
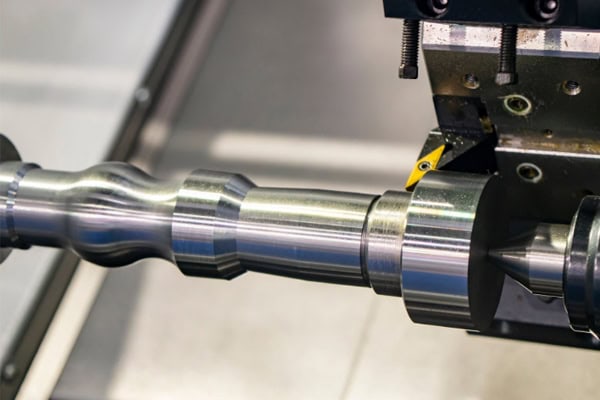
CNC လှည့်ခြင်းသည် စက်မှုထုတ်လုပ်မှုတွင် အဓိကအခန်းကဏ္ဍမှ ပါဝင်သည်။ မြင့်မားသောတိကျသော စက်ယန္တရားဖြင့် တစ်ပိုင်းတည်းကုန်ကျစရိတ်ထိန်းချုပ်မှုကို ဟန်ချက်ညီစေခြင်းသည် စက်မှုလုပ်ငန်းများတစ်လျှောက်ရှိ အင်ဂျင်နီယာများနှင့် ဝယ်ယူရေးဆုံးဖြတ်ချက်ချသူများအတွက် အဓိကအာရုံစိုက်မှုတစ်ခုဖြစ်သည်။ နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များတွင် အသေးစားချိန်ညှိမှုများသည် အစိတ်အပိုင်းများ၏ နောက်ဆုံးမျက်နှာပြင်ကြမ်းတမ်းမှု၊ အတိုင်းအတာခံနိုင်ရည်နှင့် ထုတ်လုပ်မှုစက်ဝန်းအချိန်များကို တိုက်ရိုက်ညွှန်ပြသည်။
CNC Turning တိကျမှုကို လွှမ်းမိုးသောအချက်များ
CNC ခုံများ၏ တကယ့်စက်ပိုင်းဆိုင်ရာတိကျမှုသည် စက်ဟာ့ဒ်ဝဲ၊ ရုပ်ပိုင်းဆိုင်ရာကိရိယာဝိသေသလက္ခဏာများနှင့် ဖြတ်တောက်ခြင်းပတ်ဝန်းကျင်တို့ကြောင့် အကန့်အသတ်ရှိသည်။ စုပေါင်းအမှားအယွင်းများကို ဖယ်ရှားခြင်းသည် အစိတ်အပိုင်းများ၏ ညီညွတ်မှုကို သိသိသာသာ မြှင့်တင်ပေးနိုင်သည်။
စက်ဂျီဩမေတြီအမှားအယွင်းများနှင့် အပူပုံပျက်ခြင်း
စက်လမ်းညွှန်သံလမ်းများ၏ အပြိုင်ဖြစ်ခြင်း၊ spindle runout နှင့် leadscrew backlash တို့သည် အတိုင်းအတာ သွေဖည်မှု၏ အခြေခံအကြောင်းရင်းများဖြစ်သည်။ မြန်နှုန်းမြင့် ဖြတ်တောက်ခြင်း လုပ်ငန်းစဉ်များကို ကြာရှည်စွာ လုပ်ဆောင်နေစဉ်အတွင်း headstock နှင့် feed ယန္တရားများအကြား ပွတ်တိုက်မှုသည် အပူကို ထုတ်ပေးပြီး ဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများ၏ micron-level thermal expansion ကို ဖြစ်ပေါ်စေသည်။
- စပင်ဒယ် ရေဒီယယ် ပြေးထွက်မှု- စပင်ဒယ်လည်ပတ်နေစဉ်အတွင်း ဝင်ရိုးနှင့် ရေဒီယယ် အော့ဖ်ဆက်များသည် အလုပ်အပိုင်းသို့ တိုက်ရိုက်လွှဲပြောင်းသွားပြီး လုံးဝန်းမှုမရှိခြင်းကို ဖြစ်ပေါ်စေပါသည်။ ၎င်းအတွက် မြင့်မားသော တိကျမှုရှိသော ကြိုတင်ထည့်သွင်းထားသော ဘယ်ရင်များနှင့် ပုံမှန်စစ်ဆေးခြင်းနှင့် ချိန်ညှိခြင်းများမှတစ်ဆင့် လျော့ပါးသက်သာစေရန် လိုအပ်သည်။
- အပူချိန်ဟန်ချက်ညီမှု ထိန်းချုပ်ခြင်း- စက်လည်ပတ်မှု စဉ်ဆက်မပြတ်ကြောင့် ဖြစ်ပေါ်လာသော အပူချိန်မြင့်တက်လာမှုသည် ကိရိယာထိပ်ဖျား၏ တကယ့်ကိုဩဒိနိတ်များကို ပြောင်းလဲစေသည်။ ဖြတ်တောက်သည့်အရည် အပူချိန်ကို စီမံခန့်ခွဲရန် အပူချိန်တည်ငြိမ်သော အအေးပေးစနစ်များကို အသုံးပြုခြင်းသည် ဝင်ရိုးအတိုင်းအတာအပေါ် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ အပူပုံပျက်ခြင်း၏ သက်ရောက်မှုကို လျော့နည်းစေသည်။
- ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှု- servo drive train တွင် စုပေါင်းအမှားအယွင်းများသည် အသုံးပြုချိန်နှင့်အမျှ တိုးလာပါသည်။ linear scales များနှင့် servo feedback systems များကို ချိန်ညှိခြင်းသည် backlash ကို မှန်မှန်ပြန်လည်ဖြည့်ဆည်းပေးပြီး တိကျသော feed နေရာချထားမှုကို သေချာစေသည်။
ဂျီဩမေတြီအမှားအယွင်းများနှင့် အပူရွေ့လျားမှုကို ထိန်းချုပ်ခြင်းသည် အတိုင်းအတာတည်ငြိမ်မှုအတွက် အဓိကကာကွယ်ရေးအဖြစ် ဆောင်ရွက်ပေးပြီး နောက်ဆက်တွဲ မြင့်မားသောတိကျမှုရှိသော လုပ်ငန်းဆောင်တာများအတွက် ခိုင်မာသောအုတ်မြစ်ချပေးပါသည်။
ကိရိယာ ဝတ်ဆင်မှုနှင့် ဂျီဩမေတြီ ရွေးချယ်မှု
ဖြတ်တောက်သည့်ကိရိယာများသည် စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း ပြင်းထန်သောစက်ပိုင်းဆိုင်ရာပွတ်တိုက်မှုနှင့် မြင့်မားသောအပူချိန်များကို ကြုံတွေ့ရသည်။ ကိရိယာနှာခေါင်းအချင်းဝက်ယိုယွင်းမှုသည် အမှန်တကယ်ဖြတ်တောက်သည့်လမ်းကြောင်းကို ပြောင်းလဲစေပြီး မမျှော်လင့်ထားသော အတိုင်းအတာရွေ့လျားမှုကို ဖြစ်ပေါ်စေသည်။
- Rake နှင့် Clearance Angles များကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း- သင့်လျော်သော tool geometry အင်္ဂါရပ်များကို ရွေးချယ်ခြင်းသည် ဖြတ်တောက်ခြင်းအပြုအမူကို သိသိသာသာ တိုးတက်ကောင်းမွန်စေသည်။ rake angle တိုးမြှင့်ခြင်းသည် ဖြတ်တောက်မှုအားကို လျော့ကျစေပြီး thin-wall deformation ကို အနည်းဆုံးဖြစ်အောင် ပြုလုပ်ပေးသည်၊ လုံလောက်သော clearance angle သည် tool ဘေးနှင့် workpiece အကြား ပွတ်တိုက်မှုကို လျော့နည်းစေသည်။
- ကိရိယာနှာခေါင်းအချင်းဝက် လျော်ကြေးပေးခြင်း (G41/G42): ጭማሚያများ သို့မဟုတ် တပါများကို လှည့်သည့်အခါ၊ အလွန်အကျွံဖြတ်တောက်ခြင်း သို့မဟုတ် အောက်တွင်ဖြတ်တောက်ခြင်းကို ကာကွယ်ရန်အတွက် တိကျသော ကိရိယာနှာခေါင်းအချင်းဝက် လျော်ကြေးပေးခြင်းကို သတ်မှတ်ရမည်ဖြစ်ပြီး၊ ရှုပ်ထွေးသော ပရိုဖိုင်အတိုင်းအတာများသည် ပုံဆွဲသတ်မှတ်ချက်များနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။
- အပေါ်ယံအလွှာပစ္စည်း ကိုက်ညီမှု- သံမဏိအတွက် TiAlN အပေါ်ယံအလွှာများနှင့် အလူမီနီယမ်သတ္တုစပ်များအတွက် အပေါ်ယံအလွှာမပါသော သို့မဟုတ် စိန်အပေါ်ယံအလွှာပါသော ထည့်သွင်းမှုများကဲ့သို့သော အောက်ခံပစ္စည်းများအပေါ် အခြေခံ၍ အထူးပြုကိရိယာအပေါ်ယံအလွှာများကို ရွေးချယ်ခြင်းသည် အနားစွန်းဖွဲ့စည်းမှုကို လျှော့ချပေးပြီး ကိရိယာသက်တမ်းကို တိုးစေသည်။
ကိရိယာ ဂျီသြမေတြီ ကန့်သတ်ချက်များကို တိကျစွာ ရွေးချယ်ခြင်းနှင့် စနစ်တကျ ဟောင်းနွမ်းမှု လျော်ကြေးပေးခြင်းကို အကောင်အထည်ဖော်ခြင်းသည် ကိရိယာ ယိုယွင်းပျက်စီးမှုကြောင့် ဖြစ်ပေါ်လာသော စွန့်ပစ်နှုန်းကို သိသိသာသာ လျှော့ချပေးပါသည်။

CNC Turning အတွက် ဖြတ်တောက်ခြင်းဆိုင်ရာ parameter အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း ဗျူဟာများ
သင့်လျော်သော ဖြတ်တောက်မှု ကန့်သတ်ချက်များ သတ်မှတ်ခြင်းသည် စက်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည်နှင့် မျက်နှာပြင် အရည်အသွေးကို တိုက်ရိုက် ထိန်းချုပ်သည်။ မျက်နှာပြင်အမြန်နှုန်း၊ ဖိသွင်းနှုန်းနှင့် ဖြတ်တောက်မှုအနက်တို့ကို ဟန်ချက်ညီအောင် ပေါင်းစပ်ခြင်းသည် အကောင်းဆုံး စက်ပိုင်းဆိုင်ရာ အခြေအနေများကို ရရှိစေပါသည်။
ဖြတ်တောက်မှုအမြန်နှုန်းနှင့် အစာကျွေးနှုန်းအကြား ဆက်နွယ်မှု
ဖြတ်တောက်မှုအမြန်နှုန်း (VC) နှင့် ဖိနှုန်း (F) တို့သည် မျက်နှာပြင်ပြီးစီးမှုအပေါ် အဆုံးအဖြတ်ပေးသော သြဇာလွှမ်းမိုးမှုရှိသည်။ သီအိုရီအရ မျက်နှာပြင်ကြမ်းတမ်းမှုသည် ဖိနှုန်း၏ နှစ်ထပ်ကိန်းနှင့် တိုက်ရိုက်အချိုးကျပြီး ကိရိယာ၏နှာခေါင်းအချင်းဝက်နှင့် ပြောင်းပြန်အချိုးကျသည်။
| ပစ္စည်းအမျိုးအစား | ဖမ်းယူဖြတ်တောက်မှုအမြန်နှုန်း (မီတာ/မိနစ်) | အပြီးသတ်ကျွေးနှုန်း (မီလီမီတာ/ပတ်လည်) | အဖြစ်များသော ထည့်သွင်းအဆင့်
|
| အလူမီနီယံအလွိုင်း (6061/7075)၊ | 300 - 800 | 0.05 - 0.15 | ကာဗိုက်ဒ် / PCD |
| ကာဗွန်သံမဏိ (၄၅# / ၁၀၄၅) | 150 - 280 | 0.08 - 0.20 | Coated Carbide |
| Stainless Steel (304/316)၊ | 100 - 180 | 0.06 - 0.12 | ဆာမက် / CBN |
| တိုက်တေနီယမ် အလွိုင်း (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | အမှုန်အမွှားများပါသော ကာဗိုက်ဒ် |
အအေးခံအရည် ရွေးချယ်ခြင်းနှင့် ပို့ဆောင်ပေးသည့်နေရာ
ဖြတ်တောက်ရည်သည် အပူကို ပျံ့နှံ့စေရုံသာမက ချစ်ပ်များကို ထုတ်လွှတ်ပြီး ချောဆီပေးပါသည်။ အအေးခံရည် မတိကျစွာ ပေးပို့ခြင်းသည် ဖြတ်တောက်သည့် အဆစ်များတွင် အပူအက်ကွဲခြင်းကို ဖြစ်စေသည်။
- မြင့်မားသောဖိအားရှိသော အအေးခံအအေးပေးနည်းပညာ- ရိုးရာနိမ့်ဖိအားရှိသော အအေးခံအအေးပေးသည် ဖြတ်တောက်သည့်နေရာတွင် ဖြစ်ပေါ်လာသော အငွေ့အတားအဆီးကို ထိုးဖောက်ရန် ရုန်းကန်ရသည်။ ဘား ၇၀ ကျော်သော မြင့်မားသောဖိအားရှိသော အအေးခံအအေးပေးသည် ရှည်လျားသော ချစ်ပ်များကို ချိုးဖဲ့ပြီး အပေါက်နက်များ လှည့်နေစဉ်အတွင်း ကိရိယာသက်တမ်းကို တိုးစေသည်။
- အီမာလ်ရှင်း vs. ဓာတုအရည်- စက်ယန္တရားပြင်းအားအလိုက် သင့်လျော်သော အအေးခံပစ္စည်းကို ရွေးချယ်ခြင်းသည် အရေးကြီးပါသည်။ လေးလံသောဖြတ်တောက်မှုသည် အလွန်အမင်းဖိအားဖြည့်စွက်ပစ္စည်းများပါသည့် အီမာလ်ရှင်းများကို လိုအပ်စေပြီး၊ အပြီးသတ်ပြုပြင်ခြင်းသည် အပူအလွန်ပျံ့နှံ့စေသော ဓာတုအရည်များမှ အကျိုးကျေးဇူးများ ရရှိပါသည်။
- ဖြတ်တောက်သည့်နေရာအား ပစ်မှတ်ထားခြင်း- အရည်စီးဆင်းမှု ဦးတည်ချက်သည် အပူပျံ့နှံ့မှုစွမ်းဆောင်ရည်ကို ထိန်းညှိပေးသည်။ ကိရိယာ-ချစ်ပ်မျက်နှာပြင်ထဲသို့ အအေးခံရည်ကို တိကျစွာ ညွှန်ကြားပေးခြင်းဖြင့် ခြောက်သွေ့စွာဖြတ်တောက်ခြင်းနှင့် ထည့်သွင်းမှု လျင်မြန်စွာ ပွန်းပဲ့ခြင်းကို ကာကွယ်ပေးသည်။
ခိုင်မာသော အအေးခံရည် စစ်ထုတ်မှုနှင့် ပစ်မှတ်ထား ပို့ဆောင်မှု ယန္တရားတစ်ခု တည်ဆောက်ခြင်းသည် အလုပ်အပိုင်း မျက်နှာပြင် အရည်အသွေးကို ကိရိယာ ကုန်ကျစရိတ်နှင့် ကိုက်ညီစေရန် ထိရောက်သော ဗျူဟာတစ်ခုအဖြစ် ဆောင်ရွက်ပါသည်။
ရှုပ်ထွေးသော ပါးလွှာသောနံရံဖြင့် လှည့်ထားသော အစိတ်အပိုင်းများတွင် ပုံပျက်ခြင်းကို ထိန်းချုပ်ခြင်း
နံရံပါးသော အစိတ်အပိုင်းများသည် ညှပ်အားများ၊ ဖြတ်တောက်အားများနှင့် ကျန်ရှိသော ဖိစီးမှုတို့၏ ပေါင်းစပ်သြဇာလွှမ်းမိုးမှုအောက်တွင် elastic နှင့် plastic deformation များကို အလွန်အမင်း ထိခိုက်လွယ်ပါသည်။ ဤအကျိုးသက်ရောက်မှုများကို နှိမ်နင်းရန်အတွက် အထူးပြု လုပ်ဆောင်မှုနည်းပညာများ လိုအပ်ပါသည်။
ညှပ်နည်းလမ်းတိုးတက်မှုများနှင့် အထူးပြုပစ္စည်းများ
စံမေးရိုးသုံးချောင်းပါ ချပ်များသည် ပါးလွှာသောနံရံရှိ ဆလင်ဒါပုံ workpieces များတွင် တြိဂံပုံပျက်ခြင်းကို အလွယ်တကူဖြစ်ပေါ်စေသည်။ ပိုကြီးသော ထိတွေ့ဧရိယာပေါ်တွင် အားကို ဖြန့်ဝေပေးခြင်းသည် ထိရောက်သောဖြေရှင်းချက်ကို ပေးစွမ်းသည်။
- Pie-Type Soft Jaws- အပြည့်အဝပတ်ထားသော ညှပ်စနစ်သည် စုစည်းထားသော ညှပ်အမှတ်များကို ကျယ်ပြန့်သော ဧရိယာတစ်ခုသို့ ဖြန့်ဝေပေးပြီး၊ အစက်အပြောက်များ တင်ဆောင်ခြင်းကို မျက်နှာပြင်ထိတွေ့မှု တပြေးညီဖြစ်စေရန် ပြောင်းလဲပေးကာ လုံးဝန်းမှုမရှိခြင်းကို ကာကွယ်သည်။
- ဟိုက်ဒရောလစ် ချဲ့ထွင်သည့် မန်ဒရယ်များ- ပါးလွှာသော နံရံအစွပ် အစိတ်အပိုင်းများသည် အပြင်ဘက် အချင်းများကို စက်ဖြင့် လည်ပတ်သည့်အခါ မညီမညာ ဝန်ပိခြင်းအောက်တွင် အက်ကွဲလွယ်သည်။ ချဲ့ထွင်သည့် မန်ဒရယ်များဖြင့် အတွင်းပိုင်း အပေါက်မှတစ်ဆင့် နေရာချထားခြင်းဖြင့် အတွင်းပိုင်းနှင့် အပြင်ဘက် အချင်းများကြားတွင် ဗဟိုချက်တူညီမှုကို သေချာစေပြီး ရေဒီယယ် ချဲ့ထွင်မှုကို တသမတ်တည်း ရရှိစေပါသည်။
- ဟိုက်ဒရောလစ်ညှပ်ခြင်း၏ အလွန်အကျွံ ညှပ်အားထိန်းချုပ်မှု- အလွန်အကျွံ ညှပ်အားသည် အစိတ်အပိုင်းလွှတ်ပြီးနောက် ပြန်လည်ခုန်တက်ပုံပျက်ခြင်းကို ဖြစ်စေသည်။ အတွင်းပိုင်းထောက်ပံ့မှုကွင်းများနှင့် ပေါင်းစပ်ထားသော ဟိုက်ဒရောလစ်ဖိအားကို လျှော့ချခြင်းသည် အလုပ်အပိုင်း၏ မာကျောမှုကို တိုးမြင့်စေပြီး အရင်းအမြစ်တွင် ညှပ်ပုံပျက်ခြင်းကို နှိမ်နင်းပေးသည်။
တပ်ဆင်မှု ဂျီသြမေတြီများကို ပြန်လည်ပြင်ဆင်ခြင်းနှင့် ညှပ်အားဖြန့်ဖြူးမှုကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းသည် ထုတ်လုပ်သူများအား အစိတ်အပိုင်းတပ်ဆင်ခြင်းအတွင်း ကနဦးရုပ်ပိုင်းဆိုင်ရာဖိအားကို ဖယ်ရှားနိုင်စေပါသည်။
လုပ်ငန်းစဉ်လမ်းကြောင်း ခွဲခြမ်းခြင်းနှင့် ဖိစီးမှု သက်သာစေခြင်း
ကြမ်းတမ်းသော စက်ဖြင့်ပြုပြင်ခြင်းသည် အတွင်းပိုင်း ကျန်ရှိသော ဖိစီးမှု အမြောက်အမြားကို ထုတ်လွှတ်သည်။ ကြိုတင်ဖိစီးမှု သက်သာစေခြင်းမရှိဘဲ အပြီးသတ်လှည့်ခြင်းကို လုပ်ဆောင်ခြင်းသည် အစိတ်အပိုင်းကို ဖြုတ်လိုက်သည်နှင့် အတိုင်းအတာ ရွေ့လျားမှုများကို ဖြစ်ပေါ်စေပါသည်။
- ကြမ်းတမ်းသော စက်ယန္တရားနှင့် အပြီးသတ်စက်ယန္တရားတို့ကို တင်းကျပ်စွာ ခွဲခြားခြင်း- single-pass ထုတ်လုပ်မှုကို အတင်းအကျပ်ပြုလုပ်ခြင်းသည် ပြင်းထန်သော အတွင်းပိုင်းဖိအားကို ထုတ်လွှတ်ပြီး ပုံပျက်ခြင်းကို ဖြစ်ပေါ်စေသည်။ ကြမ်းတမ်းစွာပြုပြင်ပြီးနောက် 0.5 မီလီမီတာ ခွင့်ပြုထားခြင်းနှင့် အစိတ်အပိုင်းကို ၂၄ နာရီကျော် သဘာဝအတိုင်း အိုမင်းစေခြင်း သို့မဟုတ် ဖိစီးမှုသက်သာစေသော အပူပေးခြင်းဖြင့် အတိုင်းအတာများကို တည်ငြိမ်စေသည်။
- ညီမျှသောဖြတ်တောက်ခြင်းဗျူဟာ- တစ်ဖက်သတ်အားအသုံးပြုမှုသည် ကွေးညွှတ်မှုကိုဖြစ်ပေါ်စေသည်။ ညီမျှသောပရိုဖိုင်များပါရှိသော နံရံပါးသောအစိတ်အပိုင်းများအတွက်၊ အလှည့်ကျဖြတ်တောက်ခြင်းသည် ကျန်ရှိသောဖိအားကို ဟန်ချက်ညီစေပြီး တိကျသောဂျီဩမေတြီပုံသဏ္ဍာန်များကို သေချာစေသည်။
- မြန်နှုန်းမြင့် ပေါ့ပါးစွာ ဖြတ်တောက်ခြင်း- ဖြတ်တောက်မှုအနက် များပြားခြင်းသည် ဖြတ်တောက်အားကို သိသိသာသာ တိုးလာစေသည်။ မြင့်မားသော spindle speeds၊ ဖြတ်တောက်မှုအနက် နည်းပါးခြင်းနှင့် feed rates နည်းပါးခြင်းတို့ကို အသုံးပြုခြင်းဖြင့် နူးညံ့သိမ်မွေ့သော နံရံပါးလွှာသော ဖွဲ့စည်းပုံများအပေါ် သက်ရောက်မှုရှိသော စက်ပိုင်းဆိုင်ရာအားများကို လျော့နည်းစေသည်။
ဖိစီးမှုသက်သာစေသည့်နည်းလမ်းများနှင့်အတူ ထုတ်လုပ်မှုအဆင့်များကို စနစ်တကျစီစဉ်ခြင်းသည် တိကျသောအစိတ်အပိုင်းများတွင် ရေရှည်အတိုင်းအတာတည်ငြိမ်မှုအတွက် အဓိကဖြေရှင်းချက်ကို ပေးစွမ်းသည်။
အပိုင်းလိုက် CNC လှည့်ခြင်းကုန်ကျစရိတ်များကို လျှော့ချရန် နည်းလမ်းများ
ကုန်ကျစရိတ်လျှော့ချခြင်းသည် အရည်အသွေးကို ထိခိုက်စေသည်ဟု မဆိုလိုပါ။ ယင်းအစား ၎င်းသည် အလိုအလျောက်လုပ်ဆောင်ခြင်းအဆင့်များကို မြှင့်တင်ခြင်း၊ ကိရိယာလမ်းကြောင်းများကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းနှင့် ထုတ်လုပ်မှုမလုံလောက်သော ዑደ့ချိန်ကို လျှော့ချရန် ကိရိယာသက်တမ်းကို တိုးချဲ့ခြင်းတို့ကို အားကိုးနေရပါသည်။
အလိုအလျောက် တင်/ချခြင်းနှင့် စောင့်ကြည့်မှုမရှိဘဲ ထုတ်လုပ်ခြင်း
အရန်ဖြတ်တောက်ခြင်းမပြုချိန် (တပ်ဆင်ခြင်း၊ ကိရိယာချိန်ညှိခြင်း၊ တိုင်းတာခြင်း) သည် စုစုပေါင်းထုတ်လုပ်မှုစက်ဝန်း၏ မြင့်မားသောအချိုးအစားကို ပေးပါသည်။ အလိုအလျောက်လုပ်ဆောင်ခြင်းကို ပေါင်းစပ်ခြင်းသည် စက်အသုံးပြုမှုကို သိသိသာသာ မြှင့်တင်ပေးပါသည်။
- ဘားဆွဲစက်များနှင့် ဘားထည့်စက်များ- ကိုယ်တိုင်စတော့တင်ခြင်းသည် လုပ်အားကုန်ပြီး ထုတ်လုပ်မှုစည်းချက်များကို အနှောင့်အယှက်ဖြစ်စေသည်။ ဘားထည့်စက်များကို လှည့်စက်များနှင့် တွဲဖက်အသုံးပြုခြင်းဖြင့် အော်ပရေတာ၏ ဝင်ရောက်စွက်ဖက်မှုမရှိဘဲ မီးပိတ်ညဘက်လုပ်ငန်းများကို ပံ့ပိုးပေးပြီး အလိုအလျောက် ဘားလုပ်ဆောင်ခြင်းကို စဉ်ဆက်မပြတ်ဖြစ်စေသည်။
- Gantry Robot Loading: လက်ဖြင့် loading လုပ်ခြင်းသည် လည်ပတ်မှုပြောင်းလဲမှုများနှင့် ဘေးကင်းရေးအန္တရာယ်များကို ဖြစ်ပေါ်စေပါသည်။ single disc သို့မဟုတ် shaft အစိတ်အပိုင်းများအတွက်၊ gantry robots များသည် စက္ကန့်အောက် loading ကိုရရှိပြီး ဒဏ်ရာအန္တရာယ်များကို လျှော့ချပေးသည့်အပြင် ထုတ်လုပ်မှုအချိန်များကို အလွန်တသမတ်တည်းထိန်းသိမ်းထားသည်။
- စက်အတွင်း ကိရိယာ ကြိုတင်သတ်မှတ်ခြင်းနှင့် လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်း- ကိရိယာ သတ်မှတ်ခြင်းနှင့် စက်ပြင်ပ တိုင်းတာခြင်းအတွက် စက်များကို ရပ်တန့်ခြင်းသည် အဖိုးတန် spindle ဖြတ်တောက်ချိန်များကို ကုန်ဆုံးစေသည်။ အလိုအလျောက် ကိရိယာ သတ်မှတ်ကိရိယာများနှင့် touch probe များပါရှိသော စက်များကို တပ်ဆင်ထားခြင်းသည် တပ်ဆင်မှု ရပ်တန့်ချိန်ကို လျှော့ချပေးပြီး ကိရိယာ ဟောင်းနွမ်းမှုအတွက် အလိုအလျောက် ပြန်လည်ဖြည့်ဆည်းပေးသည်။
လူကိုယ်တိုင်လုပ်ဆောင်မှုကို အစားထိုးရန် အလိုအလျောက်ကိရိယာများနှင့် ဉာဏ်ရည်ထက်မြက်သော တိုင်းတာမှုများကို တပ်ဆင်ခြင်းသည် ကုန်ကျစရိတ်လျှော့ချခြင်းနှင့် ထိရောက်မှုတိုးတက်မှုများအတွက် အဓိကမောင်းနှင်အားတစ်ခုအဖြစ် ဆောင်ရွက်ပါသည်။
ပရိုဂရမ် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းနှင့် Toolpath လျှော့ချခြင်း
ထိရောက်သော NC ကုဒ်ရေးသားခြင်းသည် အားလပ်ချိန်ကို ဖယ်ရှားပေးပြီး ဖြတ်တောက်မှုစွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးပါသည်။
- ဖြတ်တောက်ခြင်းမရှိသော ပြန်လည်ရုပ်သိမ်းလမ်းကြောင်းများကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း- ညာဘက်ထောင့် အကူးအပြောင်းများသည် မလိုအပ်သော နှေးကွေးမှုနှောင့်နှေးမှုများကို ဖန်တီးပေးသည်။ ညာဘက်ထောင့်များအစား arc-based lead-in နှင့် lead-out ရွေ့လျားမှုများကို အသုံးပြုခြင်းသည် axial acceleration/deceleration အချိန်ကို လျော့ကျစေပြီး အစိတ်အပိုင်းတစ်ခုစီ၏ စုစုပေါင်း cycle အချိန်ကို စုပေါင်းတိုတောင်းစေသည်။
- Canned Cycles ၏ အသုံးချမှု- Programming toolpaths များသည် တစ်ကြောင်းချင်းစီကို ထိန်းချုပ်သည့် လုပ်ဆောင်မှုအမြန်နှုန်းကို လွန်ကဲစေနိုင်သည့် ရှည်လျားသော ကုဒ်ကို ဖန်တီးပေးသည်။ G71၊ G72 နှင့် G73 ကဲ့သို့သော canned cycles များကို အသုံးပြုခြင်းသည် ပရိုဂရမ်ဖွဲ့စည်းပုံကို ရိုးရှင်းစေပြီး controller execution ကို မြန်ဆန်စေသည်။
- ကိရိယာပေါင်းစုံကို တစ်ပြိုင်နက်တည်း စက်ဖြင့် လည်ပတ်ခြင်း- တစ်လုံးတည်းသော လှည့်ပတ်ဖြတ်တောက်ခြင်းသည် ဘက်စုံဝင်ရိုးစက်စွမ်းရည်ကို အပြည့်အဝအသုံးချရန် ပျက်ကွက်ပါသည်။ Twin-spindle၊ twin-turret လှည့်စက်များသည် အစိတ်အပိုင်းတစ်ခု၏ အဆုံးနှစ်ဖက်လုံးကို တစ်ပြိုင်နက်တည်း လုပ်ဆောင်ပြီး အထွက်နှုန်းကို နှစ်ဆတိုးစေပြီး စက်ပစ္စည်းတန်ဖိုးလျော့ကျမှုကုန်ကျစရိတ်များကို လျှော့ချပေးပါသည်။
NC ပရိုဂရမ်များအတွင်း အချိန်ပိုလျှံမှုများကို ဖယ်ရှားပေးနေစဉ်တွင် multi-axis synchronization ကို အသုံးပြုခြင်းဖြင့် စုစုပေါင်း ထုတ်လုပ်မှု cycle အချိန်များကို အကောင်းဆုံးအသေးစိတ်အထိ ချုံ့ပေးပါသည်။
















