
စက်မှုလုပ်ငန်းသုံး ပစ္စည်းကိရိယာများတွင် အသုံးပြုသော ဂီယာများသည် အထူးရှုပ်ထွေးပုံမပေါ်သော်လည်း တပ်ဆင်ပြီးသည်နှင့် အတိုင်းအတာသေးငယ်သော အမှားအယွင်းတစ်ခုပင် တကယ့်ပြဿနာတစ်ခု ဖြစ်လာနိုင်သည်။ သွားပရိုဖိုင် သို့မဟုတ် အပေါက်အနေအထားတွင် အနည်းငယ် ကွဲလွဲမှုသည် ၎င်းကိုယ်တိုင် သတိပြုမိရန် ခက်ခဲနိုင်သော်လည်း ဆူညံသံ၊ တုန်ခါမှုနှင့် အရှိန်မြှင့်ထားသော ဟောင်းနွမ်းမှုများသည် တပ်ဆင်ပြီးနောက် လျင်မြန်စွာ ပေါ်လာနိုင်သည်။ စဉ်ဆက်မပြတ်လည်ပတ်သော ပစ္စည်းကိရိယာများအတွက် ဂီယာသည် ပုံနှင့် ကိုက်ညီရုံထက် ပိုမိုလုပ်ဆောင်ရန် လိုအပ်သည်။ ၎င်းသည် ချောမွေ့စွာ ပေါင်းစပ်ထားရမည်၊ အတိုင်းအတာတည်ငြိမ်မှုကို ထိန်းသိမ်းရမည်၊ နှင့် ထပ်ခါတလဲလဲ လည်ပတ်မှုကို ခံနိုင်ရည်ရှိရမည်။ CNC စက်ဖြင့် ပြုလုပ်ခြင်းသည် ဂီယာ၏ အပြင်ဘက်အချင်း၊ အပေါက်၊ အဆုံးမျက်နှာပြင်နှင့် ဆက်စပ်အင်္ဂါရပ်များကို ပိုမိုကောင်းမွန်စွာ ထိန်းချုပ်နိုင်သော်လည်း လုပ်ငန်းစဉ်စီစဉ်ခြင်းနှင့် စစ်ဆေးခြင်းတို့သည်လည်း အရေးကြီးပါသည်။
CNC စက်မှုလုပ်ငန်းသုံးပစ္စည်းဂီယာများကို စက်မှုလုပ်ငန်းသုံးစက်ကိရိယာများဖြင့် လည်ပတ်သည့်အခါ မည်သည့်အရာကို ထိန်းချုပ်ရန် လိုအပ်သနည်း။
ဂီယာများသည် ပြင်ပအတိုင်းအတာများသည် လိုအပ်ချက်၏ တစ်စိတ်တစ်ပိုင်းသာရှိသည့် လုပ်ဆောင်နိုင်သော စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများဖြစ်သည်။ သွားပရိုဖိုင်၊ သွားအကွာအဝေး၊ အပေါက်အနေအထားနှင့် စက်ဖြင့်ပြုလုပ်ထားသော မျက်နှာပြင်များအကြား ဆက်နွယ်မှုတို့သည် အမှန်တကယ် စွမ်းဆောင်ရည်ကို သက်ရောက်မှုရှိနိုင်သည်။ စက်မှုလုပ်ငန်းသုံး ဂီယာများသည်လည်း ရှည်လျားသောကာလများအတွက် စဉ်ဆက်မပြတ်လည်ပတ်ရန် မကြာခဏ လိုအပ်လေ့ရှိသည်။ စက်ပိုင်းဆိုင်ရာ သွေဖည်မှုအနည်းငယ်သည် တဖြည်းဖြည်း ပုံမှန်မဟုတ်သော ဆူညံသံ၊ အပူချိန်မြင့်တက်ခြင်း သို့မဟုတ် ဂီယာပြဿနာများအဖြစ်သို့ ပြောင်းလဲသွားနိုင်သည်။ ထုတ်လုပ်မှုမပြုလုပ်မီ အရေးကြီးသော အတိုင်းအတာများနှင့် စက်ဖြင့်ပြုလုပ်ထားသော အချက်အလက်များကို ရှင်းလင်းခြင်းသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်ခုလုံးကို ပိုမိုတည်ငြိမ်စေနိုင်သည်။
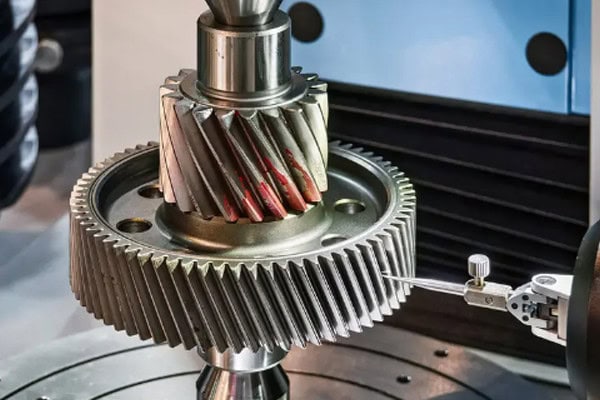
သွားပရိုဖိုင်နှင့် သွားအကွာအဝေးသည် ဂီယာကွက်လပ်ကို သက်ရောက်မှုရှိသည်
တပ်ဆင်ပြီးနောက် ဂီယာတစ်ခု ချောမွေ့စွာလည်ပတ်နိုင်ခြင်း ရှိ၊ မရှိသည် ၎င်း၏သွားပရိုဖိုင်၏ တိကျမှုနှင့် သွားအကွာအဝေးပေါ်တွင် များစွာမူတည်ပါသည်။ စက်ဖြင့်ပြုလုပ်ခြင်းတစ်လျှောက်တွင် အထူးသဖြင့် အပြီးသတ်လုပ်ငန်းများအတွင်း တည်ငြိမ်သောကိရိယာများနှင့် သင့်လျော်သော ဖြတ်တောက်ခြင်းလမ်းကြောင်းများ လိုအပ်ပါသည်။ တိကျသော ဂီယာအစိတ်အပိုင်းများအတွက် မျက်နှာပြင်ကြမ်းတမ်းမှုနှင့် သွားမျက်နှာပြင်များပေါ်ရှိ အစွန်းအထင်းများကိုလည်း အာရုံစိုက်ရန် လိုအပ်ပါသည်။
- သွားပရိုဖိုင်ကို ထိန်းချုပ်ပါ- ပရိုဖိုင် အလွန်အကျွံ ကွဲလွဲမှုသည် မိတ်လိုက်ဂီယာများအကြား မညီမညာ ထိတွေ့မှုကို ဖြစ်ပေါ်စေပြီး အပိုလည်ပတ်မှုဆူညံသံကို ဖန်တီးနိုင်သည်။
- သွားအကွာအဝေးကို တသမတ်တည်း ထိန်းသိမ်းပါ- သွားတစ်ချောင်းအကွာအဝေးတွင် သိသာထင်ရှားသော အမှားတစ်ခုသည် ပို့လွှတ်မှုအတွင်း ပုံမှန်အတက်အကျများကို ဖြစ်ပေါ်စေနိုင်သည်။
- သွားအမြစ်နှင့် သွားအဖျားနေရာများကို ကောင်းမွန်စွာ အပြီးသတ်ပါ- ဤနေရာများရှိ ခြစ်ရာများ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ အမှတ်အသားများသည် ဂီယာကို ဝန်ဆောင်မှုစတင်ပြီးနောက် ပွန်းစားမှုကို အရှိန်မြှင့်စေနိုင်သည်။
ဂီယာပြုပြင်ခြင်းဆိုသည်မှာ ဗလာတစ်ခုပတ်လည်တွင် သွားများဝိုင်းထားသော စက်ဝိုင်းတစ်ခုကို ဖြတ်တောက်ခြင်းမျှသာမဟုတ်ပါ။ အရေးကြီးသောအပိုင်းမှာ သွားတိုင်းကြားတွင် တသမတ်တည်းရှိသော ဂျီဩမေတြီဆက်နွယ်မှုကို ထိန်းသိမ်းရန်ဖြစ်သည်။ အသုတ်လိုက်ထုတ်လုပ်သော စက်မှုလုပ်ငန်းသုံးပစ္စည်းအစိတ်အပိုင်းများအတွက်၊ တည်ငြိမ်သောတိကျမှုသည် အမြင်အာရုံဖြင့် ပြီးပြည့်စုံသော နမူနာတစ်ခုတည်းကို ထုတ်လုပ်ခြင်းထက် များစွာပို၍တန်ဖိုးရှိပါသည်။
အပေါက်နှင့် အဆုံးမျက်နှာပြင် တိကျမှုသည် တပ်ဆင်မှုကို သက်ရောက်မှုရှိသည်
ဂီယာများကို ရိုးတံများ၊ အစွပ်များ သို့မဟုတ် အခြားဂီယာအစိတ်အပိုင်းများတွင် တပ်ဆင်ထားလေ့ရှိသောကြောင့် အပေါက်နှင့် အဆုံးမျက်နှာပြင်သည် အရေးကြီးသော တပ်ဆင်မှုကိုးကားချက်များဖြစ်သည်။ အပေါက်အချင်း၊ လုံးဝန်းမှု သို့မဟုတ် အဆုံးမျက်နှာပြင်အခြေအနေ မကိုက်ညီပါက ဂီယာသည် တပ်ဆင်ပြီးနောက် ဗဟိုချက်တွင် လည်ပတ်နိုင်သည်။ စက်ပစ္စည်း ပိုမိုမြန်ဆန်စွာ လည်ပတ်လေ၊ ဤပြဿနာများ ပိုမိုသိသာလာလေဖြစ်သည်။
| အရေးပါသောဧရိယာ | CNC စက်ပိုင်းဆိုင်ရာ အာရုံစိုက်မှု | စက်ပစ္စည်းအပေါ်သက်ရောက်မှု |
| သွားမျက်နှာပြင် | သွားပုံသဏ္ဍာန်၊ သွားအကွာအဝေး၊ မျက်နှာပြင်အရည်အသွေး | Meshing တည်ငြိမ်မှုနှင့် လည်ပတ်မှုဆူညံသံ |
| ထွင်းဖေါက် | အချင်း၊ လုံးဝန်းမှု၊ အနေအထား တိကျမှု | ရိုးတံ ကိုက်ညီမှုနှင့် ဗဟိုချက်တူညီမှု |
| အဆုံးမျက်နှာ | ပြားချပ်မှု၊ ထောင့်မှန်ဆက်နွယ်မှု | Axial နေရာချထားခြင်း။ |
| သွားအမြစ် | ထောင့်ကုသမှု၊ ချွန်ထွက်နေသော အစွန်းများ ဖယ်ရှားခြင်း၊ အကူးအပြောင်းနေရာများ | ဝန်ဆောင်မှုသက်တမ်းနှင့် လည်ပတ်မှုတည်ငြိမ်မှု |
| ပြင်အချင်း | အတိုင်းအတာ၊ ရေထွက်ပေါက် | အနီးနားရှိ အစိတ်အပိုင်းများအကြား ရှင်းလင်းမှုနှင့် ရွေ့လျားမှု |
ဂီယာကုန်သွားခြင်းကို လျစ်လျူမရှုသင့်ပါ။
အဓိကသွားများ၏ အတိုင်းအတာများသည် လိုအပ်ချက်များနှင့် ကိုက်ညီပုံရသော်လည်း၊ အပြီးသတ်ဂီယာကို ရေဒီယယ်နှင့် ဝင်ရိုးပြေးခြင်း ရှိမရှိ စစ်ဆေးသင့်သည်။ မြန်နှုန်းမြင့်လည်ပတ်မှု သို့မဟုတ် တိကျသောနေရာချထားမှု လိုအပ်သည့် စက်မှုလုပ်ငန်းသုံး စက်ကိရိယာများအတွက်၊ အနည်းငယ် ကွဲပြားမှုပင်လျှင် ဂီယာစွမ်းဆောင်ရည်ကို ထိခိုက်နိုင်သည်။ စက်ဖြင့်ပြုလုပ်ထားသော အချက်အလက်ရွေးချယ်မှု၊ တပ်ဆင်မှုနှင့် စက်၏တိကျမှုတို့သည် နောက်ဆုံးရလဒ်ကို လွှမ်းမိုးနိုင်သည်။
ဂီယာပစ္စည်းများသည် မတူညီသော CNC စက်ပိုင်းဆိုင်ရာ မဟာဗျူဟာများ လိုအပ်သည်
စက်မှုလုပ်ငန်းသုံး ဂီယာများကို သံမဏိ၊ သံမဏိ၊ အလူမီနီယမ်သတ္တုစပ်နှင့် ကြေးနီသတ္တုစပ်အချို့ အပါအဝင် ပစ္စည်းအမျိုးမျိုးဖြင့် ထုတ်လုပ်နိုင်ပါသည်။ ၎င်းတို့၏ မာကျောမှု၊ ခံနိုင်ရည်နှင့် အပူပေးကုသမှုအခြေအနေများသည် အလွန်ကွဲပြားသော ဖြတ်တောက်မှုအပြုအမူကို ဖြစ်ပေါ်စေနိုင်သည်။ ဝယ်ယူစဉ်အတွင်း ပစ္စည်းအမည်ကိုသာ ပေးရုံဖြင့် မလုံလောက်ပါ။ စက်ယန္တရားမစတင်မီ ပစ္စည်းအဆင့်၊ အခြေအနေနှင့် လိုအပ်သော နောက်ဆုံးစွမ်းဆောင်ရည်ကိုလည်း အတည်ပြုသင့်သည်။
အလွိုင်းသံမဏိဂီယာများသည် ဝတ်ဆင်မှုခံနိုင်ရည်နှင့် စက်ပိုင်းဆိုင်ရာပြုပြင်မှုတို့ကို အာရုံစိုက်ရန် လိုအပ်သည်
သတ္တုစပ်သံမဏိကို ပိုမိုမြင့်မားသော ဂီယာဝန်များကို ခံနိုင်ရည်ရှိရန် လိုအပ်သော ဂီယာများအတွက် ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုကြသည်။ စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်သည် နောက်ဆက်တွဲအပူကုသမှုကြောင့် ဖြစ်ပေါ်လာသော ကြမ်းတမ်းခြင်း၊ အပြီးသတ်ခြင်းနှင့် အတိုင်းအတာပြောင်းလဲမှုများကို ထည့်သွင်းစဉ်းစားရန် လိုအပ်သည်။ ကာဗွန်ရိုက်ခြင်း၊ မာကျောခြင်း သို့မဟုတ် အခြားမျက်နှာပြင်မာကျောခြင်းလုပ်ငန်းစဉ် လိုအပ်ပါက သင့်လျော်သော စက်ပိုင်းဆိုင်ရာ အထောက်အပံ့ကို ကြိုတင်စီစဉ်ထားသင့်သည်။ မဟုတ်ပါက ကုသမှုပြီးနောက် အတိုင်းအတာပြင်ဆင်ခြင်းသည် ခက်ခဲလာနိုင်သည်။
- ကြမ်းတမ်းသော စက်ယန္တရားဖြင့် လည်ပတ်နေစဉ် ပစ္စည်းဖယ်ရှားခြင်းကို ထိန်းချုပ်ပါ- အခြေခံဂီယာဂျီသြမေတြီကို တည်ငြိမ်သောနည်းလမ်းဖြင့် တည်ဆောက်ပြီး နောက်ပိုင်းတွင် အပြီးသတ်ခြင်း၏ အလုပ်ပမာဏကို လျှော့ချပါ။
- အပူပေးကုသမှုမပြုလုပ်မီ သင့်လျော်သော ပမာဏကို ချန်ထားပါ- နောက်ဆက်တွဲ ပြင်ဆင်ခြင်းနှင့် အပြီးသတ်လုပ်ငန်းများအတွက် လုံလောက်သော ပစ္စည်းကို ချန်ထားပါ။
- မာကျောစေပြီးနောက် သွားမျက်နှာပြင်ကို စစ်ဆေးပါ- မာကျောမှုနှင့် အတိုင်းအတာအခြေအနေများသည် ရည်ရွယ်ထားသော လည်ပတ်မှုလိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ အတည်ပြုပါ။
သံမဏိဂီယာများသည် စက်ဖြင့်ပြုလုပ်သောအပူကို ပိုမိုကောင်းမွန်စွာထိန်းချုပ်ရန် လိုအပ်သည်
သံမဏိသည် ခိုင်ခံ့မှု အတော်လေးမြင့်မားပြီး စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း ပစ္စည်းစုပုံခြင်း၊ အပူနှင့် အရှိန်မြှင့်ထားသော ကိရိယာယိုယွင်းမှုများကို ဖြစ်ပေါ်စေနိုင်သည်။ ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို ကောင်းစွာမထိန်းချုပ်ပါက သွားမျက်နှာပြင်တွင် မလိုလားအပ်သော စက်ဖြင့်ပြုလုပ်ထားသော အမှတ်အသားများ ပေါ်လာနိုင်သည်။ ဤပစ္စည်းကို လုပ်ဆောင်သည့်အခါ ကိရိယာအခြေအနေ၊ အအေးခံခြင်းနှင့် ချစ်ပ်များ လွင့်ထွက်ခြင်းတို့ကို ပိုမိုအာရုံစိုက်ရန် လိုအပ်ပါသည်။
အလူမီနီယမ်အလွိုင်းဂီယာများသည် ခြစ်ရာများနှင့် ပုံပျက်မှုများကို အာရုံစိုက်ရန် လိုအပ်သည်
အလူမီနီယမ်အလွိုင်းဂီယာများသည် အလေးချိန်ပေါ့ပါးပြီး အလေးချိန်လျှော့ချရန် သို့မဟုတ် အရှိန်အဟုန်လျှော့ချရန် အရေးကြီးသည့် စက်မှုလုပ်ငန်းသုံးကိရိယာများတွင် အသုံးဝင်နိုင်ပါသည်။ ပစ္စည်းကို ဖြတ်တောက်ရန် အတော်လေးလွယ်ကူသော်လည်း သွားနေရာများနှင့် အပေါက်ပေါက်များတစ်ဝိုက်တွင် ချိုင့်ခွက်များ ဖြစ်ပေါ်နိုင်သည်။ ပါးလွှာသောအပိုင်းများသည်လည်း အလွန်အကျွံညှပ်အားအောက်တွင် ပုံပျက်နိုင်သည်။ သင့်လျော်သောတပ်ဆင်မှုနှင့် သီးသန့်ချိုင့်ခွက်ဖယ်ရှားခြင်းလုပ်ငန်းစဉ်သည် အတိုင်းအတာတိကျမှုကို ထိန်းသိမ်းရန် ကူညီပေးနိုင်ပါသည်။
ပစ္စည်းအမျိုးမျိုးအတွက် စက်ပြင်နည်းဗျူဟာများ ကွဲပြားရန် လိုအပ်ပါသည်။ ဈေးနှုန်းတောင်းခံသည့်အခါ ဖောက်သည်များသည် ပစ္စည်းအဆင့်၊ မာကျောမှုအခြေအနေ၊ အပူပေးစနစ်လိုအပ်ချက်များနှင့် ရည်ရွယ်ထားသော လည်ပတ်မှုအခြေအနေများကို အတူတကွ ပေးသင့်သည်။ ရှင်းလင်းသောအချက်အလက်များသည် ပေးသွင်းသူများအား ဖြစ်နိုင်ချေရှိသော စက်ပြင်ဆိုင်ရာစိန်ခေါ်မှုများကို စောစောစီးစီး ဖော်ထုတ်နိုင်စေပြီး နောက်ပိုင်းတွင် မလိုအပ်သောပြောင်းလဲမှုများကို လျှော့ချနိုင်စေပါသည်။
စက်မှုလုပ်ငန်းသုံး ပစ္စည်းကိရိယာများ၏ ဂီယာများသည် အသုတ်လိုက်ထုတ်လုပ်မှုတွင် မည်သို့ တသမတ်တည်းရှိနိုင်မည်နည်း။
ဂီယာပရောဂျက်တစ်ခုသည် ပုံစံငယ်ထုတ်လုပ်မှုမှ အသုတ်လိုက်ထုတ်လုပ်မှုသို့ ရွေ့လျားသည့်အခါတွင် စစ်မှန်သောစိန်ခေါ်မှုသည် မကြာခဏစတင်လေ့ရှိသည်။ အရည်အချင်းပြည့်မီသော ဂီယာတစ်ခုထုတ်လုပ်ခြင်းသည် အထူးခက်ခဲသည်မဟုတ်ပါ။ အစိတ်အပိုင်းများစွာ သို့မဟုတ် ရာပေါင်းများစွာတွင် တည်ငြိမ်သောတိကျမှုကို ထိန်းသိမ်းခြင်းသည် CNC စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်၏ ပိုမိုကြီးမားသောစမ်းသပ်မှုတစ်ခုဖြစ်သည်။ ကိရိယာဟောင်းနွမ်းမှု၊ တပ်ဆင်မှုကွဲပြားမှု၊ ပစ္စည်းပြောင်းလဲမှုများနှင့် စက်အခြေအနေအားလုံးသည် ထုတ်လုပ်မှုကာလအတွင်း အတိုင်းအတာများကို တဖြည်းဖြည်းပြောင်းလဲစေနိုင်သည်။
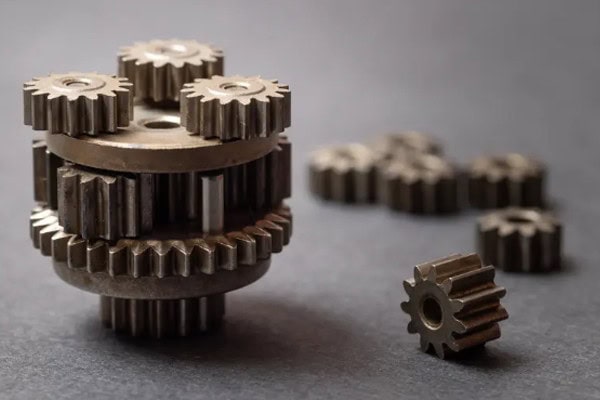
အသုတ်ထုတ်လုပ်မှုမပြုလုပ်မီ အဓိကကန့်သတ်ချက်များကို ပြင်ဆင်သင့်သည်
ပုံမှန်ထုတ်လုပ်မှုမစတင်မီ၊ ပုံဆွဲပြင်ဆင်မှု၊ ပစ္စည်း၊ စက်ပိုင်းဆိုင်ရာဒေတာ၊ ကိရိယာများနှင့် အရေးကြီးသောအတိုင်းအတာများကို အတည်ပြုသင့်သည်။ ပုံစံငယ်တစ်ခုသည် တပ်ဆင်မှုစမ်းသပ်မှုကို အောင်မြင်ပြီးသည်နှင့်၊ အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုအတွင်း ထုတ်လုပ်မှုနည်းလမ်းကို ပေါ့ပေါ့တန်တန်မပြောင်းလဲသင့်ပါ။
- ပုံဆွဲပြင်ဆင်မှုကို လော့ခ်ချပါ- ထုတ်လုပ်မှုကြမ်းပြင်တွင် မတူညီသောဗားရှင်းများကို တစ်ပြိုင်နက်တည်း အသုံးပြုခြင်းမှ တားဆီးပါ။
- တသမတ်တည်း စက်ယန္တရားဆိုင်ရာ အချက်အလက်များကို ထိန်းသိမ်းပါ- ထုတ်လုပ်မှုအသုတ်များအကြား နေရာချထားမှုကွာခြားချက်များကို လျှော့ချပါ။
- အရေးကြီးသော ရှုထောင့်များကို မှတ်တမ်းတင်ပါ- အနာဂတ်ထုတ်လုပ်မှုနှင့် လုပ်ငန်းစဉ် စောင့်ကြည့်ခြင်းအတွက် အသုံးဝင်သော ရည်ညွှန်းဒေတာများကို ဖန်တီးပါ။
- ကိရိယာသက်တမ်းကို စီမံခန့်ခွဲပါ- ကိရိယာ အလွန်အကျွံဟောင်းနွမ်းခြင်းသည် သွားမျက်နှာပြင်များ၊ အပေါက်အတိုင်းအတာများနှင့် အလုံးစုံစက်ပိုင်းဆိုင်ရာတိကျမှုကို တဖြည်းဖြည်းထိခိုက်စေနိုင်သည်။
အဆုံးတွင် အရာအားလုံးကို စစ်ဆေးခြင်းထက် လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်းသည် ပိုမိုလက်တွေ့ကျပါသည်။
အသုတ်တစ်ခုလုံးပြီးစီးမှသာ အတိုင်းအတာကွဲလွဲမှုကို တွေ့ရှိပါက ပြန်လည်ပြုပြင်မှုကုန်ကျစရိတ်များ လျင်မြန်စွာမြင့်တက်လာနိုင်သည်။ ထုတ်လုပ်မှုကာလအတွင်း သွားအထူ၊ အပေါက်အရွယ်အစား၊ အဆုံးမျက်နှာပြင်အခြေအနေနှင့် ပြေးထွက်မှုကဲ့သို့သော အဓိကတိုင်းတာမှုများကို သင့်လျော်သောကြားကာလများတွင် စစ်ဆေးနိုင်သည်။ မှာယူမှုပိုမိုများပြားခြင်းအတွက်၊ ပထမအပိုင်းအတည်ပြုချက်နှင့် လုပ်ငန်းစဉ်မှတ်တမ်းများသည်လည်း စက်ပိုင်းဆိုင်ရာအခြေအနေများကို တည်ငြိမ်စေရန် ကူညီပေးနိုင်ပါသည်။
ပို့ဆောင်ခြင်းမပြုမီ ဘာတွေစစ်ဆေးသင့်သလဲ။
နောက်ဆုံးစစ်ဆေးမှုသည် ခြစ်ရာများ သို့မဟုတ် မြင်သာသော မျက်နှာပြင်ချို့ယွင်းချက်များကိုသာ အာရုံစိုက်သင့်မည်မဟုတ်ပါ။ စက်မှုလုပ်ငန်းသုံးပစ္စည်းဖောက်သည်များသည် မလိုအပ်သော ချိန်ညှိမှုမရှိဘဲ တပ်ဆင်နိုင်သော အစိတ်အပိုင်းများ လိုအပ်သောကြောင့် အရေးကြီးသော အတိုင်းအတာများ၊ သွားမျက်နှာပြင်များ၊ အပေါက်နေရာများနှင့် သတ်မှတ်ထားသော ပစ္စည်း သို့မဟုတ် အပူကုသမှုလိုအပ်ချက်များကို ပုံဆွဲခြင်းနှင့် ဝယ်ယူမှုသတ်မှတ်ချက်များနှင့် တိုက်ဆိုင်စစ်ဆေးသင့်သည်။
| စစ်ဆေးရေးပစ္စည်း | အဓိကအကြောင်းအရာ | ရိုးရိုးရည်ရွယ်ချက် |
| ယေဘုယျအားရှုထောင့် | အပြင်ဘက်အချင်း၊ ဂီယာအကျယ် စသည်တို့။ | အခြေခံသတ်မှတ်ချက်များကို အတည်ပြုပါ |
| ဂီယာဘောင်များ | သွားပုံသဏ္ဍာန်၊ သွားအကွာအဝေး၊ သွားအထူ | meshing လိုအပ်ချက်များကို အတည်ပြုပါ |
| ထွင်းဖေါက် | အချင်း၊ လုံးဝန်းမှု | ရိုးတံ တပ်ဆင်မှု မှန်ကန်ကြောင်း သေချာစေပါ |
| ကုန်သွားသည် | ရေဒီယယ်နှင့် ဝင်ရိုးပြေးခြင်း | ဗဟိုချက်လည်ပတ်မှုကို လျှော့ချပါ |
| ပစ္စည်းနှင့်အပူကုသမှု | ပစ္စည်းအခြေအနေ၊ မာကျောမှု | လုပ်ငန်းလည်ပတ်မှုလိုအပ်ချက်များနှင့် ကိုက်ညီပါ |
စက်မှုလုပ်ငန်းသုံးပစ္စည်းဂီယာများအတွက် CNC Machining ပေးသွင်းသူကို မည်သို့အကဲဖြတ်သင့်သနည်း။
ဂီယာဝယ်ယူမှုသည် ယူနစ်ဈေးနှုန်းများကို နှိုင်းယှဉ်ခြင်းထက်ပို၍ ပါဝင်သည်။ ဂီယာများသည် တပ်ဆင်မှုနှင့် ဂီယာစွမ်းဆောင်ရည်ကို တိုက်ရိုက်အကျိုးသက်ရောက်သောကြောင့်၊ စက်ပိုင်းဆိုင်ရာအတွေ့အကြုံ၊ ပုံဆွဲအဓိပ္ပာယ်ဖွင့်ဆိုချက်၊ စစ်ဆေးနိုင်စွမ်းနှင့် အသုတ်လိုက်ထုတ်လုပ်မှုတည်ငြိမ်မှုတို့ကို မှာယူမှုမပြုလုပ်မီ စစ်ဆေးသင့်သည်။ စိတ်ကြိုက်ပြုလုပ်ထားသော စက်မှုလုပ်ငန်းသုံး စက်ပစ္စည်းအစိတ်အပိုင်းများအတွက်၊ ဤအချက်များသည် ပို့ဆောင်မှုနှင့် ပြန်လည်ပြုပြင်မှုကုန်ကျစရိတ်များကို တိုက်ရိုက်သက်ရောက်မှုရှိနိုင်သည်။
စက်ပြင်အတွေ့အကြုံနှင့် စစ်ဆေးနိုင်စွမ်း နှစ်ခုလုံးကို ကြည့်ပါ
သင့်လျော်သော CNC ပစ္စည်းကိရိယာများရှိခြင်းသည် အစပြုရန်သာဖြစ်သည်။ ပေးသွင်းသူတစ်ဦး၏ တိကျသောဂီယာအစိတ်အပိုင်းများနှင့်ပတ်သက်သည့် အတွေ့အကြုံသည် ၎င်းတို့သည် တကယ့်ပရောဂျက်ကို ကိုင်တွယ်နိုင်မနိုင် အကဲဖြတ်ရာတွင် ပိုမိုအသုံးဝင်ပါသည်။ ဖောက်သည်များသည် ဂီယာစက်ဖြင့်ပြုလုပ်ခြင်းစွမ်းရည်၊ ပေါက်တိကျမှု၊ သွားမျက်နှာပြင်စစ်ဆေးခြင်းနည်းလမ်းများနှင့် အတိုင်းအတာစစ်ဆေးခြင်းအစီရင်ခံစာများကို ပေးနိုင်မနိုင်အကြောင်း မေးမြန်းနိုင်ပါသည်။ အပူကုသမှုလိုအပ်သော ပရောဂျက်များအတွက် စက်ဖြင့်ပြုလုပ်ခြင်းနှင့် ကုသမှုပြီးနောက်လုပ်ငန်းစဉ်များကို မည်သို့ညှိနှိုင်းဆောင်ရွက်သည်ကို အတည်ပြုသင့်သည်။
ပုံစံငယ် ဖွံ့ဖြိုးတိုးတက်မှုသည် အသုတ်လိုက် မှာယူမှုများနှင့် ချောမွေ့စွာ ချိတ်ဆက်သင့်သည်
စက်မှုလုပ်ငန်းသုံး ပစ္စည်းကိရိယာ စီမံကိန်းများစွာသည် တပ်ဆင်စမ်းသပ်မှုအတွက် ဂီယာအနည်းငယ်ဖြင့် စတင်ကြသည်။ ဒီဇိုင်းကို အတည်ပြုပြီးသည်နှင့် မှာယူမှုသည် ပုံမှန်ထုတ်လုပ်မှုသို့ ရွေ့လျားနိုင်သည်။ ပုံစံငယ်နှင့် အသုတ်ထုတ်လုပ်မှု လုပ်ငန်းစဉ်များသည် လုံးဝကွဲပြားပါက အတိုင်းအတာပြောင်းလဲမှုသည် နောက်ပိုင်းတွင် ပေါ်လာနိုင်သည်။ ပိုမိုတည်ငြိမ်သော ချဉ်းကပ်မှုတစ်ခုမှာ အတည်ပြုထားသော အချက်အလက်များ၊ ကိရိယာများနှင့် အရေးကြီးသော ကန့်သတ်ချက်များကို ပုံစံငယ်ထုတ်လုပ်မှုမှ နောက်ဆက်တွဲ အသုတ်ထုတ်လုပ်မှုသို့ သယ်ဆောင်သွားရန်ဖြစ်သည်။
ဆက်သွယ်ရေးထိရောက်မှုသည် ဝယ်ယူရေးကုန်ကျစရိတ်၏ တစ်စိတ်တစ်ပိုင်းလည်းဖြစ်သည်
ဂီယာပုံများတွင် မော်ဂျူး၊ ဖိအားထောင့်၊ သွားအရေအတွက်၊ ဂီယာအကျယ်၊ အပေါက်အချင်း၊ ခံနိုင်ရည်နှင့် အပူကုသမှုလိုအပ်ချက်များကဲ့သို့သော အချက်အလက်များ ပါဝင်နိုင်သည်။ မရှင်းလင်းသော အသေးစိတ်အချက်အလက်များသည် စက်မှုလုပ်ငန်းရလဒ်ကို ထိခိုက်စေနိုင်သည်။ ကိုးကားချက်မပြုလုပ်မီ ဖြစ်နိုင်ချေရှိသော ပြဿနာများကို ဖော်ထုတ်ပြီး မရှင်းလင်းသော လိုအပ်ချက်များကို အတည်ပြုသည့် ပေးသွင်းသူတစ်ဦးသည် ထုတ်လုပ်မှုစတင်ပြီးနောက် ပြဿနာများကို ရှာဖွေတွေ့ရှိခြင်းနှင့် နှိုင်းယှဉ်ပါက အချိန်များစွာ သက်သာစေနိုင်သည်။ စိတ်ကြိုက်ပြုလုပ်ထားသော စက်မှုလုပ်ငန်းသုံး ပစ္စည်းကိရိယာ အစိတ်အပိုင်းများအတွက် အစပိုင်းတွင် ခိုင်မာသော ဆက်သွယ်ရေးသည် မလိုအပ်သော ပြုပြင်မွမ်းမံမှုများနှင့် နောက်ပိုင်းတွင် ပြန်လည်လုပ်ဆောင်ခြင်းကို လျှော့ချနိုင်သည်။
စက်မှုလုပ်ငန်းသုံး ဂီယာများအတွက် CNC စက်ဖြင့်ပြုလုပ်ခြင်းသည် နောက်ဆုံးတွင် ဂီယာတိကျမှု၊ တပ်ဆင်မှုတည်ငြိမ်မှုနှင့် တသမတ်တည်းထုတ်လုပ်မှုစွမ်းဆောင်ရည်ပေါ်တွင် မူတည်ပါသည်။ သွားပရိုဖိုင်နှင့် အကွာအဝေးမှသည် အပေါက်များ၊ ပြေးထွက်ခြင်း၊ ပစ္စည်းကုသမှုနှင့် အသုတ်စစ်ဆေးခြင်းအထိ၊ အဆင့်တိုင်းတွင် ရှင်းလင်းသော ထုတ်လုပ်မှုအစီအစဉ်တစ်ခု လိုအပ်သည်။ ဂီယာပုံစံငယ်များ၊ စိတ်ကြိုက်စက်ဖြင့်ပြုလုပ်ခြင်း သို့မဟုတ် အသုတ်ထုတ်လုပ်မှု လိုအပ်သော ဖောက်သည်များအတွက်၊ TIRAPID သည် ပုံဆွဲပြန်လည်သုံးသပ်ခြင်းနှင့် CNC စက်ဖြင့်ပြုလုပ်ခြင်းမှ အရည်အသွေးစစ်ဆေးခြင်းအထိ ပံ့ပိုးမှုပေးသည်၊ စိတ်ကြိုက်ဂီယာများကို စက်မှုလုပ်ငန်းသုံး ပစ္စည်းတပ်ဆင်ခြင်းသို့ ပိုမိုချောမွေ့စွာရွေ့လျားစေရန် ကူညီပေးသည်။
















