
Kemasan CNC plastik merupakan peringkat pemesinan penting yang digunakan dalam penghasilan bahagian plastik untuk meningkatkan ketepatan dimensi, kualiti permukaan dan keadaan tepi. Selepas pemesinan kasar, bahagian plastik biasanya mempunyai bentuk dan struktur asasnya, tetapi jika ketepatan dimensi yang lebih tinggi, toleransi diameter lubang yang lebih kecil, permukaan mesin yang lebih rata atau penampilan yang lebih bersih diperlukan, kemasan selanjutnya diperlukan. Memandangkan bahan seperti POM, PEEK, PTFE, ABS, PC, PMMA, PVC dan PPS berbeza dari segi kekerasan, ketahanan, rintangan haba dan ciri pemotongan, kelakuan pemesinannya juga berbeza-beza. Plastik pada amnya mempunyai kekonduksian terma yang rendah, jadi haba yang dihasilkan semasa pemesinan cenderung tertumpu di kawasan sentuhan antara alat pemotong dan bahan kerja. Jika keadaan pemotongan tidak sesuai, pelembutan bahan, gerinda, rentetan, pemutihan, tanda alat dan juga pencairan setempat mungkin berlaku. Oleh itu, kemasan CNC plastik bukan sahaja memerlukan kawalan dimensi, tetapi juga kawalan haba pemotongan, ketajaman alat, pemindahan cip dan pengapit bahan kerja.
Proses kemasan biasa termasuk pengilangan jitu, putaran jitu, penggerudian jitu, penggerudian jitu, chamfering, penyahgerudian dan penggilapan. Bagi bahagian yang mempunyai struktur kompleks, pemesinan CNC berbilang paksi juga boleh digunakan untuk mengurangkan pengapitan berulang dan meningkatkan kualiti pemesinan permukaan dan ciri melengkung pada pelbagai sudut. Selepas pemesinan, jika produk mempunyai keperluan yang lebih tinggi untuk penampilan atau rasa permukaan, rawatan permukaan yang sesuai boleh diatur mengikut persekitaran bahan dan aplikasi. Oleh itu, apabila memilih proses kemasan CNC untuk plastik, adalah perlu untuk mengesahkan keperluan dimensi dan permukaan sebenar bahagian tersebut terlebih dahulu dan kemudian menentukan kaedah pemesinan yang sesuai. Bukan setiap bahagian plastik memerlukan pemprosesan pasca yang kompleks. Kawalan yang munasabah terhadap langkah pemesinan boleh memastikan kualiti bahagian sambil mengelakkan kos pemprosesan yang tidak perlu.
Pengilangan Ketepatan Adalah Proses Kemasan Plastik Biasa
Kawalan Pengilangan Ketepatan Bentuk dan Kualiti Permukaan
Pengisaran jitu digunakan terutamanya untuk memproses satah, sisi, anak tangga, alur dan kontur kompleks bahagian plastik. Semasa pemesinan kasar, sejumlah elaun pemesinan biasanya dikhaskan. Pengisaran jitu kemudian menanggalkan lapisan bahan nipis untuk membawa dimensi akhir lebih dekat dengan keperluan lukisan. Ketajaman alat amat penting apabila mengisar plastik jitu. Jika alat menunjukkan haus yang jelas, tindakan pemotongan secara beransur-ansur berubah menjadi peregangan, yang boleh menghasilkan gerinda dan rentetan dengan mudah. Bagi bahagian yang memerlukan kualiti permukaan yang baik, alat dalam keadaan baik harus digunakan untuk kemasan, dan kelajuan gelendong dan kadar suapan harus diselaraskan mengikut ciri bahan untuk mengurangkan haba geseran yang dihasilkan semasa pemesinan. Penetapan bahan kerja juga mesti dipertimbangkan semasa penggilingan jitu. Jika bahagian itu agak nipis atau mempunyai struktur yang langsing, daya pengapit yang berlebihan boleh mengubah bentuk bahan kerja, menyebabkan dimensinya berubah selepas lekapan dilepaskan. Oleh itu, sebelum kemasan, adalah perlu untuk mengesahkan bahawa bahan kerja mempunyai sokongan yang mencukupi, terutamanya untuk bahagian berdinding nipis, alur dalam dan plat plastik yang besar.
Pemutaran Ketepatan Sesuai untuk Bahagian Putaran
Untuk bahagian putaran seperti lengan, komponen silinder, cincin dan sesendal plastik, putaran CNC boleh digunakan untuk memesin diameter luar, lubang dalam, permukaan hujung, alur dan benang. Semasa putaran plastik, alat harus kekal tajam dan geseran yang tidak perlu harus diminimumkan. Apabila bahan agak lembut, jika alat tidak memotong serpihan dengan betul, serpihan panjang seperti tali mungkin akan melilit benda kerja. Parameter pemesinan yang tidak betul juga boleh menyebabkan perubahan dimensi atau pemanasan permukaan. Untuk sesendal plastik jitu dan bahagian yang serupa, putaran kasar dan putaran kemasan boleh diatur secara berasingan. Selepas pemesinan kasar, jumlah elaun yang sesuai dibiarkan sebelum putaran jitu. Ini membantu mengurangkan kesan tekanan dan ubah bentuk yang dihasilkan semasa pemesinan kasar pada dimensi akhir.

Pemesinan Lubang Ketepatan Memerlukan Kawalan Dimensi
Lubang pada bahagian plastik selalunya berfungsi untuk pemasangan, penentuan kedudukan, pengikatan dan pemasangan putaran. Oleh itu, diameter lubang, jarak lubang, kebulatan dan ketepatan kedudukan biasanya merupakan aspek penting dalam kemasan. Kualiti pemesinan lubang secara langsung mempengaruhi pemasangan skru, kesesuaian komponen aci dan hubungan pemasangan antara berbilang bahagian. Jika diameter lubang terlalu besar, kesesuaian mungkin menjadi longgar; jika terlalu kecil, rintangan pemasangan mungkin meningkat dan mungkin menyebabkan bahagian tersebut retak. Untuk lubang dalam, lubang berdinding nipis dan struktur berbilang lubang, perhatian khusus juga mesti diberikan kepada pemindahan cip, pelesapan haba dan ubah bentuk bahan kerja.
Penggerudian dan Penggerudian Ketepatan
Lubang tembus biasa boleh dihasilkan melalui penggerudian CNC, tetapi apabila toleransi diameter lubang yang lebih ketat diperlukan, satu operasi penggerudian mungkin tidak mencukupi. Bergantung pada struktur bahagian dan keperluan dimensi, penggerudian boleh diikuti dengan pengaburan semula atau kaedah pemesinan jitu yang lain untuk mencapai dimensi lubang yang lebih stabil. Pengosongan cip yang baik mesti dikekalkan semasa pemesinan. Jika cip plastik kekal di dalam lubang untuk tempoh yang lama, geseran antara gerudi dan dinding lubang mungkin meningkat, menyebabkan suhu kawasan pemesinan meningkat. Pemesinan lubang dalam memerlukan perhatian khusus untuk penyingkiran cip. Jika perlu, penggerudian peck atau penarikan balik alat yang sesuai boleh digunakan.
Penggerudian Ketepatan Meningkatkan Ketepatan Lubang
Bagi bahagian plastik dengan diameter lubang yang lebih besar dan keperluan ketepatan yang lebih tinggi, penggerudian boleh digunakan untuk pemesinan selanjutnya. Penggerudian ketepatan membolehkan kawalan diameter lubang yang lebih terperinci sambil meningkatkan keadaan permukaan dinding lubang. Jika lubang digunakan untuk galas, aci atau pin penentuan lokasi, perhatian harus diberikan bukan sahaja kepada diameter lubang tetapi juga kepada kebulatan, ketepatan kedudukan dan keadaan paksi lubang. Daya pengapit yang tidak sekata harus dielakkan semasa pemesinan. Jika tidak, walaupun parameter alat mesin kekal stabil, sisihan dimensi mungkin masih berlaku pada bahagian yang telah siap.
Chamfering, Deburring dan Rawatan Permukaan
Selepas dimensi utama bahagian plastik dimesin, tepinya biasanya memerlukan rawatan tambahan. Chamfering dan deburring bukan sahaja menjejaskan penampilan tetapi juga boleh mengurangkan gangguan dan calar tepi semasa pemasangan. Bagi bahagian yang mempunyai lubang, slot, anak tangga atau struktur berdinding nipis, burr kecil lebih cenderung untuk kekal di sepanjang tepi. Jika ia tidak ditanggalkan tepat pada masanya, ia boleh menjejaskan pemasangan bahagian, prestasi pengedap dan keselamatan operasi. Chamfering yang betul boleh menjadikan tepi lebih licin, mengurangkan kepekatan tegasan dan memudahkan pemasangan berikutnya. Semasa deburring, daya harus dikawal mengikut kekerasan bahan dan struktur bahagian untuk mengelakkan perubahan dimensi atau kerosakan permukaan yang disebabkan oleh pemprosesan yang berlebihan.
Chamfering Menjadikan Tepi Lebih Seragam
Chamfering CNC boleh menanggalkan tepi tajam dan menjadikan bukaan lubang, kontur luar dan kedudukan langkah lebih lancar. Bagi bahagian yang memerlukan pemasangan skru, pengedap atau komponen padanan lain, chamfering yang sesuai boleh memudahkan pemasangan. Dimensi chamfer hendaklah mengikut lukisan kejuruteraan. Jika tiada keperluan khas, ia juga tidak digalakkan untuk memesin semua tepi dengan chamfer yang terlalu besar, kerana menanggalkan terlalu banyak bahan boleh menjejaskan dimensi bahagian dan hubungan pemasangan.
Penyahgerudian Meningkatkan Keadaan Mesin
Pemesinan plastik boleh menghasilkan gerinda kecil dengan mudah, terutamanya pada pintu keluar gerudi, tepi berdinding nipis dan bukaan slot yang kompleks. Penyahgeriman boleh dilakukan menggunakan alat tangan, alat pemotong halus atau kaedah pemprosesan lain yang sesuai untuk bahan tersebut. Untuk bahagian yang tepat, daya yang digunakan semasa penyahgeriman mesti dikawal untuk mengelakkan penyingkiran tepi yang berlebihan yang pada asalnya berada dalam toleransi. Untuk plastik lutsinar seperti PMMA, yang mempunyai keperluan penampilan yang tinggi, adalah juga perlu untuk mengelakkan calar semasa pemprosesan.
Rawatan Permukaan Selepas Kemasan
Sesetengah bahagian plastik memerlukan penggilapan, sandblasting atau rawatan penampilan lain selepas pemesinan CNC. Perlu diingatkan bahawa pemprosesan pasca boleh mengubah kekasaran permukaan, dan sesetengah rawatan juga boleh mempengaruhi dimensi. Oleh itu, keperluan permukaan akhir harus ditentukan semasa peringkat reka bentuk. Kualiti permukaan plastik mesin CNC secara amnya berkait rapat dengan keadaan alat, haba pemotongan, parameter pemesinan dan pemindahan cip. Menggunakan beban pemotongan yang lebih ringan semasa kemasan dan memastikan alat sentiasa tajam dapat membantu mengurangkan masalah seperti gerinda, rentetan dan peleburan setempat.
Soalan biasa
Adakah Bahagian Plastik Sentiasa Perlu Dikemas?
Tidak semestinya. Jika bahagian struktur biasa sudah memenuhi keperluan dimensi dan permukaan selepas pemesinan kasar, tidak perlu menambah langkah pemesinan yang berlebihan. Untuk bahagian pemasangan, komponen pengedap, bahagian kedudukan ketepatan atau bahagian yang kritikal penampilan, kemasan biasanya disusun mengikut keperluan lukisan.
Apakah Perbezaan Antara Pengilangan Ketepatan dan Pengilangan Kasar?
Pengisaran kasar digunakan terutamanya untuk membuang sejumlah besar bahan dengan cepat sambil meninggalkan elaun yang sesuai untuk pemesinan berikutnya. Pengisaran jitu memberi tumpuan kepada mengawal dimensi akhir dan keadaan permukaan. Keadaan pemotongan dan tujuan pemesinan kedua-dua proses adalah berbeza, jadi parameter yang sama tidak boleh digunakan sepenuhnya untuk kedua-duanya.
Mengapa Bahagian Plastik Mudah Mengeluarkan Tanda Alat Semasa Pemesinan?
Haus alat, getaran mesin, parameter pemotongan yang tidak sesuai, pemindahan serpihan yang lemah dan penetapan bahan kerja yang tidak stabil semuanya boleh menyebabkan tanda alat yang ketara. Plastik agak sensitif terhadap haba dan tekanan. Apabila alat tidak cukup tajam, tali dan gerinda juga lebih cenderung berlaku.
Bolehkah Bahagian Plastik Digilap?
Ya, tetapi bahan tertentu perlu dipertimbangkan. Sesetengah plastik seperti PMMA sesuai untuk penggilapan permukaan berkualiti tinggi, manakala POM, PTFE dan bahan lain memerlukan kaedah rawatan permukaan yang berbeza. Sebelum menggilap, perlu disahkan sama ada perubahan pada dimensi dan tekstur permukaan boleh diterima.
Kesimpulan
Kemasan CNC plastik memerlukan kawalan struktur bahagian, sifat bahan, toleransi dimensi dan keperluan permukaan. Satah dan kontur luar secara amnya boleh diproses dengan pengilangan jitu, bahagian putaran sesuai untuk putaran jitu untuk mengawal diameter luar dan lubang dalam, dan lubang jitu boleh diproses dengan penggerudian jitu, penyamaran semula atau penggerudian jitu mengikut keperluan diameter lubang dan toleransi. Chamfering dan deburring juga harus disusun untuk kawasan tepi untuk menjadikan bahagian lebih sesuai untuk pemasangan dan penggunaan. Plastik yang berbeza juga bertindak berbeza semasa kemasan. POM mempunyai kebolehmesinan yang baik, PEEK ialah plastik kejuruteraan berprestasi tinggi yang memerlukan perhatian yang lebih besar terhadap keadaan alat dan kawalan suhu semasa pemesinan, PTFE agak lembut dan terdedah kepada seretan alat dan koyakan permukaan, manakala PMMA memerlukan perhatian khusus terhadap kualiti pemesinan permukaan lutsinar. Parameter pemesinan tidak boleh ditentukan semata-mata oleh dimensi bahagian, tetapi juga harus diselaraskan mengikut ciri pemotongan bahan itu sendiri.
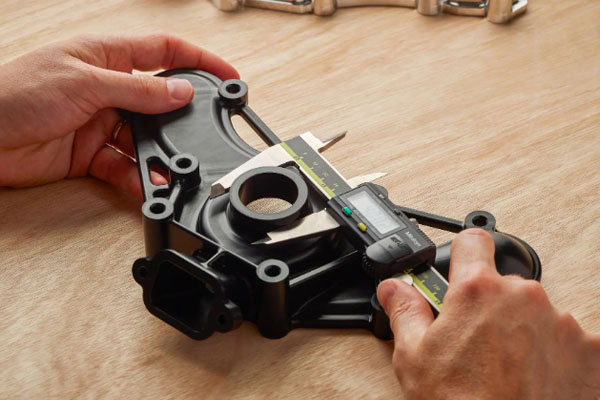
Bagi bahagian plastik yang memerlukan ketepatan dimensi yang tinggi, adalah disyorkan untuk meninggalkan elaun yang munasabah antara pemesinan kasar dan kemasan dan melaraskan jumlah pemotongan akhir mengikut hasil pemesinan sebenar. Selepas kemasan, dimensi utama juga harus diperiksa untuk mengesahkan sama ada diameter lubang, satah, lebar alur, dimensi keseluruhan dan kedudukan pemasangan memenuhi keperluan lukisan. Jika bahagian tersebut juga mempunyai keperluan penampilan, tanda alat, gerinda, pemutihan dan peleburan setempat harus diperiksa selanjutnya. Plastik pemesinan CNC biasa pada masa ini termasuk POM, ABS, PMMA, PVC, PEEK, PC, HDPE, PTFE dan lain-lain. Bahan dan kaedah pemesinan yang sesuai boleh dipilih mengikut aplikasi bahagian yang dimaksudkan. Bagi bahagian yang mempunyai struktur kompleks atau ciri pemesinan dalam pelbagai arah, pemesinan berbilang paksi juga boleh dipilih mengikut struktur sebenar untuk mengurangkan ralat kedudukan yang disebabkan oleh pengapit berulang.
















