
Perumah mesin boleh mempunyai permukaan pelekap yang rata, poket yang dalam, tempat duduk galas dan lubang berulir. Aci mungkin memerlukan diameter, alur dan lubang paksi yang telah siap. Setiap ciri meletakkan permintaan yang berbeza pada mata pemotong, jadi menghasilkan bahagian yang lengkap biasanya memerlukan beberapa alat yang berfungsi melalui urutan yang dirancang.
Memahami alat pemesinan CNC membantu jurutera menilai kebolehkilangan dan membantu pembeli bertanya soalan berguna tentang proses yang dicadangkan. Panduan ini menerangkan keluarga alat utama, cara memilihnya untuk keperluan bahagian dan bagaimana pegangan alat dan pegangan kerja menyokong prestasinya.
Apakah Alat Pemesinan CNC?
Alat pemesinan CNC ialah alat yang digunakan untuk membentuk dan menyelesaikan benda kerja pada mesin kawalan komputer. Alat pemotong utama termasuk pemotong kisar, alat pemutar, gerudi, alat penggerudi, alat reamer dan alat pengulir. Geometri dan aplikasinya menentukan ciri yang boleh dihasilkan.
Mesin CNC membekalkan pergerakan, kuasa dan kedudukan yang terkawal. Alat pemotong melibatkan bahan. Semasa penggilingan, pemotong biasanya berputar sambil mengikuti laluan yang diprogramkan. Dalam pemusingan konvensional, bahan kerja berputar melawan alat yang bergerak di sepanjang permukaannya.
Istilah alat pemotong CNC secara khusus menggambarkan alat yang membuang bahan melalui pemotongan. Perbincangan yang lebih luas tentang perkakas CNC juga merangkumi pemegang alat, lekapan dan peralatan persediaan. Kolet memegang pemotong, lekapan mencari benda kerja dan prob menyokong pengukuran. Peranti sokongan ini mempunyai fungsi yang berbeza daripada mata pemotong itu sendiri.
Apakah Jenis Utama Alat Pemesinan CNC?
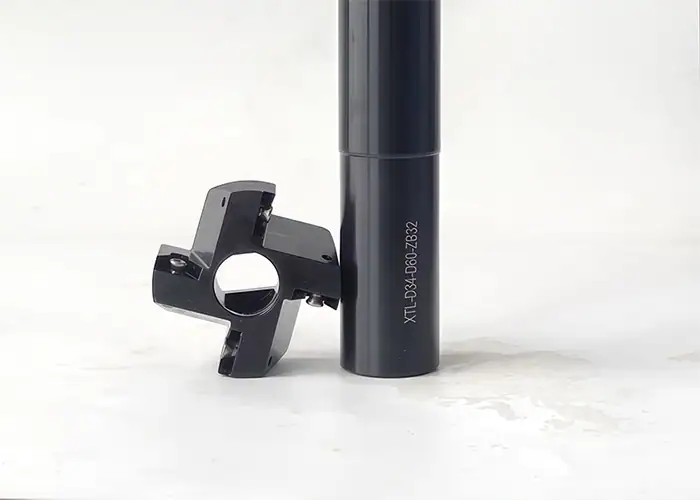
Keluarga alat utama disusun mengikut proses penggilingan, pemusingan, pembuatan lubang, penguliran, alur dan kemasan tepi. Pilih keluarga alat mengikut ciri yang diperlukan, kemudian nilaikan alat khusus tersebut berdasarkan keperluan akses, bahan dan lukisan.
| Operasi | Alat Biasa | Ciri Khas | Semakan Pemilihan Utama |
| Pengilangan | Kilang akhir, kilang muka | Muka, poket, dinding, profil | Akses pemotong dan pemegang |
| Berpusing | Sisipan dan pemegang pemutar | Diameter luar, bahu, permukaan hujung | Geometri tepi dan sokongan bahan kerja |
| Penggerudian | Gerudi putar, gerudi lubang dalam khusus | Lubang awal | Pengosongan kedalaman dan cip |
| Membosankan | Bar membosankan, kepala membosankan boleh laras | Lubang yang diperbesarkan atau siap | Ketegaran dan elaun yang tersedia |
| Bercinta | Reamers | Saiz dan permukaan lubang siap | Kualiti lubang sebelumnya |
| Pengisian benang | Paip, kilang benang, sisipan penguliran | Benang dalaman dan luaran | Spesifikasi benang dan kedalaman yang boleh digunakan |
| Alur dan Pemisahan | Sisipan alur, bilah pemisah | Relung, alur cincin penahan, potongan pemisahan | Kawalan lebar, jangkauan dan cip |
| Kemasan Tepi | Kilang chamfer, countersink, alat penyahgerudian | Serong, tempat duduk skru, penyingkiran gerigi | Geometri dan akses tepi yang ditentukan |
Pemotong Pengilangan
Pemotong pengisar mesin permukaan rata, poket, slot, dinding dan ciri-ciri berkontur. Pengisar hujung menggunakan hujung pemotong dan tepi periferi untuk pelbagai operasi. Pengisar muka biasanya menghasilkan muka yang lebar dan rata, selalunya menggunakan sisipan yang boleh diganti.
Untuk selongsong, pengisar hujung mungkin membuka poket dalaman sementara pengisar muka menyediakan permukaan pelekap. Diameter pemotong mempengaruhi akses sudut dan pemasangan alat yang lengkap mesti membersihkan dinding dan pengapit di sekeliling. Kekangan ini boleh mempengaruhi susun atur bahagian sebelum pemesinan bermula.
Untuk perbandingan yang lebih dekat antara muncung bebola, jejari sudut, slotting dan profil lain, lihat panduan kami untuk jenis pemotong penggilingan.
Alat Memusing dan Menghadap
Alat pemutar mesin memutar bahagian seperti aci, lengan dan sesendal. Pemutaran luaran menetapkan diameter luar dan profil bertingkat. Permukaan penghadang menghasilkan permukaan hujung, manakala alat pemprofilan yang sesuai mengikut bahu, tirus dan kontur.
Banyak pemasangan pusingan menggabungkan sisipan yang boleh diganti dengan pemegang. Pemegang meletakkan dan menyokong sisipan, manakala geometri sisipan, bahan pemotongan dan jejari muncung mempengaruhi cara tepi memotong dan membentuk serpihan. Kedua-duanya mesti sesuai dengan arah pendekatan yang tersedia dan ciri-ciri sekeliling.
Kerja kasar dan kemasan memberikan tuntutan yang berbeza pada tepi. Geometri yang direka untuk potongan yang lebih berat mungkin tidak mengawal serpihan dengan berkesan semasa hantaran kemasan yang ringan. Perancangan harus sepadan dengan sisipan dengan suapan sebenar dan kedalaman potongan, sambil mengambil kira kekakuan bahan kerja. Aci yang langsing mungkin memerlukan sokongan tambahan dan strategi pemotongan yang berbeza daripada sesendal yang pendek dan tegar.
Alat Penggerudian
Gerudi menghasilkan lubang dengan memajukan ke dalam bahan kerja. Pilihan biasa termasuk gerudi padu dan reka bentuk dengan hujung atau sisipan yang boleh diganti. Gerudi putar digunakan secara meluas, manakala alat lubang dalam khusus menangani aplikasi di mana jangkauan, panduan dan penghantaran penyejuk memerlukan pendekatan khusus.
Kedalaman lubang, permukaan masuk, keadaan keluar dan pengosongan cip merupakan faktor pemilihan utama. Kemasukan yang condong boleh membebankan mata pemotong secara tidak sekata. Cip yang terperangkap di dalam lubang yang dalam boleh merosakkan alat atau permukaan lubang. Oleh itu, geometri alat, bekalan penyejuk dan kitaran penggerudian perlu berfungsi bersama.
Operasi pengesanan mungkin membantu mewujudkan kemasukan yang sesuai untuk sesetengah reka bentuk gerudi, tetapi geometrinya mesti serasi dengan gerudi. Ia tidak boleh ditambah secara automatik pada setiap laluan pembuatan lubang. Begitu juga, penggerudian sahaja mungkin memenuhi keperluan pelepasan lubang. Kemasan tambahan adalah wajar apabila lukisan atau keupayaan proses yang ditunjukkan memerlukannya.
Alat Membosankan
Alat penggerudi membesarkan atau menyelesaikan lubang sedia ada. Pelarik biasanya menggunakan bar penggerudi di dalam komponen berputar, manakala pusat pemesinan mungkin menggunakan kepala penggerudi berputar. Sistem penggerudi halus boleh laras membolehkan diameter pemotongan ditetapkan untuk lubang yang diperlukan.
Penggerudian berguna untuk tempat duduk galas, lokasi sesendal dan ciri dalaman lain yang diameter dan hubungannya dengan geometri sekelilingnya penting. Dengan elaun stok yang sesuai dan persediaan yang stabil, operasi ini dapat meningkatkan geometri lubang dan menetapkan paksinya relatif terhadap persediaan pemesinan.
Akses dan ketegaran adalah batasan penting. Lubang yang kecil menyekat diameter bar, manakala lubang yang dalam meningkatkan overhang yang diperlukan. Perhimpunan yang terhasil mesti masih memberikan kelegaan cip dan menahan pesongan. Nilaikan bar dan pemegang bersama-sama dengan daya pemotongan, elaun dan sokongan bahan kerja.
Alatan Reaming
Mesin reamer menyelesaikan lubang yang telah dimesin sebelum ini dengan membuang elaun yang agak kecil. Pelbagai mata pemotongnya boleh menjadikan lubang yang disediakan mencapai saiz dan keadaan permukaan yang diperlukan, menjadikannya berguna untuk mencari lubang dan ciri lubang berulang yang lain.
Operasi sebelumnya adalah penting. Lubang mesti menyediakan stok yang sesuai untuk reamer yang dipilih, dan alat mesti masuk dengan penjajaran yang sesuai. Elaun yang terlalu sedikit atau tidak sekata boleh menghalang reamer daripada memotong secara konsisten.
Pengisaran semula tidak boleh dijangka dapat membetulkan ralat kedudukan atau kelurusan pada lubang asal. Jika lokasi atau penjajaran menjadi perhatian utama, proses tersebut mungkin memerlukan penyediaan yang berbeza atau operasi penggerudian. Pilih antara penggerudian dan pengisaran semula mengikut lukisan dan keadaan lubang sedia ada.
Paip dan Kilang Benang
Paip pemotong menghasilkan ulir dalaman dalam lubang yang disediakan. Reka bentuk titik lingkaran biasanya mengarahkan serpihan ke hadapan melalui lubang, manakala reka bentuk seruling lingkaran yang sesuai menarik serpihan kembali dari lubang buta. Bahan dan geometri lubang menentukan sama ada reka bentuk paip tertentu sesuai.
Pembentukan pili menghasilkan ulir dengan menggantikan bahan mulur dan bukannya memotong serpihan. Ia memerlukan bahan bahan kerja yang serasi, penyediaan lubang terkawal dan pelinciran yang sesuai. Tindakan bebas serpihannya tidak menjadikannya boleh ditukar ganti dengan pili pemotong.
Pengisar benang memotong benang melalui laluan alat heliks yang diselaraskan. Ia memerlukan gerakan mesin yang serasi dan ruang yang cukup untuk pemotong masuk dan mengikuti laluannya. Jika reka bentuk pemotong membenarkan, pengisar benang boleh meliputi diameter benang yang berbeza dengan pic dan bentuk yang sama.
Pengetatan selalunya menyediakan laluan langsung untuk saiz benang dalaman yang berulang. Pengilangan benang menawarkan pelarasan berprogram diameter benang dan boleh berguna apabila kawalan cip atau julat diameter menjadikan fleksibiliti itu berharga.
Sahkan penetapan benang, kelas toleransi dan kedalaman benang penuh yang boleh digunakan. Lubang buta memerlukan ruang untuk alat yang dipilih dan sebarang geometri titik gerudi melebihi benang penuh yang diperlukan. Benang luaran pada bahagian yang diputar juga boleh dihasilkan dengan sisipan penguliran khusus.
Alatan Alur dan Pemisahan
Alat alur menghasilkan lekukan pada diameter luar, lubang dalam atau permukaan hujung. Aplikasi termasuk alur gelang penahan, alur pengedap dan ciri pelepasan. Alat pemisah memotong benda kerja yang diputar untuk memisahkan komponen daripada stok bar atau bahagian yang tinggal.
Sisipan dan bilah atau pemegang sokongan mesti menampung lebar alur, kedalaman dan arah pendekatan. Alat yang mencapai alur luaran mungkin tidak sesuai untuk alur muka atau lekukan dalaman. Bahu berdekatan juga boleh menyekat pemegang walaupun mata pemotong kelihatan boleh diakses.
Operasi ini boleh menumpukan beban pemotongan di ruang yang sempit. Pastikan pemasangan setegar yang dibenarkan oleh akses dan sediakan laluan untuk serpihan keluar. Semasa pemisahan, proses ini juga mesti mengambil kira kestabilan bahan kerja dan bagaimana komponen yang dipisahkan akan dikawal.
Alat Chamfering dan Deburring
Alat penggores menghasilkan tepi bersudut yang jelas. Alat penggores menghasilkan lekukan kon, selalunya untuk kepala skru. Alat penyahgerukan membuang bahan yang tidak diingini yang tertinggal di tepi selepas operasi lain. Fungsi tersebut bertindih dalam beberapa aplikasi, tetapi geometri siap yang diperlukan menentukan pilihan alat.
Lukisan mungkin memerlukan chamfer berdimensi pada satu bukaan dan hanya penyingkiran burr pada bukaan yang lain. Membesarkan kedua-dua tepi dengan operasi yang sama boleh mengubah permukaan berfungsi atau mengurangkan kedalaman ulir yang boleh digunakan.
Tepi belakang dan lubang yang bersilang perlu diberi perhatian semasa perancangan. Pemotong yang sampai ke bahagian hadapan lubang mungkin tidak sampai ke pintu keluar atau persimpangan dalaman. Alat khusus untuk menanggalkan gerigi belakang atau lubang silang boleh menangani aplikasi yang mudah diakses, manakala ciri lain mungkin memerlukan kaedah kemasan yang berasingan. Tentukan keperluan tepi cukup awal untuk memasukkan akses dan pemeriksaan yang diperlukan.
Bagaimanakah Anda Memilih Alat CNC Untuk Keperluan Bahagian?
Pilih alat pemesinan CNC dengan menghubungkan setiap ciri kepada bahan, keperluan dimensi, kekangan akses dan kuantiti pengeluarannya. Kemudian, semak sama ada mesin dan pemasangan alat lengkap boleh melaksanakan operasi yang dicadangkan dengan andal.
Mulakan Dengan Geometri Ciri Dan Akses
Mulakan dengan ciri siap dan arah dari mana ia boleh dimesin. Lubang, alur muka dan lubang buta berulir mungkin terletak berdekatan tetapi memerlukan pendekatan yang sangat berbeza.
Periksa ruang yang disapu pada keseluruhan pemasangan, termasuk batang, pemegang dan sambungan. Benarkan juga untuk kemasukan, pengeluaran dan penyingkiran cip. Alat yang muat di dalam bentuk CAD akhir mungkin masih berlanggar semasa pendekatannya.
Pemeriksaan lukisan dan model yang berguna termasuk:
- Ciri-ciri tersembunyi di sebalik bahu atau bukaan sempit.
- Lubang dalam yang mengehadkan diameter dan kekakuan bar.
- Benang dengan ruang yang kecil melebihi kedalaman benang penuh yang diperlukan.
- Tepi yang menjadi tidak dapat diakses selepas pembedahan lain.
Jika akses memacu alat yang luar biasa panjang atau khusus, bincangkan pelarasan ciri sebelum memuktamadkan reka bentuk. Perubahan kecil pada bukaan atau kelegaan boleh mewujudkan laluan pemesinan yang lebih praktikal.
Padankan Proses Dengan Saiz, Lokasi, Dan Keperluan Kemasan
Diameter, kedudukan, bentuk dan tekstur permukaan lubang adalah keperluan yang berasingan. Memenuhi toleransi diameter tidak menentukan sama ada paksi terletak dengan betul atau permukaan memenuhi spesifikasi kemasannya.
Asingkan kriteria penerimaan sebelum memilih laluan penamat. Lubang boleh memenuhi keperluan saiznya tanpa gagal dalam keperluan silinder atau kedudukan. Operasi dan persediaan mesti menangani setiap seruan yang berkenaan, termasuk hubungan antara ciri dan mana-mana sistem datum yang ditentukan.
Rancang pemeriksaan berdasarkan keperluan yang sama. Tolok gerek boleh menilai diameter, tetapi pengukuran itu sahaja tidak menentukan kedudukan relatif kepada datum. Pengukuran koordinat atau kaedah lain yang sesuai mungkin diperlukan untuk lokasi dan hubungan geometri. Tekstur permukaan yang ditentukan juga memerlukan kaedah pengesahan yang sesuai. Memilih pendekatan operasi kemasan dan pemeriksaan bersama-sama mengelakkan daripada menganggap bacaan diameter tunggal sebagai bukti pematuhan sepenuhnya.
Padankan Geometri Alat Dan Bahan Pemotongan Dengan Bahan Kerja
Nyatakan aloi dan keadaannya dan bukannya label yang luas seperti logam atau plastik. Kekerasan, sifat kerepek, kekasaran dan kecenderungan untuk melekat pada tepi mempengaruhi pilihan alat.
Dalam memusing, gred sisipan dan geometri pemecah cip mesti sesuai dengan bahan dan keadaan pemotongan. Tepi tajam yang sesuai untuk aloi aluminium mulur mungkin merupakan pilihan yang buruk untuk potongan terputus dalam keluli yang dikeraskan. Untuk gerudi dan pili, reka bentuk seruling dan canggih juga mesti menguruskan cip yang dihasilkan oleh bahan tersebut.
Keluli berkelajuan tinggi dan karbida menawarkan kombinasi ketahanan, rintangan haus dan keupayaan operasi yang berbeza. Salutan mesti sesuai dengan substrat, bahan kerja dan aplikasi. Alat bersalut tidak secara automatik merupakan pilihan terbaik untuk setiap bahan.
Gunakan cadangan pembuat alat sebagai titik permulaan, kemudian tetapkan keadaan pemotongan untuk persediaan sebenar. Meniru kelajuan atau suapan daripada kerja lain tanpa memeriksa keadaan bahan, penglibatan alat dan penghantaran penyejuk boleh menjejaskan pilihan yang sebaliknya bijak.
Pertimbangkan Kuantiti Pengeluaran dan Pengurusan Alat
Kerja prototaip selalunya mengutamakan alatan yang sedia ada dan proses yang dapat menampung perubahan reka bentuk. Alat khusus menjadi lebih menarik apabila reka bentuk yang stabil dan kuantiti pesanan yang dijangkakan mewajarkan keperluan penyediaan dan penggantiannya.
Untuk pengeluaran berulang, nilaikan bagaimana alat akan dikenal pasti, dipratetapkan, diperiksa dan diganti. Tentukan alat yang mengawal ciri-ciri kritikal dan bagaimana haus akan dikesan sebelum ciri-ciri tersebut melangkaui hadnya. Sisipan atau alat gantian harus mempunyai prosedur persediaan terkawal supaya proses kekal konsisten selepas perubahan.
Bandingkan jumlah kos pengeluaran dan bukannya harga pembelian pemotong sahaja. Kos berkaitan termasuk persediaan, masa pemesinan, pertukaran alat, pemeriksaan dan akibat daripada kerja semula atau bahagian yang dibuang. Pasukan perolehan boleh bertanya bagaimana perkakas yang dicadangkan menyokong pesanan berulang dan perubahan yang memerlukan proses tersebut disemak semula.
Bagaimanakah Pemegangan Alat dan Pemegangan Kerja Menyokong Alat CNC?
Pegangan alat mengamankan dan meletakkan alat pemotong, manakala pegangan kerja mencari dan menyokong bahagian tersebut. Kedua-duanya mempengaruhi sama ada alat yang dipilih boleh menghasilkan ciri yang dimaksudkan secara konsisten, terutamanya apabila jangkauan atau kekakuan bahagian terhad.

Pemegang Alat, Kolet, Dan Persediaan Alat
Alat berputar menggunakan chuck, colet atau pemegang lain yang serasi untuk disambungkan ke gelendong. Sisipan berputar dan bar penggerudi menggunakan pemegang yang sesuai dengan turet atau antara muka mesin. Sambungan mesti memberikan cengkaman, kelegaan dan ketegaran yang sesuai untuk operasi.
Bagi pemasangan berputar, larian mempengaruhi sejauh mana mata pemotong terlibat secara sekata. Permukaan padanan yang bersih, pemasangan yang betul dan pengapit yang sesuai membantu mengawalnya. Pastikan panjang alat yang tidak disokong sesingkat yang dibenarkan oleh ciri dan ruang pemegang, sambil mengekalkan panjang cengkaman yang ditentukan.
Panjang, diameter dan ofset alat yang berkaitan mesti sepadan dengan pemasangan sebenar. Pratetapan dan pengukuran dalam mesin boleh menyokong persediaan ini. Ofset yang tepat tidak dapat mengimbangi pemegang yang tidak stabil dan pemegang tegar tidak dapat membetulkan dimensi alat yang dimasukkan dengan salah.
Lekapan, Datum dan Sokongan Bahan Kerja
Lekapan menentukan bagaimana bahagian itu ditempatkan dan dihalang semasa pemesinan. Permukaan lokasinya harus menyokong strategi datum yang dipilih, terutamanya apabila kedudukan ciri bergantung pada operasi yang lebih awal.
Pengapit mesti menahan beban pemotongan tanpa mengganggu komponen. Dinding nipis dan bahagian yang ramping mungkin memerlukan sokongan setempat atau urutan yang disemak semula supaya penyingkiran bahan tidak meninggalkan ciri fleksibel yang terdedah kepada daya pemotongan yang berat.
Akses, sokongan dan pengukuran mesti kekal serasi sepanjang laluan. Bagi bahagian yang boleh berubah bentuk di bawah pengapitan, pelan pemeriksaan juga harus menetapkan keadaan pengekangan yang diperlukan. Mengukur komponen yang diapit ketat boleh menyembunyikan pergerakan yang muncul selepas dilepaskan.
Bagaimanakah Alat CNC Digabungkan untuk Memesin Bahagian Lengkap?
Bahagian yang lengkap dihasilkan dengan menggabungkan alat berdasarkan ciri-cirinya dan merancang bagaimana setiap operasi bersedia untuk operasi seterusnya. Urutan tersebut harus mengekalkan permukaan lokasi yang berguna, menyediakan elaun kemasan di mana diperlukan dan memastikan ciri-ciri penting mudah diakses.
Contoh Perumah Dengan Lubang Dan Benang Ketepatan
Pertimbangkan selongsong aluminium dengan permukaan pelekap, poket dalaman, lubang ketepatan dan lubang lampiran berulir. Pelan perkakas yang mungkin memberikan peranan yang berbeza kepada setiap operasi:
| Ciri Bahagian | Alat yang Mungkin | Tujuan Dalam Proses Ini |
| Muka melekap | Kilang muka | Tetapkan permukaan yang digunakan untuk pemasangan atau lokasi seterusnya |
| Poket dalaman | Kilang akhir | Tanggalkan stok dalaman dan kemasan dinding yang boleh diakses |
| Pelepasan dan lubang pandu | Bor | Hasilkan lubang mengikut saiz siap atau sediakan untuk operasi lain |
| Lubang ketepatan | Alat atau reamer pengorek halus | Selesaikan lubang melalui laluan yang dipadankan dengan keperluannya |
| Benang lampiran | Paip pemotong atau kilang benang | Hasilkan thread yang boleh digunakan yang dinyatakan |
| Tepi pembukaan | Alat pengikis atau penyahgerudian | Tetapkan keadaan tepi yang diperlukan |
Keputusan penting adalah bagaimana operasi ini berinteraksi. Jika kedudukan lubang ditentukan relatif kepada permukaan pelekap, persediaan mesti mewujudkan hubungan tersebut. Jika poket meninggalkan dinding nipis di sekeliling lubang, perancang mesti mengambil kira perubahan kekakuan sebelum saiz akhir.
Penyediaan benang juga mempengaruhi kerja kemudian. Kedalaman lubang mesti sesuai dengan kaedah penguliran yang dipilih, dan kemasan tepi mesti mengekalkan kedalaman benang penuh yang diperlukan. Pelan akhir harus menjelaskan permukaan mana yang menempatkan perumah dan bagaimana hubungan kritikal akan diperiksa.
Contoh Aci atau Sesendal Berputar
Aci bertingkat mungkin menggabungkan putaran luaran, pelapisan, penggerudian paksi, alur dan penguliran luaran. Sesendal mungkin menambah pengorek dalaman atau penalaan semula untuk menetapkan lubangnya. Alat pemisah boleh memisahkan mana-mana komponen daripada stok bar.
Persediaan menentukan bagaimana alat-alat ini berfungsi bersama. Ciri-ciri yang dimesin semasa bahagian kekal dalam persediaan yang sama boleh berkongsi keadaan penempatan tersebut. Ciri-ciri yang disiapkan selepas pemindahan memerlukan kaedah yang disengajakan untuk mencari dan menyokong komponen sekali lagi.
Bagi sesendal dengan dinding nipis, kemasan diameter luar dan lubang memerlukan perhatian kepada ubah bentuk pengapit dan beban pemotongan. Bagi aci yang langsing, penyingkiran bahan boleh mengurangkan kekakuan sebelum diameter akhir selesai. Kebimbangan ini mungkin mengubah urutan pengasaran, elaun kemasan atau susunan sokongan.
Oleh itu, pelan perkakasan melangkaui senarai pemotong. Ia harus menghubungkan tepi dan pemegang yang dipilih dengan stok, pegangan kerja, urutan operasi dan keperluan pemeriksaan bahagian yang telah siap.
Soalan Lazim
Bagaimanakah Haus Alat Mempengaruhi Pemesinan CNC?
Haus alat boleh menyebabkan hanyutan dimensi, kemasan permukaan yang lebih buruk dan kualiti bahagian yang tidak konsisten. Memantau haus dan menggantikan atau mengindeks alat sebelum ia melebihi had proses membantu mengekalkan kebolehulangan.
Apakah Ofset Alat Dalam Pemesinan CNC?
Ofset alat ialah nilai yang disimpan dalam kawalan CNC untuk mengambil kira geometri alat, seperti panjang atau jejari. Ofset haus membenarkan pembetulan dimensi kecil apabila mata pemotong haus.
Apakah itu Perkakas Hidup pada Mesin CNC?
Perkakas hidup menggunakan perkakas berputar berkuasa pada mesin pelarik CNC atau pusat putar untuk mengisar, menggerudi dan mengetuk. Ia membolehkan lebih banyak ciri dimesin dalam satu persediaan, sekali gus mengurangkan pemindahan antara mesin.
Kesimpulan
Memilih alat pemesinan CNC bermula dengan memahami apa yang diperlukan oleh setiap ciri. Pemotong penggilingan, alat pemutar, gerudi, alat penggerudi, alat reamer dan alat pengulir setiap satu mempunyai tujuan yang berbeza. Proses praktikal menggabungkannya dengan pemegang yang sesuai, sokongan bahan kerja dan pemeriksaan yang mengesahkan hasil yang ditentukan.
TiRapid menyediakan pemesinan CNC jitu untuk bahagian logam tersuai dan plastik kejuruteraan, dengan maklum balas pembuatan dan pemeriksaan dimensi untuk prototaip dan pengeluaran volum rendah. Hantarkan model CAD, lukisan, bahan, kuantiti dan keperluan kritikal anda untuk membincangkan pendekatan pemesinan praktikal dan minta sebut harga.
















