
Pin ejektor ialah komponen acuan kecil, tetapi ia memainkan peranan utama dalam sama ada bahagian yang dibentuk suntikan boleh meninggalkan acuan dengan bersih dan konsisten. Selepas plastik menyejuk di sekitar teras, bahagian yang dibentuk sering mencengkam permukaan acuan kerana pengecutan, geseran dan geometri. Sistem ejeksi mesti mengatasi rintangan ini tanpa retak, melengkung, menggaru atau meninggalkan tanda yang tidak boleh diterima pada bahagian tersebut.
Panduan ini menerangkan cara pin ejektor berfungsi, jenis pin utama, sarung ejektor dan kaedah ejektor lain, peraturan penempatan dan saiz, bahan, tanda pin, mod kegagalan, pertimbangan reka bentuk dan penyelenggaraan. Memahami faktor-faktor ini membantu meningkatkan kualiti bahagian, mengurangkan kerosakan acuan dan mengekalkan pengeluaran pengacuan suntikan yang stabil.
Apakah Pin Ejektor?
Pin ejektor ialah komponen acuan yang dikeraskan yang menolak bahagian plastik yang telah disejukkan menjauhi teras acuan selepas acuan dibuka. Ia biasanya bergerak dengan plat ejektor dan memindahkan daya mekanikal terus ke kawasan terpilih pada bahagian yang dibentuk.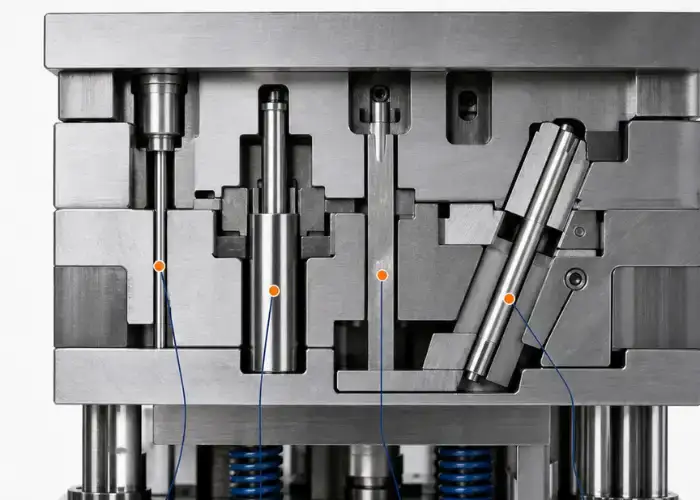
Apa yang Dilakukan oleh Pin Ejector dalam Pengacuan Suntikan
Semasa pengacuan suntikan, plastik cair mengisi rongga dan menyejuk di sekitar teras acuan. Apabila bahan mengecut, ia selalunya melekat erat pada bahagian teras.
Pin ejektor mengenakan daya tolakan terkawal untuk melepaskan bahagian yang dibentuk selepas acuan dibuka. Beberapa pin diagihkan secara normal merentasi bahagian supaya daya dikongsi dan bukannya tertumpu pada satu titik.
Lontaran yang baik sepatutnya menanggalkan bahagian dengan lancar sambil mengekalkan geometri dan kualiti permukaan. Lontaran yang lemah boleh menyebabkan ubah bentuk, pemutihan tegasan, retakan, calar atau tanda pin yang kelihatan.
Tempat Pin Ejector Terletak di Acuan Suntikan
Pin ejektor biasanya dipasang pada separuh yang bergerak, atau bahagian teras, acuan suntikan kerana bahagian yang dibentuk biasanya direka bentuk untuk kekal di bahagian itu selepas acuan dibuka.
Hujung belakang pin dipegang oleh sistem plat ejektor. Hujung hadapannya melalui lubang yang dimesin dengan tepat dan bersentuhan dengan bahagian yang dibentuk.
Lokasi pin mesti diselaraskan dengan saluran penyejukan, sisipan, slaid, pengangkat, pin teras dan komponen acuan lain. Titik sentuhan yang sesuai pada bahagian plastik tidak selalunya merupakan lokasi yang sesuai di dalam struktur acuan.
Mengapa Pelucutan Acuan Mempengaruhi Kualiti Bahagian
Bahagian itu masih agak panas apabila lontaran berlaku, jadi ia mungkin belum mencapai kekakuan penuh.
Jika daya lontaran terlalu tinggi atau tertumpu pada kawasan yang terlalu kecil, ubah bentuk setempat boleh berlaku. Dinding nipis boleh bengkok, papan leper boleh retak, dan permukaan kosmetik mungkin menunjukkan kesan pin bulat.
Oleh itu, lontaran acuan yang boleh dipercayai bergantung pada sistem lontaran dan reka bentuk bahagian yang dibentuk. Sudut draf, pengecutan, tekstur, ketebalan dinding, rusuk dan kedalaman teras semuanya mempengaruhi betapa sukarnya bahagian tersebut dilepaskan.
Bagaimanakah Pin Ejektor Berfungsi?
Pin ejektor beroperasi berhampiran penghujung kitaran pengacuan. Selepas pengisian, pembungkusan, penyejukan dan pembukaan acuan, mekanisme ejektor bergerak ke hadapan, menolak bahagian tersebut keluar dari teras dan kemudian kembali sebelum kitaran pengacuan seterusnya bermula.
Pengisian dan Penyejukan Acuan
Resin cair mula-mula memasuki rongga acuan di bawah tekanan dan mengisi geometri yang tersedia.
Semasa pembungkusan dan penyejukan, plastik mula memejal dan mengecut. Pengecutan boleh menyebabkan komponen mencengkam permukaan teras dengan ketat, terutamanya di sekitar rusuk yang dalam, bos, permukaan bertekstur dan dinding menegak.
Jumlah pengekalan bergantung pada pengecutan bahan, kemasan acuan, draf, kedalaman bahagian dan keadaan penyejukan.
Pembukaan Acuan Dan Pengekalan Bahagian Pada Bahagian Teras
Sebaik sahaja bahagian itu sejuk secukupnya, acuan akan terbuka di sepanjang garisan pemisah.
Acuan biasanya direka bentuk supaya komponen kekal pada bahagian teras yang bergerak dan bukannya berada di dalam bahagian rongga. Ini membolehkan sistem ejektor menolak bahagian ke hadapan.
Jika bahagian tersebut kekal di sebelah yang salah, proses pengacuan boleh menjadi tidak stabil dan mungkin memerlukan draf, rawatan permukaan, geometri atau strategi pelepasan acuan yang berbeza.
Pergerakan Plat Ejector Dan Sambungan Pin
Selepas acuan mencapai kedudukan terbuka yang diperlukan, mesin akan mengaktifkan mekanisme ejektor.
Plat ejektor bergerak ke hadapan, membawa pin ejektor bersamanya. Permukaan pin bersentuhan dengan bahagian yang dibentuk dan memindahkan daya ke dalam plastik.
Semua pin harus maju dalam hubungan yang terkawal. Pergerakan pin yang tidak sekata atau sokongan yang lemah boleh memiringkan bahagian, menumpukan tekanan atau menyesakkan sistem ejektor.
Pelepasan Bahagian Dan Pemulangan Pin Ejector
Sebaik sahaja bahagian itu terpisah daripada teras, ia akan jatuh atau dikeluarkan oleh robot atau pengendali.
Plat ejektor kemudian kembali ke kedudukan asalnya, menarik pin kembali sehingga permukaannya rata dengan teras atau permukaan lain yang direka bentuk.
Pulangan penuh adalah penting. Jika pin ejektor kekal terbentang apabila acuan ditutup, ia boleh merosakkan rongga, teras atau pin itu sendiri.
Apakah Jenis Utama Pin Ejektor?
Pin ejektor boleh didapati dalam beberapa binaan dan keadaan kekerasan. Jenis yang betul bergantung pada suhu, haus, diameter pin, panjang yang tidak disokong, bahan pengacuan, kadar kitaran dan geometri kawasan yang dikeluarkan.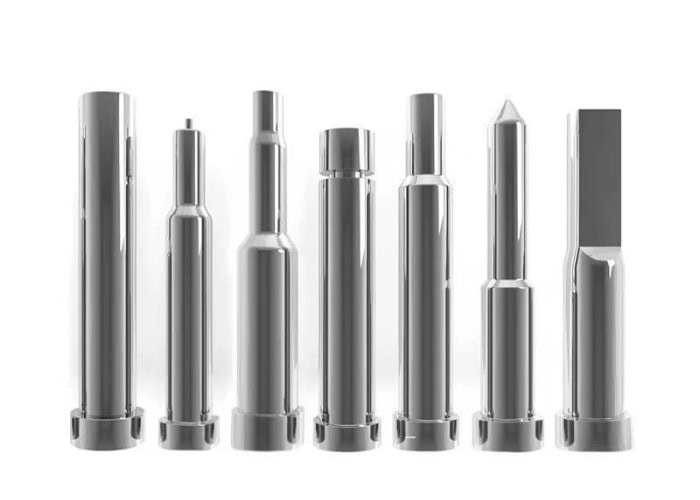
Pin Ejektor yang Diperkeraskan
Pin yang dikeraskan sepenuhnya dikeraskan merentasi sebahagian besar atau semua keratan rentasnya.
Ia menawarkan kekuatan dan rintangan yang baik terhadap lenturan, yang menjadikannya berguna dalam aplikasi yang mencabar di mana beban mekanikal adalah ketara.
Oleh kerana keseluruhan bahagian telah dikeraskan, penjagaan diperlukan semasa memesin atau mengubah suai pin. Kekerasan yang berlebihan juga boleh mengurangkan keliatan jika bahan dan rawatan haba tidak sesuai.
Pin Ejektor Nitrided dan Case-Harded
Pin ejektor nitrida atau dikeraskan selongsong menggunakan permukaan luar yang keras dan tahan haus dengan teras yang agak lebih keras.
Permukaan keras mengurangkan haus gelongsor apabila pin berulang kali bergerak melalui plat acuan atau lubang panduan.
Gabungan ini biasa berlaku dalam acuan suntikan kerana pin memerlukan rintangan haus permukaan dan kekuatan teras yang cukup untuk menahan kerosakan.
Pin Ejektor Bahu
Pin ejektor bahu mempunyai diameter sokongan yang lebih besar di belakang bahagian kerja yang lebih kecil.
Bahu memberikan ketegaran tambahan dan mengurangkan panjang hujung sempit yang tidak disokong.
Pin ini berguna apabila kawasan sentuhan mestilah kecil tetapi pin berdiameter kecil sepenuhnya akan terlalu fleksibel atau terdedah kepada lengkungan.
Pin Ejektor Rata dan Bilah Ejektor
Pin ejektor rata, sering dipanggil bilah ejektor, menggunakan bahagian segi empat tepat atau berbentuk bilah dan bukannya pin bulat.
Ia berguna untuk rusuk sempit, slot nipis dan kawasan lain di mana pin bulat konvensional tidak dapat menyediakan kawasan sentuhan yang mencukupi.
Oleh kerana keratan rentasnya nipis, panduan dan orientasi bilah adalah penting. Bilah yang disokong dengan buruk boleh bengkok atau haus dengan lebih cepat.
Pin Ejector Tersuai Untuk Ciri Acuan Khas
Pin ejektor standard merangkumi pelbagai aplikasi, tetapi sesetengah acuan memerlukan diameter, bahu, kepala, panjang, rata atau permukaan sentuhan berbentuk tersuai.
Pin tersuai boleh meningkatkan sokongan atau memadankan geometri acuan yang luar biasa.
Walau bagaimanapun, komponen khas meningkatkan kos pembuatan dan penggantian, jadi penyesuaian harus menyelesaikan masalah mekanikal atau kualiti bahagian yang jelas.
Pin Ejektor Vs. Kaedah Ejeksi Acuan Lain
Pin ejektor bulat merupakan penyelesaian ejektor yang paling biasa, tetapi ia tidak selalunya pilihan terbaik. Sarung ejektor, bilah, blok dan plat penanggal boleh mengagihkan daya dengan lebih berkesan apabila geometri bahagian tidak menyediakan kawasan sentuhan pin yang sesuai.
Sarung Ejector Untuk Bos Dan Ciri Silinder
Sarung ejektor ialah ejektor silinder berongga yang bergerak di sekitar pin teras.
Ia amat berguna untuk bos silinder, ciri tiub dan bahagian yang memerlukan daya lontaran yang diagihkan di sekitar teras pusat.
Oleh kerana sarung ejektor menyediakan kawasan sentuhan anulus yang lebih besar daripada pin bulat kecil, ia dapat mengurangkan tekanan setempat pada ciri yang dibentuk.
Bilah Ejektor Untuk Rusuk Dan Kawasan Sempit
Bilah ejektor sangat sesuai untuk rusuk sempit atau ciri segi empat tepat nipis.
Bilah boleh memberikan kawasan sentuhan yang lebih panjang di sepanjang rusuk sambil muat ke dalam ruang sempit yang tidak boleh menerima pin bulat yang besar.
Reka bentuk itu masih mesti menyediakan sokongan bilah yang mencukupi kerana bilah yang nipis boleh bengkok di bawah beban yang berlebihan.
Blok Ejektor Untuk Kawasan Sentuhan Yang Lebih Besar
Blok ejektor menyentuh kawasan yang lebih besar pada bahagian yang dibentuk berbanding pin atau bilah.
Ia berguna apabila daya lontaran yang tinggi mesti dipindahkan tanpa mewujudkan tekanan tempatan yang teruk.
Kawasan sentuhan yang lebih besar boleh mengurangkan tanda dan ubah bentuk, tetapi blok memerlukan lebih banyak ruang acuan dan pemesinan yang lebih kompleks.
Plat Pelucut Untuk Bahagian Berdinding Nipis Dan Bulat
Plat pelucut mengeluarkan bahagian di sekeliling perimeter yang luas dan bukannya menolak pada titik individu.
Ia biasanya digunakan untuk penutup, bekas, cincin dan komponen silinder berdinding nipis.
Oleh kerana beban diagihkan ke kawasan yang luas, plat penarik boleh mengurangkan ubah bentuk setempat di mana pin ejektor individu akan meninggalkan kesan yang tidak boleh diterima.
Cara Memilih Kaedah Penguncupan yang Tepat
Kaedah lontaran hendaklah sepadan dengan geometri bahagian, daya pelepasan yang dijangkakan, keperluan rupa dan ruang acuan yang tersedia.
Pin bulat adalah menjimatkan dan mudah diganti. Lengan sesuai dengan bos, bilah sesuai dengan rusuk yang sempit, blok meningkatkan luas sentuhan dan plat penarik memberikan lontaran seragam yang luas.
Banyak acuan menggunakan lebih daripada satu kaedah apabila kawasan bahagian yang berbeza memerlukan jenis sokongan yang berbeza.
Bagaimanakah PIN Ejector Perlu Diletakkan Dalam Acuan?
Penempatan pin ejektor hendaklah mengikut rintangan sebenar terhadap pelepasan acuan. Pin perlu mengagihkan daya melalui kawasan yang kuat pada bahagian tersebut sambil mengelakkan permukaan kosmetik, dinding rapuh dan konflik dengan komponen acuan lain.
Letakkan Pin di Tempat Rintangan Lontaran Tertinggi
Teras yang dalam, rusuk yang tinggi, bos, permukaan bertekstur dan kawasan dengan draf yang terhad sering menghasilkan rintangan pelepasan yang tinggi.
Kawasan-kawasan ini biasanya memerlukan sokongan lontaran yang lebih kuat daripada geometri cetek dan terbuka.
Meletakkan pin berhampiran zon rintangan tinggi mengurangkan jarak di mana plastik mesti memindahkan daya lontaran dan membantu mencegah lenturan.
Agihkan Daya Lontaran Secara Sekata
Menggunakan banyak pin tidak semestinya lebih baik. Objektifnya adalah lontaran yang seimbang.
Jika kebanyakan pin tertumpu pada satu sisi, bahagian tersebut boleh berputar, bengkok atau tersekat semasa pelepasan.
Corak yang seimbang membolehkan komponen meninggalkan teras secara lebih kurang selari dengan arah pembukaan acuan.
Letakkan Pin Pada Rusuk, Bos, Dan Kawasan Yang Lebih Kuat
Rusuk, bahagian yang lebih tebal dan bos yang disokong selalunya menyediakan permukaan yang lebih kuat untuk menghantar daya ejektor.
Meletakkan pin pada kawasan ini boleh mengurangkan lekukan setempat berbanding menolak dinding nipis yang tidak disokong.
Walau bagaimanapun, lokasi yang tepat masih bergantung pada geometri. Bos yang disokong dengan buruk boleh retak jika daya berlebihan dikenakan terus di bawahnya.
Elakkan Dinding Nipis Dan Permukaan Kosmetik Kritikal
Bahagian nipis mudah berubah bentuk manakala plastik kekal panas.
Begitu juga, tanda pin ejektor mungkin tidak boleh diterima pada Kelas-A atau permukaan lain yang boleh dilihat.
Jika boleh, ejektor hendaklah diletakkan pada permukaan tersembunyi, rusuk dalaman atau kawasan yang kemudiannya akan ditutup oleh komponen lain.
Pertimbangkan Saluran Penyejukan, Sisipan dan Slaid
Bahagian dalam acuan meletakkan had praktikal pada lokasi pin.
Saluran penyejukan, skru, sisipan, slaid, pengangkat, pin teras dan tiang sokongan mungkin sudah memenuhi ruang di sebalik titik lontaran yang ideal.
Oleh itu, susun atur ejektor perlu dibangunkan bersama-sama dengan reka bentuk acuan keseluruhan dan bukannya ditambah selepas setiap sistem lain siap.
Bagaimanakah Anda Menentukan Saiz dan Kuantiti Pin Ejector?
Diameter dan kuantiti pin ejektor hendaklah menyediakan jumlah luas sentuhan dan kapasiti mampatan yang mencukupi untuk mengatasi rintangan pelepasan tanpa menyebabkan tekanan setempat yang berlebihan, lengkokan atau sebahagian ubah bentuk.
Diameter Pin Dan Kawasan Sentuhan
Pin ejektor yang lebih besar menyediakan lebih banyak kawasan sentuhan.
Untuk jumlah daya lontaran yang sama, peningkatan luas sentuhan mengurangkan tekanan setempat yang dikenakan pada permukaan plastik.
Walau bagaimanapun, pin yang besar memerlukan lebih banyak ruang acuan dan mungkin mengganggu komponen lain. Diameter yang betul mengimbangi kekuatan bahagian, kawasan yang tersedia dan keperluan struktur di dalam acuan.
Bilangan Pin Dan Jumlah Daya Lontaran
Jumlah daya lontaran hendaklah diagihkan di antara pin yang mencukupi untuk mengelakkan mana-mana lokasi daripada membawa beban berlebihan.
Bahagian dengan luas permukaan yang besar, teras yang dalam atau draf yang terhad biasanya memerlukan lebih banyak sokongan lontaran.
Oleh itu, kiraan pin harus mengikut rintangan pelepasan sebenar dan bukannya peraturan mudah yang hanya berdasarkan dimensi bahagian keseluruhan.
Panjang Tidak Disokong Dan Risiko Lengkungan
Pin ejektor yang panjang dan langsing boleh melengkung di bawah mampatan.
Risiko meningkat apabila diameter pin berkurangan dan panjang yang tidak disokong meningkat.
Oleh itu, pin berdiameter kecil mungkin memerlukan panduan yang lebih baik, bahagian tidak disokong yang lebih pendek, atau reka bentuk bahu yang memberikan diameter sokongan yang lebih besar.
Panjang Pin Dan Strok Lontaran
Pin mesti cukup panjang untuk sampai ke permukaan yang dibentuk dari plat ejektor sambil mengekalkan sokongan dan geometri pemasangan yang diperlukan.
Lejang lontaran juga mesti mencukupi untuk memisahkan komponen sepenuhnya daripada teras.
Lejang yang berlebihan menambahkan pergerakan yang tidak perlu dan boleh meningkatkan risiko pesongan pin, manakala lejang yang tidak mencukupi boleh menyebabkan bahagian tersebut sebahagiannya terperangkap.
Bila Perlu Menggunakan Pin Diameter Kecil Atau Bahu
Pin kecil kadangkala tidak dapat dielakkan apabila mengeluarkan ciri-ciri sempit.
Jika diameter kerja yang kecil diperlukan, pin ejektor bahu boleh meningkatkan ketegaran dengan mengehadkan panjang bahagian yang dikurangkan.
Pereka bentuk harus mengelakkan penggunaan pin kecil yang panjang dan tidak disokong apabila bahagian yang disokong lebih besar boleh digabungkan.
Apakah Bahan yang Digunakan untuk Pin Ejektor?
Bahan pin ejektor perlu menggabungkan kekuatan, rintangan haus, ketahanan, kestabilan dimensi dan kualiti permukaan. Bahan terbaik bergantung pada suhu acuan, jenis resin, jumlah pengeluaran, risiko kakisan dan selang penyelenggaraan yang dijangkakan.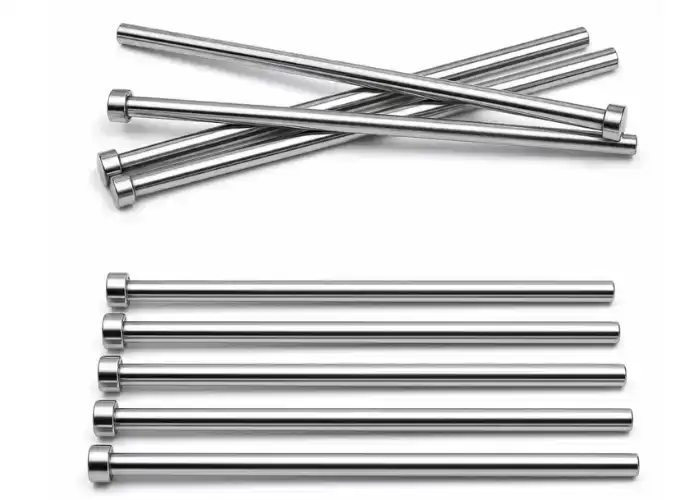
Keluli Alat H13
H13 digunakan secara meluas dalam perkakasan acuan kerana ia menggabungkan kekuatan, kekuatan panas dan rintangan haus.
Ia amat berguna dalam acuan yang mengalami suhu tinggi atau kitaran haba berulang.
Rawatan haba dan kualiti kemasan sangat mempengaruhi prestasi pin ejektor sebenar, jadi gred bahan sahaja tidak menentukan hayat perkhidmatan.
Keluli Alat Berkelajuan Tinggi dan Diperkeras
Keluli alat berkelajuan tinggi dan keluli alat keras yang lain boleh memberikan rintangan haus atau kekuatan yang lebih besar untuk aplikasi yang mencabar.
Ia boleh dipilih untuk acuan kitaran tinggi, sebatian pengacuan kasar atau pin kecil yang tertakluk kepada beban mekanikal yang ketara.
Kekerasan yang lebih tinggi masih harus diimbangi dengan keliatan kerana pin yang terlalu rapuh boleh patah dan bukannya bengkok.
Pin Ejektor Keluli Tahan Karat
Pin ejektor keluli tahan karat boleh digunakan di tempat yang rintangan kakisan amat penting.
Ini termasuk acuan yang terdedah kepada persekitaran lembap atau gas menghakis yang dilepaskan oleh bahan plastik tertentu.
Gred keluli tahan karat yang dipilih mesti masih memberikan kekerasan dan rintangan haus yang mencukupi untuk sentuhan gelongsor berulang.
Rawatan Haba Dan Nitriding
Rawatan haba meningkatkan kekerasan dan kekuatan mekanikal, manakala nitriding boleh menghasilkan lapisan permukaan keras yang meningkatkan rintangan haus.
Rawatan mesti dikawal untuk mengelakkan herotan kerana pin ejektor bergantung pada keperluan dimensi dan kelurusan yang ketat.
Rawatan haba yang tidak terkawal dengan baik boleh menimbulkan lebih banyak masalah daripada yang diselesaikan oleh kekerasan tambahan.
Kemasan Permukaan Dan Rintangan Haus
Permukaan gelongsor pin ejektor hendaklah cukup licin untuk mengurangkan geseran dan haus.
Permukaan kasar boleh merosakkan lubang kawin dan meningkatkan risiko sawan.
Kemasan yang konsisten juga menyokong pergerakan yang andal melalui kitaran pengacuan berulang.
Apakah Punca Tanda Pin Ejector Dan Ubah Bentuk Bahagian?
Tanda pin ejektor biasanya disebabkan oleh tekanan setempat yang berlebihan, penyejukan yang tidak mencukupi, penempatan yang lemah, draf yang rendah atau geometri bahagian yang lemah. Penyelesaiannya jarang sekali hanya dengan menukar pin, hubungan penuh antara bahagian yang dibentuk dan sistem ejeksi harus dikaji semula.
Daya Lontaran Berlebihan
Rintangan pelepasan yang tinggi memerlukan daya yang lebih besar.
Jika daya ini dipindahkan melalui pin yang terlalu sedikit atau terlalu kecil, tekanan sentuhan meningkat dan permukaan pin boleh meninggalkan kesan yang boleh dilihat.
Meningkatkan draf, meningkatkan pelepasan permukaan atau meningkatkan luas sentuhan ejektor dapat mengurangkan tekanan setempat yang diperlukan.
Penempatan Pin yang Lemah dan Pengagihan Beban yang Tidak Sekata
Pin yang terletak jauh dari kawasan rintangan tinggi mungkin membengkokkan bahagian tersebut sebelum ia terlepas.
Jarak pin yang tidak sekata juga boleh menyebabkan satu sisi bergerak sebelum yang lain.
Pengagihan daya yang lebih baik selalunya meningkatkan kualiti kosmetik dan kestabilan lontaran.
Sudut Draf Tidak Mencukupi
Draf rendah meningkatkan geseran antara bahagian yang dibentuk dan teras.
Permukaan bertekstur mungkin memerlukan lebih banyak draf kerana bahan mesti terlepas dari tekstur permukaan semasa pengusiran.
Meningkatkan draf boleh mengurangkan daya lontaran dengan ketara dan mengurangkan kemungkinan kesan pin.
Pelontaran Awal Dan Penyejukan Tidak Mencukupi
Bahagian yang masih terlalu panas adalah lebih lembut dan lebih terdedah kepada ubah bentuk.
Jika lontaran bermula sebelum kekakuan yang mencukupi terbentuk, permukaan pin boleh tenggelam ke dalam plastik atau memesongkan dinding berdekatan.
Penyejukan yang lebih lama boleh meningkatkan kualiti lontaran, walaupun impak masa kitaran juga mesti dipertimbangkan.
Dinding Nipis Dan Bahan Plastik Lembut
Keratan nipis memberikan kurang daya tahan terhadap tekanan tempatan.
Bahan lembut atau fleksibel juga boleh berubah bentuk dengan mudah di sekitar titik sentuhan ejektor.
Dalam kes ini, pin yang lebih besar, lebih banyak pin, sarung ejektor, blok atau sistem penarik mungkin memberikan sokongan yang lebih baik.
Cara Mengurangkan Tanda Pin Dan Kerosakan Lontaran
Langkah pertama ialah mengurangkan rintangan pelepasan yang tidak perlu melalui draf yang mencukupi, kemasan acuan yang betul dan penyejukan yang sesuai.
Seterusnya, agihkan daya ke kawasan yang lebih besar atau lebih kuat melalui penempatan pin yang lebih baik dan kawasan sentuhan yang mencukupi.
Jika penampilan adalah kritikal, tanda pin harus dipindahkan ke permukaan tersembunyi atau digantikan dengan kaedah pengusiran yang berbeza.
Apakah Kegagalan Pin Ejector yang Biasa?
Pin ejektor boleh bengkok, patah, tersepit, haus atau gagal kembali dengan betul. Kebanyakan kegagalan berkaitan dengan beban yang berlebihan, panduan yang tidak mencukupi, pelepasan yang lemah, pencemaran, salah jajaran atau penyelenggaraan yang tidak mencukupi.
Pin Ejektor Bengkok
Pin langsing boleh bengkok apabila beban mampatan melebihi kestabilannya.
Ketidaksejajaran juga menghasilkan beban sisi, yang meningkatkan risiko lenturan walaupun jumlah daya lontaran tidak begitu tinggi.
Panjang yang lebih pendek dan tidak disokong, diameter yang lebih besar, panduan yang lebih baik atau pin bahu boleh membantu.
Pin Ejektor Rosak
Pin mungkin patah selepas lenturan, hentaman, keletihan atau beban berlebihan yang berulang.
Pin yang keras tetapi rapuh boleh menjadi sangat sensitif terhadap hentakan.
Jika kerosakan berulang dalam kedudukan yang sama, punca utama harus diperbetulkan dan bukannya hanya memasang pin lain yang serupa.
Kejang Pin Dan Geseran Berlebihan
Kelegaan yang lemah, pencemaran, kakisan atau pelinciran yang tidak mencukupi boleh menyebabkan pin terseret atau tersepit di dalam lubangnya.
Pin yang disita boleh merosakkan plat ejektor, membengkokkan pin atau menghalang penutupan acuan sepenuhnya.
Kelurusan pin, keadaan permukaan dan penjajaran lubang semuanya perlu diperiksa apabila geseran meningkat.
Haus Antara Pin Dan Lubang Ejector
Gelongsor berulang secara beransur-ansur akan menghauskan kedua-dua permukaan.
Jarak yang berlebihan boleh membenarkan kilatan plastik memasuki celah atau menyebabkan pin bergerak ke sisi.
Kadar haus meningkat apabila terdapat resin kasar, pencemaran atau kemasan permukaan yang buruk.
Masalah Pulangan dan Plat Ejector yang Lemah
Sistem ejektor mesti kembali sepenuhnya sebelum acuan ditutup.
Komponen pemulangan yang rosak, pencemaran, ketidaksejajaran plat atau pin yang tersekat boleh menghalang penarikan balik sepenuhnya.
Saling kunci mesin dan sensor pemulangan ejektor boleh mengurangkan risiko, tetapi pemeriksaan mekanikal masih diperlukan.
Cara Mereka Bentuk Dan Memilih Sistem Pin Ejector Yang Boleh Dipercayai
Sistem ejektor yang andal memadankan jenis pin, diameter, panjang, bahan, lokasi dan kawasan sentuhan dengan bahagian yang dibentuk dan beban pelepasan yang dijangkakan. Reka bentuk harus mengimbangi ejeksi yang andal, kualiti kosmetik, jangka hayat acuan, penyelenggaraan dan kos pembuatan.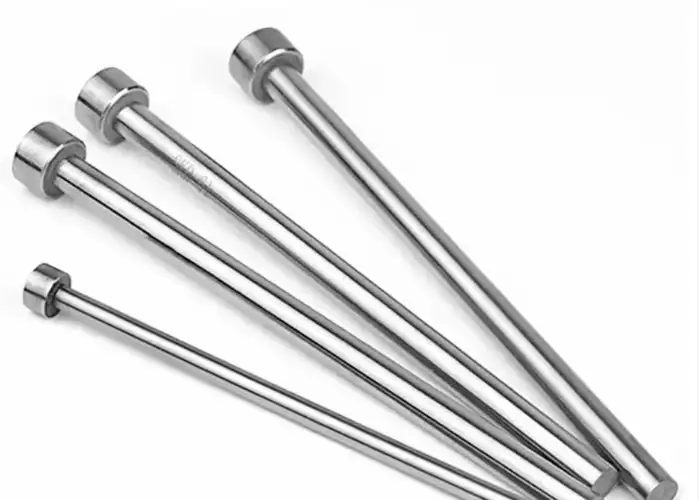
Padankan Jenis Pin Dengan Geometri Bahagian Dan Bahan Plastik
Pin bulat sesuai dengan banyak permukaan umum.
Sarung lebih baik di sekeliling bahagian atas, manakala bilah berfungsi dengan baik pada rusuk dan ciri-ciri sempit.
Kekakuan dan pengecutan plastik juga penting kerana resin kejuruteraan tegar boleh memindahkan daya lontaran secara berbeza daripada bahan elastomer lembut.
Padankan Diameter Dan Panjang Dengan Beban Lontaran
Pin mesti menyediakan luas sentuhan dan kestabilan mampatan yang mencukupi.
Pin yang terlalu kecil mungkin menandakan bahagian atau gesper tersebut. Pin yang terlalu besar mungkin memenuhi ruang acuan yang berharga.
Panjang harus memberikan lejang yang diperlukan tanpa menghasilkan kelangsingan yang berlebihan dan tidak disokong.
Penampilan Bahagian Imbangan Dengan Kebolehpercayaan Lontaran
Keperluan kosmetik perlu ditetapkan lebih awal.
Jika tanda ejektor tidak boleh diterima pada satu sisi bahagian, acuan mesti menyediakan alternatif yang boleh digunakan pada kawasan tersembunyi.
Cuba mengalihkan pin selepas acuan telah direka bentuk mungkin bercanggah dengan talian penyejukan, slaid atau sisipan.
Berikan Pelepasan, Panduan dan Pelinciran yang Betul
Pin mesti meluncur dengan bebas tetapi tanpa kelonggaran yang berlebihan.
Jarak pelepasan harus mengambil kira suhu operasi, bahan pin, bahan acuan dan keadaan pengeluaran.
Panduan yang betul mengurangkan beban sisi, manakala pelinciran yang sesuai membantu mengurangkan geseran dan haus di tempat yang dibenarkan oleh reka bentuk acuan.
Pilih Antara Pin Ejector Standard Dan Tersuai
Pin standard adalah menjimatkan, mudah didapati dan mudah diganti.
Pin ejektor tersuai adalah wajar apabila geometri, saiz, reka bentuk bahu, bentuk sentuhan, suhu atau keperluan haus tidak dapat dipenuhi dengan komponen standard.
Apabila boleh, ketersediaan penyelenggaraan dan penggantian harus dipertimbangkan sebelum menentukan reka bentuk khas.
Pertimbangkan Hayat Acuan, Kitaran Pengeluaran, Dan Kos Penyelenggaraan
Acuan prototaip dan acuan pengeluaran volum tinggi tidak memerlukan sistem ejektor yang sama.
Acuan kitaran tinggi mendapat manfaat daripada bahan yang lebih kuat, permukaan haus terkawal, komponen yang boleh diganti dan akses penyelenggaraan yang lebih mudah.
Pin kos awal terendah tidak semestinya pilihan kos terendah sepanjang hayat acuan sepenuhnya.
Cara Mengekalkan Pin Ejektor Dan Sistem Ejeksi
Penyelenggaraan pencegahan memastikan pin ejektor bergerak bebas dan mengurangkan kemungkinan kerosakan acuan secara tiba-tiba. Pemeriksaan harus tertumpu pada kehausan, kelurusan, keadaan permukaan, kelegaan, pelinciran dan pergerakan penuh plat ejektor.
Periksa Pin untuk Haus, Lenturan, dan Kerosakan Permukaan
Pin perlu diperiksa untuk kesan lekukan, perubahan warna, lenturan, pembentukan cendawan dan haus yang tidak sekata.
Haus sebelah pihak sering menunjukkan salah jajaran atau beban sisi dan bukannya servis biasa.
Pin yang rosak perlu diganti sebelum ia mula merosakkan lubang acuan di sekelilingnya.
Periksa Pelepasan Pin Dan Pergerakan Plat Ejector
Plat ejektor hendaklah bergerak dengan lancar tanpa terikat.
Pin hendaklah memanjang dan kembali bersama melainkan acuan sengaja menggunakan lontaran berperingkat.
Peningkatan kelegaan, pergerakan tidak teratur atau pengikisan mungkin menunjukkan haus atau ketidaksejajaran plat.
Mengekalkan Pelinciran yang Betul
Pelinciran mengurangkan geseran antara komponen acuan yang bergerak.
Walau bagaimanapun, pelincir berlebihan boleh menarik pencemaran atau berpindah ke kawasan yang menjejaskan kualiti bahagian yang dibentuk.
Jenis dan jumlahnya harus mengikut reka bentuk acuan dan keadaan operasi dan bukannya peraturan sejagat.
Gantikan Pin yang Haus Sebelum Ia Merosakkan Acuan
Pin ejektor biasanya lebih murah untuk diganti berbanding plat acuan, sisipan atau rongga yang rosak.
Menggantikan pin yang haus lebih awal menghalang pelepasan yang berlebihan, sawan dan kerosakan sekunder.
Rekod penyelenggaraan juga boleh mendedahkan kegagalan berulang yang menunjukkan masalah reka bentuk atau penjajaran yang lebih mendalam.
Soalan Lazim
Adakah PIN Ejektor Sentiasa Meninggalkan Tanda Pada Bahagian Acuan Suntikan?
Kebanyakan pin ejektor boleh meninggalkan sedikit kesan sentuhan, tetapi tanda tersebut selalunya boleh diminimumkan melalui saiz pin, penempatan, penyejukan, draf dan taburan daya lontaran yang betul. Bahagian kosmetik biasanya memerlukan ejektor diletakkan pada permukaan tersembunyi atau tidak kritikal.
Bilakah Sarung Ejector Perlu Digunakan Sebagai Ganti Pin Ejector?
Sarung ejektor amat berguna di sekitar bos silinder atau pin teras di mana daya perlu diagihkan di sekitar ciri bulat. Ia menyediakan kawasan sentuhan yang lebih besar daripada pin kecil tunggal dan boleh mengurangkan ubah bentuk setempat.
Mengapakah Pin Ejektor Kecil Bengkok atau Putus?
Pin kecil mempunyai rintangan lengkungan yang lebih rendah, terutamanya apabila panjangnya yang tidak disokong besar. Daya lontaran yang berlebihan, beban sisi, panduan yang lemah, salah jajaran atau keletihan berulang boleh meningkatkan lagi risiko lenturan dan patah.
Berapa Banyak Pin Ejector yang Diperlukan oleh Acuan Suntikan?
Tiada nombor tetap. Kuantiti pin bergantung pada saiz bahagian, rintangan pelepasan, geometri, draf, bahan, luas sentuhan dan tekanan permukaan yang dibenarkan. Matlamatnya adalah untuk mengagihkan daya lontaran yang mencukupi secara sekata tanpa merosakkan bahagian yang dibentuk.
Kesimpulan
Sistem pin ejektor yang andal mesti melakukan lebih daripada sekadar menolak bahagian yang dibentuk keluar dari alat. Jenis pin, saiz, kuantiti, penempatan, bahan, panduan, penyejukan dan rintangan pelepasan semuanya mempengaruhi sama ada lontaran itu lancar dan boleh diulang. Reka bentuk yang baik mengagihkan daya melalui kawasan yang kuat, menghadkan tanda yang kelihatan, mengurangkan ubah bentuk dan mencegah lenturan pin, haus dan sawan sepanjang hayat perkhidmatan acuan.
Di TiRapid , kami menyediakan perkhidmatan pemesinan dan pembuatan CNC jitu untuk komponen acuan tersuai, pin ejektor, lengan, sisipan dan bahagian perkakas jitu yang lain. Pasukan kami menggabungkan pemilihan bahan, pemesinan terkawal, pemeriksaan dimensi dan sokongan pembuatan praktikal untuk membantu menghasilkan komponen yang andal untuk pembangunan, penyelenggaraan dan pengeluaran acuan.
















