
Tanda getaran semasa operasi memusing merupakan masalah pemesinan yang biasa berlaku. Sebaik sahaja tanda getaran muncul pada permukaan bahan kerja, ia bukan sahaja mengurangkan kualiti kemasan permukaan tetapi juga boleh menjejaskan ketepatan dimensi. Dalam kes yang teruk, ia juga boleh memberi kesan kepada prestasi pemasangan komponen ketepatan. Dalam banyak bengkel pemesinan, kekasaran yang kelihatan, tanda alat dan corak getaran berkala sering muncul semasa memesin aci langsing, keluli tahan karat atau bahan kerja berdiameter besar. Jika isu getaran tidak diselesaikan dalam masa yang singkat, ia boleh mempercepatkan haus alat, meningkatkan beban mesin dan mengurangkan kecekapan pemesinan keseluruhan. Memahami punca tanda getaran dalam memusing dan melaraskan keadaan pemesinan dengan sewajarnya membantu meningkatkan kestabilan pemesinan dan kualiti produk.
Apakah Tanda Getaran dalam Pemusingan?
Tanda getaran merujuk kepada corak seperti gelombang biasa atau kesan ayunan yang muncul pada permukaan benda kerja yang dimesin. Corak ini terutamanya disebabkan oleh getaran semasa proses pemotongan dan merupakan isu biasa dalam pemesinan mekanikal. Dalam banyak kes, tanda getaran bukan sahaja menjejaskan penampilan tetapi juga mengurangkan ketepatan dimensi dan kebolehpercayaan pemasangan. Bagi bahagian yang tepat, tanda getaran yang teruk boleh menyebabkan produk tidak boleh digunakan.
Kesan Tanda Getaran terhadap Kualiti Pemesinan
Apabila tanda getaran muncul pada benda kerja, ia secara langsung mempengaruhi hasil pemesinan:
- Kualiti kekasaran permukaan yang berkurangan
- Kemasan permukaan yang buruk
- Ketepatan dimensi yang tidak stabil
- Kadar haus alat yang meningkat
Bagi komponen jitu, tanda getaran yang teruk juga boleh menyebabkan bahagian tersebut terkikis.
Perbezaan Antara Tanda Getaran dan Tanda Alat Biasa
Tanda getaran sering dikelirukan dengan tanda alat biasa. Tanda alat biasa biasanya seragam dan mewakili kesan pemotongan biasa, manakala tanda getaran menunjukkan turun naik berkala dengan kedalaman gelombang yang tidak sekata. Ia biasanya disertai dengan hingar pemotongan yang tidak normal. Sebaik sahaja tanda getaran muncul, ia biasanya menunjukkan bahawa kestabilan pemesinan telah terjejas dan pemeriksaan mesin, alat dan parameter pemotongan diperlukan.
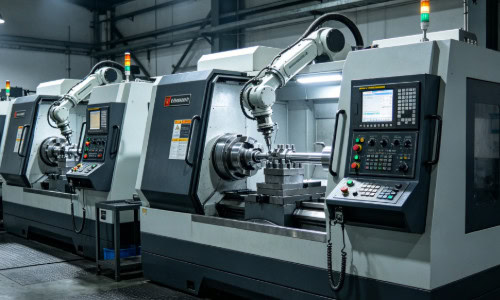
Ketegaran Mesin yang Tidak Mencukupi Boleh Menyebabkan Tanda Getaran
Dalam operasi memusing, ketegaran mesin yang tidak mencukupi merupakan salah satu punca utama tanda getaran. Mesin lama atau mesin bubut yang lebih kecil amat terdedah kepada getaran semasa pemotongan berkelajuan tinggi atau pemesinan tugas berat. Apabila ketegaran mesin tidak mencukupi, alat dan parameter yang dipilih dengan betul pun mungkin tidak dapat mencegah permukaan beralun.
Isu Ketegaran Spindle
Jika gelendong kurang ketegaran semasa putaran berkelajuan tinggi, sedikit ayunan mungkin berlaku.
Situasi biasa termasuk:
- Galas gelendong haus
- Pelepasan gelendong yang berlebihan
- Ketepatan yang berkurangan disebabkan oleh penggunaan jangka panjang
- Beban berlebihan semasa pemesinan berkelajuan tinggi
Getaran gelendong dihantar terus ke permukaan bahan kerja, membentuk corak getaran yang sekata.
Isu Kestabilan Pemegang Alat
Apabila pemegang alat kurang tegar, getaran berkemungkinan berlaku semasa pemotongan. Di banyak bengkel, alat yang tergantung terlalu panjang untuk kemudahan, yang mengurangkan ketegaran dengan ketara. Tangkai alat yang kecil, pengapit yang longgar dan pemegang alat yang haus juga menyumbang kepada ketidakstabilan. Isu-isu ini menjadi lebih jelas semasa operasi pemotongan berat.
Ketidakstabilan Pengapit Bahan Kerja
Pengapitan bahan kerja yang lemah juga boleh menyebabkan tanda getaran. Aci langsing amat sensitif terhadap isu ini, kerana ia cenderung untuk terpesong semasa pemesinan. Tanpa sokongan stok ekor yang betul atau penggunaan rehat yang stabil, getaran menjadi lebih teruk. Walaupun keadaan mesin normal, ketegaran bahan kerja yang tidak mencukupi masih boleh menyebabkan tanda getaran.
Parameter Pemotongan yang Tidak Betul Boleh Menyebabkan Tanda Getaran
Selain ketegaran mesin, tetapan parameter pemotongan yang tidak betul merupakan satu lagi punca utama getaran. Dalam kebanyakan kes, tanda getaran bukan disebabkan oleh kegagalan mesin tetapi oleh pemadanan parameter yang tidak stabil. Jika kelajuan pemotongan, kadar suapan dan kedalaman pemotongan tidak seimbang dengan betul, kestabilan pemesinan boleh terjejas.
Kelajuan Pemotongan Berlebihan
Pada kelajuan pemotongan yang tinggi, geseran antara alat dan bahan kerja meningkat, menguatkan kesan getaran. Simptom biasa termasuk bunyi frekuensi tinggi, permukaan beralun yang kelihatan, dan peningkatan suhu alat yang cepat. Keluli tahan karat dan bahan yang dikeraskan amat sensitif terhadap pemotongan berkelajuan tinggi, yang boleh mencetuskan tanda getaran dengan mudah. Sesetengah pengendali meningkatkan kelajuan gelendong untuk meningkatkan kecekapan, tetapi ini selalunya memburukkan lagi masalah getaran.
Pemilihan Kadar Suapan yang Tidak Betul
Kadar suapan yang berlebihan meningkatkan daya pemotongan dengan ketara, yang mengakibatkan beban alat yang tidak stabil. Jika ketegaran bahan kerja tidak mencukupi, suapan yang berlebihan menyebabkan pesongan dan peningkatan hentaman pemotongan. Sebaliknya, kadar suapan yang terlalu rendah juga boleh menghasilkan getaran akibat geseran, yang mengakibatkan permukaan beralun halus. Bahan dan peringkat pemesinan yang berbeza memerlukan tetapan suapan yang berbeza.
Kedalaman Potongan yang Tidak Betul
Kedalaman potongan secara langsung mempengaruhi beban pemotongan. Kedalaman yang berlebihan meningkatkan beban mesin dan risiko getaran, manakala pemotongan yang terlalu cetek boleh menyebabkan geseran dan bukannya pemotongan. Ini amat bermasalah dalam pemesinan keluli tahan karat, di mana pengerasan kerja mungkin berlaku. Banyak masalah getaran berkaitan secara langsung dengan tetapan kedalaman pemotongan yang tidak betul.
Isu Berkaitan Alat Juga Merupakan Punca Utama Tanda Getaran
Keadaan alat secara langsung mempengaruhi kestabilan pemotongan. Jika alat haus atau dipilih dengan tidak betul, getaran mungkin berlaku. Dalam kebanyakan kes, pengendali hanya melaraskan parameter tanpa mempertimbangkan keadaan alat, yang gagal menyelesaikan masalah.
Pakai Alat yang Teruk
Apabila alat haus, mata pemotong menjadi kusam, lalu meningkatkan rintangan pemotongan. Ini menyebabkan suhu alat yang lebih tinggi, kemasan permukaan kasar dan getaran yang meningkat. Haus sisi yang teruk amat menyusahkan, selalunya menyebabkan corak permukaan seperti ombak. Jika alat haus teruk, hanya mengurangkan kelajuan pemotongan mungkin tidak dapat menghilangkan kesan getaran.
Geometri Alat yang Tidak Betul
Bahan yang berbeza memerlukan geometri alat yang berbeza. Jika sudut sapuan terlalu kecil, rintangan pemotongan meningkat; jika sudut pelepasan tidak mencukupi, geseran meningkat; jika jejari muncung terlalu besar, getaran mungkin diperkuat. Ketidakpadanan antara geometri alat dan bahan mengurangkan kestabilan pemesinan dengan ketara.
Terlalu Terlalu Alat
Semakin panjang alat yang tergantung, semakin rendah ketegarannya. Dalam pemesinan dalam atau persediaan khas, terlalu tergantung menyebabkan pesongan dan ayunan alat. Pada kelajuan pemotongan yang tinggi, getaran ini menjadi lebih ketara. Banyak isu getaran berkaitan secara langsung dengan pemanjangan alat yang berlebihan.
Cara Mengurangkan Tanda Getaran dalam Memusing
Walaupun tanda getaran adalah perkara biasa, kebanyakan kes boleh diperbaiki melalui pelarasan pemesinan yang betul. Meningkatkan ketegaran sistem dan mengoptimumkan parameter adalah faktor utama dalam mengurangkan getaran.
Meningkatkan Kestabilan Mesin dan Bahan Kerja
Semasa pemesinan, ketegaran keseluruhan perlu diperbaiki dengan:
- Mengurangkan panjang alat yang tergantung
- Meningkatkan daya pengapit bahan kerja
- Menggunakan tailstock atau sokongan rehat yang stabil
- Memeriksa keadaan gelendong secara berkala
Sebaik sahaja kestabilan bertambah baik, isu getaran biasanya berkurangan dengan ketara.
Optimumkan Parameter Pemotongan
Parameter pemotongan hendaklah diselaraskan mengikut bahan dan keadaan kerja:
- Kurangkan kelajuan pemotongan apabila perlu
- Laraskan kadar suapan dengan sewajarnya
- Gunakan pemotongan berbilang laluan
- Elakkan pemotongan beban yang berlebihan
Pelarasan parameter kecil selalunya boleh mengurangkan tanda getaran dengan ketara.
Pilih Alat Pemotong yang Sesuai
Bahan yang berbeza memerlukan jenis alat yang berbeza. Bagi keluli tahan karat, sisipan berketahanan tinggi adalah lebih sesuai. Untuk operasi kemasan, mata pemotong yang lebih tajam adalah lebih diutamakan. Untuk pemotongan berat, pemegang alat yang lebih kuat diperlukan. Pemilihan alat yang betul dapat meningkatkan kestabilan pemesinan dengan ketara.
Salah Tanggapan Biasa dalam Mengendalikan Tanda Getaran
Dalam banyak bengkel, pengendali cuba menyelesaikan tanda getaran hanya dengan mengurangkan kelajuan atau kadar suapan. Walau bagaimanapun, getaran sering disebabkan oleh pelbagai faktor, dan pelarasan parameter tunggal biasanya tidak berkesan.
Sesetengah pengendali mengabaikan keadaan haus mesin dan meneruskan pemesinan berkelajuan tinggi walaupun pelepasan gelendong berlebihan. Ada juga yang terus menggunakan alat yang haus teruk, yang memburukkan lagi getaran. Dalam pemesinan aci langsing, kekurangan sokongan stok ekor sering menyebabkan tanda getaran berkala. Penyelesaian berkesan memerlukan pertimbangan keadaan mesin, keadaan alat, struktur bahan kerja dan parameter pemotongan bersama-sama dan bukannya bergantung pada satu pelarasan sahaja.















