
Pemesinan bilah menghasilkan atau menghaluskan aerofoil, ciri-ciri lampiran dan tepi yang membolehkan bilah dipasang pada pemasangannya dan berinteraksi dengan bendalir kerja. Cabarannya ialah mengawal ciri-ciri tersebut sementara penyingkiran bahan mengubah kekakuan bahan kerja. Permukaan yang kelihatan licin tidak mencukupi jika profil, ketebalan atau hubungannya dengan akar tidak betul.
Panduan ini memberi tumpuan kepada pemesinan bilah turbin dan pemampat logam. Ia menerangkan bagaimana bahan permulaan dan bahan mempengaruhi proses, bila pengilangan lima paksi serentak membantu, di mana proses lain diperlukan dan cara menentukan keperluan pemeriksaan. Jurutera dan pembeli boleh menggunakan prinsip ini untuk menyediakan lukisan yang lebih jelas dan membandingkan cadangan pembuatan.
Apakah Pemesinan Bilah?
Pemesinan bilah ialah penyingkiran bahan terkawal yang digunakan untuk mencipta atau menamatkan ciri aerodinamik dan lampiran bilah. Ia boleh melibatkan pemesinan aerofoil daripada stok pepejal atau menamatkan secara selektif bahagian kosong tuangan atau tempaan. Operasi yang diperlukan bergantung pada reka bentuk bilah, bahan dan keadaan permulaan.

Pemesinan Daripada Stok Pepejal Dan Kosong Hampir-Bersih
Pemesinan daripada stok pepejal menyediakan laluan praktikal untuk bahagian pembangunan tertentu, komponen pemampat dan reka bentuk bilah yang geometri dan keperluan bahannya sesuai dengan pendekatan tersebut. Proses ini menetapkan aerofoil dengan membuang bahan di sekeliling kosong yang disokong.
Blank hampir-bersih sudah mengandungi sebahagian besar bentuk bilah. Pemesinan mungkin tertumpu pada akar, platform, hujung, ciri pengedap dan kawasan aerofoil terpilih dan bukannya menjana setiap permukaan dari awal. Geometri masuk dan elaun pemesinan menjadi penting kerana blank bukanlah salinan tepat model CAD nominal.
Banyak bilah turbin enjin jet dalam peringkat tekanan tinggi bergantung pada penuangan pelaburan, termasuk laluan pemejalan berarah atau laluan kristal tunggal jika dinyatakan. Pengisaran bentuk luaran yang serupa daripada stok bar biasa tidak menghasilkan semula struktur bahan tersebut. Laluan penyejukan dalaman yang kompleks boleh dibentuk semasa penuangan dengan teras seramik, diikuti dengan pemesinan dan operasi kemasan lain.
Bilah Individu Dan Bahagian Bilah Bersepadu
Bilah individu boleh dipegang melalui akarnya, ciri sementara atau lekapan yang sesuai. Blisk mengintegrasikan bilah dengan cakera, jadi bilah bersebelahan menyekat akses pemotong. Pendesak juga mengandungi laluan aliran yang jaraknya dekat, tetapi geometri dan fungsinya memerlukan perancangan prosesnya sendiri.
Panduan ini menumpukan pada bilah individu dan prinsip pemesinan yang dikongsi dengan bahagian mesin turbo yang berkaitan. Bilah turbin harus ditentukan oleh jenis komponen sebenarnya dan bukannya dianggap sebagai satu keluarga yang boleh ditukar ganti.
Bagaimanakah Geometri Dan Bahan Membentuk Proses Ini?
Geometri bilah menentukan akses, sokongan dan hubungan antara permukaan berfungsi. Bahan menentukan kelakuan pemotongan dan laluan pemprosesan yang sesuai. Semak kedua-duanya bersama-sama kerana laluan alat yang berfungsi pada bahagian demonstrasi aluminium yang boleh diakses mungkin tidak sesuai untuk bilah pengeluaran aloi nikel yang nipis.
Keperluan Airfoil, Root, dan Edge
Airfoil berubah kelengkungan dan keratan di sepanjang rentangnya. Permukaan tekanan dan sedutan, putaran, kord dan taburan ketebalan mesti kekal konsisten dengan reka bentuk. Mengukur panjang dan lebar keseluruhan tidak dapat menentukan sama ada airfoil yang dimaksudkan telah dihasilkan.
Akar dan platform mewujudkan hubungan mekanikal dan geometri dengan pemasangan. Kedudukannya relatif terhadap aerofoil adalah penting sama seperti dimensi individunya. Tepi hadapan dan belakang juga memerlukan profil yang jelas, dan bukannya arahan untuk menjadikan setiap tepi setajam mungkin.
| Wilayah Bilah | Kebimbangan Pembuatan | Keperluan Untuk Menjelaskan |
| Permukaan aerofoil | Menukar kelengkungan dan sentuhan pemotong | Profil, definisi keratan rentas dan tekstur permukaan |
| Bahagian nipis | Pesongan apabila stok dikeluarkan | Ketebalan dan keadaan pemeriksaan yang boleh diterima |
| Akar dan platform | Padanan lampiran dan hubungan datum | Geometri, lokasi dan orientasi |
| Tepi hadapan dan belakang | Gerinda, pemotongan berlebihan dan pembulatan | Ketebalan tepi, jejari dan pengadunan yang dibenarkan |
| Hujung atau kain kafan, jika ada | Akses dan hubungan dengan ciri bersebelahan | Geometri siap dan keperluan pemasangan |
Pemilihan Bahan Dan Kebolehmesinan
Spesifikasi bahan harus datang daripada keperluan operasi komponen. Aloi titanium adalah penting dalam banyak aplikasi pemampat dan kipas, manakala superaloi berasaskan nikel dikaitkan dengan kawasan turbin yang lebih panas. Bilah turbin stim boleh menggunakan keluli tahan karat atau aloi yang sesuai, bergantung pada reka bentuk dan keadaan servis.
| Keluarga Kebendaan | Konteks Aplikasi Berkaitan | Pertimbangan Pemesinan |
| Aloi super berasaskan nikel | Komponen keratan panas di mana aloi dan struktur yang ditentukan sesuai | Kepekatan haba, pengerasan kerja dan haus alat |
| Aloi titanium | Banyak komponen pemampat dan kipas | Haba zon pemotongan, lekatan alat dan fleksibiliti bahan kerja |
| Keluli tahan karat dan aloi | Reka bentuk turbin stim dan bilah perindustrian yang sesuai | Gred, kekerasan, daya pemotongan dan pemilihan alat |
| Aloi aluminium | Model pembangunan terpilih dan aplikasi suhu rendah yang sesuai | Kawalan burr dan ubah bentuk bahagian nipis |
Keluarga aloi sahaja bukanlah spesifikasi yang lengkap. Sertakan gred yang tepat, bentuk stok, keadaan rawatan haba dan keperluan bahan yang berkenaan. Menukar laluan aloi atau kosong boleh mengubah kebolehmesinan dan kesesuaian komponen untuk perkhidmatan.
Bagaimanakah Proses Pemesinan Bilah Berfungsi?
Pelan pemesinan bilah biasanya bermula dengan semakan model dan lukisan, diikuti dengan penyediaan datum, pengasaran terkawal, separa kemasan dan kemasan. Urutan tersebut mesti mengekalkan sokongan sambil mewujudkan hubungan yang diperlukan antara ciri aerofoil dan pelekap. Acuan kosong dan bilet pepejal tidak semestinya akan mengikuti laluan yang sama.
Semak Model Dan Tetapkan Rujukan
Pastikan model dan lukisan reka bentuk bantuan komputer (CAD) menerangkan semakan yang sama. Kenal pasti permukaan aerofoil terkawal, lokasi keratan, antara muka akar, sempadan pemesinan dan ciri-ciri yang mesti kekal tidak disentuh. Selesaikan definisi tepi yang hilang sebelum pengaturcaraan.
Sistem pembuatan berbantukan komputer (CAM) menterjemahkan geometri produk tersebut ke dalam operasi pemotongan yang dirancang. Sahkan unit model, kesinambungan permukaan, definisi alat dan baki stok sebelum menjana laluan. Pratonton laluan alat yang kelihatan bersih tidak menentukan sama ada geometri yang diprogramkan atau toleransi pemesinan sepadan dengan lukisan.
Rancang bagaimana rujukan pembuatan berkaitan dengan datum pemeriksaan. Ciri pengapit sementara boleh membantu pengeluaran tanpa menjadi datum reka bentuk. Sebaliknya, memegang punca siap hanya berguna jika lekapan menempatkannya secara konsisten tanpa kerosakan atau herotan.
Reka bentuk lekapan juga mesti mengekalkan akses untuk operasi kemudian. Pengapit yang memegang kosong dengan selamat boleh menghalang platform selepas aerofoil siap. Jika bahagian mesti dipindahkan antara lekapan, tetapkan pemindahan rujukan yang boleh diulang dan lindungi permukaan sentuhan siap. Sahkan bahawa bahagian yang dilepaskan, bukan hanya bentuk yang diapit, memenuhi syarat penerimaan yang ditentukan.
Untuk kerja kosong hampir bersih, sahkan bahawa terdapat bahan yang mencukupi di kawasan kemasan yang dimaksudkan. Pemeriksaan bentuk yang masuk dapat mengenal pasti stok yang salah letak atau kekurangan tempatan sebelum pemesinan yang mahal bermula. Memindahkan kerja kosong untuk meningkatkan elaun pemesinan masih mesti mengekalkan hubungan yang ditentukan dengan ciri-ciri fungsi.
Kasar Tanpa Kehilangan Sokongan
Proses pengasaran menyingkirkan bahan pukal sambil mengekalkan stok dan kekakuan yang mencukupi untuk operasi seterusnya. Objektifnya termasuk penglibatan pemotong yang boleh diramal, pemindahan serpihan yang berkesan dan bahan kerja yang kekal stabil apabila keratan rentasnya berubah.
Urutan yang menamatkan satu sisi nipis sambil meninggalkan stok berat di sisi yang lain boleh mewujudkan keseimbangan daya dan kekakuan yang tidak menguntungkan. Bergantung pada reka bentuk, penyingkiran berperingkat dari sisi yang bertentangan atau pemesinan tambahan di sepanjang bilah boleh memberikan sokongan yang lebih baik.
Jangan menganggap bahawa penyingkiran lebih banyak bahan lebih awal sentiasa memendekkan kitaran lengkap. Getaran tambahan, kerosakan permukaan atau herotan boleh menyebabkan kerja kemasan dan pemeriksaan tambahan. Ukuran yang berguna ialah komponen siap yang boleh dipercayai, bukannya kadar pengasaran sahaja.
Separuh Akhir Untuk Potongan Akhir Yang Boleh Diramal
Separuh kemasan membawa benda kerja hampir kepada bentuk akhirnya dan mewujudkan taburan bahan yang tinggal secara terkawal. Elaun kemasan yang seragam membantu mengelakkan perubahan mendadak dalam beban pemotongan merentasi aerofoil.
Peringkat ini juga merupakan peluang untuk memeriksa stok, keadaan alat dan trend dimensi sebelum permukaan menjadi sukar untuk dipulihkan. Jika bilah telah bergerak selepas membuka pengapit atau operasi sebelumnya, siasat puncanya sebelum menggunakan ofset alat selimut.
Penyingkiran bahan boleh mengagihkan semula tegasan baki, manakala pemotongan boleh memperkenalkan kesan berhampiran permukaan tambahan. Separuh kemasan tidak menghapuskan tegasan ini secara automatik. Sebarang langkah rawatan haba atau penstabilan mesti sesuai dengan spesifikasi bahan dan laluan pembuatan yang diluluskan.
Selesaikan Airfoil dan Lindungi Tepinya
Kemasan menetapkan profil dan tekstur yang ditentukan melalui sentuhan pemotong yang terkawal. Rancang pendekatan, keluar, langkah ke hadapan dan peralihan supaya alat tidak berada di kawasan sensitif atau membuat perubahan arah secara tiba-tiba.
Tepi hadapan dan belakang memerlukan perhatian khusus kerana penglibatan alat dan kekakuan setempat boleh berubah dengan cepat. Kekalkan ketebalan dan jejari yang ditentukan melalui pemesinan dan penyahgerukan kemudian. Tepi yang bersih secara visual masih tidak boleh diterima jika pengadunan membuang terlalu banyak bahan.
Periksa ciri-ciri yang mungkin dikaburkan atau diubah oleh operasi kemudian. Contohnya, memeriksa permukaan sebelum salutan boleh menyokong kawalan proses, manakala penerimaan akhir mungkin memerlukan pemeriksaan tambahan selepas salutan dan pelarasan tepi.
Bilakah Pemesinan Bilah Memerlukan CNC 5-Paksi?
CNC lima paksi serentak berguna apabila orientasi alat mesti berubah secara berterusan untuk mencapai dan mengikuti permukaan bilah yang berpintal. Ciri yang boleh diakses boleh dimesin dengan kaedah paksi tetap atau berindeks. Pilih susunan mesin daripada keperluan geometri, jangkauan, ketegaran dan pengesahan daripada menganggap kiraan paksi sebagai jaminan kualiti.

Kedudukan Berindeks Dan Gerakan Serentak
Dalam pemesinan berindeks, atau 3+2, kedudukan putar menetapkan orientasi sebelum operasi pemotongan orientasi tetap. Pemesinan lima paksi serentak membolehkan orientasi alat relatif kepada bahagian berubah semasa pemotongan.
Kawalan orientasi berterusan boleh meningkatkan akses di sekitar aerofoil dan mengurangkan keperluan untuk alatan yang panjang atau penempatan semula berulang. Ia juga memperkenalkan kekangan gerakan mesin yang mesti dikendalikan dalam pengaturcaraan. Had perjalanan putaran, perubahan orientasi yang pantas dan kelegaan yang tersedia semuanya boleh menjejaskan laluan praktikal.
Persediaan yang lebih sedikit dapat membantu memelihara hubungan ciri, tetapi mesin lima paksi tidak menjamin bahawa bilah lengkap dapat disiapkan dalam satu pengapitan. Ciri pegangan kerja mungkin perlu ditanggalkan dan operasi khusus mungkin memerlukan peralatan yang berbeza.
Sahkan Gerakan Mesin Lengkap
Periksa pemotong, pemegang, lekapan, benda kerja dan komponen mesin yang berkaitan. Hujung alat boleh mengikuti permukaan yang dimaksudkan semasa pemegang menghampiri platform atau pemasangan putar menghampiri had perjalanan.
Simulasi program kawalan berangka (NC) pascaproses membantu menilai kod yang dimaksudkan untuk mesin sebenar, termasuk gerakan yang diperkenalkan semasa pascaproses. Simulasi mesti menggunakan panjang alat, pemegang, stok, lekapan dan konfigurasi mesin yang mewakili.
Simulasi menyokong perancangan tetapi tidak mengukur daya pemotongan sebenar atau membuktikan profil yang telah siap. Pengesahan persediaan dan pemeriksaan bahagian pertama yang terkawal masih diperlukan untuk mengesahkan bahawa proses fizikal mengikuti pelan.
Alat dan Laluan Alat Yang Manakah Yang Sesuai Dengan Permukaan Bilah?
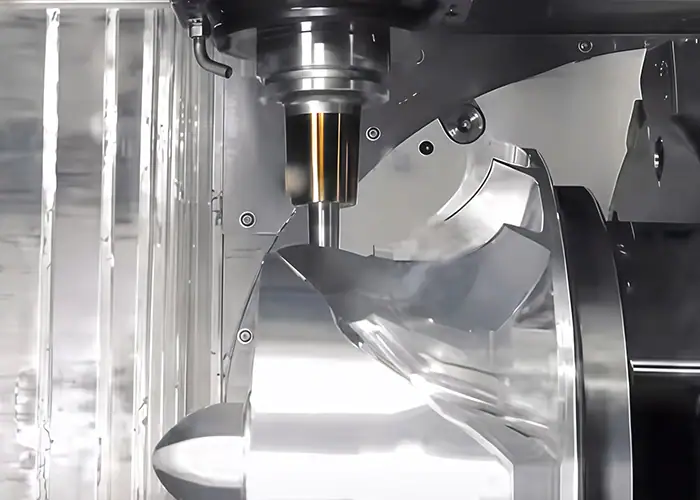
Pemilihan alat hendaklah sepadan dengan kelengkungan setempat, jangkauan, bahan dan hasil permukaan yang diperlukan. Pendekatan ball-nose, bull-nose, flank-milling dan circle-segment memberikan geometri yang berbeza. Strategi yang sesuai mengekalkan sentuhan pemotong yang berguna tanpa pesongan, perlanggaran atau perubahan penglibatan yang tidak terkawal.
Sentuhan Pemotong Padankan Kepada Geometri Tempatan
Pemotong hidung bebola dan hidung lembu memberikan fleksibiliti untuk permukaan arca. Dengan alat hidung bebola, sentuhan berhampiran pusat mempunyai kelajuan pemotongan yang sangat rendah, jadi orientasi alat boleh mempengaruhi kelakuan pemotongan serta kelegaan.
Pengisaran sisi menggunakan sisi pemotong di mana geometri permukaan membenarkan sentuhan yang sesuai. Ia tidak boleh digunakan pada setiap permukaan berpintal hanya kerana ia boleh menanggalkan bahan dengan cekap. Periksa padanan geometri dan sisihan yang terhasil.
Pemotong segmen bulatan atau tong menawarkan jejari sentuhan berkesan yang lebih besar untuk permukaan kemasan yang serasi. Ia memerlukan definisi alat dan strategi CAM yang mewakili geometri pemotongan sebenar. Penggunaannya mesti dinilai berdasarkan keperluan akses dan profil dan bukannya janji generik pemesinan yang lebih pantas.
Pilih Stepover dan Peralihan Permukaan
Langkah bertindih mempengaruhi kekapis baki antara laluan bersebelahan, tetapi hasilnya juga bergantung pada geometri pemotong dan kelengkungan permukaan setempat. Nilai jarak tunggal merentasi keseluruhan bilah boleh menghasilkan corak permukaan yang berbeza di kawasan yang berbeza.
Rancang peralihan antara aerofoil utama, kawasan tepi dan campuran platform. Sempadan ini boleh mendedahkan tanda ketidakpadanan walaupun laluan alat individu kelihatan boleh diterima. Semak semula model stok yang tinggal dan periksa peralihan sebenar selepas pemotongan.
Mengetatkan toleransi pengiraan CAM sahaja tidak akan membetulkan pesongan alat atau pergerakan lekapan. Tetapkan parameter pengaturcaraan dengan pemahaman tentang sumber ralat yang lengkap dan kriteria penerimaan lukisan.
Kawal Haba, Penglibatan dan Getaran
Gred alat, geometri, salutan, data pemotongan dan penghantaran bahan penyejuk perlu disesuaikan dengan bahan dan operasi. Elakkan memindahkan parameter daripada model pembangunan aluminium terus ke aloi tahan haba.
Pastikan pemasangan alat setegar yang dibenarkan oleh akses. Overhang yang panjang, sokongan setempat yang lemah, dan arah daya yang tidak menguntungkan boleh menyebabkan pesongan atau gegaran. Menukar kelajuan atau suapan gelendong mungkin membantu keadaan tertentu, tetapi masalah sokongan atau jangkauan yang berterusan biasanya memerlukan semakan persediaan yang lebih luas.
Haus alat juga mempengaruhi profil siap. Tetapkan pemeriksaan dan kriteria penggantian di sekitar ciri kritikal, dan bukannya berterusan sehingga alat rosak dengan ketara. Jika pampasan digunakan, sahkan geometri yang terhasil dan bukannya menganggap bahawa satu ofset membetulkan setiap kawasan.
Di Manakah Sesuainya Pengisaran, EDM dan Pemprosesan Laser?
Pemesinan bilah boleh menggabungkan penggilingan dengan pengisaran, pemesinan nyahcas elektrik (EDM) dan pemprosesan laser apabila ciri-ciri tertentu memerlukannya. Gabungan yang betul bergantung pada reka bentuk akar, geometri penyejukan, bahan, keadaan salutan dan keperluan integriti permukaan. Operasi ini melengkapi penggilingan dan bukannya membentuk satu jujukan universal.
Pengisaran Akar Dan Kemasan Permukaan Terkawal
Pengisaran suapan rayapan merupakan pilihan yang mantap untuk ciri akar bilah turbin yang sesuai, termasuk bentuk pokok cemara. Laluan lain mungkin sesuai bergantung pada reka bentuk, bahan, jumlah pengeluaran dan proses yang diluluskan.
Pengisaran memerlukan kawalan terhadap keadaan roda, pembalut, penghantaran bahan penyejuk dan kesan terma. Permukaan yang tepat secara geometri masih memerlukan penyiasatan jika proses tersebut telah menyebabkan kerosakan terma yang tidak boleh diterima.
Penggilapan dan pengkondisian tepi juga harus mempunyai had yang ditetapkan. Ia membuang bahan dan boleh mengubah aerofoil, jejari tepi atau bahagian nipis. Periksa geometri kritikal selepas operasi yang menetapkan keadaannya. Rupa cermin bukanlah pengganti untuk tekstur permukaan atau keadaan bahan bunyi yang ditentukan.
Lubang Penyejukan Dan Laluan Dalaman
Sesetengah bilah keratan panas memerlukan lubang penyejukan filem, saluran keluar berbentuk atau ciri penyejukan lain. Penggerudian EDM digunakan pada bahan konduktif elektrik, manakala proses laser menawarkan pilihan lain untuk aplikasi lubang dan salutan yang sesuai.
Kedudukan lubang, arah, bentuk, tingkah laku terobosan dan keadaan dinding setempat semuanya penting. Sesuatu proses mesti mengelakkan kerosakan pada dinding dalaman yang bertentangan apabila menembusi bilah berongga. Pemprosesan terma boleh menghasilkan bahan tuangan semula atau kesan permukaan lain, jadi penerimaan dan sebarang rawatan berikutnya mesti ditakrifkan untuk laluan yang dipilih.
Bezakan ciri penyejukan yang digerudi daripada laluan dalaman tertutup yang kompleks. Pemotong penggilingan konvensional tidak dapat mencapai setiap saluran dalaman tertutup. Laluan tersebut mungkin berasal dari proses tuangan atau proses pembuatan lain yang berkelayakan.
Urutan salutan merupakan satu lagi keputusan perancangan. Sesetengah laluan menggerudi sebelum salutan, manakala yang lain menggunakan penyingkiran salutan terkawal dan penggerudian selepasnya. Sahkan urutan yang dimaksudkan dan keadaan lubang akhir sebelum memilih peralatan atau sebut harga kerja.
Bagaimanakah Kualiti Pemesinan Bilah Disahkan?
Pengesahan mesti merangkumi geometri aerofoil, hubungan lampiran, keadaan tepi, tekstur permukaan dan sebarang keperluan bahan atau ciri dalaman yang dinyatakan. Mesin pengukur koordinat (CMM), pengimbasan optik dan ujian khusus menjawab soalan yang berbeza. Pelan lengkap menentukan apa yang diukur, bagaimana bahagian itu dijajarkan dan pada peringkat pembuatan mana penerimaan berlaku.
Sahkan Geometri Terhadap Rujukan yang Betul
Pemeriksaan bilah boleh menilai profil keratan, ketebalan, putaran, kord dan ciri-ciri tepi hadapan atau belakang. Ciri akar dan platform memerlukan pemeriksaan yang mengekalkan hubungan tertentu dengan aerofoil.
Mesin pengukur koordinat boleh mengumpul data sentuhan daripada ciri dan keratan yang ditakrifkan. Sistem optik boleh memberikan maklumat permukaan yang padat, terutamanya berguna untuk menggambarkan sisihan pada aerofoil. Pilih liputan dan ketidakpastian untuk keperluan tersebut dan bukannya memilih peralatan semata-mata kerana ia menghasilkan lebih banyak titik.
Penjajaran adalah sebahagian daripada penilaian. Padanan permukaan yang tidak terhad dan terbaik boleh menyembunyikan ralat hubungan yang penting apabila bilah dipasang melalui akarnya. Gunakan skema rujukan lukisan dan dokumentasikan sebarang kaedah pemasangan yang dibenarkan.
Asingkan Tekstur Permukaan Daripada Keadaan Bahan
Ralat profil, kekasaran dan kelurusan menggambarkan aspek permukaan siap yang berbeza. Bilah boleh mempunyai kemasan setempat yang licin manakala bentuk airfoil keseluruhannya salah. Bacaan kekasaran juga tidak mengenal pasti setiap kemungkinan retakan atau kecacatan bawah permukaan.
Jika perlu, gunakan ujian tanpa musnah atau pemeriksaan dalaman yang ditentukan. Kaedah tomografi berkomputer (CT) atau radiografi boleh menyokong penilaian dalaman tertentu, tetapi kesesuaian bergantung pada bahan, geometri, resolusi dan kecacatan atau dimensi yang dinilai.
Oleh itu, pakej pemeriksaan harus menghubungkan setiap keperluan dengan kaedah yang sesuai. Elakkan daripada menganggap imbasan permukaan, laporan dimensi atau rupa yang digilap sebagai bukti bagi setiap ciri kualiti yang lain.
Sahkan Keadaan yang Dihantar
Rekodkan semakan lukisan, identiti bahan, ciri yang dinilai, penjajaran, kaedah pengukuran dan keputusan. Kenal pasti sama ada laporan tersebut menerangkan keadaan mesin, dirawat haba, disalut atau siap sepenuhnya.
Pemeriksaan pada mesin boleh menyokong persediaan dan kawalan proses, manakala pemeriksaan penerimaan mesti memenuhi pelan pengukuran yang dipersetujui. Jika pemeriksaan perantaraan digunakan sebagai bukti penerimaan, skop dan kesesuaiannya perlu diwujudkan secara eksplisit.
Untuk pesanan berulang, persetujui tentang bagaimana perubahan alat, perubahan lekapan dan semakan proses akan dinilai. Artikel pertama yang lulus menunjukkan keadaan artikel yang diperiksa. Ketekalan pengeluaran memerlukan kawalan dan rekod berterusan yang sesuai.
Apa yang Perlu Disertakan dalam RFQ Pemesinan Bilah?
Permintaan sebut harga (RFQ) pemesinan bilah yang berguna merangkumi model CAD, lukisan terkawal, keadaan bahan dan kosong, geometri kritikal, keperluan kemasan dan dokumentasi penerimaan. Kenal pasti komponen dan status pengeluaran yang dimaksudkan supaya pembekal dapat menilai skop pembuatan sebenar dan bukannya memetik bentuk bilah yang tidak ditentukan.
Untuk pemesinan jitu bahagian enjin turbin, perbezaan antara model pembangunan dan perkakasan servis mempengaruhi bahan, proses dan bukti kelulusan yang diperlukan. Jelaskan status tersebut pada mulanya.
| Item RFQ | Maklumat Untuk Dibekalkan |
| Definisi produk | Model CAD, semakan lukisan, jenis komponen dan tujuan penggunaannya |
| Bahan permulaan | Gred, keadaan, bentuk stok yang tepat dan siapa yang membekalkan bahan kosong |
| Geometri kritikal | Profil aerofoil, datum, antara muka akar, tepi dan keratan nipis |
| ciri-ciri istimewa | Lubang penyejukan, laluan dalaman, kawasan yang tidak boleh diakses dan salutan sedia ada |
| Skop penamat | Keperluan pengisaran, penggilapan, pelarasan tepi, rawatan dan salutan |
| Penerimaan | Laporan yang diperlukan, syarat pengukuran, ujian khas dan kelulusan pelanggan |
| Skop pesanan | Kuantiti, jangkaan pesanan ulangan, keperluan penghantaran dan tanggungjawab bahagian yang dibekalkan |
Bandingkan cadangan dengan keperluan yang sama. Tanyakan operasi mana yang disertakan, yang memerlukan pemprosesan pakar, dan bukti apa yang disertakan dengan bahagian yang dihantar. Selesaikan toleransi atau perubahan proses yang dicadangkan sebelum pengeluaran, dengan definisi produk yang diluluskan dikemas kini jika perlu.
Soalan Lazim
Bolehkah Pemesinan CNC Menggantikan Pemutus Untuk Bilah Turbin?
Hanya apabila keperluan reka bentuk dan bahan membenarkannya. Pemesinan stok bar biasa tidak dapat menghasilkan semula struktur kristal tunggal atau struktur pemejalan berarah yang diperlukan oleh sesetengah bilah turbin. Pemesinan CNC selalunya melengkapi tuangan dengan kemasan akar, hujung dan permukaan terpilih.
Apakah Toleransi yang Boleh Dicapai oleh Pemesinan Bilah?
Toleransi yang boleh dicapai bergantung pada bahan, geometri, pegangan kerja dan kawalan proses. Profil airfoil, ketebalan, dimensi akar dan geometri tepi memerlukan spesifikasi yang berasingan. Keupayaan harus disahkan terhadap pelan lukisan dan pemeriksaan, bukannya ketepatan kedudukan mesin sahaja.
Apakah yang Menentukan Kos Pemesinan Bilah?
Faktor kos utama termasuk bahan, keadaan kosong, penyingkiran stok, geometri, perkakas, kuantiti pesanan dan pemeriksaan. Pengisaran, lubang penyejukan dan salutan yang ditentukan menambah operasi selanjutnya. Bandingkan sebut harga menggunakan semakan lukisan, keperluan bahan, skop kemasan dan kriteria penerimaan yang sama.
Kesimpulan
Pemesinan bilah memerlukan proses yang menghubungkan bahagian kosong permulaan kepada aerofoil siap dan geometri lampiran. Pemilihan bahan, penyingkiran stok berperingkat, orientasi alat dan kaedah kemasan yang sesuai semuanya mempengaruhi sama ada bahagian tersebut dapat memenuhi keperluannya.
Bagi jurutera dan pembeli, titik permulaan yang paling kukuh ialah definisi produk yang lengkap dan pelan pemeriksaan yang dipersetujui. Ini menjadikan cadangan pembuatan lebih mudah untuk dibandingkan dan membantu mengelakkan penampilan atau kiraan paksi daripada disalah anggap sebagai bukti kualiti.
TiRapid menyediakan perkhidmatan pemesinan CNC untuk bahagian tersuai. Hantarkan lukisan dan model CAD anda dengan bahan, keadaan kosong, ciri bilah kritikal, kuantiti, keperluan kemasan dan jangkaan pemeriksaan untuk penilaian khusus projek. Sertakan sebarang kelayakan proses yang diperlukan supaya skop pembuatan dan pengesahan boleh dibincangkan sebelum membuat pesanan.
















