
POM (Polioksimetilena, juga dikenali sebagai asetal/asetal) ialah plastik kejuruteraan tipikal, terkenal dengan kestabilan dimensi, rintangan haus dan geseran yang sangat baik dalam pemesinan CNC. Ia digunakan secara meluas dalam gear, sesendal, gelangsar dan bahagian struktur ketepatan. Walau bagaimanapun, ia juga agak sensitif terhadap proses pemesinan. Parameter atau kawalan proses yang tidak betul boleh menyebabkan ubah bentuk, melengkung dan sisihan dimensi dengan mudah.
Apakah sifat-sifat bahan POM dalam pemesinan CNC?
POM ialah plastik kejuruteraan termoplastik yang sangat berhablur dengan ketegaran dan rintangan haus yang tinggi, serta penyerapan air yang sangat rendah, menghasilkan kestabilan dimensi yang unggul berbanding bahan nilon biasa.
Dalam bidang pemesinan CNC, ciri-cirinya boleh diringkaskan dalam tiga perkara:
- Ia mempunyai kebolehmesinan yang baik, menghasilkan rintangan pemesinan yang rendah dan pengacuan yang mudah;
- Ia sensitif terhadap haba, dengan suhu tempatan yang terlalu tinggi yang menyebabkan tepi cair atau ubah bentuk;
- Ia mempunyai tekanan dalaman, menjadikan bahagian tebal atau struktur kompleks terdedah kepada ubah bentuk springback selepas pemesinan.
Oleh itu, walaupun POM mungkin kelihatan "mudah dimesin," menghasilkan bahagian berketepatan tinggi bergantung pada kawalan proses, bukan sekadar keupayaan pemotongan alat tersebut.
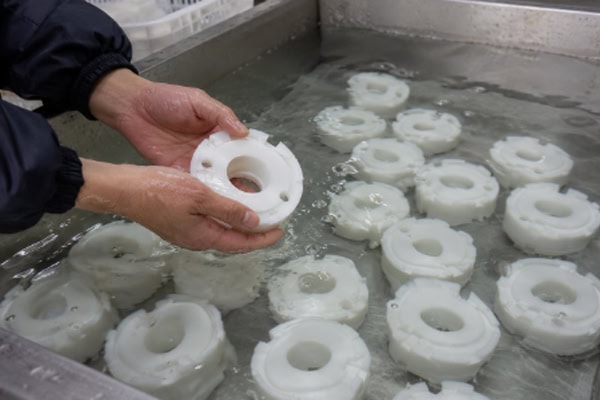
Langkah-langkah Standard untuk Pemesinan CNC POM
Prarawatan dan Pemilihan Bahan
Sebelum memulakan pemesinan CNC, pemilihan bahan dan prarawatan adalah langkah pertama yang menentukan kualiti akhir. Bahan POM (Polioksimetilena) mesti disahkan sebagai rod tersemperit homogen atau kepingan berkualiti tinggi, dengan struktur dalaman yang stabil dan bebas daripada gelembung, kekotoran atau delaminasi yang jelas. Adalah amat penting untuk mengelakkan penggunaan bahan POM kitar semula, kerana panjang rantai molekul berkurangan selepas pencairan berulang, mudah menyebabkan masalah seperti kekuatan yang tidak sekata, kerapuhan setempat dan hanyutan dimensi selepas pemesinan. Untuk bahagian berketepatan tinggi (seperti gear, gelangsar dan komponen struktur ketepatan), secara amnya disyorkan untuk menggunakan POM homopolimer yang diimport atau bahan berhablur tinggi untuk memastikan kestabilan dimensi dan rintangan haus yang konsisten. Pada masa yang sama, bahan tersebut harus dibiarkan pada suhu bilik sebelum pemesinan untuk membolehkan suhunya sejajar dengan persekitaran bengkel, mengurangkan ralat yang disebabkan oleh pengembangan dan pengecutan haba.
Peringkat Kasar
Matlamat utama proses pengasaran adalah untuk membuang lebihan bahan dengan cepat dan menghampiri bentuk sasaran, bukannya mengejar ketepatan. Peringkat ini biasanya menggunakan kadar suapan yang lebih tinggi dan kelajuan gelendong yang lebih tinggi untuk meningkatkan kecekapan pemesinan. Walau bagaimanapun, adalah penting untuk mengawal kedalaman potongan setiap laluan dengan ketat bagi mengelakkan pemotongan berlebihan yang boleh menyebabkan pemanasan serta-merta setempat. POM sangat sensitif terhadap suhu; suhu tempatan yang terlalu tinggi boleh menyebabkan masalah seperti pelembutan, penarikan dawai, pemutihan permukaan dan juga lekatan tanda alat. Mengekalkan penyingkiran serpihan yang baik juga disyorkan untuk mencegah pengumpulan serpihan di kawasan pemesinan, kerana ini boleh menyebabkan geseran sekunder dan pembentukan haba, yang menjejaskan kualiti pembentukan awal bahan kerja.
Separuh kemasan
Tujuan utama separa kemasan adalah untuk melepaskan tekanan dalaman secara beransur-ansur dan membetulkan ralat pengasaran. Pada peringkat ini, jumlah pemotongan harus dikurangkan dengan ketara, dan laluan alat yang lebih stabil harus digunakan untuk membolehkan bahan stabil secara beransur-ansur. Penyingkiran elaun berlapis dapat mengurangkan masalah lengkungan atau springback dimensi yang disebabkan oleh pelepasan tekanan dalam POM dengan berkesan. Tambahan pula, adalah disyorkan untuk meningkatkan keseragaman laluan alat dengan sewajarnya pada peringkat ini untuk mengelakkan pemotongan tertumpu di kawasan tertentu, sekali gus meningkatkan kestabilan kemasan berikutnya.
Kemasan dan Pembetulan Dimensi
Peringkat kemasan merupakan langkah kritikal yang menentukan ketepatan dan kualiti permukaan produk akhir. Alat karbida tajam atau alat berkilat tinggi bermata tunggal harus digunakan untuk pemotongan jisim kecil. Parameter pemotongan harus dikekalkan sestabil mungkin untuk memastikan ketekalan dimensi dan kemasan permukaan, mengelakkan pembetulan berulang yang boleh menyebabkan pengumpulan ralat. Untuk bahagian berketepatan tinggi, secara amnya disyorkan untuk menyelesaikan pemesinan dalam satu persediaan untuk mengurangkan sisihan sepaksi atau tegak lurus yang disebabkan oleh ralat pengapit, sekali gus memastikan ketepatan struktur keseluruhan.
Penyejukan dan Pembersihan
Penyejukan air yang kuat tidak digalakkan semasa pemesinan POM, kerana penyejuk boleh menyebabkan bahan menyerap air, mengakibatkan pencemaran permukaan atau perubahan tekanan mikro, sekali gus menjejaskan kestabilan dimensi. Penyejukan udara atau penyejukan pengabusan mikro adalah lebih diutamakan, yang menyejukkan kawasan tersebut dengan berkesan sambil memastikan ia bersih. Selepas pemesinan, serpihan hendaklah dibersihkan dengan segera untuk mengelakkan serpihan sisa daripada menggaru permukaan bahan kerja dan untuk membantu mengekalkan ketepatan pemeriksaan dan pemasangan berikutnya.
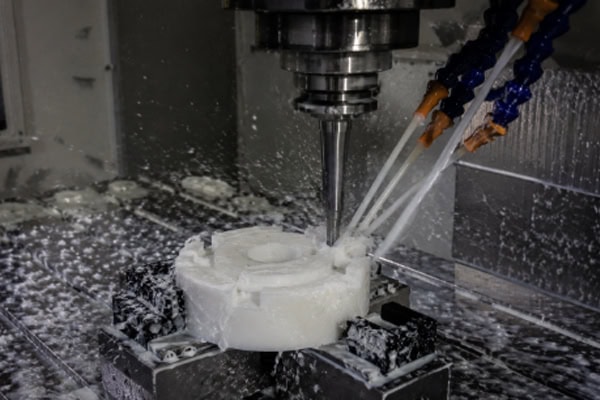
Kawasan Masalah Paling Biasa dalam Pemesinan POM
Untuk meningkatkan kualiti pemesinan CNC POM (asetal), terasnya terletak pada "kawalan suhu, kawalan tekanan dan kawalan laluan alat." Parameter pemotongan harus mengelakkan pemanasan geseran yang disebabkan oleh kelajuan tinggi dan kadar suapan rendah. Adalah disyorkan untuk menggunakan kelajuan sederhana dengan kadar suapan yang lebih tinggi, menjadikan pemotongan sebagai "pemisahan pantas" dan bukannya "pengikisan geseran", mengurangkan ubah bentuk haba pada sumbernya. Tambahan pula, alat pemotong mesti dikekalkan tajam, dengan alat karbida bermata tunggal atau sudut rake tinggi diutamakan untuk meningkatkan penyingkiran serpihan dan mencegah kekusutan serpihan yang boleh menyebabkan pemotongan sekunder dan calar permukaan. Dalam laluan pemesinan, strategi penyingkiran bahan berlapis dan pemesinan simetri harus digunakan sebanyak mungkin untuk mengurangkan lengkungan yang disebabkan oleh kepekatan tekanan dalam bahan. Pada masa yang sama, adalah disyorkan untuk meninggalkan sedikit elaun untuk kemasan dan membiarkan bahan berehat seketika selepas pengasaran untuk membolehkan tekanan dilepaskan secara semula jadi sebelum pembetulan kemasan. Di samping itu, penyingkiran serpihan berbantukan udara termampat lebih sesuai untuk pemesinan POM daripada sejumlah besar penyejuk, dengan berkesan mengurangkan pengumpulan haba setempat dan mengekalkan permukaan yang bersih. Melalui kawalan terperinci ini, kestabilan dimensi, kemasan permukaan dan ketekalan kelompok bahagian POM dapat ditingkatkan dengan ketara.
Soalan Lazim
S: Mengapakah bahagian yang dimesin POM kadangkala berubah bentuk atau mempunyai dimensi yang tidak stabil?
Biasanya terdapat tiga sebab utama:
- Suhu pemesinan yang terlalu tinggi menyebabkan bahan menjadi lembut;
- Deformasi berlaku selepas tekanan pengapit dilepaskan;
- Laluan pemesinan yang tidak munasabah membawa kepada kepekatan tegasan setempat.
Penyelesaian termasuk: mengurangkan suhu pemotongan, mengoptimumkan laluan alat (mengelakkan pemotongan setempat yang berpanjangan), dan melakukan pemesinan berperingkat untuk melepaskan tekanan. Untuk bahagian berketepatan tinggi, pendekatan "kasar + rehat + kemasan" disyorkan, yang meningkatkan kestabilan dengan ketara.
Kesimpulannya
POM (Polimer Oksida) sangat sesuai untuk bahagian jitu, seperti gear dan rel panduan, yang memerlukan rintangan haus dan operasi yang lancar. Walau bagaimanapun, di sinilah juga terletaknya masalahnya—pemesinan berlebihan boleh menyebabkan ubah bentuk dengan mudah. Dalam praktiknya, banyak isu bukan disebabkan oleh kualiti mesin yang tidak mencukupi, tetapi sebaliknya kekurangan perhatian terhadap perincian. Contohnya, alat yang kusam, kelajuan gelendong yang terlalu tinggi, atau penyingkiran serpihan yang tidak mencukupi, semuanya boleh menyebabkan pemanasan setempat bahan, yang membawa kepada pemutihan, melengkung, atau sisihan dimensi pada bahagian tersebut. Pengapitan adalah aspek penting yang lain. Tidak seperti logam, POM tidak begitu tahan terhadap tekanan; pengapitan yang berlebihan menghasilkan tekanan dalaman, menyebabkannya kembali pulih selepas pemesinan, mengakibatkan perubahan dimensi. Oleh itu, pemesinan POM lebih kepada mengawal keadaannya daripada sekadar memotongnya. Mengawal suhu, memperlahankan kadar pemotongan, dan memastikan penyingkiran serpihan yang betul adalah kunci untuk menghasilkan bahagian berkualiti tinggi secara konsisten. Bagi kelompok bahagian jitu, disyorkan untuk menggunakan set parameter proses yang tetap dan mengelakkan perubahan alat dan laluan yang kerap untuk konsistensi yang lebih baik.
















