
Pembuatan Bahagian CNC: Panduan Proses, Kualiti & Reka Bentuk
Bahagian CNC digunakan merentasi aeroangkasa, peralatan perubatan, robotik, sistem automotif, elektronik dan jentera perindustrian kerana pemesinan CNC boleh menghasilkan komponen kompleks dengan dimensi terkawal dan kualiti yang boleh diulang. Walau bagaimanapun, pembuatan bahagian CNC yang andal melibatkan lebih daripada sekadar memuatkan bahan ke dalam mesin. Reka bentuk, pemilihan bahan, perkakas, pegangan kerja, strategi pemesinan, kemasan dan pemeriksaan semuanya mempengaruhi hasil akhir.
Panduan ini menerangkan bagaimana bahagian CNC beralih daripada reka bentuk CAD kepada komponen siap. Ia merangkumi pertimbangan reka bentuk, bahan biasa, proses pemesinan, langkah pembuatan, kemasan permukaan, kawalan kualiti, bahagian CNC sekali sahaja dan tersuai, kos pengeluaran dan cara menilai pengeluar bahagian CNC.
Apakah Bahagian CNC?
Bahagian CNC ialah komponen yang dihasilkan dengan mesin kawalan berangka komputer yang membuang bahan mengikut laluan alat yang diprogramkan. Ia boleh terdiri daripada aci dan kurungan mudah hinggalah komponen ketepatan kompleks dengan toleransi yang ketat, pelbagai permukaan dan keperluan geometri yang terperinci.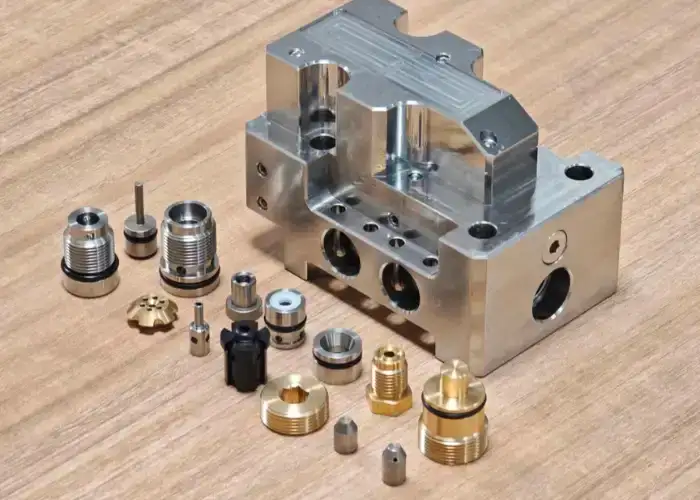
Perbezaan Bahagian CNC Daripada Komponen Mesin Standard
Bahagian CNC biasanya dihasilkan mengikut lukisan atau model CAD tertentu. Dimensi, bahan, toleransi, benang, kemasan permukaan dan keperluan lain ditakrifkan untuk aplikasi tertentu dan bukannya dipilih daripada katalog standard.
Sebaliknya, komponen mesin standard seperti galas, pengikat, gear dan gandingan selalunya tersedia dalam saiz yang telah ditetapkan. Pemesinan CNC menjadi berharga apabila komponen standard sedia ada tidak dapat memenuhi geometri, antara muka, bahan atau keadaan operasi yang diperlukan.
Perbezaan ini juga penting semasa mencari sumber. Pembekal yang menjual alat ganti mesin tidak semestinya pengeluar alat ganti CNC tersuai. Pembuatan jitu memerlukan keupayaan pengaturcaraan, pemesinan, pemeriksaan dan kawalan proses.
Apakah yang Menjadikan Bahagian CNC sebagai Komponen Ketepatan?
Bahagian CNC jitu ditakrifkan oleh dimensi terkawal dan hubungan geometri dan bukan sekadar saiz kecil. Kedudukan lubang, kerataan, keserenjang, konsentrisiti, profil dan kemasan permukaan semuanya boleh mempengaruhi sama ada bahagian berfungsi dengan betul.
Contohnya, selongsong boleh memenuhi dimensi luarnya tetapi masih gagal dipasang jika lubang galas tidak sejajar. Aci mungkin mempunyai diameter yang betul tetapi gagal jika larian berlebihan. Oleh itu, ketepatan melibatkan kawalan hubungan antara pelbagai ciri.
Penghasilan bahagian-bahagian ini memerlukan mesin yang sesuai, pegangan kerja yang stabil, alat pemotong yang betul, parameter pemesinan terkawal dan kaedah pemeriksaan yang mampu mengesahkan toleransi yang ditentukan.
Apabila Bahagian CNC Tersuai Diperlukan
Bahagian CNC tersuai diperlukan apabila komponen standard tidak dapat memberikan geometri, bahan, ketepatan atau prestasi yang diperlukan. Ia adalah perkara biasa dalam pembangunan produk, sistem automasi, peralatan perubatan, robotik, pemasangan aeroangkasa dan jentera perindustrian khusus.
Pemesinan CNC amat berguna kerana perubahan reka bentuk biasanya boleh dilaksanakan dengan mengubah suai data CAD, program CAM atau workholding dan bukannya menghasilkan acuan yang baharu sepenuhnya.
Fleksibiliti ini menjadikan pemesinan CNC sesuai untuk prototaip, pengeluaran volum rendah, komponen gantian dan bahagian yang sangat khusus.
Bagaimanakah Reka Bentuk Bahagian Mempengaruhi Pemesinan CNC?
Reka bentuk bahagian secara langsung mempengaruhi masa pemesinan, akses alat, kerumitan persediaan, toleransi yang boleh dicapai dan kos keseluruhan. Reka bentuk yang mempertimbangkan pembuatan CNC dari awal selalunya boleh dihasilkan dengan lebih pantas, lebih tepat dan dengan lebih sedikit alat atau persediaan khas.
Toleransi dan Dimensi Kritikal
Toleransi yang lebih ketat memerlukan kawalan yang lebih besar ke atas perkakas, suhu, persediaan mesin dan pemeriksaan. Ia juga mungkin memerlukan laluan kemasan tambahan atau keadaan pemotongan yang lebih perlahan.
Atas sebab ini, toleransi yang ketat harus digunakan terutamanya pada ciri-ciri yang mempengaruhi fungsi, kesesuaian, pengedapan atau penjajaran. Dimensi bukan kritikal biasanya boleh menggunakan toleransi yang lebih praktikal tanpa menjejaskan prestasi produk.
Lukisan kejuruteraan harus mengenal pasti dengan jelas ciri-ciri yang kritikal. Ini membolehkan pengeluar bahagian CNC memfokuskan kawalan proses dan pemeriksaan di tempat yang memberikan nilai paling tinggi.
Sudut Dalaman, Jejari dan Poket Dalam
Alat penggilingan CNC berbentuk bulat, jadi sudut dalaman yang tajam sempurna biasanya tidak dapat dihasilkan dengan pengisar hujung standard. Jejari dalaman yang lebih kecil memerlukan pemotong yang lebih kecil, yang kurang tegar dan biasanya membuang bahan dengan lebih perlahan.
Poket yang dalam menimbulkan masalah yang sama kerana alat yang lebih panjang diperlukan untuk sampai ke bahagian bawah. Panjang alat yang semakin panjang meningkatkan risiko getaran, pesongan dan kemasan permukaan yang buruk.
Menggunakan jejari dalaman yang lebih besar dan mengelakkan kedalaman poket yang tidak perlu membolehkan alat yang lebih kuat digunakan. Ini dapat mengurangkan masa pemesinan sambil meningkatkan kestabilan dimensi.
Dinding Nipis dan Ketegaran Sebahagian
Dinding nipis lebih cenderung untuk bengkok di bawah daya pemotongan dan pengapitan. Penyingkiran bahan juga boleh melepaskan tegasan baki, menyebabkan bahagian tersebut herot selepas pemesinan.
Pengaturcara mungkin perlu meninggalkan bahan tambahan semasa kerja kasar dan menamatkan bahagian nipis dengan potongan yang lebih ringan. Pegangan kerja juga mesti menyokong bahagian tersebut tanpa mengenakan daya pengapit yang berlebihan.
Jika aplikasi membenarkannya, meningkatkan ketebalan dinding atau menambah rusuk struktur boleh menjadikan pemesinan lebih stabil dan mengurangkan risiko pengeluaran.
Lubang, Benang dan Kebolehcapaian Alat
Saiz lubang standard dan spesifikasi ulir pada amnya lebih mudah dan kurang mahal untuk dihasilkan kerana gerudi, pili dan tolok standard boleh digunakan.
Lubang yang sangat dalam, ulir yang sangat kecil atau ciri yang berhampiran dengan dinding yang tinggi mungkin memerlukan peralatan khas. Akses alat menjadi lebih penting apabila beberapa ciri mesti dimesin dari arah yang berbeza.
Pereka bentuk harus mempertimbangkan bukan sahaja sama ada sesuatu ciri boleh dimodelkan, tetapi sama ada alat pemotong sebenar boleh mencapai dan memprosesnya dengan berkesan.
Bagaimana Reka Bentuk yang Lebih Baik Mengurangkan Persediaan Pemesinan
Setiap kali sesuatu bahagian mesti dialih keluar dan diletakkan semula, masa persediaan tambahan dan ralat kedudukan boleh diperkenalkan.
Reka bentuk yang membolehkan lebih banyak ciri dicapai daripada satu atau dua orientasi boleh mengurangkan masa pemesinan dan pengumpulan toleransi.
Pemesinan berbilang paksi juga boleh membantu, tetapi penyelesaian paling menjimatkan selalunya merupakan gabungan reka bentuk bahagian yang baik dan mesin yang sesuai daripada menggunakan peralatan yang lebih kompleks tanpa perlu.
Apakah Bahan yang Biasa Digunakan untuk Bahagian CNC?
Bahagian CNC boleh dimesin daripada aluminium, keluli, keluli tahan karat, loyang, kuprum, titanium dan banyak lagi plastik kejuruteraan. Pemilihan bahan harus mengimbangi kekuatan, berat, rintangan kakisan, suhu, sifat elektrik, kebolehmesinan dan kos.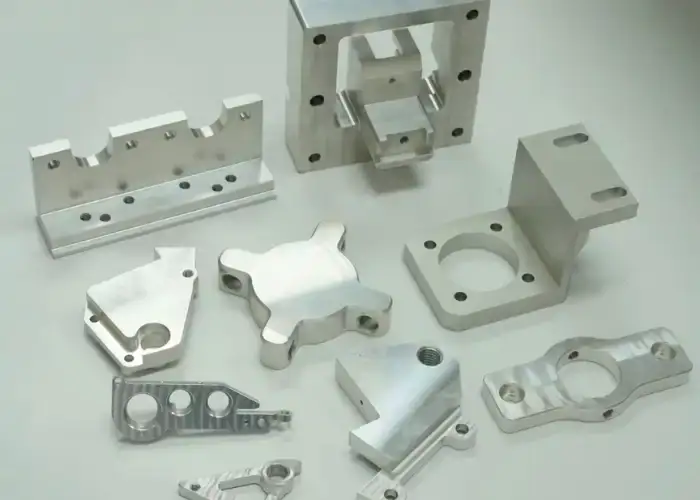
Bahagian CNC Aluminium
Aluminium merupakan salah satu bahan pemesinan CNC yang paling biasa kerana ia menggabungkan ketumpatan rendah, kekuatan yang baik, rintangan kakisan dan kebolehmesinan yang sangat baik.
Bahagian CNC aluminium digunakan secara meluas dalam aeroangkasa, robotik, elektronik, peranti perubatan, sistem automotif dan peralatan perindustrian. Gred biasa seperti 6061 sesuai untuk pelbagai aplikasi struktur dan tujuan umum.
Aluminium juga menyokong anodisasi, peletupan manik, pengecatan dan kemasan lain. Kelajuan pemesinannya yang agak tinggi menjadikannya kos efektif untuk kedua-dua prototaip dan bahagian pengeluaran.
Bahagian CNC Keluli Tahan Karat dan Keluli
Keluli tahan karat sering dipilih apabila rintangan kakisan, ketahanan dan kekuatan mekanikal adalah penting. Ia biasanya digunakan dalam peralatan perubatan, jentera pemprosesan makanan, sistem marin dan pemasangan perindustrian.
Berbanding dengan aluminium, keluli tahan karat biasanya memerlukan kelajuan pemotongan yang lebih rendah dan lebih perhatian kepada haba dan haus alat. Sesetengah gred juga boleh mengeras jika keadaan pemotongan tidak dikawal.
Keluli karbon dan aloi memberikan pilihan kekuatan dan kekerasan tambahan. Gred yang sesuai bergantung pada rintangan haus, keperluan rawatan haba, keperluan kimpalan dan keadaan servis.
Komponen CNC Tembaga, Kuprum dan Titanium
Loyang menawarkan kebolehmesinan yang baik dan kerap digunakan untuk kelengkapan, penyambung, injap dan komponen mekanikal yang tepat. Ia boleh menghasilkan permukaan yang bersih dan ciri-ciri terperinci dengan cekap.
Kuprum memberikan kekonduksian elektrik dan haba yang sangat baik tetapi memerlukan pemotongan yang teliti kerana sesetengah gred agak lembut dan mulur.
Titanium menggabungkan kekuatan tinggi, ketumpatan rendah dan rintangan kakisan. Walau bagaimanapun, kekonduksian terma yang lemah menumpukan haba di sekitar mata pemotong, meningkatkan haus alat dan masa pemesinan. Oleh itu, ia biasanya lebih mahal untuk dimesin berbanding aluminium.
Bahagian CNC Plastik Kejuruteraan
POM, PEEK, PTFE, nilon, polikarbonat dan plastik kejuruteraan lain juga boleh dimesin menjadi bahagian CNC yang tepat.
Berbanding dengan logam, plastik memerlukan perhatian yang lebih besar terhadap haba pemotongan, daya pengapit, pengembangan haba dan sifat kelembapan. Haba atau tekanan yang berlebihan boleh memesongkan komponen.
Plastik pemesinan CNC amat berguna untuk prototaip berfungsi, komponen penebat, lekapan, pengeluaran isipadu rendah dan aplikasi yang memerlukan rintangan kimia atau geseran rendah.
Cara Memilih Bahan yang Tepat untuk Bahagian CNC
Pemilihan bahan harus bermula dengan keperluan operasi sebenar. Beban, suhu, pendedahan kimia, berat, kekonduksian, haus dan keadaan persekitaran semuanya harus dipertimbangkan.
Kebolehmesinan juga penting. Bahan berprestasi tinggi boleh meningkatkan haus alat dan masa pemesinan walaupun harga bahan mentah itu sendiri tidak begitu tinggi.
Oleh itu, bahan terbaik bukanlah pilihan yang paling kukuh secara automatik. Ia sepatutnya memberikan prestasi yang mencukupi tanpa menambah kesukaran atau kos pembuatan yang tidak perlu.
Proses Pemesinan CNC Yang Mana Digunakan Untuk Bahagian?
Proses pemesinan bergantung terutamanya pada geometri bahagian. Pengilangan CNC mengendalikan permukaan prisma dan kompleks, putaran CNC cekap untuk komponen putaran, manakala penggerudian, penguliran dan pemesinan berbilang paksi melengkapkan ciri-ciri yang sukar dihasilkan dengan satu operasi asas.
Pengilangan CNC untuk Bahagian Kompleks dan Prismatik
Pengisaran CNC menggunakan alat pemotong berputar untuk mengeluarkan bahan daripada benda kerja pegun. Ia boleh menghasilkan permukaan rata, poket, slot, lubang, kontur dan bentuk tiga dimensi.
Pengisaran tiga paksi sesuai untuk banyak bahagian CNC standard. Mesin empat dan lima paksi menyediakan akses tambahan kepada ciri bersudut atau berbilang sisi.
Mengurangkan penempatan semula juga boleh meningkatkan ketepatan ciri-ke-ciri kerana lebih banyak permukaan kekal dirujuk kepada persediaan yang sama.
Pemutaran CNC untuk Bahagian Silinder
Pemutaran CNC memutarkan benda kerja sementara alat pemotong membentuk diameter luar atau dalam. Ia sesuai untuk aci, sesendal, pin, spacer, bahagian berulir dan komponen putaran yang serupa.
Mesin bubut moden juga boleh merangkumi perkakas hidup untuk penggilingan, penggerudian, dan ciri-ciri luar pusat.
Bagi bahagian yang sesuai, menggabungkan pemusingan dan penggilingan dalam satu persediaan mengurangkan pengendalian dan boleh meningkatkan penjajaran antara ciri.
Penggerudian, Pengetatan dan Pemesinan Benang
Penggerudian digunakan untuk membuat lubang, manakala penorehan membentuk ulir dalaman. Pengisaran ulir adalah pilihan lain apabila diameter yang lebih besar, bahan yang sukar atau kawalan proses yang lebih besar terlibat.
Kedalaman dan kebolehcapaian adalah penting. Lubang standard yang cetek mungkin mudah, manakala lubang yang kecil dan dalam mungkin memerlukan alat khas dan pemindahan serpihan yang teliti.
Menggunakan diameter lubang standard dan spesifikasi ulir secara amnya mengurangkan kos pemesinan dan memudahkan pemeriksaan.
Pemesinan Berbilang Paksi untuk Komponen CNC Kompleks
Pemesinan berbilang paksi membolehkan orientasi alat atau bahan kerja berubah semasa pemesinan, memberikan akses kepada beberapa permukaan tanpa mengubah kedudukan secara manual.
Ia sering digunakan untuk komponen aeroangkasa, bahagian perubatan, perumah kompleks, pendesak dan komponen CNC lain yang memerlukan geometri.
Faedah utamanya adalah akses yang lebih baik, kurang persediaan dan hubungan geometri yang lebih baik antara ciri-ciri. Walau bagaimanapun, kos pengaturcaraan dan peralatan adalah lebih tinggi, jadi pemesinan berbilang paksi harus digunakan di tempat yang memberikan nilai pembuatan sebenar.
Apabila Pelbagai Proses CNC Digabungkan
Banyak bahagian CNC tidak dapat dihasilkan dengan cekap hanya dengan satu proses. Komponen yang diputar mungkin memerlukan lubang silang yang digerudi, kepingan rata yang digiling atau ciri berulir.
Menggabungkan operasi boleh mengurangkan masa persediaan sekunder dan meningkatkan konsistensi. Mesin pusingan kilang amat berguna apabila kedua-dua ciri putaran dan prisma mesti dikawal bersama.
Pelan proses harus berdasarkan geometri dan hubungan toleransi dan bukannya memaksa seluruh bahagian ke atas satu jenis mesin.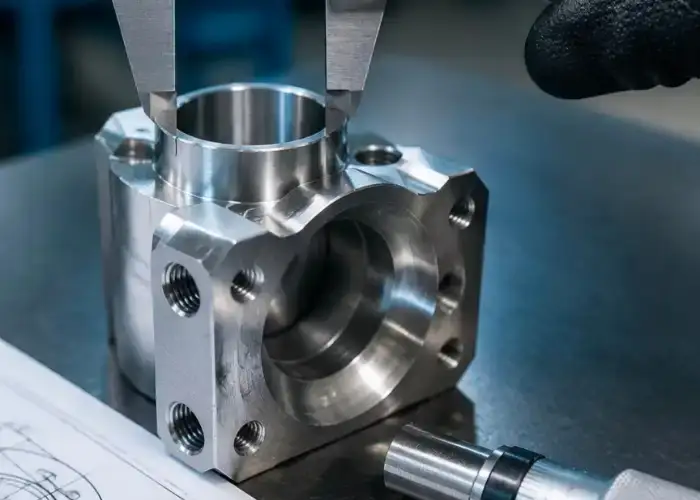
Bagaimanakah Proses Pembuatan Bahagian CNC Berfungsi?
Pembuatan bahagian CNC mengikuti urutan terkawal daripada semakan kejuruteraan hingga pemeriksaan akhir. Setiap peringkat mengesahkan bahawa keperluan reka bentuk, bahan, perkakas, persediaan, pemesinan dan kualiti dipersetujui sebelum pengeluaran diteruskan.
Langkah 1: Semak Model CAD dan Lukisan Kejuruteraan
Pengilang bermula dengan menyemak model 3D dan lukisan teknikal.
Dimensi kritikal, toleransi geometri, bahan, benang, kemasan permukaan, rawatan haba dan keperluan kemasan dikenal pasti sebelum pengaturcaraan bermula.
Sebarang ciri yang samar-samar atau sukar harus dijelaskan lebih awal kerana persoalan reka bentuk yang ditemui selepas pemesinan bermula boleh menyebabkan kelewatan dan kerja semula.
Langkah 2: Sahkan Bahan, Mesin dan Strategi Pembuatan
Bahan yang diperlukan telah disahkan, termasuk gred, bentuk stok dan dimensi.
Mesin yang sesuai kemudiannya dipilih mengikut saiz bahagian, geometri, toleransi dan paksi yang diperlukan.
Strategi pembuatan juga mempertimbangkan sama ada bahagian tersebut memerlukan beberapa operasi, pelbagai persediaan atau proses sekunder.
Langkah 3: Rancang Pegangan Kerja, Datum dan Persediaan
Pemegang kerja mesti memastikan bahagian tersebut selamat sambil memastikan permukaan penting mudah diakses.
Jurumesin menetapkan datum supaya dimensi boleh dimesin dan diperiksa daripada rujukan yang konsisten.
Bagi bahagian yang kompleks, perancangan persediaan amat penting kerana setiap langkah penempatan semula boleh menjejaskan hubungan toleransi.
Langkah 4: Pilih Alat Pemotongan dan Jana Laluan Alat
Alat pemotong dipilih mengikut bahan bahan kerja, geometri ciri dan kualiti permukaan yang diperlukan.
Perisian CAM kemudiannya digunakan untuk menghasilkan operasi pengasaran, separa kemasan, kemasan, penggerudian dan penguliran.
Laluan alat yang terhasil harus meminimumkan pergerakan yang tidak perlu sambil mengekalkan jarak yang selamat dan penglibatan alat yang stabil.
Langkah 5: Mesin dan Periksa Bahagian Pertama
Bahagian pertama dihasilkan di bawah keadaan terkawal untuk mengesahkan keseluruhan proses.
Dimensi kritikal diukur menggunakan peralatan pemeriksaan yang sesuai. Haus alat, getaran, pembentukan serpihan dan keadaan permukaan juga dinilai.
Penyimpangan dimensi kecil boleh diperbetulkan dengan ofset alat. Isu yang lebih besar mungkin memerlukan perubahan pada program, parameter pemotongan atau pegangan kerja.
Langkah 6: Laraskan Proses dan Jalankan Pengeluaran
Sebaik sahaja bahagian pertama diluluskan, pemesinan boleh dimulakan dengan pengeluaran.
Selang pertukaran alat, kekerapan pemeriksaan dan peraturan pembetulan ofset boleh diseragamkan untuk kelompok berulang.
Kestabilan proses adalah penting kerana suhu, haus alat dan variasi bahan boleh secara beransur-ansur mempengaruhi dimensi bahagian.
Langkah 7: Terapkan Kemasan dan Lengkapkan Pemeriksaan Akhir
Selepas pemesinan, bahagian mungkin memerlukan anodisasi, penyaduran, penggilapan, letupan manik, pengecatan atau operasi kemasan yang lain.
Dimensi kritikal mungkin perlu diperiksa semula selepas kemasan kerana salutan boleh menjejaskan saiz dan kesesuaian permukaan.
Pemeriksaan akhir mengesahkan bahawa bahagian CNC yang telah siap memenuhi keperluan lukisan, kosmetik dan fungsi sebelum penghantaran.
Apakah kemasan permukaan yang digunakan untuk bahagian CNC?
Kemasan permukaan boleh meningkatkan ketahanan kakisan, prestasi haus, rupa, kelakuan elektrik atau tekstur permukaan. Rawatan yang betul bergantung pada bahan asas, persekitaran operasi, keperluan dimensi dan fungsi yang dimaksudkan bagi bahagian CNC.
Kemasan As-Mesin
Permukaan yang telah dimesin mengekalkan tanda alat yang terhasil semasa pemotongan CNC.
Ia selalunya sesuai untuk komponen dalaman dan prototaip berfungsi di mana penampilan tidak kritikal.
Mengelakkan kemasan sekunder boleh mengurangkan kos dan masa tunggu, terutamanya apabila permukaan pemesinan sudah memenuhi keperluan fungsian.
Anodizing dan Salutan Penukaran Kimia
Anodizing biasanya digunakan pada bahagian CNC aluminium untuk meningkatkan ketahanan kakisan dan kekerasan permukaan di samping menyediakan pilihan warna hiasan.
Salutan penukaran kimia memberikan perlindungan kakisan dan boleh mengekalkan kekonduksian elektrik dengan lebih berkesan berbanding anodisasi konvensional dalam aplikasi tertentu.
Oleh kerana salutan menambah ketebalan yang boleh diukur, dimensi padanan ketat harus dipertimbangkan semasa pemesinan.
Peledakan dan Penggilapan Manik
Peletupan manik menghasilkan tekstur matte yang seragam dan boleh mengurangkan penampilan visual tanda pemesinan kecil.
Penggilapan menghasilkan permukaan yang lebih licin atau lebih memantulkan cahaya dan boleh digunakan untuk keperluan kosmetik, pembersihan atau berkaitan geseran.
Kedua-dua rawatan boleh menjejaskan tepi dan dimensi jika digunakan secara agresif, jadi ciri-ciri kritikal harus dilindungi apabila perlu.
Penyaduran, Pengecatan dan Salutan Serbuk
Penyaduran boleh meningkatkan haus, rintangan kakisan, kekonduksian atau penampilan bergantung pada bahan salutan.
Pengecatan dan salutan serbuk menyediakan pilihan warna yang luas dan perlindungan alam sekitar.
Ketebalan salutan mesti dipertimbangkan pada permukaan berulir, padanan padanan dan kawasan sensitif dimensi yang lain.
Cara Memilih Kemasan yang Tepat untuk Bahagian CNC
Pemilihan kemasan harus bermula dengan fungsi dan bukan penampilan sahaja.
Bahagian yang terdedah kepada kakisan mungkin memerlukan rawatan perlindungan, manakala komponen gelongsor mungkin memerlukan kawalan haus atau geseran.
Bagi bahagian kosmetik, tekstur dan konsistensi warna mungkin lebih penting. Kemasan yang dipilih hendaklah sentiasa serasi dengan keperluan substrat dan toleransi.
Apakah yang Menentukan Kualiti Bahagian CNC?
Kualiti bahagian CNC bergantung pada keseluruhan proses, termasuk keadaan mesin, parameter pemotongan, haus alat, pegangan kerja, kestabilan bahan, kemasan dan pemeriksaan. Kualiti yang boleh dipercayai datang daripada mengawal variasi dan bukannya hanya bergantung pada ketepatan nominal mesin.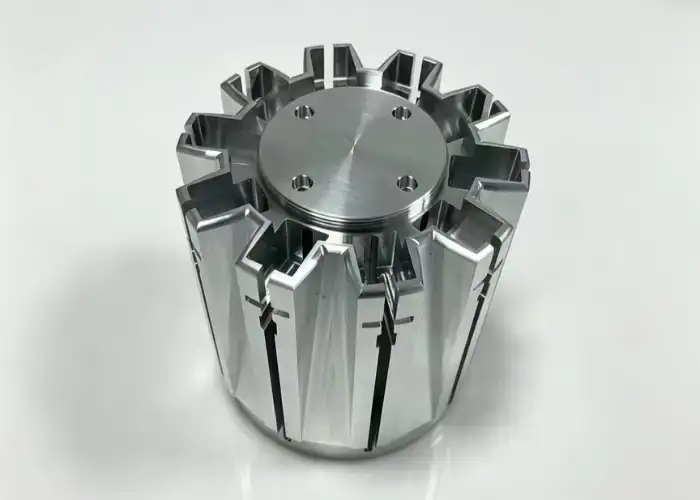
Kawalan Ketepatan dan Toleransi Dimensi
Ketepatan dimensi bergantung pada kedudukan mesin, daya pemotongan, suhu, keadaan alat dan persediaan.
Toleransi yang ketat biasanya memerlukan lebih banyak hantaran penamat dan pemeriksaan yang lebih terperinci.
Proses yang berkebolehan harus berulang kali menghasilkan dimensi di dalam toleransi dan bukannya menghasilkan satu bahagian yang betul dengan pelarasan sahaja.
Kemasan Permukaan dan Kawalan Burr
Kualiti permukaan dipengaruhi oleh keadaan pemotong, kelajuan gelendong, kadar suapan, langkah ke atas, arah laluan alat dan ketegaran mesin.
Gerinda boleh mengganggu pemasangan, pengedap, benang dan penampilan kosmetik.
Penghapusan gerigi harus menghilangkan tepi yang tidak diingini tanpa merosakkan dimensi kritikal atau ciri-ciri tajam yang sengaja dibuat.
Kestabilan Parameter Kehausan dan Pemotongan Alat
Apabila alat pemotong haus, geometri pemotongan berkesan berubah.
Ini secara beransur-ansur boleh menjejaskan dimensi dan kemasan permukaan walaupun program CNC itu sendiri kekal tidak berubah.
Oleh itu, proses pengeluaran harus merangkumi pemantauan hayat alat dan kriteria penggantian untuk operasi kritikal.
Kebolehulangan Pegangan Kerja dan Persediaan
Lekapan mesti memegang setiap bahagian dalam kedudukan yang boleh diulang sambil menahan daya pemotongan.
Pengapit yang berlebihan boleh memesongkan komponen nipis, manakala pengapit yang tidak mencukupi boleh membenarkan pergerakan atau getaran.
Pegangan kerja yang boleh diulang menjadi sangat penting apabila bahagian CNC tersuai dihasilkan merentasi beberapa kelompok pengeluaran.
Artikel Pertama dan Pemeriksaan Dalam Proses
Pemeriksaan artikel pertama mengesahkan bahagian pengeluaran awal sebelum kelompok yang lebih besar diteruskan.
Semasa pengeluaran, ciri-ciri kritikal yang terpilih boleh diukur secara berkala untuk mengesan trend dimensi.
Pendekatan ini membolehkan pembetulan sebelum haus alat atau variasi proses mengakibatkan sekumpulan penuh bahagian yang tidak mematuhi piawaian.
CMM, Kekasaran Permukaan dan Pemeriksaan Akhir
Toleransi geometri yang kompleks mungkin memerlukan mesin pengukur koordinat, peralatan optik atau tolok khusus.
Kekasaran permukaan boleh diukur apabila lukisan menentukan keperluan kemasan berangka.
Pemeriksaan akhir menggabungkan pengesahan dimensi dengan pemeriksaan visual dan dokumentasi untuk mengesahkan bahawa bahagian yang telah siap memenuhi keperluan pelanggan.
Bahagian CNC Tersuai dan Bahagian CNC Sekali Sahaja
Pemesinan CNC amat sesuai untuk pengeluaran tersuai dan sekali sahaja kerana bahagian boleh dihasilkan terus daripada data kejuruteraan tanpa acuan khusus. Ini membolehkan reka bentuk diuji, disemak semula dan dihasilkan dalam kuantiti yang kecil dengan komitmen perkakasan yang agak rendah.
Bahagian CNC Sekali Sahaja untuk Prototaip dan Pengesahan
Bahagian CNC sekali guna biasanya digunakan untuk ujian fungsian, pengesahan pemasangan, percubaan kejuruteraan dan aplikasi penggantian.
Menghasilkan satu bahagian dalam bahan akhir yang dimaksudkan membolehkan jurutera menilai kekuatan, kesesuaian, sifat terma dan prestasi sebenar.
Ini memberikan maklum balas kejuruteraan yang lebih berguna daripada prototaip visual apabila komponen mesti berfungsi secara mekanikal.
Bahagian CNC Tersuai untuk Pengeluaran Isipadu Rendah
Pengeluaran CNC volum rendah berguna apabila permintaan tidak mewajarkan pengacuan suntikan, pemutus atau perkakas khusus yang lain.
Program pemesinan yang sama boleh digunakan semula merentasi kelompok kecil, manakala lekapan boleh diperbaiki apabila pengeluaran menjadi lebih stabil.
Ini memberikan fleksibiliti untuk produk dengan permintaan yang berubah-ubah atau semakan reka bentuk yang kerap.
Beralih Daripada Prototaip kepada Pengeluaran Berulang
Selepas kelulusan prototaip, pengeluar boleh mengoptimumkan laluan alat, lekapan, perkakas dan kaedah pemeriksaan untuk pengeluaran berulang.
Ciri-ciri yang mahal atau tidak stabil semasa pemesinan prototaip juga boleh dikaji semula sebelum jumlah pengeluaran meningkat.
Peralihan ini membantu mengurangkan masa kitaran sambil mengekalkan dimensi dan keperluan fungsian yang diluluskan.
Apabila Perlawanan Khusus Menjadi Kos Efektif
Prototaip mudah selalunya boleh menggunakan ragum standard, rahang lembut atau pegangan kerja modular.
Apabila kuantiti pengeluaran meningkat, lekapan khusus boleh mengurangkan masa pemuatan dan meningkatkan kebolehulangan kedudukan.
Pelaburan lekapan menjadi berbaloi apabila pengurangan masa persediaan dan variasi proses mengimbangi kos awal.
Apa yang Mempengaruhi Kos Pembuatan Bahagian CNC?
Kos bahagian CNC didorong terutamanya oleh bahan, masa pemesinan, kerumitan, toleransi, keperluan persediaan, kemasan, kuantiti dan pemeriksaan. Reka bentuk kos terendah biasanya merupakan reka bentuk yang memenuhi keperluan fungsian tanpa menimbulkan kesukaran pembuatan yang tidak perlu.
Jenis Bahan dan Saiz Stok
Harga bahan mempengaruhi kos secara langsung, tetapi kebolehmesinan juga penting.
Titanium mungkin memerlukan pemotongan yang lebih perlahan dan lebih banyak pertukaran alat berbanding aluminium, manakala stok yang terlalu besar menghasilkan penyingkiran bahan tambahan.
Memilih dimensi stok yang hampir dengan geometri siap dapat mengurangkan pembaziran bahan dan masa pemesinan.
Geometri Bahagian dan Kerumitan Pemesinan
Ciri-ciri kompleks biasanya memerlukan lebih banyak pengaturcaraan, alat yang lebih kecil, pemotongan yang lebih perlahan atau persediaan tambahan.
Poket yang dalam, dinding yang nipis, jejari yang kecil dan akses alat yang sukar adalah pemacu kos yang biasa.
Memudahkan geometri bukan kritikal selalunya boleh mengurangkan masa pemesinan dengan ketara.
Toleransi dan Keperluan Kemasan Permukaan
Toleransi yang ketat mungkin memerlukan hantaran tambahan, pengukuran yang lebih kerap, persekitaran terkawal dan peralatan pemeriksaan berketepatan tinggi.
Kemasan permukaan yang sangat halus juga boleh meningkatkan masa pemesinan dan pemprosesan sekunder.
Oleh itu, spesifikasi hendaklah mencerminkan keperluan fungsian sebenar.
Bilangan Persediaan dan Perubahan Alat
Setiap persediaan menambah masa henti mesin dan memperkenalkan langkah penentuan kedudukan yang lain.
Bahagian yang memerlukan pemesinan dari pelbagai arah biasanya lebih mahal melainkan peralatan berbilang paksi dapat mengurangkan penempatan semula.
Mengurangkan pertukaran alat yang tidak perlu juga boleh meningkatkan kecekapan kitaran.
Kuantiti Pengeluaran dan Keperluan Pemeriksaan
Bahagian CNC sekali guna mempunyai kos persediaan yang lebih tinggi bagi setiap komponen kerana pengaturcaraan dan penyediaan hanya tersebar di satu unit.
Apabila kuantiti meningkat, kos persediaan diagihkan ke lebih banyak bahagian, walaupun keperluan haus alat dan pemeriksaan menjadi lebih penting.
Dokumentasi pemeriksaan yang meluas juga boleh menambah kos, terutamanya apabila setiap dimensi mesti direkodkan.
Cara Mengurangkan Kos Tanpa Mengorbankan Kualiti Alat Ganti
Pengurangan kos harus tertumpu pada penghapusan kerja pembuatan yang tidak perlu dan bukannya menurunkan kualiti fungsian.
Menggunakan toleransi praktikal, jejari sudut yang lebih besar, benang standard, ciri yang boleh diakses, bahan biasa dan persediaan yang lebih sedikit boleh meningkatkan kecekapan pembuatan dengan ketara.
Komunikasi awal dengan pengilang dapat mengenal pasti peluang-peluang ini sebelum reka bentuk dimuktamadkan.
Cara Memilih Pengilang Bahagian CNC
Pengilang bahagian CNC yang berkebolehan harus menggabungkan peralatan yang sesuai dengan pengetahuan bahan, kejuruteraan proses, keupayaan pemeriksaan, komunikasi yang andal dan fleksibiliti pengeluaran. Matlamatnya bukan sahaja untuk memesin satu bahagian yang boleh diterima, tetapi juga untuk menghasilkan semula kualiti yang diperlukan secara konsisten.
Peralatan Pemesinan dan Keupayaan Proses
Pengilang hendaklah mempunyai mesin yang sesuai dengan saiz dan geometri komponen yang diperlukan.
Pengilangan tiga paksi mungkin mencukupi untuk bahagian standard, manakala pemesinan lima paksi atau peralatan pusingan kilang mungkin lebih sesuai untuk reka bentuk yang kompleks.
Keupayaan mesin harus sepadan dengan projek dan bukan sekadar berteknologi maju.
Pengalaman Bahan dan Toleransi
Bahan yang berbeza memerlukan strategi pemesinan yang berbeza.
Pengalaman dengan aluminium tidak secara automatik diterjemahkan kepada titanium, keluli tahan karat, PEEK atau plastik dinding nipis.
Pembekal yang biasa dengan bahan yang diperlukan dan julat toleransi biasanya boleh mengenal pasti risiko pembuatan lebih awal.
Keupayaan Kawalan Kualiti dan Pemeriksaan
Peralatan pemeriksaan hendaklah sepadan dengan keperluan lukisan.
Angkup dan mikrometer mungkin mencukupi untuk dimensi asas, manakala toleransi geometri mungkin memerlukan pemeriksaan CMM atau tolok khusus.
Proses kualiti yang didokumenkan juga menyokong pengeluaran berulang yang konsisten.
Masa Utama dan Fleksibiliti Pengeluaran
Masa tunggu yang boleh dipercayai bergantung pada ketersediaan bahan, kerumitan pemesinan, kemasan dan pemeriksaan.
Pengilang yang boleh menyokong prototaip, bahagian CNC sekali sahaja dan pengeluaran volum rendah memudahkan untuk mengekalkan kesinambungan semasa projek berkembang.
Fleksibiliti pengeluaran amat berharga apabila kuantiti atau reka bentuk berubah.
Sokongan Komunikasi dan Reka Bentuk Kejuruteraan
Komunikasi yang jelas dapat mencegah banyak masalah pembuatan sebelum pengeluaran bermula.
Pembekal yang berkebolehan harus dapat mengenal pasti toleransi yang sukar, ciri yang tidak boleh diakses, dinding nipis, bahan yang luar biasa atau konflik kemasan.
Maklum balas reka bentuk untuk pembuatan yang praktikal boleh mengurangkan kos dan risiko teknikal tanpa mengubah fungsi bahagian yang dimaksudkan.
Soalan Lazim
Adakah Bahagian CNC Sentiasa Memerlukan Lukisan Teknikal?
Tidak selalunya. Model 3D mungkin mencukupi untuk geometri asas, tetapi lukisan disyorkan apabila bahagian tersebut mempunyai toleransi kritikal, benang, kemasan permukaan, kawalan geometri atau keperluan pemeriksaan yang tidak dapat disampaikan dengan jelas melalui model sahaja.
Bolehkah Bahagian CNC Dihasilkan Tanpa Kemasan Permukaan?
Ya. Banyak bahagian berfungsi digunakan dalam keadaan siap mesin apabila rintangan kakisan, rupa atau sifat permukaan khas tidak diperlukan. Menghapuskan kemasan yang tidak perlu dapat mengurangkan kos dan masa tunggu.
Bilakah Bahagian CNC Sekali Guna Lekapan Khusus?
Kebanyakan bahagian sekali guna tidak memerlukan lekapan khusus melainkan geometrinya sukar dipegang atau hubungan toleransi memerlukan kedudukan yang sangat terkawal. Pegangan kerja standard biasanya lebih menjimatkan untuk kuantiti prototaip.
Berapa Awalkah Pengilang Bahagian CNC Perlu Menyemak Reka Bentuk?
Sebaik-baiknya, pengeluar harus menyemak reka bentuk sebelum ia dikeluarkan untuk pengeluaran. Maklum balas awal dapat mengenal pasti toleransi yang sukar, ciri yang tidak dapat diakses, masalah bahan dan kerumitan pemesinan yang tidak perlu sementara perubahan masih murah.
Kesimpulan
Pembuatan bahagian CNC menggabungkan reka bentuk, pemilihan bahan, strategi pemesinan, penahanan kerja, kemasan dan pemeriksaan ke dalam satu proses terkawal. Ketepatan yang andal datang daripada menguruskan faktor-faktor ini bersama-sama dan bukannya hanya bergantung pada ketepatan mesin. Toleransi praktikal, ciri yang boleh diakses, bahan yang sesuai, persediaan yang stabil dan pemeriksaan yang sesuai dapat meningkatkan kualiti bahagian sambil mengurangkan kos pembuatan dan risiko pengeluaran.
Di TiRapid , kami menyediakan perkhidmatan pemesinan dan pembuatan CNC jitu untuk prototaip, bahagian CNC tersuai, komponen sekali sahaja dan pengeluaran volum rendah. Pasukan kami menyokong logam dan plastik kejuruteraan dengan perancangan proses praktikal, pemesinan terkawal, kemasan permukaan dan pemeriksaan dimensi untuk membantu menyediakan bahagian yang andal untuk aplikasi kejuruteraan yang mencabar.
















