
Pendakap mungkin memerlukan tepi melengkung untuk membersihkan komponen bersebelahan. Perumah mungkin memerlukan dinding dalaman yang dibentuk dengan tepat, manakala acuan memerlukan permukaan berterusan yang menentukan produk siap. Pengisaran profil menghasilkan ciri-ciri ini dengan membimbing pemotong berputar di sepanjang kontur yang diprogramkan.
Bagi jurutera produk dan pembeli, memahami proses tersebut membantu menghubungkan lukisan dengan pelan pembuatan yang boleh dilaksanakan. Panduan ini menerangkan kaedah, alatan, aplikasi dan keputusan reka bentuk utama, termasuk perkara yang mempengaruhi ketepatan dan perkara yang perlu dinyatakan semasa meminta sebut harga.
Apakah Pengilangan Profil?
Pengilangan profil ialah operasi pemesinan yang membuang bahan di sepanjang kontur yang ditetapkan untuk mencipta atau menyelesaikan bentuk bahagian. Ia boleh menghasilkan sempadan luaran, dinding dalaman dan permukaan melengkung. Dalam pemesinan CNC, pergerakan mesin yang diselaraskan meletakkan pemotong supaya tepi pemotongnya menghasilkan geometri yang diperlukan.
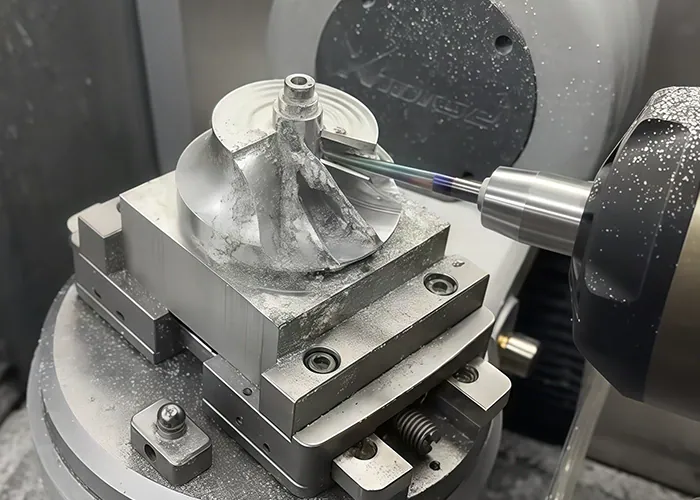
Bagaimana Pemotong Mengikuti Geometri
Perisian CAM mengira kedudukan pemotong relatif kepada bentuk yang diperlukan, dengan mengambil kira diameter dan geometri pemotongannya. Semasa pemotongan sisi, pusat alat mengikuti laluan yang diimbangi dari sempadan siap. Sistem CAM atau kawalan mesin menggunakan pampasan pemotong yang sesuai.
Ofset itu membolehkan mata pemotong menjana profil yang ditentukan. Diameter alat atau tetapan pampasan yang salah boleh mengalihkan dinding siap dari kedudukan yang dimaksudkan.
Pengisaran profil ialah operasi yang dilakukan pada mesin pengisaran yang sesuai. Ia tidak semestinya memerlukan mesin khusus yang dipanggil pengisar profil.
Pengilangan Profil vs. Pengilangan Poket dan Pengilangan Muka
Operasi ini menangani ciri-ciri yang berbeza dan sering muncul dalam program pemesinan yang sama.
| Operasi | Objektif utama | Ciri tipikal |
| Pengilangan profil | Jana atau tamatkan kontur yang ditakrifkan | Tepi luar melengkung, dinding dalaman atau permukaan yang diukir |
| Pengilangan poket | Bahan jernih di dalam kawasan yang dibatasi | Relung atau rongga |
| Pengilangan muka | Menghasilkan permukaan satah yang luas | Permukaan atas atau permukaan rujukan |
Bagi sebuah perumahan, bengkel mungkin terlebih dahulu menghadap bahagian kosong, membersihkan rongga, dan kemudian menyiapkan dindingnya dengan laluan alat kontur. Menggambarkan sesuatu ciri sebagai dalaman tidak secara automatik menjadikan setiap operasi di atasnya penggilingan poket.
Apakah Jenis Utama Pengilangan Profil?
Perbezaan yang berguna adalah antara kontur satah, kontur yang dimesin pada kedalaman yang berbeza, dan permukaan yang sentiasa berubah. Ini biasanya digambarkan sebagai kerja 2D, 2.5D dan 3D. Kiraan paksi mesin adalah pertimbangan berasingan yang bergantung pada akses alat dan orientasi yang diperlukan.
Pengilangan Profil 2D dan 2.5D
Dalam operasi kontur 2D yang biasa, pemotong mengikuti garisan satah pada kedalaman yang dipilih. Mengulangi kontur tersebut pada kedalaman berturut-turut membolehkan mesin menyelesaikan dinding yang lebih tinggi atau memotong di sekeliling plat.
Istilah 2.5D biasanya menggambarkan bahagian dan strategi dengan ciri satah pada tahap yang berbeza. Plat pelekap, kurungan bertingkat dan banyak ciri penutup termasuk dalam kategori ini. Garis besarnya boleh merangkumi lengkung tanpa memerlukan laluan alat permukaan bentuk bebas.
Pengilangan Profil 3D
Profil tiga dimensi menghasilkan permukaan yang bentuknya berbeza-beza merentasi bahagian, seperti sisipan acuan atau peralihan campuran. Laluan alat mesti mengambil kira cerun permukaan, kelengkungan setempat dan titik sentuhan pemotong.
Strategi CAM mungkin mengikuti aras ketinggian berturut-turut atau merentasi permukaan dalam corak lain. Kawasan curam dan cetek boleh mendapat manfaat daripada laluan yang berbeza, kerana jarak seragam dalam program tidak semestinya menghasilkan tekstur permukaan seragam merentasi cerun yang berubah-ubah.
Apabila Pemesinan Berbilang Paksi Diperlukan
Mesin 3 paksi boleh menghasilkan banyak permukaan melengkung apabila alat tersebut boleh mencapainya dari orientasi tetap. Paksi putar tambahan membantu apabila pemotong memerlukan akses kepada permukaan bersudut atau apabila kecondongan meningkatkan kelegaan.
Pemesinan berindeks mengorientasikan semula bahagian antara operasi pemotongan. Pemesinan berbilang paksi serentak mengubah orientasi relatif semasa pemotongan. Mana-mana pendekatan boleh mengurangkan penempatan semula, tetapi pilihan harus mengikut keperluan geometri dan persediaan.
Bagaimanakah Proses Pengilangan Profil Berfungsi?
Proses ini bermula dengan geometri bahagian dan keperluan penerimaan, kemudian diteruskan melalui pengaturcaraan, persediaan, penyingkiran bahan dan pemeriksaan. Pengkasaran membentuk bentuk, manakala operasi seterusnya menyediakan dan menyelesaikan profil yang diperlukan. Bilangan peringkat bergantung pada keadaan stok dan ciri-ciri yang dibuat.

Semak Model CAD dan Rancang Laluan Alat
Model tersebut mentakrifkan geometri nominal. Lukisan tersebut mengenal pasti dimensi, datum, toleransi dan keperluan permukaan. Menyemak kedua-duanya membantu pengeluar membezakan antara muka berfungsi daripada permukaan yang mempunyai lebih banyak kebebasan reka bentuk.
Pengaturcara memilih sempadan pemesinan, lokasi masuk dan keluar, serta kawasan yang memerlukan alatan yang lebih kecil. Simulasi membantu mengenal pasti perlanggaran, bahan yang tidak dipotong, dan pergerakan yang tidak dijangka sebelum program sampai ke mesin.
Jika operasi kemasan selepas proses pengasaran, program ini mesti mengekalkan stok yang mencukupi untuk pembersihan tanpa meninggalkan bahagian yang berat dan tidak rata untuk pemotong kemasan.
Pilih Alat dan Sediakan Bahan Kerja
Pilihan alat dan lekapan dibangunkan bersama. Pemotong memerlukan ruang di sekitar kontur yang diperlukan, manakala bahan kerja mesti kekal disokong sepanjang operasi.
Profil luaran memerlukan perhatian khusus apabila ia memisahkan sesuatu bahagian daripada stok di sekelilingnya. Persediaan mungkin menggunakan tab, stok korban atau susunan pegangan lain untuk mengekalkan komponen dengan selamat sehingga pemotongan selesai. Operasi kemudian mesti mengambil kira sebarang bahan yang tinggal untuk dipegang.
Kasar, Separuh Kemas, dan Kemas Profil
Proses kasar membuang lebihan bahan dengan cekap. Proses separa kemasan, jika perlu, menghaluskan bentuk dan meratakan elaun yang tinggal. Pemesinan rehat menggunakan alat yang lebih kecil yang sesuai untuk membuang bahan yang tidak dapat dicapai oleh pemotong yang lebih besar.
Kemasan membawa ciri tersebut kepada dimensi dan keadaan permukaan yang diperlukan. Profil mudah mungkin hanya memerlukan proses pengasaran diikuti dengan kemasan, manakala permukaan yang kompleks mungkin memerlukan peringkat tambahan. Penggilapan atau operasi kemasan lain ditentukan secara berasingan apabila permukaan yang digiling tidak memenuhi keperluan aplikasi.
Buang gerinda dan Periksa Bahagian Selesai
Selepas pemesinan, gerinda ditanggalkan tanpa merosakkan tepi yang berfungsi. Bahagian tersebut dibersihkan dan diperiksa terhadap lukisan.
Pemeriksaan hendaklah mengikut rujukan datum dan kriteria penerimaan yang dinyatakan. Permukaan yang licin secara visual masih boleh mempunyai bentuk yang salah, jadi penampilan sahaja tidak dapat menentukan sama ada profil boleh diterima.
Alat dan Bahan Pemotongan Yang Manakah Yang Digunakan?
Kilang hujung rata, kilang hujung muncung bebola dan kilang hujung jejari sudut merangkumi banyak tugas pemprofilan dalam logam dan plastik kejuruteraan. Bahan bahan kerja biasa termasuk aluminium, keluli, keluli tahan karat dan titanium. Alat yang sesuai bergantung pada gred bahan, geometri tempatan dan jangkauan yang diperlukan.
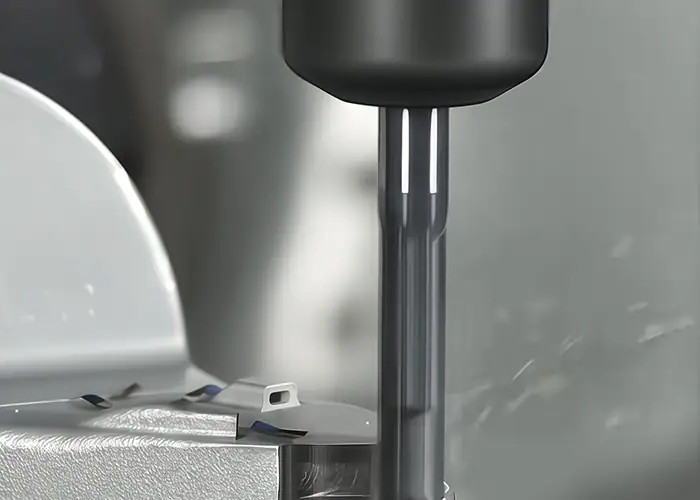
Kilang Hujung Rata, Kilang Hujung Hidung Bebola dan Kilang Hujung Jejari Sudut
| Alat | Penggunaan biasa | Pertimbangan pemilihan |
| Kilang hujung rata | Dinding lurus, garisan satah dan anak tangga yang boleh diakses | Diameter mesti sesuai dengan jejari dalaman dan ruang yang tersedia |
| Kilang hujung hidung bola | Permukaan campuran dan profil melengkung | Kedudukan sentuhan dan jarak hantaran mempengaruhi kemasan |
| Kilang hujung jejari sudut | Permukaan yang serasi untuk mengasah dan kemasan | Jejari sudut alat mesti sesuai dengan geometri yang dimodelkan |
| Pemotong potongan bawah khusus | Kawasan tersembunyi yang tidak boleh diakses oleh alat standard | Leher, batang, dan ruang pemegang mesti diperiksa |
Dengan pemotong muncung bebola, kelajuan pemotongan menjadi sangat rendah berhampiran pusat alat. Oleh itu, orientasi alat dan kedudukan sentuhan adalah penting, terutamanya semasa kemasan permukaan halus. Memilih pemotong muncung bebola sahaja tidak menjamin hasil yang lancar.
Diameter Alat, Jangkauan dan Geometri Pemotongan
Alat yang lebih besar boleh menawarkan ketegaran yang lebih tinggi, tetapi ia mesti sesuai dengan ciri terkecil yang akan dimesinnya. Alat yang lebih kecil mencapai kawasan yang lebih ketat dengan mengorbankan kekakuan dan kapasiti penyingkiran bahan.
Gunakan hanya jangkauan yang diperlukan untuk akses. Alat yang panjang dan panjang seruling yang tidak perlu boleh menjadikan sistem pemotongan lebih fleksibel. Jarak pemegang juga mesti dipertimbangkan. Mata pemotong yang mencapai ciri tersebut tidak mencukupi jika pemegang berlanggar dengan bahagian tersebut.
Pertimbangan Bahan untuk Logam dan Plastik
Aloi aluminium selalunya membolehkan penggilingan yang produktif, walaupun lekatan dan pemindahan cip memerlukan perhatian. Keluli dan keluli tahan karat memerlukan keadaan perkakas dan pemotongan yang sesuai dengan gred dan keadaannya. Aloi titanium meletakkan tuntutan khusus pada pengurusan haba dan ketahanan canggih.
Plastik kejuruteraan menimbulkan pelbagai kebimbangan, termasuk herotan pengapit, haba dan kestabilan dimensi. Gred yang diisi juga boleh menjadi kasar. Pemilihan bahan harus bermula dengan keperluan servis bahagian, diikuti dengan pelan pemesinan yang sesuai untuk stok yang ditentukan. Penyejukan, pelinciran dan penyingkiran serpihan harus sepadan dengan bahan dan alat. Amalan penyejuk tunggal tidak sesuai untuk setiap aplikasi.
Apakah yang Mempengaruhi Ketepatan Pengilangan Profil dan Kemasan Permukaan?
Ketepatan bergantung pada gabungan tingkah laku mesin, pemotong, lekapan dan bahan kerja. Kemasan permukaan juga mencerminkan keadaan pemotongan dan jarak serta arah lintasan alat. Keputusan yang boleh dipercayai memerlukan kawalan faktor-faktor ini dan kaedah pengukuran yang sesuai dengan lukisan.
Pesongan Alat, Getaran dan Gerakan Mesin
Daya pemotongan boleh membengkokkan alat menjauhi kedudukan yang dimaksudkan. Di sepanjang dinding yang tinggi, ini boleh menghasilkan ralat dimensi yang tirus atau berubah. Runout menghasilkan beban yang tidak sekata antara tepi pemotong, manakala getaran boleh meninggalkan corak yang kelihatan dan mempercepatkan haus.
Penglibatan alat sering meningkat di sudut dalaman. Potongan yang berjalan lancar di sepanjang bahagian lurus mungkin menjadi tidak stabil apabila pemotong memasuki jejari. Melaraskan pendekatan, penglibatan atau suapan setempat boleh menangani perubahan beban tersebut.
Pergerakan mesin juga penting semasa perubahan arah. Kesilapan kedudukan paksi dan batasan dalam mengikuti laluan yang diperintahkan boleh menjejaskan kontur, terutamanya melalui peralihan yang ketat. Pelicinan laluan alat dan kawalan suapan yang sesuai membantu mesin mengikuti geometri tanpa perubahan mendadak.
Pegangan Kerja, Kekakuan Bahagian dan Kesan Terma
Dinding nipis mungkin terpesong semasa pemotongan dan melompat kembali selepas itu. Sesuatu bahagian juga boleh diukur dengan betul semasa diapit tetapi bergerak apabila dilepaskan jika lekapan telah mengganggunya.
Urutan pemesinan penting kerana penyingkiran bahan akan mengubah kekakuan dan mungkin melepaskan tegasan baki. Perubahan suhu semasa pengeluaran dan pengukuran boleh menjejaskan dimensi selanjutnya. Persediaan pemeriksaan hendaklah mewakili keadaan penerimaan yang dinyatakan, termasuk sebarang kekangan yang diperlukan.
Parameter Pemotongan dan Laluan Alat Kemasan
Suapan, kelajuan pemotongan dan penglibatan mesti sesuai dengan alat dan bahan. Pemotongan yang terlalu ringan boleh menyebabkan geseran, manakala beban yang berlebihan meningkatkan daya dan risiko kerosakan.
Semasa kemasan permukaan, laluan bersebelahan meninggalkan rabung kecil yang dipanggil kekapis. Saiznya bergantung pada geometri alat, kelengkungan permukaan dan jarak laluan. Mengurangkan jarak boleh meningkatkan kemasan geometri, tetapi ia juga meningkatkan masa pemesinan dan tidak dapat menghilangkan getaran yang disebabkan oleh persediaan yang tidak stabil.
Pengisaran mendaki dan konvensional mengubah pembentukan cip dan arah daya. Pengisaran mendaki biasanya digunakan dalam persediaan CNC yang sesuai, tetapi pilihannya juga bergantung pada keadaan mesin, pegangan kerja dan situasi pemotongan.
Mengesahkan Dimensi, Profil dan Kualiti Permukaan
Pengukuran dimensi menentukan saiz dan jarak. Pemeriksaan profil menilai bentuk berbanding keperluan yang ditentukan, termasuk datum jika berkenaan. Kekasaran permukaan menggambarkan tekstur pada skala yang berbeza. Pemeriksaan ini menjawab soalan yang berbeza.
Dimensi yang boleh diakses boleh diperiksa dengan tolok atau alat pengukur yang sesuai. Profil yang kompleks mungkin memerlukan pengukuran koordinat atau kaedah optik, manakala kekasaran memerlukan kaedah pengukuran permukaan yang sesuai. Ketidakpastian pengukuran mestilah sesuai untuk keperluan yang dinilai.
TiRapid boleh mengawal ralat pemesinan dalam lingkungan 0.01 mm pada ciri-ciri yang sesuai, dengan geometri dan keperluan penerimaan yang berkenaan ditetapkan semasa semakan lukisan. Untuk bahagian kritikal profil, kenal pasti permukaan yang memerlukan kawalan ini dan tentukan bagaimana ia akan diukur.
Di manakah Pengilangan Profil Digunakan?
Pengilangan profil digunakan di mana-mana komponen memerlukan garisan terkawal atau permukaan berbentuk. Aplikasi biasa termasuk perkakas acuan, kurungan struktur, perumah peralatan dan lekapan ketepatan. Nilainya datang daripada menghasilkan geometri yang menyokong padanan, kelegaan atau fungsi pembentukan tertentu.
Permukaan Acuan dan Acuan
Komponen sisipan dan acuan acuan mungkin mengandungi dinding melengkung, peralihan campuran dan permukaan berbentuk yang memindahkan geometri kepada produk lain. Pengisaran menetapkan ciri-ciri ini, dengan kemasan tambahan dipilih mengikut keadaan permukaan yang diperlukan.
Isu perancangan yang penting ialah bagaimana kawasan bersebelahan bertemu. Adunan yang lancar antara permukaan mungkin penting sama seperti rupa kawasan laluan alat individu.
Komponen Aeroangkasa dan Automotif
Kurungan dan perumah struktur selalunya menggabungkan sempadan berbentuk dengan ciri pemasangan atau penempatan. Pemprofilan mewujudkan ruang di sekeliling komponen bersebelahan dan membentuk kontur yang ditentukan oleh reka bentuk struktur.
Bagi bahagian yang ringan, penyingkiran bahan boleh meninggalkan bahagian nipis yang memerlukan sokongan yang teliti. Pelan pembuatan mesti mengekalkan hubungan antara kontur siap dan antara muka yang digunakan semasa pemasangan.
Bahagian Peralatan Automasi, Perubatan dan Ketepatan
Peralatan automasi menggunakan plat, pemegang dan lekapan tersuai yang konturnya sepadan dengan bahan kerja atau mekanisme di sekelilingnya. Dalam instrumen jitu dan peralatan perubatan, perumah berbentuk dan antara muka komponen boleh berfungsi dengan fungsi pemasangan dan pelepasan yang serupa.
Permohonan tersebut menentukan keperluan tambahan seperti dokumentasi bahan, pembersihan atau rawatan permukaan. Keperluan tersebut harus dimasukkan dalam sebut harga, kerana penghasilan rangka kerja hanyalah sebahagian daripada penyampaian komponen yang telah siap.
Apakah Manfaat dan Batasan Pengilangan Profil?
Pengilangan profil menawarkan penjanaan bentuk yang fleksibel dan proses terprogram yang boleh diulang. Had praktikalnya datang daripada akses pemotong, geometri tempatan, kestabilan persediaan dan kerja yang diperlukan untuk memenuhi spesifikasi. Menilai keadaan ini membantu menentukan sama ada ia merupakan pilihan pembuatan yang menjimatkan.
Geometri Fleksibel dan Pengeluaran Berulang
Laluan alat boleh dikemas kini apabila reka bentuk berubah, yang menyokong pembangunan prototaip dan komponen tersuai. Program dan lekapan yang sedia ada juga boleh digunakan semula untuk pengeluaran berulang apabila keperluan semakan dan pembuatan kekal tidak berubah.
Kebolehulangan masih bergantung pada pengurusan keadaan alat, ofset, variasi stok dan pemeriksaan. Menggunakan semula program tidak menghapuskan pemeriksaan proses antara kelompok.
Akses Alat, Sudut Dalaman dan Ciri-ciri Dalam
Pengisar hujung berputar standard meninggalkan jejari di sudut dalaman dalam satah pemotongan. Mengurangkan jejari memerlukan pemotong yang lebih kecil, yang boleh menjadikan ciri yang dalam lebih sukar untuk dimesin.
Sesetengah potongan bawah boleh dicapai dengan alat khusus atau orientasi lain. Kawasan yang terhalang sepenuhnya mungkin memerlukan perubahan reka bentuk atau proses lain. Sudut tajam dalaman yang diperlukan secara fungsian, sebagai contoh, mungkin memerlukan EDM pada bahan konduktif yang sesuai, tertakluk kepada akses dan geometri.
Pengaturcaraan, Masa Pemesinan dan Kos
Kos meningkat apabila ciri-ciri memerlukan pembangunan laluan alat yang meluas, persediaan tambahan atau kemasan yang berpanjangan. Alat kecil, permukaan yang sukar dicapai dan pemeriksaan terperinci juga boleh menambah kerja melebihi saiz keseluruhan bahagian tersebut.
Untuk profil rata yang ringkas, pemotongan laser atau jet air mungkin berbaloi untuk dibandingkan jika kualiti tepi dan keupayaan dimensinya memenuhi keperluan. Pengisaran menjadi lebih relevan apabila bahagian tersebut juga memerlukan dinding terkawal, anak tangga, antara muka mesin atau permukaan melengkung.
Bagaimanakah Anda Boleh Mereka Bentuk dan Menentukan Bahagian untuk Pengilangan Profil?
Reka bentuk untuk pemotongan yang mudah diakses, sokongan yang stabil dan keperluan fungsi yang jelas. Berikan pembekal maklumat yang mencukupi untuk menilai bahagian yang lengkap, termasuk kemasan dan pemeriksaan. Penjelasan awal tentang ciri-ciri yang sukar membantu mengelakkan kerja pemesinan yang tidak perlu dan semakan sebut harga.
Tingkatkan Akses Alat dan Sokong Ciri Nipis
Benarkan jejari dalaman yang luas di tempat yang dibenarkan oleh pemasangan. Untuk sudut dalam, meninggalkan ruang di luar jejari pemotong yang dipilih boleh memudahkan pengurusan perubahan dalam penglibatan. Setujui jejari sebenar semasa semakan kebolehkilangan dan bukannya memilihnya secara berasingan.
Kurangkan kedalaman yang tidak perlu dalam ciri-ciri sempit dan sediakan kawasan yang boleh dipegang tanpa merosakkan permukaan siap. Jika bahagian nipis diperlukan, bincangkan sokongan sementara atau urutan pemesinan yang mengekalkan bahan di sekeliling sehingga operasi kemudian.
Pertimbangkan plat penutup yang mesti muat ke dalam perumah. Kelegaan kecil di sudut yang tidak berfungsi boleh memberikan ruang untuk bahagian yang sepadan sambil membolehkan pemotong yang lebih praktikal. Pereka bentuk harus mengesahkan bahawa perubahan itu mengekalkan sentuhan lokasi, pengedap dan kekuatan dinding sekeliling.
Tentukan Toleransi Fungsian dan Keperluan Permukaan
Kenal pasti kontur yang menempatkan bahagian padanan, berikan kelegaan atau takrifkan sempadan pengedap. Gunakan keperluan mengikut fungsi tersebut, menggunakan rujukan datum yang jelas dan toleransi umum yang sesuai di tempat lain.
Jika salutan atau rawatan lain menjejaskan padanan kritikal, nyatakan sama ada dimensi penerimaan terpakai sebelum atau selepas proses tersebut. Nyatakan pecahan tepi di mana perlu supaya penyahgerukan tidak mengubah sempadan berfungsi.
Untuk permukaan yang boleh dilihat, bezakan jangkaan kosmetik daripada kekasaran yang diukur. Keperluan tekstur berangka sahaja mungkin tidak menggambarkan tanda alat yang boleh diterima atau arahnya.
Sediakan RFQ yang Jelas untuk TiRapid
Permintaan sebut harga yang berguna termasuk:
- Model CAD semasa dan semakan lukisan.
- Gred bahan dan sebarang keadaan stok yang diperlukan.
- Kuantiti prototaip, kelompok atau pesanan ulangan yang dijangkakan.
- Dimensi kritikal, rujukan datum dan keperluan permukaan.
- Rawatan permukaan, rekod pemeriksaan dan jangkaan penghantaran.
Serlahkan bahagian-bahagian di mana perubahan reka bentuk boleh diterima. TiRapid kemudiannya boleh membincangkan pendekatan pemesinan yang dicadangkan terhadap keperluan yang mesti kekal tetap. Apabila membandingkan tawaran, pastikan setiap sebut harga merangkumi skop semakan lukisan, kemasan dan pengesahan yang sama.
Soalan Lazim
Adakah Pengilangan Profil Sama seperti Pengilangan Kontur?
Istilah-istilah ini sering bertindih apabila menerangkan pemesinan di sepanjang bentuk yang ditetapkan. Walau bagaimanapun, dalam perisian CAM, arahan seperti Contour 2D atau Contour 3D mengenal pasti strategi tertentu. Sahkan geometri dan laluan alat yang dibincangkan dan bukannya bergantung pada namanya sahaja.
Bolehkah Pengilangan Profil Menghasilkan Sudut Dalaman yang Tajam?
Pengisar hujung standard tidak dapat menghasilkan sudut dalaman yang tajam sempurna pada satah pemotongan. Nyatakan jejari terbesar yang dibenarkan oleh pemasangan, atau bincangkan kelegaan sudut atau operasi sekunder yang sesuai apabila reka bentuk memerlukan ciri yang lebih tajam.
Adakah Pengilangan Profil Sentiasa Memerlukan Mesin 5 Paksi?
Tidak. Mesin 3 paksi boleh menghasilkan banyak kontur satah dan permukaan melengkung yang boleh diakses. Paksi tambahan menjadi berguna apabila ia meningkatkan akses alat, orientasi atau bilangan persediaan yang diperlukan untuk bahagian tersebut.
Kesimpulan
Pengisaran profil mewujudkan sempadan dan permukaan berbentuk yang membolehkan bahagian dipasang, digerakkan atau dibentuk produk lain. Keputusan yang berjaya bergantung pada pemilihan alat dan strategi pemesinan yang sesuai dengan geometri, kemudian mengawal dan mengesahkan ciri-ciri yang penting untuk aplikasi.
Untuk projek anda yang seterusnya, hantarkan model, lukisan dan keperluan pengeluaran kepada TiRapid . Kajian semula yang tertumpu terhadap kontur kritikal, keperluan permukaan dan keperluan pemeriksaan menyediakan titik permulaan yang jelas untuk perancangan pemesinan dan sebut harga yang berguna.
















