
Dalam aeroangkasa, peringanan automotif dan peralatan sukan mewah, bahan komposit semakin banyak digunakan. Walau bagaimanapun, satu masalah yang berlarutan dan sukar yang timbul bersamanya ialah penyingkiran bahan. Ramai jurutera menghadapi situasi ini: walaupun parameter kelihatan betul, isu seperti pengangkatan gentian, koyakan resin atau pemisahan antara lapisan masih berlaku semasa pemesinan. Ini bukan sahaja menjejaskan penampilan tetapi juga melemahkan kekuatan struktur. Terutamanya dalam penggilingan CNC, jika kawalan proses tidak diuruskan dengan betul, penyingkiran bahan menjadi lebih jelas. Untuk benar-benar menyelesaikannya, pengoptimuman sistematik diperlukan—daripada sifat bahan dan pemilihan alat hinggalah strategi pemesinan.
Mengapa Komposit Terdedah kepada Delaminasi Semasa Pengilangan
Bahan komposit seperti gentian karbon dan bahan bertetulang gentian kaca mempunyai struktur anisotropik secara semula jadi, yang merupakan punca utama masalah tersebut.
Antara Muka Lemah Ditentukan oleh Struktur Bahan
Dalam bahan komposit, gabungan gentian dan resin menghasilkan antara muka yang sangat mudah rosak semasa pemotongan.
- Gentian memberikan kekuatan utama tetapi mempunyai rintangan ricih melintang yang lemah, menjadikannya mudah patah atau tercabut di bawah daya lateral.
- Resin bertindak sebagai matriks ikatan tetapi mempunyai rintangan dan ketahanan haba yang terhad, menjadikannya mudah dilembutkan atau retak di bawah suhu tinggi tempatan atau beban hentaman.
- Kekuatan ikatan interlaminar jauh lebih rendah daripada logam, menjadikan delaminasi lebih berkemungkinan berlaku di bawah daya pemisahan menegak.
- Apabila daya pemotongan melebihi kekuatan antara muka, proses tersebut beralih daripada "bahan pemotongan" kepada "struktur koyakan", yang membawa kepada delaminasi.
Struktur bahan itu sendiri menentukan bahawa tetingkap pemesinan untuk komposit adalah jauh lebih sempit berbanding logam.
Isu Arah Daya dalam Pengilangan CNC
Semasa pengilangan CNC, perubahan arah daya pemotongan secara langsung mempengaruhi mod kegagalan, dan komposit sangat sensitif terhadap arah daya.
- Pengisaran panjat boleh mengangkat gentian permukaan, menyebabkan koyakan dan kekaburan.
- Kadar suapan yang berlebihan menghasilkan beban impak, yang mengakibatkan keretakan antara lapisan.
- Penumpulan alat mengubah pemotongan daripada ricih kepada penyemperitan dan geseran, sekali gus mengubah tingkah laku kegagalan.
- Geseran yang meningkat menyebabkan peningkatan suhu setempat, seterusnya mengurangkan kekuatan resin.
Arah daya pemotongan dan keadaan alat merupakan faktor dinamik utama yang mempengaruhi penyimpangan.
Ketidakpadanan Parameter Proses
Delaminasi sering berlaku akibat kombinasi parameter yang tidak betul.
- Kelajuan gelendong yang terlalu rendah menyebabkan beban setiap gigi yang berlebihan dan kepekatan tegasan.
- Kadar suapan yang terlalu tinggi menghasilkan beban impak yang merosakkan matriks resin.
Reka bentuk laluan alat yang tidak betul menyebabkan pemuatan berulang setempat. - Apabila pelbagai faktor bergabung, kecacatan setempat boleh berkembang menjadi kegagalan keseluruhan.
Pemadanan parameter yang salah biasanya merupakan pencetus langsung penyimpangan.
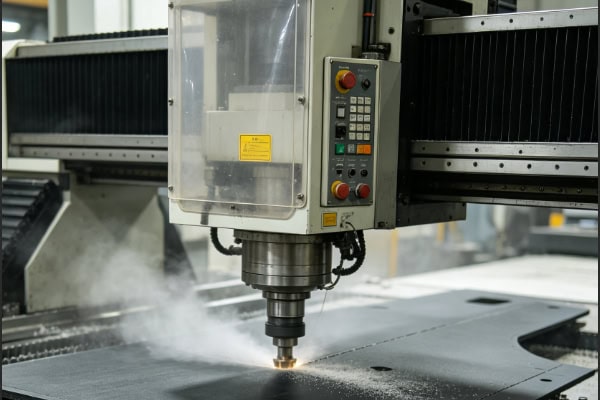
Bermula dari Alat: Langkah Pertama untuk Mengurangkan Delaminasi
Alat ini merupakan salah satu pembolehubah paling kritikal dalam mengawal penyingkiran, kerana ia menentukan secara langsung sama ada bahan tersebut "dicincang dengan bersih" atau "dikoyakkan".
Memilih Alat Komposit Khusus
Dalam pemesinan komposit, keutamaan harus diberikan kepada alat yang direka khusus untuk bahan gentian dan bukannya alat logam tujuan umum.
- Alat bersalut berlian meningkatkan rintangan haus dengan ketara, mengekalkan mata pemotong yang tajam dalam jangka masa panjang.
- Alat karbida berbutir ultra halus meningkatkan kestabilan tepi dan mengurangkan koyakan yang disebabkan oleh mikro-kereputan.
- Alat heliks jenis ricih mengurangkan tarikan dan penyamaran gentian dengan mengoptimumkan sudut pemotongan.
- Reka bentuk struktur khas mengubah suai laluan pemotongan supaya bahan lebih cenderung untuk "dipotong" dan bukannya "dikoyak".
Pemilihan alat yang betul adalah barisan pertahanan pertama terhadap penyimpangan dan salah satu langkah yang paling diabaikan namun kritikal.
Pengoptimuman Geometri Alat
Geometri alat secara langsung mengubah mekanisme pemotongan dan seterusnya mempengaruhi kelakuan kegagalan bahan.
- Meningkatkan sudut sapuan mengurangkan penyemperitan dan menggalakkan tindakan ricih yang lebih tulen.
- Mengurangkan sudut heliks mengurangkan daya tarikan paksi dan mengurangkan risiko pemisahan antara lapisan.
- Mengekalkan mata pemotong yang tajam memastikan gentian dipotong dengan bersih dan bukannya diseret keluar.
- Pengosongan cip yang dioptimumkan mengurangkan pemotongan sekunder dan mencegah kerosakan permukaan tambahan.
Pengoptimuman geometri bukan sahaja mempengaruhi kecekapan tetapi juga menentukan secara langsung sama ada delaminasi berlaku.
Pengurusan Keadaan Alat
Haus alat yang tidak terkawal adalah salah satu punca tersembunyi yang paling biasa bagi delaminasi, yang sering terkumpul tanpa disedari. Haus alat secara beransur-ansur mengubah pemotongan menjadi penyemperitan, meningkatkan risiko delaminasi dengan ketara. Tepi yang kusam menyebabkan gentian tertarik secara berterusan dan bukannya pemotongan bersih. Kehilangan salutan meningkatkan geseran dan haba setempat, mempercepatkan pelembutan resin. Penggantian alat yang tertangguh membawa kepada risiko terkumpul, yang akhirnya mengakibatkan delaminasi kawasan besar secara tiba-tiba. Penyelenggaraan dan pemantauan alat adalah penting untuk kualiti pemesinan yang stabil.
Pengoptimuman Parameter Pengilangan CNC: Mengawal Daya Pemotongan
Dalam pemesinan komposit, mengawal daya pemotongan adalah lebih penting daripada mengejar kecekapan, kerana sebaik sahaja daya menjadi tidak stabil, penyamaran hampir tidak dapat dielakkan.
Keseimbangan Antara Kelajuan dan Suapan
Kombinasi parameter yang betul boleh mengurangkan impak pemotongan dengan ketara dan menstabilkan kelakuan kegagalan bahan.
- Meningkatkan kelajuan gelendong mengurangkan beban setiap titik pemotongan dan menstabilkan pemotongan.
- Mengurangkan kadar suapan mengurangkan beban hentaman serta-merta dan mencegah kegagalan antara muka secara tiba-tiba.
- Menggunakan kedalaman potongan yang kecil dengan berbilang hantaran mengagihkan tekanan dan mengurangkan risiko kegagalan hantaran tunggal.
- Penyingkiran bahan berlapis meningkatkan kawalan dan konsistensi proses.
Keseimbangan yang betul antara kelajuan dan suapan membantu mewujudkan jangka masa yang stabil antara kecekapan dan kualiti.
Pengoptimuman Laluan Alat
Reka bentuk laluan alat secara langsung mempengaruhi pengagihan tegasan dan laluan kegagalan.
- Pemotongan mengikut arah gentian mengurangkan koyakan melintang dan meningkatkan integriti permukaan.
- Mengelakkan selekoh tajam menghalang kepekatan tegasan setempat dan keretakan antara lapisan.
- Kemasukan heliks memastikan pemotongan yang lebih lancar dan berterusan.
- Laluan alat secara beransur-ansur mengurangkan beban impak dan membolehkan pelepasan tegasan terkawal.
Reka bentuk laluan alat yang betul merupakan kaedah proses utama untuk mengurangkan delaminasi.
Rawatan Khas Kawasan Sensitif Delaminasi
Kawasan yang berbeza mempunyai kekuatan struktur yang berbeza, jadi kawalan risiko mesti dibezakan. Kawasan tepi harus menggunakan kadar suapan yang dikurangkan untuk meminimumkan risiko koyakan keluar. Plat sokongan atau sokongan boleh ditambah pada titik keluar untuk menyerap daya hentaman. Pemesinan lubang selalunya memerlukan kemasan sekunder untuk memastikan kualiti tepi. Kawasan berisiko tinggi harus mempunyai parameter khusus untuk tetulang setempat. Rawatan yang disasarkan dengan ketara dapat mengurangkan kegagalan setempat dan meningkatkan hasil keseluruhan.

Jadual dan Sokongan: Faktor Utama yang Sering Diabaikan
Tidak seperti logam, komposit mempunyai ketegaran yang lebih rendah, jadi pengapitan dan sokongan secara langsung mempengaruhi hasil pemesinan.
Meningkatkan Ketegaran Pengapit
Pengapitan yang stabil merupakan syarat asas untuk mencegah penyimpangan.
- Platform vakum menyediakan pengagihan sokongan yang lebih seragam.
- Blok sokongan tempatan mengurangkan ubah bentuk elastik di kawasan pemesinan.
- Mengelakkan rentang besar yang tidak disokong dapat mengurangkan penguatan getaran.
- Ketegaran yang dipertingkatkan memastikan proses pemotongan yang lebih stabil dan terkawal.
Ketegaran pengapit secara langsung menentukan sama ada gangguan tambahan berlaku semasa pemesinan.
Mengurangkan Getaran dan Deformasi
Reka bentuk lekapan yang betul dapat mengurangkan ketidakstabilan semasa pemesinan dengan ketara.
- Pengapit simetri menghalang pengagihan daya dan lengkungan yang tidak sekata.
- Daya pengapit terkawal menghalang kerosakan bahan dan tekanan dalaman.
- Mengelakkan pengapitan yang berlebihan mengurangkan ubah bentuk yang disebabkan oleh pelepasan tekanan.
- Susun atur sokongan yang dioptimumkan meningkatkan kestabilan struktur keseluruhan.
Getaran dan ubah bentuk selalunya merupakan penyumbang tersembunyi kepada penyamaran, yang secara beransur-ansur terkumpul semasa pemesinan atau penggunaan.
Reka Bentuk Sokongan Keluar
Peringkat keluar alat adalah yang paling mudah terdedah kepada penyingkiran dan mesti dikawal dengan teliti. Plat sokongan membantu menyerap daya hentaman semasa penembusan alat. Lapisan pengorbanan menghalang pecah atau koyakan tepi. Laluan keluar yang dioptimumkan mengurangkan kerosakan struktur akibat pemunggahan secara tiba-tiba. Sokongan tempatan yang diperkukuh meningkatkan kualiti tepi dengan ketara. Sokongan keluar adalah pertahanan kritikal terakhir terhadap penyingkiran.
Naik Taraf Strategi Proses: Daripada Pemotongan kepada Patah Terkawal
Pemesinan komposit termaju sebenar bukan sekadar penyingkiran bahan, tetapi kawalan tepat terhadap tingkah laku kegagalan bahan.
Pencegahan Daripada Pemprosesan Pasca
Dalam pemesinan komposit, isu mesti dikawal pada puncanya dan bukannya dibaiki kemudian.
- Pengoptimuman proses mesti diutamakan berbanding sebarang kaedah pembaikan permukaan.
- Sebaik sahaja delaminasi berlaku, ia biasanya tidak dapat dipulihkan dan melemahkan kekuatan struktur.
- Pemprosesan pasca hanya boleh meningkatkan penampilan, bukan memulihkan integriti dalaman.
- Kawalan sumber adalah satu-satunya cara yang berkesan untuk memastikan kualiti.
Pencegahan jauh lebih penting daripada pembaikan.
Strategi Pemesinan Berbilang Peringkat
Pemesinan berperingkat meningkatkan kestabilan dan konsistensi dengan ketara.
- Proses kasar membuang kebanyakan bahan berlebihan dengan cekap.
- Separuh kemasan menstabilkan struktur dan mengurangkan tekanan dalaman.
- Kemasan memberi tumpuan kepada kualiti permukaan dan integriti tepi.
- Pengoptimuman berlapis mengurangkan risiko pemesinan keseluruhan.
Strategi berbilang peringkat menjadikan proses lebih terkawal.
Pemantauan dan Maklum Balas Dalam Talian
Pemantauan masa nyata meningkatkan lagi kebolehpercayaan dan keselamatan.
- Pemantauan daya pemotongan menjejaki variasi beban dalam masa nyata.
- Maklum balas status membantu melaraskan parameter dengan segera.
- Pengesanan anomali menghalang skrap kelompok yang disebabkan oleh pemesinan yang tidak terkawal.
- Kawalan gelung tertutup meningkatkan kestabilan keseluruhan dengan ketara.
Pemantauan dalam talian merupakan langkah perlindungan utama dalam pembuatan komposit mewah.
Kesimpulan
Penyahpenyalaan pengilangan komposit adalah hasil gabungan kesan daripada alat, parameter, lekapan dan laluan alat. Untuk menyelesaikannya secara stabil, keseluruhan proses pemesinan CNC mesti dioptimumkan secara sistematik dan bukannya bergantung pada pelarasan berasaskan pengalaman. Sebaik sahaja proses distabilkan, bukan sahaja penyahpenyalaan akan dikurangkan, tetapi kecekapan dan konsistensi pemesinan juga akan bertambah baik. Jika anda sedang mencari penyelesaian pemesinan komposit yang boleh dipercayai, TiRapid boleh menyediakan sokongan pengoptimuman proses dan pengilangan CNC profesional untuk membantu anda menyelesaikan masalah penyahpenyalaan dari sumbernya.















