
Sebelum menukar idea menjadi bahagian, saya menilai kebolehmesinan—menggunakan alat standard, toleransi yang betul dan persediaan minimum. Panduan Mereka Bentuk untuk Pemesinan CNC ini menawarkan peraturan praktikal dan petua DFM dari konsep hingga penyampaian, membantu anda mencipta bahagian berketepatan tinggi dengan lebih pantas, lebih andal dan kos efektif.
Apa Itu Pemesinan CNC
Pemesinan CNC (Kawalan Berangka Komputer) ialah proses subtraktif di mana alat yang diprogramkan memotong bahan mentah menjadi bahagian-bahagian dengan tepat. Ia menawarkan ketepatan, kebolehulangan dan keserasian yang luar biasa dengan logam dan plastik—menghubungkan reka bentuk CAD dan pengeluaran dunia sebenar untuk pembuatan yang lebih pantas dan cekap.
Prinsip OPemesinan CNC
Pemesinan CNC membuang bahan lapisan demi lapisan daripada blok pepejal (bahan kerja). Tidak seperti sifat aditif percetakan 3D, CNC bersifat subtraktif — setiap potongan dikira ke arah geometri akhir.
Pengisaran : Menggunakan alat pemotong berputar untuk mengukir permukaan, celah dan rongga. Ia sesuai untuk bentuk 3D prisma atau kompleks. Contohnya, dalam kerja harian saya, perumah aluminium dengan toleransi ±0.01 mm digiling menggunakan pusat 5 paksi untuk mencapai kontur yang tepat dan kemasan yang licin.
Memusing : Memutar benda kerja sementara alat pegun memotong bahan, menghasilkan bentuk silinder atau kon. Kaedah ini sesuai untuk aci, sesendal dan badan injap, yang mana konsentrisiti adalah kritikal.
Penggerudian : Membentuk lubang menggunakan mata gerudi, dengan diameter biasanya antara 0.5 mm hingga 50 mm. Lubang dalam selalunya memerlukan penggerudian berperingkat atau alat melalui penyejuk untuk memastikan ketepatan dan pemindahan cip.
Di kilang-kilang moden, operasi ini sering digabungkan secara automatik — penggilingan, pemusingan dan penggerudian dalam satu persediaan — meningkatkan kecekapan dan ketepatan secara mendadak.
Jenis Biasa OMesin CNC
Mesin CNC berbeza mengikut bilangan paksi pergerakan:
Mesin 2–3 Paksi: Ini adalah yang paling biasa dan menjimatkan kos. Sesuai untuk bahagian rata dan rongga mudah, ia bergerak dalam arah X, Y dan Z.
Mesin 4–5 Paksi: Menawarkan putaran dan pergerakan condong tambahan, membolehkan pemesinan berbilang permukaan atau permukaan melengkung kompleks dalam satu persediaan. Contohnya, komponen aeroangkasa atau implan titanium selalunya memerlukan pemesinan serentak 5 paksi untuk ketepatan dan konsistensi.
Mesin Hibrid dan Berbilang Tugas: Gabungkan penggilingan, pemusingan dan kadangkala pengisaran atau pemotongan laser dalam satu unit, meminimumkan persediaan dan ralat manusia.
Di TiRapid, kami biasanya memilih peralatan berdasarkan geometri bahagian dan permintaan toleransi. Bagi prototaip, 3 paksi menawarkan kelajuan; bagi bahagian atau pengeluaran yang kompleks, 5 paksi memastikan ketekalan dimensi dan penjimatan kos berbanding berbilang lekapan.
Apakah Reka Bentuk Fatau Pemesinan CNC
Sebelum pengeluaran bermula, reka bentuk menentukan kebolehkilangan. Mereka bentuk untuk Pemesinan CNC bertujuan untuk menjadikan bahagian lebih pantas, lebih mudah dan lebih kos efektif untuk dihasilkan di samping memenuhi semua matlamat fungsian dan visual. Reka bentuk yang dioptimumkan mengurangkan laluan, persediaan dan kerumitan alat, sekali gus meningkatkan ketepatan dan kelajuan penghantaran.
Peranan OReka Bentuk In TKitaran Pembuatan
Reka bentuk membentuk setiap fasa proses pengeluaran:
Mendefinisikan Laluan Alat dan Kerumitan: Geometri, ketebalan dinding dan toleransi mempengaruhi pilihan alat dan masa kitaran. Reka bentuk pintar boleh mengurangkan masa pemesinan sebanyak lebih 30%.
Mengurangkan Operasi Persediaan dan Pengapitan: Mempertimbangkan kebolehcapaian dan lekapan standard semasa reka bentuk meningkatkan kestabilan dan kecekapan.
Meningkatkan Ketepatan dan Kebolehulangan: Rujukan datum yang jelas dan penjajaran yang konsisten mengurangkan variasi. Di TiRapid, penyeragaman lubang rujukan mengurangkan ralat pemasangan semula kepada ±0.01 mm.
Membolehkan Integrasi Pembuatan Digital: Aliran kerja CNC moden menghubungkan reka bentuk, CAM dan data pemeriksaan untuk mengekalkan ketepatan sepanjang keseluruhan proses.
Bagaimana Reka Bentuk Mempengaruhi Kos Adan Masa Pendahuluan
Setiap dimensi yang anda lukis mempengaruhi kos dan masa pengeluaran:
Masa Pemotongan Pemacu Bahan dan Geometri: Poket yang dalam atau dinding yang nipis meningkatkan kehausan alat. Mengurangkan kedalaman sebanyak 10% boleh mengurangkan kos sebanyak kira-kira 15%.
Toleransi Ketat Meningkatkan Kos: Toleransi standard ±0.05 mm adalah pantas; ±0.01 mm menggandakan masa proses.
Reka Bentuk Ringkas Mempercepatkan Penghantaran: Ulasan DFM TiRapid mengurangkan purata masa tunggu sebanyak 2 hari melalui pelarasan reka bentuk seperti chamfer dan fillet.
Penyeragaman Menjimatkan Masa: Menggunakan benang, saiz lubang dan bahan kosong standard memudahkan sebut harga, penyumberan dan pembuatan — terutamanya untuk pengeluaran global.
Apakah TKelebihannya Adan Had Of Mereka Bentuk Fatau Pemesinan CNC
Mereka bentuk untuk Pemesinan CNC menawarkan ketepatan dan kebolehulangan yang tiada tandingan, membolehkan geometri kompleks dihasilkan dengan cekap. Walau bagaimanapun, faktor seperti geometri alat, jangkauan dan perjalanan mesin mengenakan had. Memahami sempadan ini—dan cara mereka bentuk di sekelilingnya—memastikan pengeluaran yang berkualiti tinggi dan kos efektif.
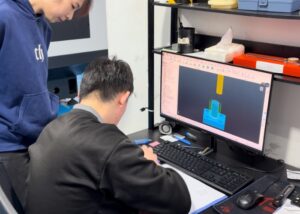
kelebihan
Reka bentuk adalah asas kos, kelajuan dan kualiti.
Automasi dan Ketepatan: Sistem CNC mencapai kebolehulangan dalam lingkungan ±0.01 mm, sesuai untuk bahagian yang konsisten seperti perumah injap atau sambungan robotik.
Kebolehgunaan Bahan: Pemesinan CNC mengendalikan logam dan plastik dengan melaraskan suapan dan kelajuan.
Kitaran Prototaip Lebih Pendek: Pengesahan DFM awal membantu meramalkan daya pemotongan dan laluan alat; TiRapid mengurangkan masa tunggu prototaip sebanyak 60%.
Integrasi Data: Aliran kerja CAD-ke-CAM memastikan niat reka bentuk dikekalkan melalui pembuatan dan pemeriksaan.
Batasan
Sistem CNC yang canggih pun menghadapi kekangan geometri.
Bentuk Alat: Alat bulat tidak boleh memotong sudut dalaman yang tajam; jejari sudut ≥1.3× diameter alat diperlukan.
Had Jangkauan: Poket dalam yang melebihi diameter alat 3× menyebabkan gegaran, meningkatkan kekasaran permukaan dari Ra0.8 hingga Ra3.2.
Perjalanan Mesin: Bahagian yang terlalu besar atau ciri berbilang sisi selalunya memerlukan berbilang persediaan, lalu meningkatkan risiko ralat.
Penyelesaian: Strategi Pengoptimuman Reka Bentuk
Nisbah Poket: Kekalkan kedalaman-ke-lebar ≤3:1 untuk mengurangkan pesongan alat.
Jejari Sudut: Tingkatkan jejari fillet (cth., R1.5→R2.0) untuk memanjangkan hayat alat.
Dinding Nipis: Gunakan ≥0.8 mm untuk logam, ≥1.5 mm untuk plastik bagi mengelakkan getaran.
Reka Bentuk Lubang: Kedalaman ≤4× diameter; tinggalkan ruang kosong di bahagian bawah lubang buta.
Benang: Biarkan bahagian yang tidak berulir sedalam 1.5× pic.
Teks: Gunakan fon sans-serif 20-pt dengan teks terukir, bukan timbul.
Rusuk & Bosses: Ketebalan ≈60% dinding bersebelahan untuk mengelakkan melengkung.
Serong & Isi: Gunakan not global “pecahkan semua tepi” untuk kecekapan.
Sudut Draf: Tambahkan 1–2° pada dinding menegak untuk mengurangkan tekanan pemotongan dan menambah baik kemasan.
Cara To Tentukan Parameter Pemesinan Utama Semasa Reka Bentuk
Dalam Mereka Bentuk untuk Pemesinan CNC, keputusan reka bentuk menentukan ketepatan, kos dan masa tunggu. Dengan menetapkan toleransi, kemasan, bahan dan saiz stok lebih awal, jurutera memastikan kebolehkilangan dan kecekapan—menukarkan niat reka bentuk kepada pengeluaran yang andal, berketepatan tinggi dan kos efektif.
Toleransi Adan Aplikasi GD&T
Toleransi adalah jambatan antara reka bentuk dan pembuatan.
Kos Pemacu Toleransi: Bukan semua ciri memerlukan ketepatan ±0.01 mm. TiRapid menjimatkan 25% masa pemesinan dengan menetapkan ±0.02 mm pada kawasan yang sesuai dan ±0.1 mm di tempat lain.
GD&T Meningkatkan Kejelasan: Daripada toleransi linear, GD&T mentakrifkan ciri geometri seperti paralelisme, larian keluar dan kedudukan.
Amalan terbaik:
Gunakan IT7–IT8 untuk padanan kritikal.
Longgarkan kepada IT10–IT11 untuk kawasan yang tidak kritikal.
Tentukan nota toleransi umum dalam lukisan untuk mengurangkan salah faham.
Peruntukan toleransi yang betul boleh mengurangkan jumlah kos pemesinan sebanyak 10–30%.
kemasan permukaan Adan Keperluan Estetika
Fungsi dan penampilan yang seimbang memastikan kepuasan pelanggan yang lebih baik.
Kekasaran Permukaan Memberi Kesan kepada Masa Kitaran: Ra 0.8 µm memerlukan hasil kemasan yang halus, manakala Ra 3.2 µm boleh dilakukan dalam satu potongan.
Kemasan Biasa:
Aluminium: Anodisasi (Jenis II/III) untuk ketahanan kakisan.
Keluli: QPQ atau oksida hitam untuk perlindungan anti karat.
Plastik: Menggilap atau meletupkan manik untuk penampilan.
Petua Reka Bentuk: Asingkan permukaan berfungsi dan kosmetik dengan jelas dalam model CAD anda untuk mengelakkan kemasan yang tidak perlu.
Pemilihan Bahan Adan Rawatan Haba
Bahan menentukan kebolehmesinan dan prestasi alat.
Kelakuan Pemotongan:
Aluminium (6061, 7075): Kelajuan pemotongan 500–800 m/min.
Keluli tahan karat (304, 316): lebih perlahan pada 150 m/min.
Titanium (Ti-6Al-4V): memerlukan perkakas dan penyejuk yang tegar.
Rawatan haba:
Bahan yang dikeraskan (>45 HRC) memerlukan alat karbida bersalut.
Bahagian yang disepuh lindap melegakan tekanan sebelum pemesinan akhir.
Memilih bahan dan rawatan yang betul boleh memanjangkan hayat alat sebanyak 2–3×.
Mengapa Saiz Stok Standard Mengurangkan Kos
Memilih saiz stok standard adalah salah satu kaedah penjimatan kos paling mudah.
Kurang Pemesinan = Kurang Masa: Bilet 25 mm berbanding 30 mm menjimatkan 20% masa pemotongan untuk bahagian setebal 20 mm.
Mudah Didapati: Saiz biasa seperti plat aluminium 100 × 100 × 20 mm terdapat secara meluas.
Masa Utama yang Lebih Pendek: Mengelakkan borang kosong tersuai boleh memendekkan masa perolehan daripada 7 hari kepada 1–2 hari.
TiRapid mencapai penghantaran 30% lebih pantas dan kecekapan bahan yang lebih tinggi dengan menyeragamkan dimensi stok.
Cara To Reka bentuk Fatau Proses Pemesinan yang Berbeza
Dalam Reka Bentuk untuk Pemesinan CNC, setiap proses—pengisaran, pemusingan dan penggerudian—memerlukan pertimbangan reka bentuk yang unik. Reka bentuk pintar meminimumkan tekanan alat, mengurangkan getaran dan memudahkan persediaan, meningkatkan ketepatan dan kemasan permukaan. Berikut ialah pandangan reka bentuk utama daripada pengalaman pembuatan dunia sebenar TiRapid.
Petua Reka Bentuk Pengilangan
Pengisaran adalah serba boleh tetapi sensitif terhadap ketegaran dan geometri alat.
Kawalan Nisbah Kedalaman kepada Lebar: Kekalkan kedalaman rongga dalam lingkungan 4× diameter alat. TiRapid meningkatkan kualiti permukaan sebanyak 30% pada aluminium 7075 dengan mengehadkan nisbah kepada 2.5×D.
Diameter Alat: Alat yang lebih pendek menawarkan kekakuan yang lebih baik. Ciri reka bentuk sekitar diameter standard (Ø6, Ø8, Ø10 mm) untuk mengelakkan pemotong tersuai yang mahal.
Pengoptimuman Jejari Sudut: Gunakan jejari sudut dalam ≥⅓ kedalaman rongga (cth., R4 untuk kedalaman 12 mm). Jejari yang lebih besar mengurangkan tekanan alat dan kesan gemeretuk.
Petua Reka Bentuk Pusingan
Pemutaran cemerlang dalam menghasilkan bahagian bulat tetapi memerlukan perhatian kepada kestabilan.
Nisbah Kelangsingan: Kekalkan nisbah panjang-ke-diameter bahagian ≤8:1. Untuk aci panjang, TiRapid menggunakan penyangga stabil atau pusat berganda untuk sokongan.
Simetri Penting: Geometri simetri memastikan daya pemotongan yang seimbang dan mencegah kesipian.
Kawalan Getaran: Untuk bahan keras (cth., SUS420, HRC50), gunakan kelajuan gelendong yang lebih rendah dan penyejuk yang betul.
Nota Reka Bentuk: Tambahkan “Sokongan Pusat Diperlukan” pada lukisan untuk perancangan proses yang lebih baik.
Petua Reka Bentuk Penggerudians
Penggerudian adalah asas tetapi sering diabaikan.
Nisbah Kedalaman kepada Diameter: Kekalkan kedalaman lubang ≤10× diameter. Untuk lubang yang lebih dalam, gerudi dari kedua-dua belah pihak atau gunakan penggerudian berperingkat. TiRapid mencapai ketepatan ±0.02 mm menggunakan gerudi 5×D dengan kitaran pemindahan cip.
Ketegak lurus: Permukaan masuk gerudi mestilah rata dan berserenjang untuk mengelakkan kekasaran. Tambahkan permukaan titik kecil pada permukaan bersudut.
Elakkan Separuh Lubang: Separuh lubang merosakkan alat dan meninggalkan gerinda. Jika tidak dapat dielakkan, pertimbangkan untuk mengisar atau EDM.
Cara To Reka Bentuk Bawah Adan Ciri-ciri Kompleks
Dalam Reka Bentuk untuk Pemesinan CNC, potongan bawah dan geometri dalaman menimbulkan cabaran besar. Kawasan tersembunyi ini sukar dicapai dengan alat standard dan boleh meningkatkan kos atau menyebabkan ralat. Imbangan reka bentuk pintar berfungsi dengan kebolehcapaian alat. Bahagian ini menunjukkan cara memudahkan atau membahagikan bahagian untuk menjimatkan masa dan kos.
Dimensi, Peralatan dan Kebolehcapaian yang Kurang Teruk
Potongan bawah ialah "geometri tersembunyi" klasik. Jika tidak direka bentuk dengan betul, ia boleh menjadikan sesuatu bahagian tidak boleh diproses.
Garis Panduan Saiz:
Kekalkan kedalaman pemotongan bawah ≤70% daripada panjang leher alat dan lebar ≤1.5× diameter alat. Di TiRapid, melaraskan kedalaman pemotongan bawah perumah injap daripada 8 mm kepada 5.5 mm membolehkan pemesinan dengan pengisar hujung bebola standard—menjimatkan 25% masa pengeluaran.
Peralatan dan Laluan:
Gunakan pengisar slot-T atau hujung bola untuk pemotongan bawah. Di ruang yang sempit, pilih pemotong leher panjang atau tetapan 5 paksi. Sentiasa sediakan sekurang-kurangnya 1.5× diameter alat ruang untuk keluar alat yang selamat.
Semakan Kebolehcapaian:
Simulasikan laluan alat dalam perisian CAD/CAM. Jurutera TiRapid menggunakan Fusion 360 Peta Kebolehcapaian Alat untuk mengenal pasti zon buta sebelum pengaturcaraan, mencegah kerja semula yang mahal.
Alternatif Kos Berkesan
Geometri kompleks tidak selalunya memerlukan pemesinan 5 paksi yang mahal. Pengoptimuman reka bentuk selalunya boleh mencapai hasil yang sama dengan lebih cekap.
Reka Bentuk Semula Struktur:
Jika potongan bawah hanya berfungsi sebagai ciri penguncian atau pemasangan, gantikannya dengan reka bentuk padanan chamfer atau berulir. Contohnya, TiRapid merekayasa semula perumah aluminium menggunakan padanan slaid masuk 45°, bertukar daripada pemesinan 5 paksi kepada 3 paksi dan mengurangkan kos bahagian sebanyak 40%.
Pemesinan & Pemasangan Berpecah:
Bahagikan bahagian tersebut kepada beberapa bahagian untuk akses yang lebih mudah, kemudian sambungkan semula dengan skru atau kimpalan. Pendekatan "modular" ini popular dalam aeroangkasa dan automasi.
Kelebihan: Kos peralatan yang lebih rendah dan penyelenggaraan yang lebih mudah.
Petua: Tambah lubang dowel untuk penjajaran yang tepat semasa pemasangan.
Pembuatan Hibrid:
Untuk rongga dalaman yang sangat kompleks, gabungkan pencetakan 3D untuk pengesahan bentuk dengan kemasan CNC pada permukaan berfungsi. Pendekatan hibrid ini mengimbangi kebebasan reka bentuk dan ketepatan—sesuai untuk pembuatan acuan dan peranti perubatan.
Cara To Orientasi Bahagian Pelan Adan Perlengkapan
Dalam Mereka Bentuk untuk Pemesinan CNC, orientasi dan pemasangan bahagian sangat mempengaruhi ketepatan, kecekapan dan kos. Reka bentuk yang baik menjangkakan bagaimana bahagian diapit dan diakses. Datum yang jelas dan persediaan yang lebih sedikit meningkatkan kebolehulangan, memendekkan masa kitaran dan memastikan kualiti pemesinan yang konsisten.
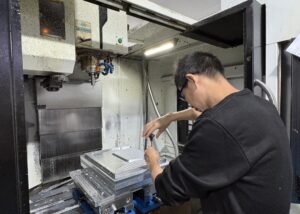
Sistem Datum Adan Kedudukan Perlawanan
Menentukan datum menyelaraskan niat reka bentuk dengan realiti pemesinan. Datum yang dipilih dengan buruk menyebabkan ralat penempatan semula dan penjajaran yang kerap.
Mewujudkan Sistem Datum yang Jelas
Pilih permukaan berfungsi atau permukaan pemasangan sebagai datum utama anda. Contohnya, TiRapid mengendalikan perumah sambungan robotik menggunakan permukaan pelekap sebagai datum utama dan dua lubang penentu lokasi sebagai datum sekunder, mencapai sisihan pemasangan <0.02 mm.
Prinsip Lokasi 3-Titik
Gunakan peraturan “3-2-1”—tiga titik untuk satah, dua untuk arah, satu untuk putaran. Ini memberikan kestabilan dan memastikan ralat pengapit semula berada di bawah ±0.01 mm.
Reka Bentuk dan Pemilihan Perlawanan
Untuk pengeluaran, gunakan lekapan pneumatik atau vakum untuk mempercepatkan penukaran bahagian. Bagi prototaip, ragum standard atau rahang lembut berfungsi dengan baik. Laporan DFM TiRapid sering mengetengahkan "Kawasan Gangguan Lekapan" untuk mengelakkan pertembungan antara ciri reka bentuk dan zon pengapit.
Mengurangkan Persediaan Adan Perubahan Alat
Setiap persediaan atau perubahan alat memperkenalkan potensi ralat dan menambah masa. Orientasi pintar dan penjujukan proses dapat menghapuskan ketidakcekapan.
Minimumkan Persediaan
Reka bentuk supaya kebanyakan ciri (70%+) boleh dimesin dalam satu persediaan. Kumpulkan lubang dan permukaan kritikal dalam sistem koordinat tunggal untuk mengurangkan pengorientasian semula. TiRapid pernah mengurangkan tapak aluminium daripada 3 persediaan kepada 1, memendekkan masa tunggu sebanyak 2 hari.
Strategi Perubahan Alat Optimumkan
Kumpulan ciri-ciri yang memerlukan saiz atau kedalaman pemotong yang sama. Dalam pemesinan 5 paksi, TiRapid menggunakan Ø8 mm untuk pengasaran, kemudian Ø4 mm dan Ø2 mm untuk kemasan—menjimatkan 15% masa kitaran dan meningkatkan hayat alat.
Pilih Orientasi Pemesinan yang Cekap
Bila-bila masa yang mungkin, orientasikan bahagian supaya permukaan utama menghadap ke atas untuk pemindahan serpihan yang lebih baik dan kurang pesongan alat. Untuk ciri bersudut, condongkan bahagian untuk membolehkan laluan pemotongan biasa, meningkatkan kemasan dan konsistensi permukaan.
Cara To Sediakan Lukisan dan Fail Pemesinan CNC
Dalam Reka Bentuk untuk Pemesinan CNC, lukisan dan fail 3D menghubungkan reka bentuk dan pembuatan. Dokumen yang jelas dan piawai membantu jurumesin memahami niat dengan segera, meminimumkan kerja semula dan meningkatkan ketepatan. Bahagian ini menggariskan butiran lukisan utama dan format fail untuk sebut harga yang pantas dan tepat.
Servis To Sertakan In Lukisan Anda
Lukisan teknikal yang disediakan dengan baik memastikan setiap bahagian yang dimesin memenuhi tujuan reka bentuknya.
GD&T (Pengukuran dan Toleransi Geometrik)
Gunakan toleransi geometri seperti kedudukan, kepersegian dan konsentrisiti untuk menyatakan keperluan fungsian. Jurutera TiRapid mengesahkan semua simbol GD&T sebelum pemesinan bagi memastikan ia sepadan dengan keupayaan peralatan kami.
Toleransi Dimensi:
Ikuti piawaian biasa seperti ISO 2768-mK atau ASME Y14.5. Garis panduan tipikal:
Pemesinan umum: ±0.1 mm
Padanan ketepatan: ±0.02 mm
Toleransi lubang: H7 atau H8
Penggunaan piawaian ini membantu mengimbangi kos dan ketepatan.
Kemasan & Rawatan Permukaan:
Sentiasa nyatakan nilai Ra dan jenis kemasan, contohnya:
Ra 3.2 μm untuk pemesinan umum
Ra 0.8 μm untuk penggilapan
Anodizing hitam Jenis II atau oksida hitam QPQ untuk perlindungan
TiRapid secara automatik menetapkan parameter perkakas dan proses mengikut keperluan permukaan.
Format Fail yang Disyorkan APetua Muat Naik dan
Memilih format yang betul mempercepatkan petikan dan mencegah ralat terjemahan.
Format Model 3D
LANGKAH (.stp/.step) — universal, lebih disukai untuk CNC
IGES (.igs) — untuk permukaan kompleks
STL (.stl) — untuk percetakan 3D, tidak sesuai untuk sebut harga CNC
Parasolid (.x_t) — sesuai untuk pengguna SolidWorks/NX
Format Lukisan 2D
PDF — untuk nota, toleransi, kemasan permukaan
DWG/DXF — untuk pemotongan laser atau wayar EDM
Senarai Semak Pra-muat Naik
Unit konsisten (mm atau inci)
Keluarkan badan yang tidak digunakan atau lakaran tersembunyi
Satu bahagian setiap fail
Sahkan penjajaran antara lukisan dan model 3D
Sertakan kemasan permukaan dan nota rawatan
Pematuhan piawaian fail ini memastikan projek pemesinan CNC anda bergerak dari reka bentuk ke pengeluaran dengan lancar dan tepat.
Cara To Pastikan Kualiti Pemesinan Adan Ketepatan
Dalam Mereka Bentuk untuk Pemesinan CNC , jaminan kualiti melangkaui pemeriksaan akhir—ia merangkumi daripada reka bentuk hingga penyampaian. Setiap langkah, daripada pilihan alat hingga pengesahan permukaan, memberi kesan kepada ketepatan dan konsistensi. Bahagian ini menunjukkan cara memastikan bahagian CNC memenuhi piawaian fungsian dan visual.
Kaedah Pengukuran Adan Alatan
Pemesinan jitu bergantung pada kaedah pemeriksaan yang andal yang disesuaikan dengan keperluan toleransi dan geometri bahagian.
Pengukuran Sentuhan (CMM)
Mesin Pengukur Koordinat (CMM) memberikan ketepatan tahap mikron:
Ketepatan sehingga ±2 µm
Sesuai untuk geometri kompleks dan permukaan bentuk bebas
Laporan perbandingan 3D automatik untuk pengesahan yang lebih pantas
Pengukuran Optik Tanpa Sentuhan
Pengimbasan optik dan laser menangkap berjuta-juta titik permukaan dalam beberapa saat:
Ketepatan sekitar ±10 µm
Sesuai untuk komponen estetik atau fleksibel
Menjana peta awan 3D dengan cepat untuk pengesahan dimensi
Pengukuran Manual
Untuk toleransi yang kurang mencabar (>0.05 mm), angkup dan mikrometer memberikan ketepatan yang mencukupi.
Contoh: Mengukur selongsong aluminium 6061 dengan toleransi padanan ±0.05 mm menggunakan mikrometer digital Mitutoyo.
Kualiti Bahagian Siap Adan Jangkaan Penampilan
Bahagian CNC berkualiti tinggi menggabungkan ketepatan dimensi dengan kesempurnaan permukaan.
Piawaian Kekasaran Permukaan
Ra 3.2 μm: Kemasan giling standard
Ra 1.6 μm: Pemesinan halus
Ra 0.8 μm: Kemasan digilap atau cermin
Pemeriksaan Visual dan Kosmetik
Pemeriksaan termasuk calar, kemek, gerigi dan perubahan warna.
Variasi warna kecil (ΔE < 2.0) dalam kemasan anodized boleh diterima dalam piawaian ISO.
Ketepatan Dimensi dan Bentuk
Menggunakan SPC (Kawalan Proses Statistik), TiRapid memantau kehausan alat dan melaraskan ofset dalam masa nyata, mengekalkan sisihan dalam lingkungan ±0.005 mm semasa pengeluaran besar-besaran.
Dengan menggabungkan pemeriksaan CMM, analisis SPC dan penilaian kosmetik, pengeluar mencapai bahagian CNC yang konsisten dan berkualiti tinggi dengan kerja semula yang minimum dan kepuasan pelanggan yang lebih baik.
Soalan Lazim
Perisian Apakah Yang Digunakan Untuk Mereka Bentuk Bahagian CNC?
Saya terutamanya menggunakan perisian CAD seperti SolidWorks, Fusion 360 atau AutoCAD untuk pemodelan 3D dan alatan CAM seperti Mastercam atau NX CAM untuk penjanaan laluan alat. Platform ini mengintegrasikan reka bentuk dan pembuatan, meningkatkan ketepatan sehingga 30% dan mengurangkan masa pengaturcaraan sebanyak 40% melalui penjanaan kod-G automatik.
Apakah Kriteria Untuk Mereka Bentuk Peralatan Mesin CNC?
Semasa mereka bentuk alatan mesin CNC, saya mengutamakan ketegaran, kelajuan gelendong dan kestabilan terma. Struktur tegar memastikan kawalan getaran dalam lingkungan ±2 µm, manakala nisbah kelajuan-tork yang seimbang meningkatkan kecekapan pemesinan sebanyak 25%. Saya juga mempertimbangkan kapasiti beban, masa pertukaran alatan dan kebolehcapaian penyelenggaraan untuk kestabilan pengeluaran.
Bagaimanakah saya boleh mengoptimumkan reka bentuk saya untuk pemesinan CNC?
Saya mengoptimumkan reka bentuk saya dengan menyelaraskan geometri dengan saiz alat standard dan jejari yang boleh dimesin. Mengelakkan rongga yang dalam dan meminimumkan persediaan dapat mengurangkan masa kitaran sehingga 35%. Menggunakan prinsip Reka Bentuk untuk Kebolehkilangan (DFM) pada peringkat awal dalam CAD memastikan laluan alat yang lebih lancar, kemasan permukaan yang lebih baik dan perubahan alat yang lebih sedikit.
Bagaimanakah Saya Boleh Meningkatkan Kecekapan Kos Projek Reka Bentuk Pemesinan CNC Saya?
Untuk meningkatkan kecekapan kos, saya memudahkan geometri bahagian, menyeragamkan saiz lubang dan reka bentuk untuk pemesinan persediaan tunggal. Penggunaan bahan dan pemantauan hayat alat dapat menjimatkan kos pengeluaran sebanyak 15–25%. Saya juga mengumpulkan operasi yang serupa dan menggunakan persediaan berbilang paksi untuk mengurangkan perbelanjaan buruh dan lekapan dengan ketara.
Bagaimanakah saya boleh memastikan Toleransi yang ketat pada bahagian mesin CNC saya?
Memastikan toleransi yang ketat (sehingga ±0.005 mm) dengan mengawal suhu pemotongan, menggunakan pemeriksaan CMM dan pengaturcaraan pampasan haus alat. Pemasangan ketepatan, bahan yang stabil seperti aluminium 6061-T6 dan pengesahan pasca proses membantu mengekalkan konsistensi dimensi merentasi pelbagai pengeluaran.
Kesimpulan
Mereka bentuk untuk Pemesinan CNC bukan sekadar lukisan dan dimensi—ia adalah tentang mengimbangi ketepatan, kecekapan dan kos. Dengan mempertimbangkan kebolehcapaian alat, toleransi, bahan dan lekapan lebih awal, jurutera boleh meminimumkan risiko, meningkatkan konsistensi dan mencapai bahagian berketepatan tinggi dengan lebih ekonomik. Adakah anda mempunyai sebarang idea atau keperluan mengenai reka bentuk pemesinan CNC? Hubungan anda akan menjadi pengalaman berharga kami!















