
Lekapan peralatan industri mungkin kelihatan seperti gabungan mudah blok lokasi, pengapit dan lubang pelekap, tetapi prestasi sebenar bergantung pada sejauh mana ia memegang bahan kerja dengan tepat dan konsisten. Jika kedudukan berubah sedikit setiap kali komponen dimuatkan, atau daya pengapit yang berlebihan menyebabkan ubah bentuk, ketepatan pemesinan boleh menjadi tidak konsisten dengan cepat. Lekapan tersuai amat mencabar kerana setiap projek peralatan mungkin melibatkan dimensi bahan kerja, titik rujukan dan keperluan pemasangan yang berbeza. Pemesinan CNC boleh menyediakan lubang lokasi, permukaan sokongan, struktur pengehad dan antara muka pelekap yang tepat, membantu lekapan memberikan prestasi yang stabil dan boleh diulang dalam pengeluaran perindustrian.
Apakah Keperluan Utama untuk Lekapan Peralatan Industri Pemesinan CNC?
Tugas utama lekapan adalah untuk mencari dan mengamankan benda kerja, tetapi pengeluaran praktikal melibatkan lebih daripada itu. Dimensi benda kerja, lokasi pemesinan, laluan alat dan antara muka peralatan semuanya mempengaruhi reka bentuk lekapan. Lekapan yang baik tidak perlu terlalu rumit. Ia perlu meletakkan benda kerja dengan cepat, memegangnya dengan selamat, memberikan ruang pemesinan yang mencukupi dan mengekalkan ketepatan yang boleh dipercayai selepas penggunaan berulang.
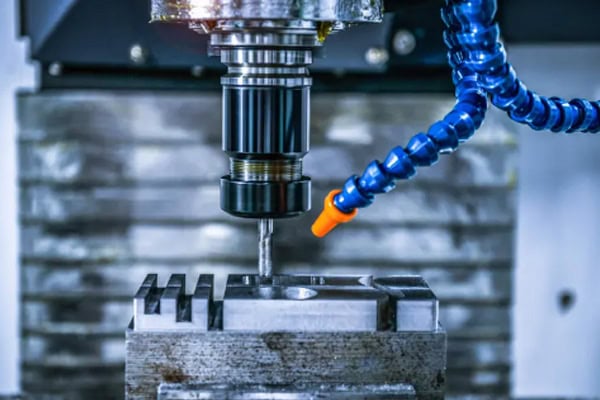
Mencari Struktur Memerlukan Ketepatan yang Konsisten
Mencari lubang, mencari pin dan permukaan rujukan biasanya merupakan antara ciri paling kritikal bagi sesuatu lekapan. Semasa pemesinan CNC, hubungan dimensi antara ciri-ciri ini perlu dikawal dengan teliti. Jika lekapan itu sendiri menimbulkan ralat kedudukan, bahan kerja mungkin tidak mencapai kedudukan pemesinan yang diperlukan. Bagi lekapan peralatan industri yang digunakan berulang kali, rintangan haus dan kestabilan kedudukan jangka panjang juga harus dipertimbangkan.
- Pastikan kedudukan lubang stabil: Perubahan kecil dalam kedudukan lubang boleh menggerakkan seluruh bahan kerja dan menjejaskan operasi penggerudian, penggilingan dan pemasangan berikutnya.
- Pastikan permukaan rujukan rata: Permukaan sokongan yang tidak rata boleh menyebabkan bahan kerja bergoyang sedikit, lalu menghasilkan tekanan tambahan selepas pengapitan.
- Gunakan padanan pin lokasi yang sesuai: Padanan yang terlalu ketat menyukarkan pemuatan, manakala jarak yang berlebihan mengurangkan kebolehulangan.
- Jadikan struktur pengehad mudah dikendalikan: Bahan kerja harus mencapai kedudukan rujukan yang betul dengan cepat tanpa pelarasan manual berulang.
Sebaik sahaja sesuatu lekapan memasuki pengeluaran, kecekapan kedudukan dan kebolehulangan selalunya lebih penting daripada mencapai ketepatan hanya sekali. Lekapan yang memerlukan pengendali mencari kedudukan yang betul secara manual setiap masa mungkin mempunyai komponen individu yang tepat tetapi masih gagal memberikan rentak pengeluaran yang stabil.
Daya Pengapit Perlu Dikawal Dengan Betul
Lekapan memerlukan daya yang mencukupi untuk memegang benda kerja, tetapi pengapit yang lebih kuat tidak selalunya lebih baik. Bahagian aluminium berdinding nipis, komponen siap dan benda kerja yang besar boleh berubah bentuk apabila tekanan tertumpu di satu lokasi. Semasa pengeluaran lekapan pemesinan CNC, titik pengapit dan titik sokongan perlu membentuk taburan beban yang sesuai.
- Letakkan titik pengapit berhampiran dengan kawasan sokongan: Ini membantu mengurangkan risiko lenturan semasa pemesinan.
- Elakkan tekanan tertumpu pada bahagian dinding nipis: Kawasan sentuhan yang lebih besar atau sokongan tambahan boleh membantu mengagihkan beban.
- Lindungi permukaan siap: Titik sentuhan yang direka bentuk dengan buruk boleh meninggalkan kesan atau calar pada kawasan yang dimesin dengan tepat.
- Pastikan tindakan pengapit praktikal: Operator sepatutnya dapat mengamankan dan melepaskan bahan kerja dengan cepat semasa pengeluaran berulang.
| Kawasan Perlawanan | Fokus Pemesinan CNC | Kesan Pengeluaran |
| Mencari lubang | Diameter, jarak, ketepatan kedudukan | Menentukan kedudukan benda kerja |
| Permukaan rujukan | Kerataan, hubungan dimensi | Mengekalkan pengapit yang stabil |
| Hentikan blok | Ketinggian, kedudukan, permukaan sentuhan | Mengawal datum bahan kerja |
| Kawasan pengapit | Kedudukan sentuhan, pengagihan beban | Mencegah pergerakan atau ubah bentuk |
| Pangkalan pemasangan | Kedudukan lubang, paralelisme | Mempengaruhi pemasangan peralatan |
Lekapan Mesti Memberikan Kelegaan Alat yang Cukup
Reka bentuk lekapan perlu mempertimbangkan lebih daripada sekadar sama ada bahan kerja boleh diikat dengan kukuh. Pergerakan alat, akses gelendong dan kawasan pemesinan juga harus diperiksa terlebih dahulu. Ini menjadi sangat penting untuk bahan kerja yang memerlukan rongga dalam, lubang sisi atau pemesinan berbilang muka.
- Sediakan ruang yang mencukupi di sekitar kawasan pemesinan: Elakkan alat pemotong daripada bersentuhan dengan lekapan semasa operasi.
- Tinggalkan ruang yang cukup di sekitar lokasi lubang dalam: Elakkan gangguan antara pemegang alat, gelendong dan struktur lekapan.
- Pastikan laluan pemindahan cip dibuka: Pengumpulan cip yang berlebihan boleh menjejaskan kualiti pemesinan dan meningkatkan masa pembersihan.
- Sediakan ruang pemuatan yang mencukupi: Operator sepatutnya dapat menanggalkan benda kerja tanpa struktur lekapan menghalang.
Bagaimanakah Pemesinan CNC Lekapan Harus Diadaptasikan dengan Struktur Bahan Kerja yang Berbeza?
Komponen peralatan industri terdapat dalam pelbagai bentuk, termasuk bahagian rata, aci, komponen dinding nipis, bahagian tidak sekata dan komponen struktur yang besar. Lekapan standard tidak selalunya dapat menangani perbezaan ini dengan berkesan. Lekapan yang mengabaikan struktur bahan kerja mungkin mengalami kedudukan yang tidak stabil, ubah bentuk atau ruang pemesinan yang tidak mencukupi. Pemesinan CNC harus bermula dengan pemahaman yang jelas tentang datum bahan kerja dan lokasi pemesinan sebelum struktur sokongan dan pengapit ditentukan.
Bagaimanakah Bahan Kerja Aluminium Dinding Nipis Perlu Diapit?
Bahan kerja berdinding nipis amat sensitif terhadap ubah bentuk pengapit. Jika tekanan lekapan tertumpu di kawasan kecil, komponen mungkin akan kembali melantun selepas lekapan dilepaskan, menyebabkan perubahan dalam dimensi dan bentuk.
- Tambah titik sokongan yang sesuai: Sediakan sokongan yang lebih seragam untuk kawasan dinding nipis yang lebih besar dan kurangkan getaran pemesinan.
- Kurangkan tekanan pengapit setempat: Elakkan tanda yang jelas daripada terbentuk pada bahan kerja.
- Optimumkan permukaan sentuhan: Tingkatkan kestabilan sentuhan antara lekapan dan komponen.
- Kawal kawasan yang tidak disokong: Bahagian panjang yang tergantung mungkin memerlukan sokongan tambahan untuk mengelakkan pergerakan semasa pemotongan.
Bahan Kerja Keluli Memerlukan Ketegaran Lekapan yang Lebih Besar
Komponen keluli yang besar selalunya berat dan boleh menghasilkan daya pemotongan yang ketara semasa pemesinan. Tapak lekapan, blok sokongan dan struktur pengikat memerlukan ketegaran yang mencukupi. Jika titik sokongan diletakkan dengan teruk, bahan kerja mungkin masih bergetar semasa pemesinan walaupun ia kelihatan diapit dengan kukuh.
- Pastikan tapak lekapan stabil: Elakkan pergerakan di atas meja mesin semasa pemesinan.
- Posisikan sokongan jauh dari bahagian yang lemah: Kurangkan ubah bentuk setempat yang disebabkan oleh daya pengapit dan pemotongan.
- Pertimbangkan keperluan pengangkatan dan pengendalian: Bahan kerja yang besar perlu dimuatkan dan dipunggah dengan selamat tanpa struktur lekapan menjadi penghalang.
- Pertimbangkan perubahan terma semasa kitaran pemesinan yang panjang: Perubahan suhu dalam mesin dan bahan boleh menjejaskan kestabilan kedudukan semasa pengeluaran berterusan.
Bahan Kerja Tidak Teratur Selalunya Memerlukan Struktur Penentuan Lokasi Tersuai
Bahan kerja yang tidak sekata mungkin mempunyai sedikit permukaan rata atau lubang standard, menjadikan lekapan konvensional sukar digunakan. Pemesinan CNC boleh menghasilkan blok lokasi khusus, sokongan berkontur dan struktur pengehad khusus yang mewujudkan rujukan stabil berdasarkan profil bahan kerja sebenar. Untuk komponen peralatan industri yang kompleks, lekapan tersuai jenis ini boleh menjadi lebih praktikal daripada meletakkan bahan kerja secara manual berulang kali.
Apabila membangunkan lekapan, pelanggan sebaiknya menyediakan model 3D, lukisan pemesinan, datum kritikal dan maklumat antara muka peralatan bersama-sama. Maklumat yang lengkap memudahkan untuk mengenal pasti gangguan yang berpotensi dan menentukan kawasan yang sesuai untuk penempatan, pengapitan atau pelepasan.
Bagaimanakah Lekapan Boleh Mengekalkan Kestabilan Semasa Pengeluaran Kelompok?
Sesuatu lekapan mungkin berfungsi dengan baik apabila ia baharu, tetapi pengeluaran jangka panjang akan menyebabkan haus pada pin lokasi, permukaan sokongan, pengapit dan kawasan sentuhan lain. Apabila bilangan kitaran pemuatan meningkat, haus ini secara beransur-ansur boleh menjejaskan kebolehulangan. Bagi pengeluar peralatan perindustrian, ketahanan lekapan dan kemudahan penyelenggaraan perlu dipertimbangkan sebelum pengeluaran bermula.
Apa yang Perlu Disemak Sebelum Pengeluaran Bermula?
Sebelum sesuatu lekapan dimasukkan ke dalam pengeluaran biasa, hanya memeriksa dimensi luaran dan lubang pelekapnya tidak mencukupi. Ujian pemuatan sebenar adalah lebih berguna. Bahan kerja hendaklah diletakkan dan diapit berulang kali untuk memerhatikan sama ada lokasinya kekal stabil.
- Periksa lokasi lubang dan pin: Sahkan bahawa padanannya betul tanpa kelonggaran yang berlebihan.
- Uji pemuatan berulang: Muatkan benda kerja beberapa kali dan periksa sama ada kedudukan datum kekal konsisten.
- Sahkan tindakan pengapit: Pastikan mekanisme manual, pneumatik atau hidraulik beroperasi dengan lancar.
- Kelegaan alat uji: Jalankan laluan pemesinan sebenar untuk mengesahkan bahawa alat tidak akan mengganggu lekapan.
- Periksa ruang pengosongan cip: Pastikan cip tidak terkumpul di sekitar kawasan kritikal semasa pemesinan.
Komponen Haus Lebih Baik Direka untuk Penggantian
Pin pencari, blok sokongan dan komponen pengapit kerap digunakan dan secara semula jadi mengalami haus dari semasa ke semasa. Jika bahagian-bahagian ini disepadukan secara kekal ke dalam badan lekapan, penyelenggaraan mungkin memerlukan kerja semula atau penggantian sebahagian besar lekapan. Komponen yang boleh diganti memudahkan penyelenggaraan dan boleh memanjangkan jangka hayat keseluruhan lekapan.
- Gunakan pin pencari yang boleh diganti: Pin yang haus boleh ditukar tanpa perlu membuat semula kelengkapan lengkap.
- Pasang blok sokongan secara berasingan: Ini memudahkan penyelenggaraan dan pelarasan dimensi.
- Tinggalkan ruang pelarasan untuk komponen pengapit: Ini boleh menampung variasi dimensi kecil antara kelompok bahan kerja.
- Rekod spesifikasi untuk komponen haus: Penyelenggaraan dan penggantian pada masa hadapan menjadi lebih mudah.
Perubahan Ketepatan Perlu Dipantau Semasa Penggunaan Jangka Panjang
Lekapan tidak boleh dianggap bebas penyelenggaraan selepas penghantaran. Semasa pengeluaran berterusan, lokasi permukaan, pin dan komponen sokongan perlu diperiksa secara berkala. Jika data pemeriksaan daripada bahan kerja yang dimesin berubah secara beransur-ansur, puncanya perlu disiasat untuk menentukan sama ada proses pemesinan atau lekapan itu sendiri telah mengalami haus.
| Item Pemeriksaan | Fokus Utama | Tujuan |
| ketepatan kedudukan | Mencari lubang, permukaan rujukan | Kurangkan anjakan bahan kerja |
| Kebolehulangan | Perubahan kedudukan selepas pemuatan berulang | Kekalkan konsistensi kelompok |
| Keadaan pengapit | Kelonggaran, ubah bentuk, tanda | Meningkatkan kestabilan pemesinan |
| Keadaan haus | Mencari pin, penyokong, pengapit | Dayakan penyelenggaraan yang tepat pada masanya |
| Keserasian peralatan | Dimensi pemasangan, jarak alat | Kurangkan gangguan di tapak |
Apa yang Perlu Anda Pertimbangkan Semasa Membeli Peralatan Industri?
Lekapan berbeza daripada komponen mesin CNC standard kerana ia akhirnya perlu berfungsi di tingkat pengeluaran. Pembekal boleh mengeluarkan setiap komponen mengikut lukisan, tetapi jika reka bentuk tidak mengambil kira pemuatan, pergerakan alat dan akses pengendali, pengubahsuaian mungkin masih diperlukan selepas penghantaran. Semasa perolehan, adalah berguna untuk membincangkan keupayaan pemesinan, pengalaman lekapan, prosedur pemeriksaan dan keupayaan pembekal untuk menyokong perubahan kemudian.
Nilaikan Keupayaan Pemesinan CNC dan Pengalaman Perlawanan
- Periksa keupayaan pemesinan ciri lokasi: Lubang ketepatan, permukaan rujukan dan kawasan padanan memerlukan ketepatan yang stabil.
- Semak pengalaman lekapan kompleks: Pembekal dengan projek lekapan peralatan industri yang serupa mungkin lebih memahami keperluan pengeluaran praktikal.
- Sahkan peralatan pemeriksaan: Alat pengukur dan sistem pemeriksaan hendaklah sepadan dengan keperluan ketepatan projek.
- Bincangkan pemesinan bahan khas: Keluli, aloi aluminium dan keluli tahan karat memerlukan strategi pemesinan yang berbeza.
Pengesahan Prototaip Harus Berhubung Dengan Pengeluaran Kelompok Kemudian
Banyak projek lekapan peralatan perindustrian bermula dengan prototaip tunggal untuk pemasangan percubaan. Selepas kedudukan dan prestasi pemesinan disahkan, lekapan tambahan mungkin dipesan. Dimensi, datum dan kaedah pemesinan yang telah disahkan harus dibawa ke dalam pengeluaran kemudian untuk mengelakkan perbezaan antara lekapan.
- Lakukan pemasangan percubaan sebenar dengan prototaip: Sahkan kedudukan bahan kerja, pengapitan dan pergerakan alat.
- Rekodkan semua pengubahsuaian yang diluluskan: Gunakan versi yang disahkan sebagai rujukan untuk pengeluaran kemudian.
- Pastikan datum pemesinan konsisten: Kurangkan perbezaan kedudukan antara kelompok lekapan.
- Jalankan persampelan tambahan sebelum penghantaran kelompok: Catat perubahan dimensi sebelum lekapan sampai ke tingkat pengeluaran.
Kelajuan Komunikasi Boleh Mempengaruhi Kemajuan Projek Secara Langsung
Lekapan tersuai sering memerlukan pelarasan apabila pembangunan peralatan berjalan. Titik penentuan lokasi, lubang pelekap dan kedudukan sokongan mungkin berubah semasa pembangunan peralatan baharu. Pembekal yang boleh mentafsir lukisan dengan cepat, mengenal pasti cabaran pemesinan dan melaksanakan semakan semula boleh membantu memastikan projek berjalan. Komunikasi yang kukuh pada mulanya biasanya bermakna lebih sedikit pengubahsuaian dan kurang kerja semula kemudian.
Nilai pemesinan CNC untuk lekapan peralatan industri bukan sekadar menghasilkan blok lokasi, tapak dan lubang pelekap. Matlamat sebenar adalah untuk menjadikan benda kerja mudah diletakkan, diapit dengan selamat dan boleh diulang sepanjang pengeluaran jangka panjang. Daripada lokasi lubang dan permukaan sokongan kepada struktur pengapit, pelepasan alat, pengurusan haus dan pemeriksaan, setiap perincian boleh mempengaruhi kecekapan pengeluaran. Bagi pelanggan yang memerlukan lekapan tersuai, prototaip alat atau pemesinan lekapan kelompok, TIRAPID menyediakan sokongan daripada komunikasi lukisan dan perancangan proses melalui pemesinan CNC dan pemeriksaan kualiti, membantu lekapan memenuhi keperluan pengeluaran peralatan industri sebenar.
















