
Pengisaran menegak dan mendatar menggunakan prinsip pemotongan asas yang sama, tetapi orientasi gelendong mengubah cara alat sampai ke bahan kerja, membersihkan serpihan dan mengendalikan geometri bahagian yang berbeza.
Panduan ini menerangkan perbezaan utama antara pengilangan menegak vs mendatar, di mana setiap proses berfungsi dengan terbaik, dan bagaimana geometri, jumlah pengeluaran, ketepatan dan kos mempengaruhi pemilihan pengilangan CNC.
Apakah Pengilangan Menegak?
Pengisaran menegak menggunakan gelendong berorientasikan menegak, dengan alat pemotong menghampiri benda kerja terutamanya dari atas. Ia digunakan secara meluas untuk pemesinan CNC umum kerana ia menawarkan persediaan yang mudah, penglihatan yang baik dan akses fleksibel kepada ciri-ciri bahagian biasa.
Pusat pemesinan menegak, yang biasanya dipanggil VMC, kerap digunakan untuk prototaip, lekapan, kurungan, plat, perumah, komponen acuan dan bahagian prisma yang lain. Ia amat cekap apabila kebanyakan ciri kritikal boleh dimesin dari atas atau dari bilangan arah yang terhad.
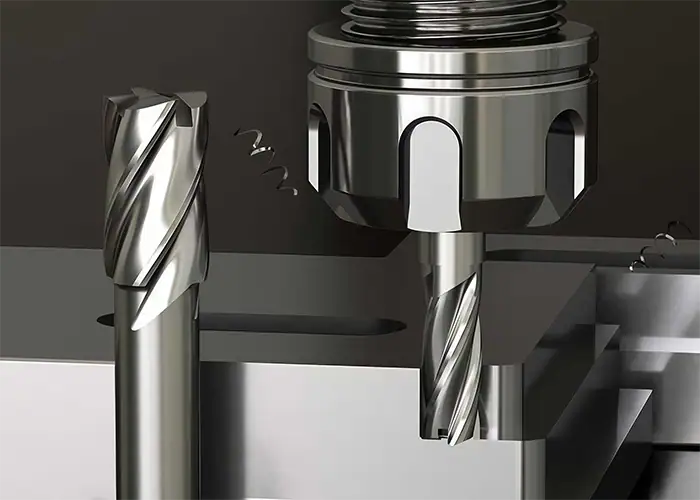
Struktur Mesin Pengilangan Menegak
Ciri utama mesin penggilingan menegak ialah gelendong yang dipasang secara menegak. Bahan kerja biasanya diikat pada meja mendatar menggunakan ragum, lekapan, pengapit atau sistem pegangan kerja khusus.
Pusat pemesinan menegak CNC moden biasanya menggabungkan tiga paksi linear dengan penukar alat automatik, sistem penyejuk, probing dan kawalan CNC. Sesetengah mesin juga termasuk unit putar paksi keempat atau kelima untuk meningkatkan akses kepada ciri sisi dan permukaan bersudut.
Pengaturan ini menjadikan VMC sangat mudah disesuaikan. Sebuah bengkel boleh memesin pelbagai reka bentuk bahagian yang berbeza tanpa mencipta sistem lekapan yang kompleks untuk setiap kerja, yang sangat berharga untuk prototaip dan pengeluaran volum rendah.
Operasi Pengilangan Menegak Biasa
Pengisaran menegak sangat sesuai untuk proses pelapisan, penyapuan, pengkonturan, penggerudian, penggerudian, penorehan, pemotongan lubang, penyerongan dan kemasan permukaan.
Bahagian dengan permukaan rata yang luas, poket cetek, lubang menghadap atas dan profil luaran biasanya cekap untuk diproses secara menegak. Contohnya termasuk plat pelekap, pendakap, penutup, komponen lekapan dan perumah ringkas.
Batasan utama muncul apabila ciri-ciri penting terletak di beberapa sisi komponen. Tanpa keupayaan paksi berputar, bahagian tersebut mungkin perlu dialih keluar dan diletakkan semula, sekali gus menambah masa persediaan dan peluang lain untuk ralat penjajaran.
Apakah Pengilangan Mendatar?
Pengisaran mendatar menggunakan gelendong yang diletakkan selari dengan meja mesin, membolehkan alat pemotong mendekati benda kerja dari sisi. Konfigurasi ini amat berkesan untuk pemesinan berbilang muka, ciri dalam, penyingkiran bahan berat dan pengeluaran berulang.
Pusat pemesinan mendatar, atau HMC, sering menggunakan meja putar, palet dan lekapan batu nisan. Sistem ini membolehkan beberapa permukaan bahagian, atau beberapa bahagian, dimesin dengan lebih sedikit perubahan persediaan manual.
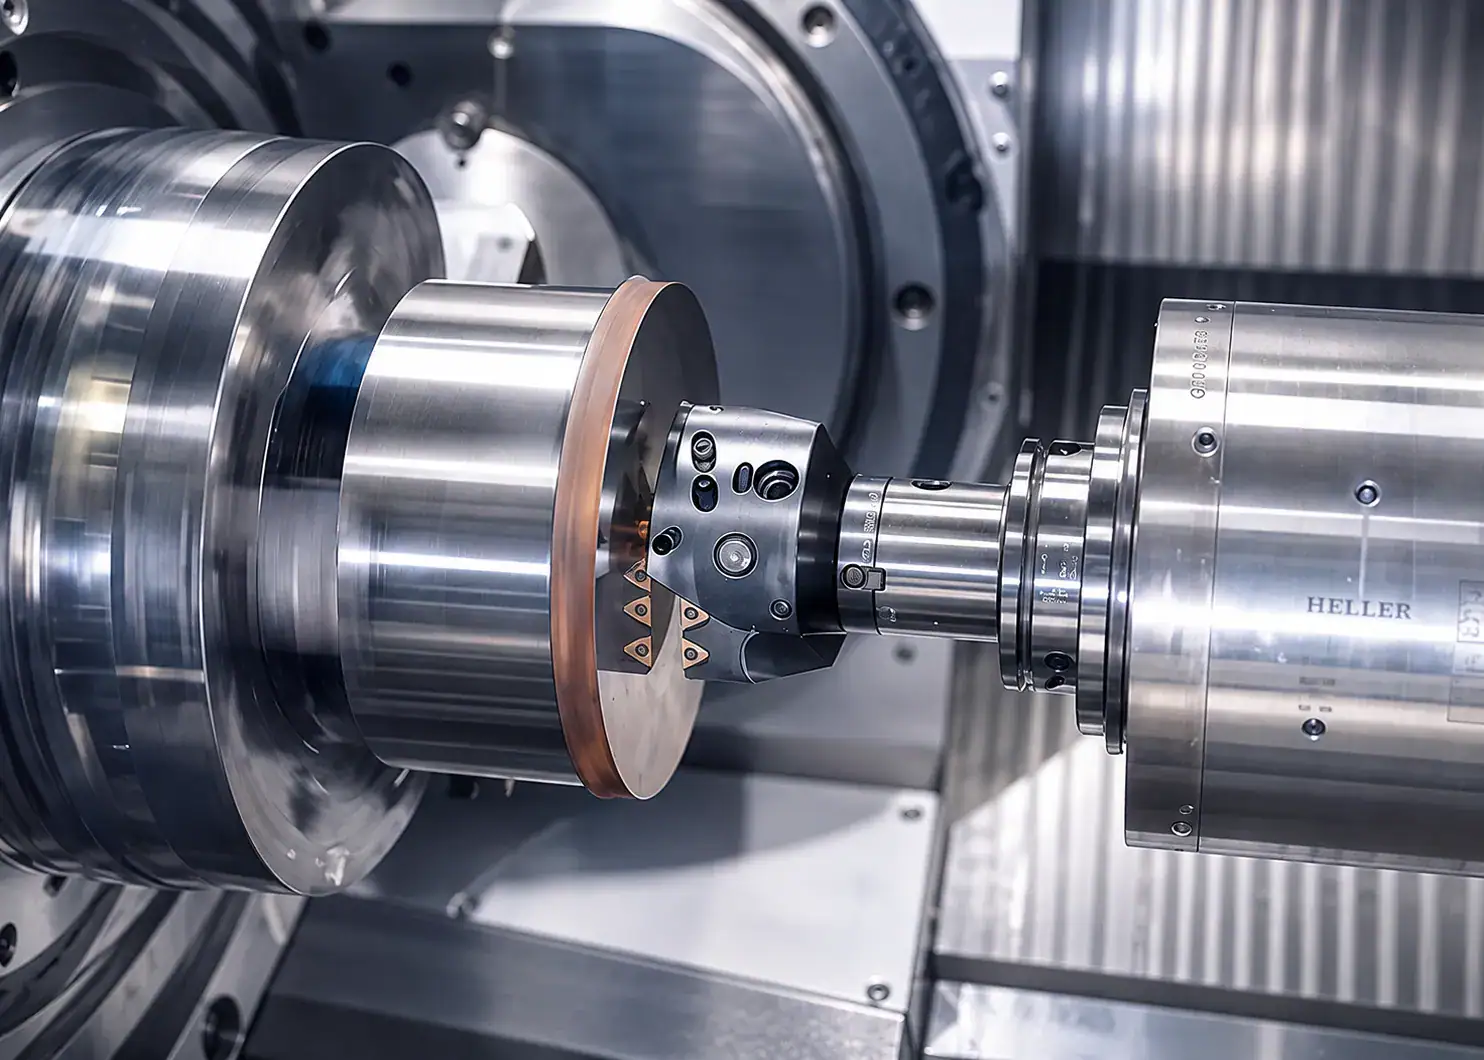
Struktur Mesin Pengilangan Mendatar
Mesin penggilingan mendatar meletakkan gelendong pada paksi mendatar dan bukannya terus di atas benda kerja.
Bahan kerja sering dipasang pada meja putar atau lekapan batu nisan menegak. Dengan memutarkan meja, mesin boleh mempersembahkan permukaan komponen yang berbeza ke gelendong tanpa menanggalkan bahagian tersebut sepenuhnya daripada lekapannya.
Konfigurasi ini dapat mengurangkan pengapitan berulang dan membantu memelihara hubungan antara ciri yang terletak pada permukaan yang berbeza.
Kilang mendatar tradisional mungkin menggunakan pemotong yang dipasang pada arbor, manakala HMC moden menggunakan rangkaian perkakas CNC yang lebih luas, termasuk kilang hujung, gerudi, kilang muka dan alat pemotong khusus.
Operasi Pengilangan Mendatar Biasa
Pengisaran mendatar biasanya digunakan untuk alur dalam, ciri sisi, rongga besar, kerja kasar berat, corak lubang berbilang muka dan komponen yang memerlukan pemesinan di sekitar beberapa sisi.
Badan injap, perumah kotak gear, komponen pam, manifold hidraulik dan bahagian struktur yang besar adalah contoh biasa.
Mesin mendatar juga berkesan apabila kadar penyingkiran bahan yang tinggi diperlukan. Struktur mesin dan aliran cipnya boleh menyokong keadaan pemotongan yang mencabar sambil mengurangkan gangguan yang disebabkan oleh pembentukan cip.
Pengilangan Menegak vs Mendatar: Perbezaan Utama
Perbezaan utama antara pengilangan menegak dan mendatar ialah orientasi gelendong, tetapi perbezaan itu secara langsung mempengaruhi akses alat, ketegaran, pemindahan cip, strategi persediaan, kecekapan pengeluaran dan kos.
| Faktor | Pengilangan Menegak | Pengilangan Mendatar |
| Orientasi gelendong | Menegak | Mendatar |
| Akses alat utama | Dari atas | Dari sisi |
| Persediaan biasa | Meja rata, ragum, lekapan | Meja putar, palet, batu nisan |
| Pemindahan cip | Cip mungkin tertinggal di dalam poket | Graviti membantu kepingan-kepingan kecil jatuh |
| Pengasaran berat | Baik | Selalunya lebih sesuai |
| Pemesinan berbilang muka | Mungkin memerlukan lebih banyak persediaan | Selalunya memerlukan lebih sedikit persediaan |
| Fleksibiliti prototaip | Tinggi | Sederhana |
| Pengeluaran berulang | Baik | Selalunya sangat cekap |
| Pelaburan mesin | Umumnya lebih rendah | Umumnya lebih tinggi |
| Ruang lantai | Biasanya lebih kecil | Biasanya lebih besar |
Orientasi Spindle dan Akses Alat
Mesin menegak menghampiri benda kerja terutamanya dari atas. Ini menjadikannya cekap untuk poket, permukaan rata, lubang dan profil yang terletak pada permukaan yang menghadap atas.
Mesin mendatar datang dari sisi. Apabila digabungkan dengan meja putar, ini memudahkan untuk mencapai beberapa permukaan tanpa berulang kali membuka pengapit benda kerja.
Perbezaan menjadi penting pada bahagian dengan lubang sisi, lubang bersilang, rongga dalam atau ciri-ciri yang tersebar di sekitar komponen.
Plat ringkas mungkin tidak banyak mendapat manfaat daripada pemesinan mendatar, manakala selongsong yang kompleks boleh mendapat manfaat yang ketara daripada akses sisi yang dipertingkatkan.
Ketegaran, Daya Pemotongan dan Penyingkiran Bahan
Pengasaran yang berat menghasilkan daya pemotongan yang tinggi. Ketegaran mesin, limpahan alat, kestabilan lekapan dan keupayaan gelendong semuanya mempengaruhi sejauh mana bahan boleh ditanggalkan secara agresif.
Pusat pemesinan mendatar sering dipilih untuk penyingkiran bahan yang sukar kerana strukturnya sangat sesuai untuk pemotongan yang stabil dan pengeluaran berulang.
Ini berguna semasa memesin komponen keluli besar, ciri-ciri dalam atau bahagian yang memerlukan penyingkiran stok yang banyak.
Mesin menegak kekal berkesan untuk banyak operasi pemotongan kasar, terutamanya apabila bahagiannya lebih kecil dan akses alat adalah mudah. Keputusan harus berdasarkan keperluan pemotongan sebenar dan bukannya orientasi mesin sahaja.
Pemindahan Cip dan Kualiti Permukaan
Pengosongan cip boleh menjejaskan kestabilan pemesinan dengan ketara.
Dalam pengilangan menegak, serpihan mungkin terkumpul di dalam poket dan rongga yang dalam. Jika ia kekal di zon pemotongan, alat boleh memotongnya semula, menghasilkan haba tambahan dan berpotensi menjejaskan hayat alat dan kualiti permukaan.
Pemesinan mendatar mendapat manfaat daripada graviti kerana serpihan boleh jatuh dari kawasan pemotongan dengan lebih semula jadi.
Ini amat berguna untuk poket yang dalam, slot dan kitaran pemotongan yang panjang. Pengosongan cip yang lebih baik dapat membantu mengekalkan keadaan pemotongan yang lebih konsisten dan mengurangkan gangguan untuk penyingkiran cip.
Kemasan permukaan masih bergantung pada perkakas, parameter pemotongan, keadaan mesin, penyejuk dan kestabilan bahagian. Orientasi mendatar tidak secara automatik menghasilkan permukaan yang lebih baik, tetapi ia boleh meningkatkan kestabilan proses dalam operasi intensif cip.
Persediaan, Produktiviti dan Kos
Mesin menegak biasanya lebih mudah dan pantas untuk dipasang bagi bahagian sekali sahaja dan pengeluaran yang singkat.
Ragum dan lekapan standard boleh mengendalikan pelbagai komponen yang berbeza, menjadikan VMC praktikal apabila reka bentuk sering berubah. Kos mesin yang lebih rendah dan ketersediaan yang luas juga menjadikannya menarik untuk kerja CNC umum.
Pemesinan mendatar biasanya memerlukan lebih banyak pelaburan dalam mesin, palet, batu nisan dan tempat kerja khusus. Pengaturcaraan dan persediaan juga mungkin memerlukan lebih banyak perancangan.
Walau bagaimanapun, proses mendatar boleh mengurangkan bilangan persediaan dan mengekalkan pemotongan gelendong untuk tempoh yang lebih lama. Dalam pengeluaran berulang, keuntungan tersebut boleh mengimbangi pelaburan mesin yang lebih tinggi.
Atas sebab ini, kadar mesin setiap jam sahaja tidak mencukupi untuk membandingkan pengilangan menegak dan mendatar. Masa persediaan, masa kitaran, buruh, perkakas, pemeriksaan, kos lekapan dan kuantiti pengeluaran semuanya mempengaruhi kos bahagian akhir.
Kaedah Pengilangan Yang Manakah Yang Sesuai Dengan Bahagian Berbeza?
Kaedah penggilingan terbaik bergantung pada geometri bahagian, arah ciri, penyingkiran bahan dan jumlah pengeluaran. Kedua-dua orientasi ini secara automatiknya lebih baik untuk setiap komponen.
Prototaip dan Bahagian Isipadu Rendah
Pengilangan menegak selalunya merupakan pilihan praktikal untuk prototaip dan kelompok kecil.
Reka bentuk prototaip kerap berubah, jadi fleksibiliti adalah penting. Mesin menegak selalunya boleh menerima blok bahan baharu, program CNC baharu dan pegangan kerja yang agak mudah tanpa pelaburan yang besar dalam lekapan khusus.
Ini menjadikan pemesinan VMC sesuai untuk kurungan, plat, perumah, lekapan, komponen ujian dan bahagian peringkat awal yang lain.
Ia juga membolehkan jurutera mengubah suai dimensi atau ciri antara pengeluaran tanpa membina semula sistem pembuatan yang rumit.
Bagi prototaip rumit dengan pemesinan yang diperlukan pada beberapa sisi, pendekatan mendatar atau berbilang paksi masih boleh mengurangkan jumlah masa persediaan.
Komponen Berbilang Muka dan Kompleks
Pengisaran mendatar menjadi lebih menarik apabila sesuatu bahagian mengandungi ciri-ciri kritikal pada beberapa permukaan.
Pertimbangkan badan injap dengan lubang, port, lubang pelekap dan permukaan pengedap yang terletak di sekeliling komponen. Pemesinan ciri-ciri ini dengan pelbagai persediaan bebas boleh meningkatkan pengendalian dan menjadikan hubungan kedudukan lebih sukar untuk dikawal.
Mesin mendatar dengan meja putar boleh mengindeks komponen semasa ia kekal dalam lekapan yang sama.
Ini mengurangkan keperluan untuk mewujudkan ofset kerja dan datum baharu selepas setiap penempatan semula. Ia juga boleh meningkatkan kebolehulangan apabila ciri pada permukaan yang berbeza mesti mengekalkan hubungan yang tepat.
Poket Dalam, Slot, dan Pemotongan Berat
Rongga dan alur yang dalam menghasilkan dua masalah biasa: ketegaran alat dan pengumpulan serpihan.
Alat pemotong yang panjang lebih cenderung untuk terpesong, terutamanya apabila daya pemotongan meningkat. Pada masa yang sama, serpihan boleh kekal di dalam ciri dan mengganggu pemotong.
Pemesinan mendatar selalunya berfaedah dalam keadaan ini kerana serpihan boleh jatuh dari zon pemotongan dengan lebih mudah.
Struktur mesinnya yang tegar juga boleh menyokong operasi pengasaran yang mencabar, menjadikannya sesuai untuk bahagian yang memerlukan penyingkiran stok yang ketara.
Pemesinan menegak masih boleh menghasilkan ciri-ciri dalam dengan jayanya, tetapi panjang alat, penghantaran penyejuk, pemindahan cip dan strategi pemotongan mesti dikawal dengan teliti.
Bahagian Besar dan Berat
Saiz bahagian sahaja tidak menentukan sama ada mesin menegak atau mendatar harus digunakan.
Komponen yang besar dan berat memerlukan pergerakan mesin, kapasiti meja, kekuatan lekapan, kuasa gelendong dan ketegaran struktur yang mencukupi.
Mesin mendatar kerap digunakan untuk komponen perindustrian berat kerana ia menyediakan akses sisi yang kuat dan boleh menyokong lekapan besar.
Walau bagaimanapun, plat rata yang besar dengan ciri-ciri yang kebanyakannya menghadap atas mungkin masih lebih cekap pada pusat pemesinan menegak.
Oleh itu, orientasi ciri harus dinilai bersama-sama dengan dimensi bahagian keseluruhan.
Pengeluaran Isipadu Sederhana dan Tinggi
Jumlah pengeluaran mengubah ekonomi pemesinan CNC.
Bagi sepuluh prototaip, meluangkan masa yang banyak untuk membina sistem palet atau batu nisan yang kompleks mungkin tidak masuk akal. Bagi beratus-ratus atau beribu-ribu bahagian yang diulang, pelaburan yang sama dapat mengurangkan tenaga kerja dan masa persediaan merentasi keseluruhan pengeluaran.
Pusat pemesinan mendatar sangat sesuai untuk jenis pengeluaran ini kerana berbilang bahagian selalunya boleh dipasang pada palet atau batu nisan.
Semasa satu palet sedang dimesin, satu lagi boleh disediakan di luar kawasan kerja. Sistem palet automatik boleh mengurangkan lagi masa terbiar.
Hasilnya ialah penggunaan gelendong yang lebih tinggi dan pengeluaran ulangan yang lebih konsisten apabila reka bentuk bahagian stabil.
Cara Memilih Antara Pengilangan Menegak dan Mendatar
Memilih proses penggilingan yang betul harus bermula dengan lukisan bahagian dan keperluan pengeluaran. Geometri, kiraan persediaan, beban pemotongan, toleransi dan jumlah kos pengeluaran biasanya lebih penting daripada jenis mesin itu sendiri.
Mulakan Dengan Geometri Bahagian
Mula-mula kenal pasti di mana ciri-ciri kritikal berada.
Jika kebanyakan poket, lubang, profil dan permukaan boleh diakses dari atas, pengilangan menegak biasanya mudah.
Jika pemesinan diperlukan pada beberapa sisi, pemesinan mendatar boleh mengurangkan bilangan kali bahagian itu mesti diletakkan semula.
Rongga yang dalam, lubang yang bersilang, celah yang sempit dan kawasan akses alat yang sukar juga harus dinilai lebih awal. Ciri-ciri ini selalunya menentukan pemilihan mesin dengan lebih jelas daripada saiz bahagian keseluruhan.
Matlamatnya bukan sekadar untuk memasukkan benda kerja ke dalam mesin. Matlamatnya adalah untuk memberikan alat pemotong akses yang stabil dan cekap kepada setiap ciri penting.
Kurangkan Persediaan yang Tidak Perlu
Setiap persediaan tambahan menambah masa tanpa pemotongan.
Operator mungkin perlu menanggalkan benda kerja, membersihkan lekapan, meletakkan semula bahagian tersebut, menetapkan datum baharu, memeriksa benda kerja dan mengesahkan penjajaran.
Lebih banyak persediaan juga boleh meningkatkan risiko dimensi apabila ciri kritikal dirujuk daripada orientasi yang berbeza.
Jika beberapa permukaan atau lubang yang berkaitan boleh dimesin sementara bahagian tersebut kekal dalam satu lekapan, ketekalan kedudukan secara amnya lebih mudah dikawal.
Inilah salah satu sebab pemesinan mendatar boleh menjadi menarik untuk bahagian berbilang muka yang kompleks, walaupun kadar mesin setiap jam lebih tinggi.
Pertimbangkan Bahan dan Beban Pemotongan
Sifat bahan juga mempengaruhi proses tersebut.
Aluminium agak mudah dimesin pada kelajuan pemotongan yang tinggi, manakala keluli tahan karat, titanium dan aloi lain yang memerlukan banyak kuasa mungkin memerlukan parameter pemotongan yang lebih konservatif dan perhatian yang lebih besar terhadap ketegaran.
Apabila sesuatu bahagian memerlukan penyingkiran stok yang banyak, gabungan bahan, penglibatan pemotong, kuasa gelendong dan kestabilan lekapan menjadi penting.
Mesin mendatar mungkin menawarkan kelebihan untuk pemotongan berat yang berterusan, tetapi spesifikasi mesin lebih penting daripada orientasi sahaja.
Pusat pemesinan menegak yang lengkap boleh mengatasi prestasi mesin mendatar yang tidak sesuai jika kuasa gelendong, perkakas, pegangan kerja atau keadaan mesin lebih sepadan dengan aplikasi.
Bandingkan Jumlah Kos Pembuatan
Kadar mesin sejam terendah tidak semestinya menghasilkan harga alat ganti terendah.
Jumlah kos pengeluaran termasuk persediaan, pengaturcaraan, masa kitaran, perkakasan, pegangan kerja, pemeriksaan, tenaga kerja operator, risiko skrap dan kuantiti pengeluaran.
Bagi prototaip, mesin menegak mungkin menawarkan kos keseluruhan terendah kerana persediaannya mudah dan tiada lekapan yang kompleks diperlukan.
Untuk pengeluaran berbilang muka berulang, mesin mendatar mungkin lebih mahal sejam tetapi melengkapkan bahagian tersebut dengan lebih sedikit persediaan dan pengendalian manual yang kurang.
Oleh itu, keputusan yang betul haruslah berdasarkan proses pembuatan yang lengkap, bukan sekadar kadar peralatan.
Soalan Lazim
Apakah kelemahan menggunakan mesin penggilingan menegak?
Mesin penggilingan menegak mungkin kurang cekap untuk poket yang dalam, penyingkiran bahan berat dan bahagian yang memerlukan pemesinan pada beberapa sisi. Serpihan juga mungkin terkumpul dalam rongga dan persediaan tambahan mungkin diperlukan apabila ciri-ciri penting tidak boleh diakses dari atas.
Sejauh manakah ketepatan penggilingan mendatar?
Pengisaran mendatar boleh mencapai ketepatan yang tinggi apabila mesin, perkakas, pegangan kerja dan keadaan pemotongan dikawal dengan betul. Keupayaannya untuk memesin beberapa permukaan dalam persediaan yang lebih sedikit juga boleh membantu mengekalkan ketepatan kedudukan antara ciri-ciri yang berkaitan.
Apakah jenis pemotong yang paling kerap digunakan pada mesin penggilingan menegak?
Mesin penggilingan menegak biasanya menggunakan penggiling hujung, penggiling muka, gerudi, penggiling hujung bebola, penggiling talang dan pemotong slot. Jenis pemotong bergantung pada ciri yang dimesin, seperti poket, permukaan rata, lubang, profil atau kontur.
Kesimpulan
Pengilangan menegak dan mendatar kedua-duanya merupakan proses pemesinan CNC yang berkemampuan, tetapi ia menyelesaikan masalah pembuatan yang berbeza. Pengilangan menegak adalah fleksibel dan cekap untuk prototaip, proses pemotongan pendek dan bahagian dengan ciri-ciri bahagian atas yang boleh diakses. Pengilangan mendatar menjadi sangat berharga untuk pemotongan berat, ciri-ciri dalam, komponen berbilang muka dan pengeluaran berulang yang mana pengurangan persediaan boleh meningkatkan kecekapan dan konsistensi.
Di TiRapid , kami menyediakan perkhidmatan pemesinan dan pembuatan CNC jitu untuk bahagian logam tersuai dan plastik kejuruteraan. Pasukan kami menilai geometri bahagian, toleransi, bahan, kuantiti dan akses pemesinan untuk membangunkan proses praktikal untuk prototaip dan pengeluaran volum rendah.















