
Semasa pemesinan CNC, bahan plastik tertakluk kepada daya pemotongan, haba pemotongan dan tekanan pengapit, yang boleh menghasilkan atau melepaskan tekanan dalaman baki. Jika tekanan ini tidak dikawal dengan berkesan, bahagian mungkin mengalami perubahan dimensi, melengkung, retak atau hayat perkhidmatan yang berkurangan semasa pemesinan, pemasangan atau penggunaan jangka panjang berikutnya. Untuk meningkatkan kualiti pemesinan dan kestabilan dimensi, banyak plastik kejuruteraan menjalani proses penyepuhlindapan tambahan. Penyepuhlindapan ialah kaedah rawatan haba yang secara beransur-ansur melegakan tekanan dalaman dengan mengawal suhu pemanasan, masa pegangan dan kadar penyejukan.
Apakah itu Penyepuhlindapan Plastik? Mengapa Penyepuhlindapan Diperlukan dalam Pemesinan CNC?
Walaupun penyepuhlindapan plastik tidaklah serumit rawatan haba logam, ia merupakan proses yang sangat penting dalam pemesinan plastik jitu. Tujuan penyepuhlindapan bukanlah untuk meningkatkan kekerasan bahan, tetapi sebaliknya untuk mengurangkan tekanan dalaman baki supaya bahagian kekal lebih stabil semasa pemesinan dan servis berikutnya.
Konsep Asas Penyepuhlindapan Plastik
Penyepuhlindapan merujuk kepada proses pemanasan bahan plastik secara perlahan-lahan pada suhu tertentu, mengekalkan suhu tersebut untuk tempoh tertentu, dan kemudian menyejukkannya secara beransur-ansur pada kadar terkawal untuk melegakan tekanan dalaman. Penyepuhlindapan tidak mengubah komposisi kimia asas bahan, dan juga tidak mencairkan semula plastik. Sebaliknya, ia membolehkan rantai molekul kembali secara beransur-ansur kepada susunan yang lebih stabil.
Penyepuhlindapan plastik memberikan faedah utama berikut:
- Melegakan tekanan dalaman
- Meningkatkan kestabilan dimensi
- Mengurangkan risiko ubah bentuk
- Meminimumkan kemungkinan keretakan
Dalam pemesinan komponen berketepatan tinggi, penyepuhlindapan telah menjadi proses kawalan kualiti yang penting bagi banyak pengeluar, terutamanya dalam industri aeroangkasa, perubatan, elektronik dan semikonduktor, yang mana keperluan kestabilan dimensi amat ketat.
Plastik Mana Yang Sesuai Untuk Penyepuhlindapan?
Tidak semua plastik memerlukan penyepuhlindapan, dan bahan yang berbeza mempunyai keperluan yang berbeza untuk proses tersebut. Bagi komponen struktur biasa dengan keperluan ketepatan yang agak rendah, pemesinan tanpa penyepuhlindapan selalunya mencukupi. Walau bagaimanapun, bagi bahagian ketepatan, penyepuhlindapan harus dirancang mengikut ciri-ciri bahan tersebut.
Bahan-bahan biasa yang sesuai untuk penyepuhlindapan termasuk:
- PEEK (Polieter Eter Keton)
- PA (Nilon)
- PC (Polikarbonat)
- PMMA (Akrilik)
- PET (Poliester)
- POM (Polioksimetilena/Asetal)
Bahan-bahan ini terdedah kepada perubahan dimensi yang disebabkan oleh haba pemotongan atau tekanan dalaman semasa pemesinan. Penyepuhlindapan meningkatkan lagi kestabilan produk, menjadikannya amat sesuai untuk komponen ketepatan dan produk yang bertujuan untuk kegunaan jangka panjang.
Apakah Penambahbaikan yang Boleh Dibawa oleh Penyepuhlindapan?
Penyepuhlindapan bukan sahaja bertujuan untuk menjadikan plastik "lebih tahan haba". Tujuan utamanya adalah untuk melepaskan tekanan dalaman yang terkumpul semasa pemesinan secara beransur-ansur. Banyak bahagian kelihatan tepat dari segi dimensi sejurus selepas pemesinan, tetapi mungkin mengalami sedikit pengecutan, melengkung atau ketidaksejajaran lubang dari semasa ke semasa. Isu-isu ini sering berkaitan dengan tekanan dalaman. Selepas penyepuhlindapan, bahan mencapai keadaan dalaman yang lebih stabil, membolehkan bahagian tersebut berfungsi dengan lebih andal semasa pemasangan, pengangkutan dan perkhidmatan jangka panjang.
Selepas menggabungkan proses penyepuhlindapan, pengeluar sering mendapati bahawa dimensi produk menjadi lebih stabil dan hasil pemesinan bertambah baik. Ini terutamanya benar untuk bahagian plastik dengan ketebalan dinding yang tidak sekata, geometri yang kompleks atau keperluan ketepatan yang tinggi. Tanpa penyepuhlindapan selepas pemesinan kasar, springback dimensi atau ubah bentuk setempat boleh berlaku dengan mudah semasa operasi berikutnya. Penyepuhlindapan membolehkan bahan mencapai keseimbangan secara beransur-ansur melalui pemanasan terkawal dan penyejukan perlahan, menjadikan dimensi lebih mudah dikawal semasa pemesinan kemasan dan menyediakan bahagian dengan lebih baik untuk pemasangan.
Komponen plastik yang disepuh biasanya mempamerkan ciri-ciri berikut:
- Perubahan dimensi yang dikurangkan
- Kurang melengkung dan herotan
- Risiko keretakan tekanan yang lebih rendah
- Pemesinan berikutnya yang lebih stabil
Walaupun penambahbaikan ini mungkin kelihatan halus, ia sangat ketara dalam pembuatan ketepatan. Variasi dimensi yang dikurangkan bermakna bahagian-bahagian mengekalkan ketepatannya walaupun selepas penyimpanan yang berpanjangan. Lengkungan yang lebih rendah membolehkan komponen rata dan berdinding nipis kekal lebih lurus. Retakan tegasan yang dikurangkan meningkatkan kebolehpercayaan di bawah beban mekanikal dan suhu yang tinggi. Kestabilan pemesinan yang lebih baik juga menjadikan penggerudian, penggilingan dan penorehan lebih mudah dikawal. Dalam pengeluaran besar-besaran, penambahbaikan ini secara langsung tercermin dalam hasil yang lebih tinggi dan kualiti produk yang lebih konsisten. Banyak komponen ketepatan tinggi mengikuti proses "pemesinan kasar → penyepuhlindapan → pemesinan kemasan". Ini membolehkan kebanyakan tegasan dalaman dilepaskan sebelum operasi pemesinan akhir, membolehkan kawalan dimensi yang lebih tepat. Walaupun ini menambah langkah pembuatan tambahan, ia selalunya mengurangkan skrap dan kerja semula, akhirnya menurunkan kos pengeluaran.
Bagaimanakah Penyepuhlindapan Plastik Dilakukan?
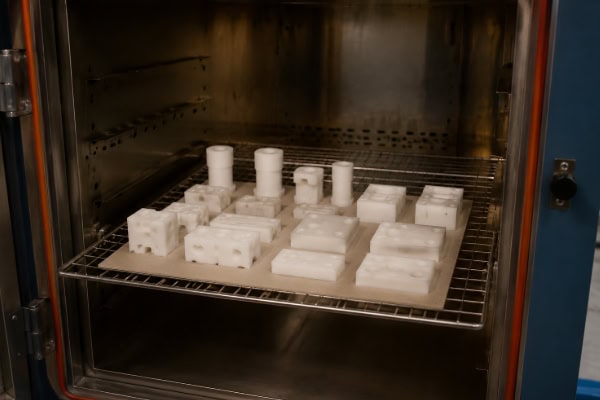
Penyepuhlindapan bukan sekadar meletakkan bahagian plastik ke dalam ketuhar untuk pemanasan. Ia adalah proses yang dikawal dengan teliti yang memerlukan kawalan suhu, masa pegangan dan kadar penyejukan yang tepat. Bahan yang berbeza mempunyai julat suhu penyepuhlindapan yang berbeza, jadi proses yang sesuai mesti diwujudkan berdasarkan sifat bahan sebelum pelaksanaan. Hanya dengan kawalan proses yang betul, penyepuhlindapan boleh mencapai hasil yang dimaksudkan.
Tentukan Bahan dan Suhu Penyepuhlindapan
Sebelum penyepuhlindapan, gred bahan mesti dikenal pasti kerana plastik yang berbeza mempunyai ciri-ciri rintangan haba yang berbeza. Memilih bahan yang salah atau menggunakan suhu yang salah akan mengurangkan keberkesanan penyepuhlindapan dengan ketara dan mungkin menyebabkan pelembutan, ubah bentuk atau pengikisan pada bahagian tersebut. Plastik kejuruteraan berbeza-beza dengan ketara. Ada yang memerlukan penyepuhlindapan suhu yang agak rendah, manakala yang lain memerlukan suhu yang jauh lebih tinggi untuk melegakan tekanan dalaman. Oleh itu, sebelum penyepuhlindapan bermula, sumber bahan, gred dan parameter pemprosesan yang disyorkan oleh pembekal harus disahkan. Hanya selepas mengesahkan maklumat bahan, proses penyepuhlindapan yang sesuai boleh diwujudkan.
Sebagai contoh:
PA (Nilon): kira-kira 80°C–120°C
PC: lebih kurang 120°C
POM: lebih kurang 120°C
INTI: melebihi 200°C
Suhu penyepuhlindapan sebenar harus sentiasa mengikut cadangan yang diberikan oleh pembekal bahan untuk mengelakkan kesan buruk terhadap prestasi bahan akibat suhu yang berlebihan. Kelompok pengeluaran dan formulasi bahan yang berbeza mungkin menunjukkan ciri-ciri rintangan haba yang berbeza, jadi parameter proses tidak boleh hanya berdasarkan pengalaman. Bagi bahan yang sensitif terhadap kelembapan, prosedur pengeringan dan penyepuhlindapan juga harus diselaraskan dengan betul untuk mengelakkan kelembapan daripada menjejaskan kualiti permukaan semasa pemanasan. Lebih tepat kawalan suhu, lebih baik kestabilan dimensi selepas penyepuhlindapan, dan lebih kecil kemungkinan bahagian tersebut berubah dari semasa ke semasa. Hanya dengan memilih suhu penyepuhlindapan yang betul, tegasan dalaman dapat dilegakan dengan berkesan sambil mencegah ubah bentuk atau degradasi yang disebabkan oleh terlalu panas. Suhu yang terlalu rendah gagal melepaskan tegasan yang mencukupi, manakala suhu yang terlalu tinggi boleh menyebabkan permukaan melekit, keruntuhan tepi, atau kemerosotan sifat mekanikal. Oleh itu, suhu yang lebih tinggi tidak semestinya lebih baik. Pendekatan yang betul adalah untuk mengenal pasti julat suhu optimum yang dibenarkan oleh bahan dan melaraskannya mengikut ketebalan bahagian, geometri, dan keperluan aplikasi.
Kawal Masa Pegangan
Sebaik sahaja suhu yang ditentukan dicapai, ia mesti dikekalkan untuk tempoh yang mencukupi untuk membolehkan haba diagihkan secara sekata ke seluruh bahan. Ramai orang tersilap percaya bahawa penyepuhlindapan selesai sebaik sahaja suhu sasaran dicapai. Pada hakikatnya, peringkat penahanan adalah di mana pelepasan tegasan sebenarnya berlaku. Hanya apabila kedua-dua permukaan dan bahagian dalam bahagian mencapai keadaan terma yang agak seragam, rantai polimer secara beransur-ansur boleh menyusun semula dan melegakan tegasan dalaman. Jika masa penahanan terlalu singkat, permukaan mungkin mencapai suhu yang diperlukan manakala bahagian dalam sebahagian besarnya kekal tidak berubah, mengakibatkan pelepasan tegasan yang tidak lengkap.
Tempoh penyimpanan biasanya dipengaruhi oleh faktor-faktor berikut:
- Jenis bahan
- ketebalan bahan
- Saiz bahagian
- Geometri produk
Bahagian yang lebih tebal biasanya memerlukan masa pegangan yang lebih lama untuk memastikan pemanasan seragam di seluruh komponen. Bahagian yang besar atau yang mempunyai ketebalan dinding yang berbeza-beza memindahkan haba dengan lebih perlahan dan oleh itu memerlukan tempoh pegangan yang lebih lama. Sebaliknya, walaupun komponen berdinding nipis cepat panas, ia juga lebih mudah terdedah kepada ubah bentuk yang disebabkan oleh turun naik suhu dan oleh itu memerlukan kawalan yang sama teliti. Memandangkan geometri bahagian yang berbeza menyerap haba secara berbeza, masa pegangan mesti sentiasa diselaraskan mengikut keadaan sebenar. Jika masa pegangan terlalu pendek, tekanan dalaman tidak dapat dilegakan sepenuhnya. Jika terlalu lama, kitaran pengeluaran menjadi lebih panjang dan bahan tertentu mungkin mengalami degradasi. Masa pegangan yang tidak mencukupi boleh menyebabkan bahagian kelihatan normal sejurus selepas penyepuhlindapan, hanya untuk menunjukkan springback dimensi kemudian. Masa pegangan yang berlebihan mengurangkan kecekapan pengeluaran dan boleh meningkatkan risiko penuaan bahan. Oleh itu, masa pegangan harus mengimbangi keberkesanan dengan kecekapan pengeluaran.
Sejukkan Perlahan-lahan untuk Mencegah Tekanan Dalaman Baharu
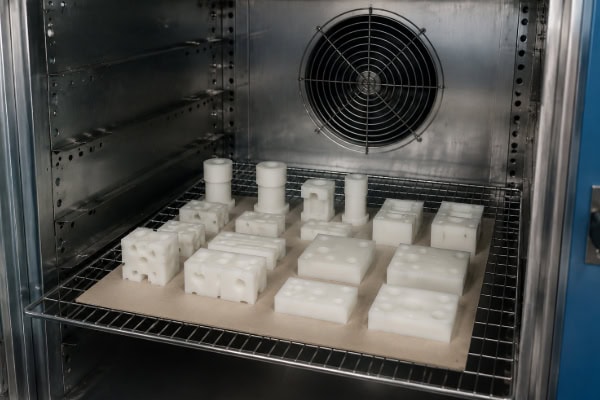
Peringkat penyejukan adalah sama pentingnya selepas penyepuhlindapan. Banyak kegagalan penyepuhlindapan bukan disebabkan oleh pemanasan yang tidak mencukupi, tetapi oleh penyejukan yang terlalu cepat, yang berkesan mengunci tekanan dalaman baharu kembali ke dalam bahan. Plastik menjadi agak lembut pada suhu tinggi. Jika terdedah secara tiba-tiba kepada persekitaran yang lebih sejuk, permukaan dan bahagian dalamnya menyejuk pada kadar yang berbeza, menghasilkan tekanan haba baharu yang boleh mengakibatkan melengkung, retak atau sisihan dimensi. Oleh itu, proses penyejukan mesti dikawal secara beransur-ansur dan teliti.
Kaedah penyejukan biasa termasuk: Penyejukan semula jadi di dalam ketuhar, Penyejukan langkah demi langkah, Penyejukan terkawal perlahan, dan Elakkan menanggalkan bahagian secara langsung untuk penyejukan pantas.
Penyejukan semula jadi sesuai untuk kebanyakan komponen standard kerana ia membolehkan bahan kembali ke suhu bilik secara beransur-ansur dalam persekitaran yang stabil. Penyejukan langkah demi langkah lebih sesuai untuk produk yang memerlukan kestabilan dimensi yang sangat tinggi, kerana suhu dikurangkan secara beransur-ansur dalam beberapa peringkat. Penyejukan perlahan meminimumkan kejutan haba dan amat bermanfaat untuk komponen berdinding tebal atau berketepatan tinggi. Terlepas dari kaedah penyejukan yang digunakan, objektif utama adalah untuk memastikan suhu dalaman berubah seawal mungkin, sekali gus meminimumkan pembentukan ubah bentuk baharu yang disebabkan oleh perbezaan suhu. Jika bahan terdedah terlalu cepat kepada udara sejuk, tegasan haba baharu mungkin terbentuk di dalam bahagian tersebut, sekali gus mengurangkan keberkesanan penyepuhlindapan. Banyak komponen kelihatan normal sejurus selepas penyepuhlindapan tetapi mengalami sedikit ubah bentuk beberapa jam atau hari kemudian kerana penyejukan yang tidak betul. Keadaan ini amat biasa berlaku dalam pemesinan jitu. Oleh itu, peringkat penyejukan tidak boleh diabaikan. Apabila perlu, dulang sokongan, ruang bertebat atau peralatan kawalan suhu yang boleh diprogramkan harus digunakan untuk menyediakan persekitaran penyejukan yang stabil.
Apakah Pertimbangan Teknikal Semasa Penyepuhlindapan Plastik?
Keberkesanan penyepuhlindapan bukan sahaja bergantung pada kawalan suhu tetapi juga pada peralatan, penempatan bahagian dan pengurusan proses. Prosedur operasi piawai meningkatkan konsistensi dan mengurangkan variasi kualiti antara kelompok pengeluaran. Walaupun menggunakan bahan dan suhu yang sama, keadaan peralatan atau kaedah penempatan bahagian yang berbeza boleh menghasilkan hasil yang jauh berbeza.
Elakkan Suhu Berlebihan
Ramai orang percaya bahawa suhu yang lebih tinggi sentiasa menghasilkan hasil penyepuhlindapan yang lebih baik, tetapi ini tidak berlaku. Tidak seperti logam, plastik sangat sensitif terhadap suhu. Melebihi julat yang disyorkan bukan sahaja gagal meningkatkan kelegaan tekanan tetapi juga boleh merosakkan struktur bahan. Komponen lutsinar, bahagian berdinding nipis dan komponen ketepatan amat sensitif terhadap haba berlebihan. Jika suhu melebihi julat yang dibenarkan oleh bahan, masalah berikut mungkin berlaku:
- Pelembutan bahan
- Bahagian ubah bentuk
- Permukaan menggelegak
- Prestasi bahan yang berkurangan
Sebaik sahaja masalah ini berlaku, ia selalunya menjejaskan penampilan dan prestasi fungsi bahagian tersebut secara langsung. Bahan yang dilembutkan mungkin membentuk kesan daripada dulang sokongan, ubah bentuk boleh menyebabkan ketidaksejajaran lubang dan ralat dimensi, gelembung permukaan menjejaskan kualiti kosmetik, dan prestasi bahan yang berkurangan mungkin hanya menjadi ketara semasa servis. Oleh itu, suhu penyepuhlindapan hendaklah sentiasa kekal dalam julat yang disyorkan dan dipantau menggunakan peralatan kawalan suhu yang boleh dipercayai. Sebaik-baiknya, peralatan tersebut hendaklah merangkumi fungsi rakaman suhu dan penggera untuk memastikan sebarang keabnormalan dapat dikesan dengan segera. Untuk pengeluaran besar-besaran, kawalan suhu yang stabil adalah lebih penting daripada menggunakan suhu yang lebih tinggi kerana ia memastikan kualiti yang konsisten merentasi kelompok pengeluaran yang berbeza dan memudahkan pembuatan piawai.
Letakkan Bahagian dengan Betul
Cara bahagian diletakkan juga mempengaruhi keberkesanan penyepuhlindapan. Pada suhu tinggi, komponen plastik menjadi lebih lembut. Penempatan yang tidak betul boleh menyebabkan bahagian menekan antara satu sama lain, mengalami beban yang tidak sekata atau menerima sokongan yang tidak mencukupi, mengakibatkan ubah bentuk baharu semasa penyepuhlindapan. Plat, komponen panjang dan bahagian berdinding nipis amat sensitif terhadap keadaan sokongan.
Cadangan biasa termasuk:
- Letakkan bahagian-bahagian rata dengan sokongan yang mencukupi
- Elakkan menyusun bahagian
- Kekalkan jarak yang betul
- Gunakan dulang tahan haba
Amalan-amalan ini memastikan pengagihan haba yang sekata, meminimumkan tekanan setempat dan mengurangkan risiko ubah bentuk semasa penyepuhlindapan. Sokongan rata menggalakkan pemanasan seragam, mengelakkan kawasan yang tidak disokong. Mencegah penyusunan melindungi bahagian daripada mampatan bersama. Jarak yang betul membolehkan udara panas beredar dengan bebas, memastikan pemanasan seragam. Dulang tahan haba memberikan sokongan yang stabil dan meminimumkan ubah bentuk yang disebabkan oleh herotan dulang pada suhu tinggi. Walaupun penempatan kelihatan mudah, ia mempunyai kesan langsung pada kerataan dan konsistensi dimensi selepas penyepuhlindapan. Untuk bahan kepingan besar, titik sokongan tambahan harus ditambah untuk mengelakkan kendur pada suhu tinggi. Oleh kerana komponen rata yang besar boleh bengkok di bawah beratnya sendiri apabila dipanaskan, meningkatkan titik sokongan, mengoptimumkan reka bentuk dulang dan mengehadkan bahagian kepada satu lapisan adalah kaedah yang berkesan untuk meningkatkan kualiti penyepuhlindapan.
Lakukan Pemesinan Selesai Selepas Penyepuhlindapan
Tujuan proses ini adalah untuk menghapuskan sebahagian besar elaun pemesinan semasa pemesinan kasar, melegakan tekanan dalaman melalui penyepuhlindapan, dan kemudian mencapai dimensi akhir melalui pemesinan kemasan. Pendekatan ini amat biasa digunakan untuk komponen yang memerlukan ketepatan lubang yang tinggi, permukaan padanan ketepatan, atau pemasangan yang kompleks. Jika bahagian tersebut dimesin sepenuhnya dalam satu operasi, tekanan dalaman baki mungkin akan dilepaskan secara beransur-ansur semasa perkhidmatan, menyebabkan hanyutan dimensi dan menjejaskan kualiti pemasangan.
Urutan proses yang lazim ialah:
- Pemesinan kasar
- penyepuhlindapan
- Selesai pemesinan
- Pemeriksaan terakhir
Proses ini berkesan melegakan tekanan dalaman yang dihasilkan semasa pemesinan kasar sebelum pemesinan akhir memastikan ketepatan dimensi. Hasilnya, ia digunakan secara meluas dalam pembuatan komponen plastik jitu. Pemesinan kasar menghilangkan kebanyakan bahan berlebihan tetapi juga memperkenalkan tekanan dalaman baharu. Penyepuhlindapan secara beransur-ansur melegakan tekanan ini, manakala pemesinan kemasan membetulkan dimensi berdasarkan keadaan bahan yang stabil. Pendekatan ini meningkatkan ketepatan dan meminimumkan risiko ubah bentuk pada masa hadapan. Bagi komponen yang mempunyai keperluan yang sangat mencabar, pengeluar mungkin membenarkan bahagian untuk menstabilkan selepas penyepuhlindapan sebelum memulakan pemesinan kemasan. Walaupun ini meningkatkan bilangan langkah pengeluaran, ia mengurangkan skrap dan kerja semula dengan ketara.
Bagaimanakah Kualiti Pemesinan Boleh Dipertingkatkan Lagi Selepas Penyepuhlindapan Plastik?
Penyepuhlindapan hanyalah satu bahagian dalam mencapai hasil pemesinan yang berkualiti tinggi. Kualiti produk yang stabil juga bergantung pada kawalan yang betul sepanjang keseluruhan proses pembuatan. Daripada pengurusan bahan hingga pemeriksaan akhir, setiap langkah mempengaruhi hasil akhir. Malah proses penyepuhlindapan yang dilaksanakan dengan sempurna tidak dapat mengimbangi pemilihan bahan yang lemah, elaun pemesinan yang tidak betul atau prosedur pemeriksaan yang tidak mencukupi.
Integrasikan Penyepuhlindapan ke dalam Proses Pemesinan Keseluruhan
Penyepuhlindapan harus dimasukkan ke dalam proses pembuatan semasa perancangan produk dan bukannya ditambah hanya selepas ubah bentuk berlaku. Sifat bahan, taburan ketebalan dinding, keperluan pemasangan dan operasi pemesinan berikutnya harus dipertimbangkan semasa peringkat reka bentuk. Menambah penyepuhlindapan selepas ketidakstabilan dimensi telah muncul selalunya mempengaruhi jadual penghantaran dan meningkatkan kos pengeluaran. Perancangan yang betul membolehkan pemesinan kasar, penyepuhlindapan dan pemesinan kemasan berfungsi bersama dengan cekap.
Proses pemesinan yang dirancang dengan baik dapat mengurangkan kerja semula, meningkatkan produktiviti dan membantu mengawal keseluruhan kos pengeluaran. Sesetengah komponen mendapat manfaat daripada meninggalkan elaun pemesinan tambahan sebelum penyepuhlindapan dan melakukan pemesinan kemasan selepas itu, sementara yang lain memerlukan kaedah sokongan dan reka bentuk lekapan untuk dipertimbangkan sebelum pemesinan bagi meminimumkan kepekatan tekanan. Memasukkan faktor-faktor ini dalam pelan proses awal dapat mengurangkan percubaan dan kesilapan dan menghasilkan pengeluaran yang lebih stabil.
Memperkukuhkan Pemeriksaan Dimensi
Selepas penyepuhlindapan, dimensi kritikal perlu diperiksa dengan segera. Banyak bahagian tidak menunjukkan perubahan visual yang ketara selepas penyepuhlindapan, namun keadaan dalamannya telah berubah dan sedikit variasi dimensi mungkin telah berlaku. Tanpa pemeriksaan tepat pada masanya, komponen yang tidak stabil mungkin akan beralih ke peringkat pembuatan seterusnya, di mana masalah menjadi lebih sukar untuk dibetulkan semasa pemasangan.
Peralatan pemeriksaan biasa termasuk:
- Angkup vernier
- Mikrometer
- Mesin Pengukur Selaras (CMMs)
- Tolok ketinggian
Selepas kestabilan dimensi disahkan, komponen boleh meneruskan operasi pemesinan seterusnya dengan lebih yakin, sekali gus meningkatkan ketekalan produk keseluruhan. Bagi ciri-ciri utama seperti jarak lubang, kerataan, ketertegak lurus dan kekonsentrisit, piawaian pemeriksaan yang jelas perlu diwujudkan dan data pengukuran direkodkan untuk setiap kelompok pengeluaran. Ini bukan sahaja mengenal pasti keabnormalan dengan cepat tetapi juga membantu jurutera proses menilai ketekalan proses penyepuhlindapan.
Tetapkan Parameter Penyepuhlindapan Piawai
Untuk memastikan kualiti yang konsisten merentasi kelompok pengeluaran yang berbeza, pengeluar biasanya menetapkan prosedur penyepuhlindapan piawai yang merangkumi:
- Julat suhu
- Menahan masa
- kaedah penyejukan
- Piawaian pemeriksaan
Sebaik sahaja prosedur piawai diwujudkan, kestabilan pemesinan bertambah baik, kebolehkesanan kualiti menjadi lebih mudah, dan pengoptimuman proses masa hadapan menjadi lebih cekap. Nilai prosedur piawai terletak pada transformasi pengalaman terkumpul kepada amalan operasi yang boleh diulang, membolehkan pengendali yang berbeza mencapai hasil yang konsisten di bawah keadaan yang sama. Apabila jumlah pengeluaran meningkat, parameter piawai juga mengurangkan masa persediaan dan meningkatkan kecekapan pembuatan. Penyeragaman tidak bermakna parameter harus kekal tidak berubah secara kekal. Parameter proses harus diselaraskan mengikut keperluan untuk menampung perubahan dalam kelompok bahan, keadaan peralatan atau struktur produk. Dengan mengekalkan rekod pengeluaran yang lengkap, pengeluar boleh terus menambah baik proses penyepuhlindapan dan mengumpul pengalaman pembuatan yang berharga.
Soalan Lazim
Adakah semua bahagian plastik memerlukan penyepuhlindapan?
Tidak semua komponen plastik memerlukan penyepuhlindapan. Jika sesuatu produk mempunyai keperluan ketepatan dimensi yang agak rendah, struktur yang mudah dan beroperasi di bawah keadaan perkhidmatan biasa, ia selalunya boleh dimesin secara langsung tanpa penyepuhlindapan. Walau bagaimanapun, bagi komponen yang memerlukan ketepatan dimensi yang tinggi, keratan dinding tebal, geometri yang kompleks atau kestabilan dimensi jangka panjang, penyepuhlindapan boleh mengurangkan tegasan baki dengan ketara sambil meningkatkan kestabilan dimensi dan hayat perkhidmatan. Sama ada penyepuhlindapan diperlukan harus dinilai berdasarkan jenis bahan, geometri produk, keperluan toleransi dan keadaan aplikasi sebenar. Jurutera pemesinan yang berpengalaman harus menentukan proses pembuatan yang paling sesuai.
Kesimpulan
Penyepuhlindapan plastik merupakan proses tambahan penting dalam pemesinan CNC. Ia berkesan melegakan tekanan dalaman baki, meningkatkan kestabilan dimensi, dan mengurangkan risiko ubah bentuk dan keretakan pemesinan. Bagi plastik kejuruteraan seperti PEEK, nilon, PC, POM, PET dan PMMA, penggabungan proses penyepuhlindapan yang betul menjadikan pemesinan kemasan berikutnya lebih stabil sambil meningkatkan kebolehpercayaan produk jangka panjang. Dalam pengeluaran sebenar, keberkesanan penyepuhlindapan bukan sahaja bergantung pada tetapan suhu tetapi juga pada masa pegangan, kadar penyejukan, penempatan bahagian dan keseluruhan proses pemesinan. Dengan mewujudkan prosedur penyepuhlindapan piawai dan menggabungkannya dengan pemeriksaan dimensi saintifik dan proses pemesinan kemasan, pengeluar boleh meningkatkan lagi kualiti produk, mengurangkan kerja semula dan meningkatkan kecekapan pengeluaran.















