
Pemesinan akrilik jitu memerlukan pemahaman yang kukuh tentang tingkah laku bahan, pilihan peralatan dan parameter proses terkawal. Saya telah meringkaskan sifat akrilik utama, jenis bahan yang sesuai, strategi pemesinan, pemilihan alat dan parameter, kaedah kemasan, amalan penyelesaian masalah dan aplikasi biasa—membantu pereka dan jurutera menguasai dengan cepat perkara penting untuk menghasilkan komponen akrilik berkualiti tinggi.
Servis IAkrilik
Akrilik, juga dikenali sebagai PMMA atau plexiglass, ialah termoplastik lutsinar yang mempunyai kejelasan optik yang sangat baik, kekuatan mekanikal yang baik dan kebolehmesinan yang luar biasa. Dalam pengalaman pembuatan saya, memahami sifat bahan akrilik adalah kunci untuk mencapai ketelusan yang tinggi dan ketepatan dimensi yang stabil.
Bahan Alternatif Biasa IPemesinan Akrilik
| Bahan | Kelebihan Utama | Rintangan Impak | Kemampuan mesin | Aplikasi tipikal | Tahap Kos |
| Polikarbonat (PC) | Kekuatan tinggi, tahan haba, ketahanan luar yang sangat baik | Lebih kurang 250× lebih kuat daripada akrilik | Kebolehmesinan yang baik tetapi mudah lebur jika terlalu panas | Pelindung keselamatan, kanta cermin mata, pelindung mesin, perumah lampu | Tinggi |
| ABS | Kos efektif, rintangan hentaman yang kuat, kestabilan dimensi yang baik | Rintangan hentaman yang baik | Mudah untuk mesin CNC, sesuai untuk pengeluaran besar-besaran yang dibentuk melalui suntikan | Bahagian automotif, perumah elektronik pengguna, komponen struktur | Rendah |
| petg | Fleksibel, tahan retak, boleh dibentuk termo, mesra pengguna | Rintangan hentaman sederhana hingga tinggi | Mudah dipotong, dibengkokkan haba dan dibentuk menjadi bentuk yang kompleks | Papan tanda, pembungkusan, penutup, produk paparan | Sederhana rendah |
| Akrilik (PMMA) | Ketelusan 92%, penampilan yang sangat baik, kebolehmesinan gred optik | Rintangan hentaman sederhana | Memerlukan kawalan haba semasa pemesinan, sesuai untuk bahagian yang berprestasi tinggi | Pendirian paparan, elemen optik, tingkap perubatan, kepingan hiasan | sederhana |
Sifat Bahan Akrilik
Ketumpatan: 1.18 g/cm³, menjadikan akrilik jauh lebih ringan daripada kaca sambil mengekalkan kekuatan, yang berfaedah untuk aplikasi ringan.
Kekuatan Tegangan: Berjulat antara 8,000 hingga 11,000 psi, memastikan ia dapat menahan tekanan tanpa pecah, menawarkan ketahanan yang lebih baik berbanding kaca.
Rintangan UV: Akrilik mempunyai rintangan UV yang sangat baik, dengan keupayaan untuk menahan pendedahan berpanjangan kepada cahaya matahari, menjadikannya sesuai untuk papan tanda luar, komponen automotif dan peralatan perubatan.
Rintangan Hentaman: Walaupun lebih tahan hentaman berbanding kaca, akrilik kurang tahan berbanding polikarbonat, yang bermaksud ia lebih mudah retak di bawah hentaman atau tekanan yang tinggi.
Gabungan ringan, kekuatan, dan kejelasan akrilik menjadikannya pilihan yang popular untuk pelbagai aplikasi, walaupun perlu berhati-hati dalam situasi berimpak tinggi di mana polikarbonat mungkin merupakan alternatif yang lebih sesuai.
Apakah Pemesinan Akrilik CNC
Pemesinan akrilik CNC merujuk kepada proses mengubah bahan mentah akrilik (PMMA) menjadi komponen berketepatan tinggi dan ketelusan tinggi menggunakan peralatan seperti kilang CNC, pemotong laser, pengukir, gerudi dan mesin pemusing. Berbanding dengan fabrikasi manual tradisional, pemesinan CNC memberikan toleransi yang lebih ketat, kebolehulangan yang unggul dan tepi serta permukaan gred optik.
Proses Pemesinan Biasa Digunakan Untuk Akrilik
Semasa memesin akrilik, saya biasanya memilih proses yang sesuai berdasarkan geometri bahagian, keperluan ketelusan dan aplikasi akhir. Berikut adalah kaedah pemesinan jitu yang paling banyak digunakan:
CNC Milling
Pengisaran CNC menanggalkan bahan akrilik melalui putaran berkelajuan tinggi pada pengisar hujung. Tepi pemotong mengikuti laluan alat yang diprogramkan dan mengikis bahan lapisan demi lapisan. Prinsip terasnya ialah "pemotongan berasaskan cip," di mana tepi tajam yang tajam menghiris bahan dengan bersih supaya ia keluar sebagai cip dan bukannya cair. Kaedah ini cemerlang dalam permukaan rata, poket, chamfer dan geometri 3D yang kompleks.
Turning CNC
Pemutaran CNC memutarkan rod atau tiub akrilik pada kelajuan tinggi sementara alat pemotong kekal pegun dan secara beransur-ansur memasuki bahan. Ini menghasilkan ciri silinder, anak tangga, alur dan lubang dalaman. Oleh kerana putaran bahan kerja menghasilkan daya pemotongan yang stabil, pemutaran sesuai untuk cincin optik, tiub lutsinar dan komponen pengedap jitu.
Pemotongan Laser
Pemotongan laser menggunakan pancaran laser CO₂ untuk memanaskan permukaan akrilik serta-merta, menyebabkan bahan mengewap atau cair dan terkeluar dari garpu. Mekanismenya ialah penyingkiran bahan secara terma melalui penukaran tenaga cahaya kepada haba. Ia menghasilkan tepi yang bersih dan berkilat tetapi terhad kepada pemotongan satah 2D sahaja.
Ukiran & Penandaan
Ukiran menggunakan pemotong mikrodiameter atau pancaran laser untuk menanggalkan lapisan permukaan bahan yang sangat nipis, menghasilkan alur, tekstur, corak atau laluan panduan cahaya yang cetek. Mekanismenya ialah "pemotongan mikro" atau "peleburan mikro", yang digunakan secara meluas pada logo, tanda pengenalan dan ciri hiasan.
Penggerudian
Penggerudian menggunakan mata gerudi bertepi tirus untuk menembusi akrilik dengan daya paksi semasa berputar. Pemindahan cip berterusan memastikan potongan stabil. Proses ini membentuk lubang dan countersink yang tepat yang biasa digunakan dalam pemasangan, pelekap dan struktur kandang.
Lenturan Haba & Pembentukan Termo
Apabila dipanaskan hingga takat pelembutannya (kira-kira 150–160°C), akrilik menjadi lentur dan boleh dibengkokkan atau dibentuk menggunakan lekapan. Prinsipnya bergantung pada pengenduran haba rantai molekul PMMA, yang membolehkannya diselaraskan semula di bawah daya luaran. Pembentukan termo dan pengacuan sesuai untuk panel besar dan komponen yang dihasilkan secara besar-besaran.
Kelebihan Dan Keterbatasan Pemesinan Akrilik Ketepatan
kelebihan
Kemasan gred optik
Pemesinan CNC yang digabungkan dengan penggilapan wap boleh mencapai ketelusan hampir seperti kaca (92%). Bagi pelanggan perubatan, kami secara rutin mencapai toleransi ±0.05 mm pada tingkap pandangan yang jelas.
Sangat boleh diulang untuk ciri-ciri kompleks
Berbanding dengan pemotongan laser, CNC menyokong ciri-ciri 3D seperti anak tangga, ceruk, fillet, chamfer dan slot ketepatan.
Ringan dan cekap untuk diproses
Akrilik adalah 50% lebih ringan daripada kaca dan menawarkan penggilapan yang lebih mudah berbanding polikarbonat, sekali gus mengurangkan kos pemesinan dan logistik.
Batasan
Mudah retak atau mengalami pemutihan akibat tekanan
Terutamanya dengan akrilik yang tersemperit, kadar suapan yang tidak betul atau alat yang kusam boleh menyebabkan keretakan, kekasaran atau pemutihan di sepanjang tepi.
Tetingkap pemprosesan terma yang sempit
Di atas ~90°C, akrilik mula cair dan membentuk tepi melekit, menjadikan penyejukan udara dan pemindahan cip yang cepat adalah penting.
Rintangan hentaman yang lebih rendah
Akrilik tidak sesuai untuk persekitaran berimpak tinggi, polikarbonat (PC) harus digunakan apabila ketahanan menjadi keutamaan.
Jenis Bahan Akrilik Dan Bentuk Bekalan Yang Sesuai Untuk Pemesinan
Memilih jenis akrilik yang betul dan bentuk bekalannya yang betul adalah penting untuk mencapai ketepatan pemesinan, kejelasan optik dan kestabilan bahagian keseluruhan. Gred akrilik yang berbeza berbeza dengan ketara dalam tekanan dalaman, prestasi optik dan kelakuan pemesinan, manakala pelbagai bentuk bekalan menentukan saiz bahagian dan strategi pemesinan yang boleh dilaksanakan.
Jenis Bahan Akrilik
Akrilik Tuangan (Akrilik Tuangan Sel)
Akrilik tuangan dihasilkan dengan mengawetkan resin PMMA cecair di dalam acuan, menghasilkan tekanan dalaman yang rendah dan keseragaman optik yang sangat baik.
Tingkah laku pemesinan: Ia mudah patah semasa memotong, memberikan penglibatan alat yang lebih stabil dan kurang lebur.
Dalam projek saya, saya hampir selalu memilih kepingan tuangan untuk panel optik kerana tepinya boleh digilap sehingga hampir seperti kaca.
Akrilik Tersemperit
Akrilik tersemperit dibuat dengan menolak PMMA cair melalui acuan penyemperitan, yang memperkenalkan tekanan dalaman yang lebih tinggi.
Tingkah laku pemesinan: Lebih mudah cair, memutih di sepanjang laluan alat dan ubah bentuk berkaitan haba, memerlukan penyejukan yang dipertingkatkan.
Ia sesuai untuk perumah, penutup paparan dan komponen lutsinar berketepatan rendah.
Akrilik Tuangan Berterusan
Bahan ini dihasilkan menggunakan proses tuangan tali sawat berterusan, yang menawarkan ciri-ciri antara akrilik tuangan dan akrilik tersemperit.
Tingkah laku pemesinan: Mempamerkan kestabilan dimensi yang unggul dan toleransi ketebalan yang lebih ketat, sesuai untuk saiz yang besar Panel giling CNC.
Akrilik Diubah Suai, Akrilik Komposit dan Helaian Terekstrusi Bersama
Bahan-bahan ini termasuk pengubah impak, kalis api atau struktur berlapis yang meningkatkan prestasi.
Akrilik yang diubah suai impak, sebagai contoh, biasanya digunakan untuk perisai pelindung—tetapi memerlukan kedalaman pemotongan yang cetek untuk mengelakkan keretakan antara lapisan.
Akrilik Berkabut, Bertekstur, Berwarna dan Pemancar IR
Ini merujuk kepada variasi fungsian atau estetik akrilik standard.
Helaian berkabut berfungsi dengan baik untuk ukiran dan papan tanda bercahaya latar
Helaian berwarna digunakan secara meluas untuk paparan dan penjenamaan
Helaian pemancar IR sesuai untuk tingkap sensor
Prinsip pemesinan mereka sepadan dengan akrilik jernih, walaupun hasil visualnya berbeza.
Borang Bekalan Akrilik Sesuai Untuk Pemesinan CNC
Helaian
Bentuk yang paling biasa, sesuai untuk pemotongan laser, pengilangan CNC, ukiran dan pemesinan satah yang lain.
Saya biasanya bekerja dengan helaian 1 mm–30 mm, meliputi aplikasi daripada panel paparan hinggalah ke penutup dan tingkap optik.
Joran
Digunakan untuk putaran CNC bagi menghasilkan silinder, kanta, penggelek dan penyambung mekanikal.
Rod menawarkan keseragaman yang sangat baik, membolehkan putaran berkelajuan tinggi yang stabil dengan kesipian atau getaran yang minimum.
Tiub
Sesuai untuk saluran bendalir, tiub pencahayaan dan penutup pelindung.
Ia mengekalkan kebulatan semasa memusing dan memotong, tetapi pemasangan mesti mengelakkan ubah bentuk daripada tekanan pengapit.
Blok dan Cakera
Sesuai untuk komponen tebal atau bahagian optik seperti kanta atau kiub panduan cahaya.
Ini memerlukan pemotongan berbilang langkah untuk mengelakkan tekanan dalaman daripada menyebabkan retakan semasa pemesinan.
Profil dan Ekstrusi Tersuai
Direka untuk trek, saluran, bingkai dan struktur paparan dengan keratan rentas khas.
Prinsip pemesinan adalah serupa dengan kepingan rata, tetapi lekapan mesti memberikan sokongan penuh untuk mengelakkan berpusing atau melengkung.
Apakah Sifat Bahan Utama yang Perlu Dipertimbangkan Semasa Memesin Akrilik
Akrilik (PMMA) sangat sesuai untuk pemesinan jitu kerana kejelasan optiknya yang tinggi, ketegaran dan sifat pemotongan yang boleh diramal. Walau bagaimanapun, ia juga sensitif terhadap haba, tekanan dan keretakan. Memahami sifat bahannya membolehkan jurutera membuat keputusan yang tepat semasa reka bentuk dan pemesinan—mengurangkan kecacatan sambil meningkatkan kualiti permukaan, ketelusan dan ketepatan dimensi.
Sifat Fizikal & Mekanikal Akrilik
| Hartanah | Nilai Biasa | Kesan pada Pemesinan |
| Kekuatan tegangan | 60–75 MPa | Keras dan stabil semasa penggilingan, tetapi mudah patah rapuh di bawah beban yang berlebihan |
| Modulus elastik | 2.5–3.5 GPa | Kekakuan yang tinggi membantu mengekalkan ketepatan dimensi |
| Kekuatan Kesan | ~15–20 kJ/m² | Ketahanan sederhana—memerlukan kawalan haba semasa pemotongan berkelajuan tinggi untuk mengelakkan keretakan |
| Ketumpatan | 1.18 g / cm³ | Ringan, sesuai untuk paparan dan komponen struktur |
| Kekerasan Rockwell | M90 | Permukaannya agak keras tetapi sensitif terhadap calar, filem pelindung disyorkan |
Sifat Terma & Tingkah Laku Berkaitan Haba
Akrilik ialah bahan termoplastik dan bertindak balas dengan kuat terhadap perubahan suhu.
Suhu Pelembutan Vicat: ~100°C
Geseran berlebihan semasa pemesinan CNC boleh melembutkan permukaan, menyebabkan lebur atau ubah bentuk.
Takat Lebur: ~160°C
Dengan kawalan tenaga yang tidak betul—terutamanya dalam pemotongan laser—lubang lebur atau tanda terbakar boleh berlaku.
Pekali Pengembangan Terma: 70–80 × 10⁻⁶/°C
Pengembangan haba yang besar menjadikan akrilik sesuai untuk pemesinan suhu bilik, tetapi bukan untuk persekitaran pemasangan suhu tinggi.
Wawasan pemesinan:
Saya pernah memesin sekumpulan panel akrilik tebal di mana kedalaman pemotongan yang berlebihan menyebabkan pengumpulan haba. Tepinya bertukar menjadi putih—simptom keretakan mikro biasa yang disebabkan oleh tekanan haba. Sejak itu, saya sentiasa mengesyorkan pemotongan berbilang langkah dengan penyejukan udara yang kuat.
Sifat Optik Dan Keperluan Kejelasan
Kelebihan terbesar akrilik ialah ketelusan optiknya.
Penghantaran cahaya sehingga 92%, setanding dengan kaca
Indeks biasan 1.49, sesuai untuk struktur panduan cahaya dan komponen LED
Boleh digilap sehingga kemasan gred optik (Ra < 0.01 μm)
Menyokong penggilapan api, penggilapan wap dan kemasan berlian
Wawasan pemesinan:
Apabila menghasilkan panel paparan atau komponen optik, pelanggan sering bimbang tentang tanda alat yang boleh dilihat. Dengan strategi laluan alat yang dioptimumkan (kemasan kontur, laluan kekapis malar) dan pasca-penggilapan, kejelasan boleh dipertingkatkan dengan ketara.
Kestabilan Kimia Dan Rintangan Alam Sekitar
Akrilik memberikan ketahanan yang kuat terhadap banyak bahan kimia biasa:
Rintangan yang baik terhadap asid lemah dan alkohol
Sensitif terhadap hidrokarbon, yang boleh menyebabkan keretakan tegasan
Rintangan UV yang lebih baik daripada polikarbonat—tidak menguning di bawah cahaya matahari
Ketahanan cuaca yang sangat baik, mengekalkan kejelasan di luar untuk jangka masa yang lama
Contoh praktikal:
Kotak cahaya luar hampir selalu menggunakan akrilik tuang kerana ia kekal jernih di bawah pendedahan UV, manakala PC cenderung menjadi kuning lebih cepat.
Kepekaan terhadap Tekanan, Merekah, Dan Pemutihan Tekanan
Mekanisme kegagalan yang paling biasa dalam pemesinan akrilik ialah pengaratan —pemutihan akibat tekanan, rekahan mikro atau patah tulang.
Sebab-sebab biasa termasuk:
Alat yang tumpul menyebabkan pemotongan mampatan dan bukannya ricih bersih
Tekanan pengapit yang berlebihan semasa pemasangan
Tegasan dalaman baki daripada bahan bukan anil
Pembentukan haba yang membawa kepada tekanan haba
Sentuhan dengan pelarut seperti alkohol atau petrol
Wawasan kejuruteraan:
Saya pernah menghasilkan satu kelompok tingkap instrumen lutsinar di mana pelanggan berkeras untuk menggunakan bahan bukan anil. Semasa pemasangan, pengetatan skru menyebabkan pemutihan di sekitar tepinya. Bagi bahagian yang mempunyai lubang berulir atau ciri pengikat, saya kini sentiasa mengesyorkan menambah jejari atau memilih akrilik yang diubah suai hentaman.
Apakah Proses Utama Dalam Pemesinan Akrilik CNC
Pemesinan akrilik CNC memerlukan perancangan laluan alat yang tepat, lekapan yang stabil dan kawalan haba yang ketat, kerana PMMA sangat sensitif terhadap suhu, ketajaman pemotong dan tekanan mekanikal. Aliran kerja yang betul—daripada pengaturcaraan dan penyediaan bahan hingga kemasan—menentukan kejelasan akhir, kualiti tepi dan kestabilan dimensi bahagian tersebut.
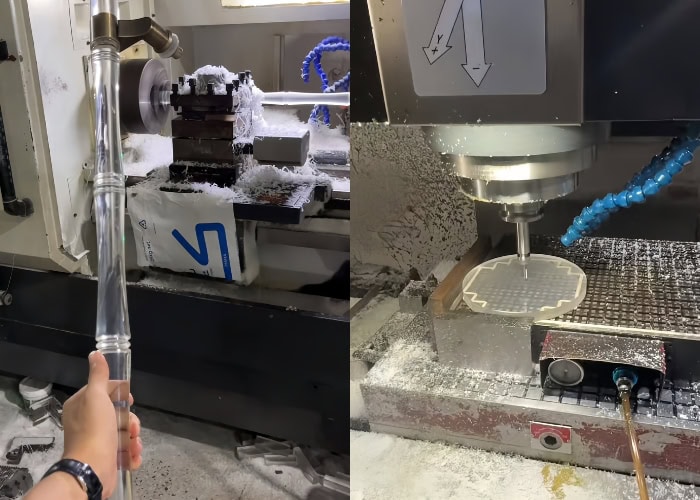
Perancangan Proses & Pengaturcaraan CNC
Pengaturcaraan yang berkesan adalah asas pemesinan akrilik berkualiti tinggi. Prinsip utamanya adalah meminimumkan pengumpulan haba, memastikan penyingkiran cip berterusan dan mengurangkan tekanan penglibatan semula alat.
Cegah pengumpulan haba:
Akrilik cepat panas akibat geseran, jadi laluan alatan mesti menggunakan pemotongan berlapis, pengasaran dan kemasan yang berasingan, dan elakkan pemotongan berulang di kawasan yang sama.
Kelajuan gelendong tinggi dan suapan pantas:
Pemesinan akrilik biasa menggunakan 10,000–24,000 rpm, membolehkan penyingkiran cip lebih cepat dan mengurangkan risiko lebur.
Laluan alat yang licin:
Peralihan arka dan strategi kekapis malar membantu mengelakkan tanda tekanan dan memastikan tepi licin.
Laluan alat pemotongan udara dan pembersihan cip:
Apabila memesin plat panduan cahaya, saya sering menambah "laluan udara" untuk meniup serpihan dan menyejukkan zon pemotongan, sekali gus mengurangkan tepi putih dengan ketara.
Penyediaan Bahan & Pemprosesan Kasar
Penyediaan bahan secara langsung mempengaruhi tekanan dalaman, ubah bentuk dan kestabilan proses pemesinan.
Kaedah pemotongan biasa:
Pemotongan laser: Cepat tetapi menghasilkan zon yang terjejas haba.
Memotong gergaji: Kos rendah tetapi tidak begitu tepat.
Pemotongan jet air: Tepi bersih tetapi kos lebih tinggi.
Tinggalkan elaun pemesinan 1–2 mm:
Ini memastikan laluan kemasan boleh menghasilkan permukaan gred optik.
Simpan filem pelindung:
Untuk kepingan besar, saya sentiasa memasang filem sehingga peringkat penggilapan terakhir untuk mengelakkan calar permukaan semasa pengendalian.
Kemasan & Pembentukan
Peringkat ini menentukan kejelasan akhir, ketepatan dimensi dan kualiti permukaan bahagian akrilik.
Gunakan kilang hujung seruling tunggal atau tepi digilap:
Alat tajam menghasilkan potongan ricih yang bersih dan bukannya mencair, sekali gus mencegah tepi putih dan rekahan mikro.
Strategi kemasan berlapis:
Setiap potongan hendaklah 0.2–0.6 mm untuk meminimumkan pengumpulan haba.
Suapan dan kelajuan imbangan:
Terlalu cepat → lebur
Terlalu perlahan → koyak atau terurai
Penalaan yang betul bergantung pada ketebalan, geometri pemotong dan reka bentuk bahagian.
Lekapan vakum dengan pad lembut:
Apabila membuat perumah lutsinar, saya menggunakan lekapan vakum yang digabungkan dengan pad lembut untuk mengelakkan pemutihan tekanan yang disebabkan oleh tekanan pengapit.
Melegakan Tekanan & Kemasan Akhir
Kemasan adalah penting untuk mencapai kejelasan gred optik dan kestabilan jangka panjang.
Penyepuhlindapan (Pengurangan Tekanan):
Memanaskan akrilik pada suhu 80–90°C selama 2–4 jam dapat menghilangkan tekanan dalaman dan mencegah keretakan semasa pemasangan.
Kaedah penggilapan:
Penggilapan mekanikal: Sesuai untuk permukaan rata yang besar.
Penggilapan api: Menghasilkan tepi yang jelas dan berkilat.
Penggilapan wap: Mencapai kejelasan gred optik sebenar untuk kanta dan bahagian panduan cahaya.
Penamat anti-statik:
Akrilik mudah menarik habuk. Sebelum menghantar penutup lutsinar, saya sentiasa menggunakan rawatan anti-statik untuk memastikan permukaan bersih dan sempurna secara visual.
Apakah Parameter Utama Yang Perlu Dipertimbangkan Semasa Memesin Akrilik
Akrilik (PMMA) ialah bahan termoplastik yang sangat sensitif terhadap haba pemotongan, ketajaman alat dan tekanan pengapit. Oleh itu, memilih kadar suapan, kelajuan gelendong, kedalaman pemotongan, perkakas dan strategi penyejukan yang betul adalah penting untuk mencapai tepi yang jelas, permukaan bebas burr dan hasil yang bebas retak.
Pemilihan Alat Untuk Pemesinan Akrilik
Geometri Alat dan Reka Bentuk Tepi Canggih
Prinsip paling kritikal dalam pemesinan akrilik ialah ketajaman.
Alat mesti mempunyai mata pemotong yang digilap untuk mengurangkan geseran dan mengelakkan keretakan mikro.
Sudut sapuan yang besar (~5°) membantu menghasilkan aksi pemotongan yang lebih ringan dan mengurangkan pemutihan tekanan.
Dalam salah satu projek plat panduan cahaya saya, pengisar hujung standard menyebabkan kesan seretan yang ketara. Selepas bertukar kepada pemotong seruling tunggal yang digilap, kejelasan tepi bertambah baik secara mendadak.
Pilihan Seruling Tunggal, Seruling Berganda, Potongan Atas, Potongan Bawah
Kilang hujung seruling tunggal (paling disyorkan):
Pengosongan cip terbaik, sesuai untuk menghasilkan tepi yang jernih.
Kilang hujung seruling berganda:
Sesuai untuk kerja kasar, tetapi menghasilkan lebih banyak haba.
Bit potongan ke atas:
Kecekapan penyingkiran cip yang tinggi, sesuai untuk kepingan tebal.
Potongan ke bawah:
Menekan bahan ke bawah, sesuai untuk kepingan nipis bagi mengelakkan daripada terangkat.
Bahagian lurus:
Bagus untuk pengkonturan 2D, tetapi menghasilkan kejelasan yang sedikit lebih rendah.
Bahan Alatan dan Salutan
Karbida ialah pilihan terbaik—tajam, tahan lama dan tahan haba.
Alat yang disalut tidak digalakkan, kerana salutan boleh menumpulkan mata pemotong.
Alat berlian sesuai untuk pemesinan optik tetapi mempunyai kos yang lebih tinggi.
Garis Panduan Kadar Suapan dan Kelajuan Spindle
Julat Parameter mengikut Ketebalan dan Geometri
Pemotongan akrilik menekankan kelajuan gelendong yang tinggi dan kadar suapan yang pantas.
Tetapan biasa:
Kelajuan gelendong: 10,000–24,000 rpm
Kadar suapan: 800–2,200 mm/min
Kedalaman potongan: 0.2–1.0 mm (bergantung pada diameter alat)
Untuk kepingan tebal (>10 mm), pemesinan berlapis diperlukan.
Kedalaman setiap lapisan hendaklah 10–20% daripada diameter alat.
Strategi Kedalaman Pemotongan dan Pelapisan
Kedalaman pengasaran: 0.6–1.0 mm
Kedalaman kemasan: 0.2–0.4 mm
Hantaran terakhir: Tinggalkan "potongan kulit" 0.1 mm untuk memaksimumkan ketelusan.
Apabila membuat kotak paparan lutsinar, saya biasanya mengurangkan hantaran akhir kepada 0.15 mm , menghasilkan tepi yang kelihatan hampir digilap.
Penyejukan, Pelinciran dan Kawalan Suhu
Kaedah Penyejukan
Pemotongan kering (paling biasa):
Kadar suapan yang tinggi membantu mengurangkan pembentukan haba.
Penyejukan udara (sangat disyorkan):
Udara termampat mengurangkan risiko lebur dengan ketara.
Penyejukan kabus:
Berguna untuk pemesinan alur dalam dalam kepingan tebal.
Cecair penyejuk (tidak disyorkan):
Boleh menyebabkan bengkak dan mengurangkan kejelasan optik.
Petua untuk Mencegah Kecairan, Burr dan Pemutihan
Gunakan bit seruling tunggal untuk pemindahan cip yang lebih baik.
Tingkatkan kelajuan suapan untuk mengurangkan geseran kekal.
Tambah titik penarik untuk membersihkan kerepek panas.
Elakkan alat berada di dalam bahan.
Untuk bahagian optik, saya sering menggabungkan penyejukan udara berterusan dengan gerakan "melemparkan cip" pada hujung setiap lapisan, yang mengurangkan pencairan dan meningkatkan kejelasan.
Pemasangan dan Pegangan Kerja
Lekapan Vakum & Pad Lembut
Meja vakum sesuai untuk kepingan nipis, mencegah getaran dan melengkung.
Pad lembut (EVA atau getah) mengurangkan tekanan akibat pengapitan.
Strategi Sokongan untuk Bahagian Besar atau Nipis
Helaian besar memerlukan sokongan berbilang titik untuk mengelakkan "kesan kepala gendang".
Lembaran nipis berfungsi paling baik dengan alat pemotong ke bawah untuk mengurangkan koyakan tepi.
Mengelakkan Masalah Getaran dan Tekanan
Daya pengapit mestilah sederhana, tekanan yang berlebihan menyebabkan pemutihan tekanan.
Mengekalkan filem pelindung pada permukaan meningkatkan perlindungan permukaan dan geseran cengkaman.
Saya pernah memesin panel paparan satu meter dengan pengapit tradisional, yang menyebabkan keputihan di sepanjang tepinya. Beralih kepada lekapan vakum menyelesaikan sepenuhnya masalah tersebut.
Apakah Kaedah Kemasan Permukaan dalam Pemesinan Akrilik
Dengan menggabungkan penggilapan mekanikal, penggilapan api, penggilapan wap dan pemotongan berlian, bahagian akrilik boleh mencapai ketelusan seperti kaca atau tekstur tersuai seperti kemasan matte dan berkabut. Di samping itu, penyepuhlindapan adalah penting untuk menghilangkan tekanan dalaman dan mencegah keretakan dari semasa ke semasa.
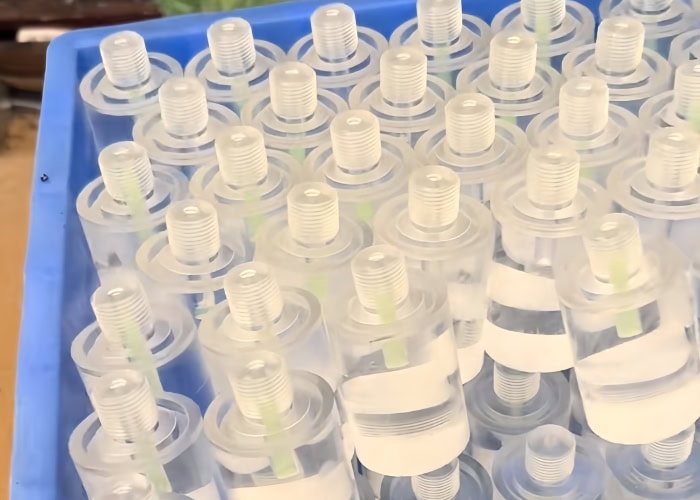
Mencapai Kejelasan Gred Optik
Untuk mencapai ketelusan gred optik (sehingga 92% transmisi cahaya), setiap langkah proses pemesinan dan kemasan mesti tertumpu pada meminimumkan tekanan permukaan dan kerosakan haba.
Daripada pengalaman saya, kaedah paling stabil untuk menghasilkan tepi gred cermin adalah gabungan pemotongan bersih dengan alat yang digilap, penyepuhlindapan dan penggilapan berkualiti tinggi. Aliran kerja ini digunakan secara meluas untuk panduan cahaya, tingkap optik dan bahagian jernih gred paparan.
Laluan penamat yang berfokus pada kejelasan yang tipikal termasuk:
Menggunakan alat bermata digilap untuk pemotongan ringan
Mengawal haba untuk mengelakkan pemutihan
Melakukan penyepuhlindapan untuk melegakan tekanan dalaman
Menggunakan penggilapan api atau wap bergantung pada keperluan kejelasan
Kaedah Menggilap
Pengamplasan & Penggilapan Mekanikal
Kaedah ini menggunakan kertas pasir (400–1500 grit) untuk pengamplasan basah progresif, diikuti dengan penggilapan dengan sebatian penggilap dan roda kain.
Prinsip: Mengurangkan kekasaran permukaan secara beransur-ansur supaya cahaya dibiaskan secara seragam.
Terbaik untuk: Permukaan besar, plat penutup, panel rata.
Saya menggunakan kaedah ini dengan kerap untuk penutup akrilik apabila saya perlu menghapuskan sepenuhnya tanda alat.
Penggilap Api
Api hidrogen-oksigen mencairkan permukaan dengan cepat, membolehkannya mengalir dan memejal menjadi kemasan berkilat.
Prinsip: Pencairan permukaan dan pemejalan semula serta-merta.
Terbaik untuk: Tepi lurus dan kontur luaran.
Catatan: Lembaran nipis mungkin melengkung disebabkan oleh kepekatan haba.
Penggilapan Wap / Pelarut
Wap metilena klorida melembutkan permukaan, membolehkannya meratakan sendiri.
Prinsip: Pembengkakan kimia menyebabkan molekul permukaan mengalir, menghasilkan kemasan yang licin dan jernih.
Terbaik untuk: Geometri kompleks, lubang dalaman, saluran sempit.
Saya menggunakan teknik ini untuk bahagian optik kecil yang memerlukan kejelasan yang sangat tinggi.
Pemutaran Berlian / Penggilapan Berlian
Alat berhujung berlian memotong terus untuk menghasilkan permukaan cermin.
Prinsip: Pemotongan ultra tajam pada aras nanometer.
Terbaik untuk: Kanta optik, komponen panduan cahaya jitu.
Catatan: Kos yang tinggi, tetapi kejelasan terbaik boleh dicapai.
Kesan Permukaan Khas & Kemasan Fungsian
Permukaan Berkabut, Bertekstur & Matte
Dicapai dengan kepingan berkabut atau pengamplasan halus untuk menghasilkan cahaya yang tersebar.
Aplikasi: Kotak lampu, panel paparan, skrin privasi.
Peletupan Pasir & Kemasan Tekstur
Manik kaca atau zarah aluminium oksida menghasilkan tekstur mikro yang seragam.
Prinsip: Impak mikro menghasilkan lubang permukaan terkawal.
Aplikasi: Bahagian hiasan, permukaan sentuhan.
Saringan Sutera, Lukisan & Percetakan
Logo, label dan corak grafik boleh ditambah pada permukaan akrilik.
Aplikasi: Panel kawalan, papan tanda, komponen penjenamaan.
Penandaan & Pengekodan Laser
Tenaga laser membentuk tanda mikro-ukiran.
Aplikasi: Nombor siri, kod QR, pengenalan bahagian.
Kelebihan: Kekal, tahan haus, ketepatan tinggi.
Penyepuhlindapan & Melegakan Tekanan
Penyepuhlindapan adalah penting untuk melepaskan tekanan dalaman yang disebabkan oleh pemotongan, penggerudian dan pemesinan.
Cara Memasak: Kekalkan suhu pada 80–90°C selama beberapa jam, kemudian sejukkan perlahan-lahan.
Prinsip: Rantai molekul mengendur dan menyusun semula menjadi struktur yang stabil.
Manfaat: Mengurangkan keretakan dan kekasaran dengan ketara.
Saya pernah memesin sekumpulan penutup akrilik tebal yang mengalami retakan halus selepas seminggu kerana ia tidak disepuh lindap. Selepas bertukar kepada bahan yang disepuh lindap, masalah itu hilang sepenuhnya.
Penghalusan Tepi, Lubang & Sudut
Kemasan tepi termasuk chamfering, deburring dan pemangkasan ketepatan.
Chamfer mengurangkan kepekatan tekanan dan meningkatkan estetika
Penghalusan lubang meningkatkan kekuatan benang dan ketepatan padanan
Kemasan tepi yang bersih menghalang tepi tajam daripada menggaru tangan
Untuk bahagian paparan mewah, talang 0.2–0.5 mm meningkatkan penampilan premium dan pengalaman pengguna dengan ketara.
Apakah Kecacatan Biasa Dalam Pemesinan Akrilik
Pemesinan akrilik sering menghadapi masalah seperti keretakan, pemutihan, pencairan dan lengkungan. Kecacatan ini biasanya disebabkan oleh haba yang berlebihan, alat yang kusam, tekanan pengapit yang tidak sekata atau tetapan suapan dan kelajuan yang tidak betul. Untuk mencapai kejelasan gred optik dan dimensi yang stabil, adalah penting untuk mengawal penjanaan haba, beban pemotongan dan tekanan mekanikal dengan ketat sepanjang keseluruhan proses pemesinan.
Jenis-jenis Kecacatan Pemesinan yang Biasa
Peretakan, Pemutihan Tekanan, dan Kegilaan
Ini adalah salah satu masalah yang paling kerap berlaku dalam pemesinan CNC akrilik, sering muncul di sekitar lubang yang digerudi, sudut tajam atau kawasan yang bengkok.
Punca Punca:
Haba yang berlebihan semasa pemotongan meregangkan rantai molekul dalaman, yang membawa kepada kepekatan tegasan
Tekanan pengapit yang tidak sekata menghasilkan tekanan mekanikal setempat
Akrilik yang diekstrusi mengandungi tekanan dalaman yang lebih tinggi, menjadikannya lebih mudah retak
Pengalaman sebenar:
Saya pernah memesin sekumpulan penutup lutsinar yang diperbuat daripada kepingan yang diekstrusi. Selepas menggerudi, retakan putih muncul di sekitar tepi lubang. Beralih kepada akrilik tuangan dan menambah langkah penyepuhlindapan telah menyelesaikan sepenuhnya masalah tersebut.
Tanda Lebur, Burr, dan Luka Bakar
Lebur menunjukkan bahawa suhu pemotongan terlalu tinggi, gerinda biasanya disebabkan oleh ketajaman alat yang tidak mencukupi.
Punca Punca:
Kelajuan gelendong terlalu tinggi manakala kadar suapan terlalu perlahan, menyebabkan geseran berlebihan
Pengosongan cip yang lemah menyebabkan pemotongan semula cip panas
Mata pemotong yang tumpul yang meningkatkan haba dan koyakan permukaan
Gejala Biasa:
Jalur cair berkilat di sepanjang tepinya
Tanda kekuningan atau luka terbakar setempat
Kerosakan permukaan yang tidak dapat dihilangkan sepenuhnya dengan pengamplasan
Meleding, Ubah Bentuk dan Ketidakstabilan Dimensi
Oleh kerana akrilik mempunyai pekali pengembangan haba yang tinggi, ia boleh berubah bentuk semasa pemesinan atau penyimpanan jika haba tidak dikawal dengan betul.
Punca Punca:
Pengembangan setempat daripada pengumpulan haba semasa pemotongan
Sokongan yang tidak mencukupi untuk kepingan nipis yang besar, menyebabkan getaran atau kendur
Pelepasan tegasan dalaman dalam bahan bukan anil
Contoh:
Semasa memesin panel kotak cahaya akrilik sepanjang satu meter, saya perhatikan terdapat lengkungan 2–4 mm pada bahagian siap jika sedutan vakum dan pad lembut bawah tidak digunakan semasa pemesinan.
Strategi Kawalan dan Pencegahan Proses
Pengoptimuman Parameter dan Pengurusan Suhu
Suhu merupakan faktor paling kritikal yang mempengaruhi kualiti pemesinan akrilik.
Strategi Utama:
Gunakan kelajuan gelendong tinggi yang digabungkan dengan kadar suapan yang pantas
Kawal kedalaman potongan dalam pelbagai lapisan untuk mengelakkan beban berlebihan
Gunakan penyejukan udara atau penyejukan kabus untuk memastikan suhu alat dan bahan rendah
Untuk kepingan yang lebih tebal daripada 15 mm, saya sering menggunakan strategi pemotongan tiga peringkat, yang berkesan mencegah pencairan dan pemutihan.
Ketajaman Alat, Kawalan Haus dan Penyelenggaraan
Peralatan yang tumpul bertanggungjawab untuk banyak kecacatan termasuk pemutihan, pencairan, dan pembentukan gerigi.
Amalan terbaik:
Gunakan pemotong seruling tunggal O-flute untuk pemindahan cip maksimum
Kekalkan mata pemotong yang tajam, gantikan alat sebaik sahaja haus tepi muncul
Elakkan menggunakan alat yang sebelum ini digunakan pada logam
Malah torehan mikroskopik pada mata pemotong boleh menyebabkan garisan permukaan atau kepekatan tegasan.
Pengoptimuman Pemasangan, Sokongan dan Pengapitan
Pengapitan secara langsung mempengaruhi pengagihan tekanan, kawalan getaran dan kualiti permukaan.
Strategi yang Disyorkan:
Gunakan meja vakum untuk kepingan nipis yang besar bagi mengelakkan tekanan mekanikal
Sertakan pad lembut dan filem pelindung untuk mengelakkan calar dan kesan tekanan
Tambah sokongan sisi untuk bahagian yang panjang atau nipis untuk mengelakkan getaran
Apabila memesin panel paparan lutsinar, saya sering menggunakan kombinasi pad lembut dan pengapit tepi ringan, yang dapat mengurangkan pemutihan dan keretakan dengan ketara.
Soalan Lazim
Adakah Akrilik Mudah Dimesin?
Akrilik agak mudah dimesin kerana kekerasannya yang rendah dan kebolehmesinan yang sangat baik. Dengan kekuatan tegangan 8,000-11,000 psi dan ketumpatan 1.18 g/cm³, akrilik boleh dipotong, digerudi dan digiling dengan tepat. Peralatan yang betul, seperti pemotong karbida atau HSS, memastikan kemasan yang licin dan mengurangkan haus peralatan. Walaupun mudah dimesin, perhatian yang teliti terhadap faktor seperti kadar suapan, kelajuan gelendong dan penyejukan adalah penting untuk mencegah keretakan atau pencairan, terutamanya untuk reka bentuk yang rumit.
Servis Msakit Is Badalah For Cmelafazkan Akristal?
Mesin terbaik untuk memotong akrilik ialah mesin penggilingan CNC atau pemotong laser. Penggilingan CNC memberikan ketepatan tinggi, sesuai untuk bentuk yang rumit, dengan keupayaan untuk mengekalkan toleransi yang ketat ±0.001”. Pemotongan laser, sebaliknya, menawarkan tepi yang bersih dan digilap dan sangat baik untuk reka bentuk yang terperinci. Kedua-dua kaedah meminimumkan pengumpulan haba, mencegah akrilik daripada retak atau melengkung. Untuk kelompok yang lebih besar, pemotongan laser lebih cekap, manakala penggilingan CNC lebih disukai untuk bahagian yang kompleks dan berketepatan tinggi.
Is CLear Amenangis As CLear As Ggadis?
Akrilik jernih sangat lutsinar, dengan penghantaran cahaya sehingga 92%, menjadikannya hampir sejernih kaca. Walau bagaimanapun, indeks biasannya iaitu 1.49 adalah sedikit lebih rendah daripada kaca, yang boleh mengakibatkan sedikit herotan visual. Walaupun begitu, rintangan hentaman akrilik yang unggul dan berat yang lebih ringan menjadikannya alternatif praktikal kepada kaca dalam banyak aplikasi. Walaupun tidak sama dalam kejelasan optik, akrilik sering diutamakan untuk aplikasi di mana ketahanan dan keselamatan adalah penting, seperti di tingkap, kotak pameran dan papan tanda.
Berapa lama Does Amenangis Pplastik terakhir?
Plastik akrilik sangat tahan lama, dengan jangka hayat biasa 10 hingga 30 tahun, bergantung pada persekitaran. Rintangan UVnya membantu mencegah kekuningan dan degradasi apabila terdedah kepada cahaya matahari. Dalam aplikasi luar, akrilik dapat mengekalkan kejelasan dan kekuatannya selama beberapa dekad, menjadikannya sesuai untuk papan tanda, tingkap dan pameran. Penyelenggaraan yang betul, seperti pembersihan berkala, dapat memanjangkan jangka hayatnya. Walau bagaimanapun, akrilik mudah tercalar, yang boleh menjejaskan kualiti estetiknya dari semasa ke semasa.
Bolehkah saya menggunakan mesin penghala CNC untuk akrilik lutsinar?
Ya, mesin penghala CNC sesuai untuk memotong akrilik lutsinar. Ia menawarkan ketepatan yang tinggi, memastikan tepi yang licin dan dimensi yang tepat. Apabila menggunakan penghala CNC untuk akrilik, adalah penting untuk memilih alat pemotong yang betul, seperti bit karbida, dan mengoptimumkan parameter seperti kelajuan gelendong dan kadar suapan untuk mengelakkan keretakan atau pengumpulan haba. Di samping itu, menggunakan teknik pengapit dan penyejukan yang betul boleh membantu mencapai potongan yang bersih dan mengekalkan ketelusan bahan, menjadikan penghala CNC pilihan yang berkesan untuk pemesinan akrilik.
Kesimpulan
Kesimpulannya, pemesinan CNC memberikan ketepatan dan konsistensi yang sangat baik ketika bekerja dengan akrilik, menjadikannya kaedah pilihan untuk hasil yang berkualiti tinggi. Kejelasan optik akrilik yang unggul, digabungkan dengan fleksibiliti dan kemudahan pemesinannya, menjadikannya bahan yang ideal untuk projek yang memerlukan ketelusan, ketahanan dan kemasan yang digilap. Sama ada untuk peranti perubatan, komponen automotif atau papan tanda yang menarik perhatian, akrilik adalah bahan yang menonjol. Jika anda sedang mempertimbangkan akrilik untuk projek anda yang seterusnya, sila hubungi kami – saya gembira untuk berkongsi pandangan tentang bagaimana pemesinan CNC dapat membantu menghidupkan visi anda dengan ketepatan yang tiada tandingan!
















