
CNC frēzēšanas laikā dzesēšanas metode ietekmē ne tikai instrumenta kalpošanas laiku, bet arī apstrādes efektivitāti, virsmas kvalitāti un ražošanas izmaksas. Tradicionālā dzesēšana ar plūdiem var nepārtraukti noņemt lielu daudzumu griešanas siltuma, taču tā ir saistīta arī ar lielu dzesēšanas šķidruma patēriņu, augstām apkopes izmaksām un ievērojamu pēcapstrādes slodzi. Minimālā eļļošanas daudzuma (MQL) metode ar saspiesta gaisa palīdzību piegādā nelielu daudzumu smērvielas griešanas zonai un var nodrošināt labākus kopējos rezultātus noteiktos apstrādes pielietojumos. Tomēr MQL nav universāls aizvietotājs visiem CNC frēzēšanas uzdevumiem. Materiālam, griešanas parametriem, instrumenta ģeometrijai un apstrādes slodzei ir jāatbilst attiecīgajiem nosacījumiem.
Pamatnosacījumi, lai MQL aizstātu tradicionālo dzesēšanu
Minimālās slīpēšanas (MQL) efektivitāte galvenokārt ir atkarīga no siltuma kontroles, eļļošanas prasībām un apstrādes slodzes.
Griešanas karstums nedrīkst būt pārāk koncentrēts
Minimālā slīpēšana (MQL) galvenokārt samazina berzi un palīdz skaidu izvadīšanai, izmantojot minimālu eļļošanu un gaisa plūsmu. Tāpēc tā ir piemērotāka apstrādes uzdevumiem, kuros griešanas siltums paliek kontrolējamā diapazonā.
- Piemērots materiāliem ar labu siltumvadītspēju: tādiem materiāliem kā alumīnija sakausējumi MQL var efektīvi samazināt berzi starp instrumentu un sagatavi, ja griešanas parametri tiek pareizi kontrolēti.
- Apstrādes temperatūra ir jākontrolē: ja apstrādes laikā nepārtraukti rodas liels siltuma daudzums, neliels daudzums smērvielas vien var nespēt pietiekami ātri noņemt siltumu.
- Augstas temperatūras apstākļi prasa rūpīgu izvērtēšanu: ja instrumenta malas temperatūra turpina paaugstināties, jāapsver tradicionālā dzesēšana ar plūdiem vai augstspiediena dzesēšana.
Svarīgs priekšnoteikums MQL piemērotības noteikšanai ir tas, vai griešanas siltumu var kontrolēt, optimizējot parametrus un izmantojot gaisa plūsmas palīdzību.
Apstrādes slodzei jāpaliek saprātīgai
MQL, visticamāk, sniegs labus rezultātus, ja griešanas dziļums, griešanas platums un materiāla noņemšanas ātrums paliek saprātīgās robežās.
- Izvairieties no pārmērīga materiāla daudzuma noņemšanas vienā darbībā.
- Kontrolējiet saskares laukumu starp instrumentu un sagatavi.
- Samaziniet ilgstošu, nepārtrauktu griešanu ar lielu slodzi.
Stabila apstrādes slodze palīdz samazināt siltuma uzkrāšanos un minimizē ietekmi uz instrumentu.
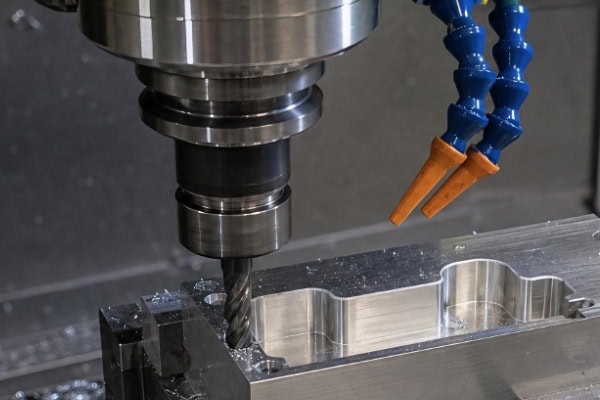
Instrumentam un darbmašīnai jāatbilst noteiktajiem nosacījumiem
Minimālā slīpēšana (MQL) nav tikai dzesēšanas šķidruma plūsmas samazināšana. Mašīnai un instrumentam ir jāstrādā kopā, lai vienmērīgi piegādātu smērvielu. Gan instrumenta skaidu evakuācijas veiktspēja, gan sistēmas padeves apstākļi ietekmē apstrādes rezultātus.
Instrumentam ir jānodrošina laba skaidu izvadīšana
Ja skaidas nevar savlaicīgi noņemt, var notikt atkārtota griešana, palielinot siltuma veidošanos un instrumentu nodilumu.
- Izvēlieties atbilstošu rievas ģeometriju: Izvēlieties skaidu izvadīšanas konstrukciju, kas ir piemērota sagataves materiālam, lai novērstu skaidu aizsprostojumu.
- Kontrolējiet rievu skaitu: saglabājot pietiekamu stingrību, attiecīgi samaziniet rievu skaitu, lai nodrošinātu vairāk vietas skaidu izvadīšanai.
- Izmantojiet pietiekamu skaidu vietu: tādiem materiāliem kā alumīnija sakausējumi, kas mēdz radīt garas skaidas, prioritāri izvēlieties instrumentus ar labu skaidu izvadīšanas veiktspēju.
- Optimizējiet sprauslas novietojumu: pārliecinieties, vai gaisa plūsma un smērviela var precīzi sasniegt griešanas zonu.
- Vajadzības gadījumā izmantojiet instrumentus ar iekšējo dzesēšanu: dziļām dobumiem, dziļām rievām vai apstrādes darbībām ar sarežģītu skaidu izvadīšanu iekšējā dzesēšana var palīdzēt uzlabot griešanas apstākļus.
Laba skaidu evakuācija samazina skaidu aizturi un siltuma uzkrāšanos, palīdzot saglabāt procesa stabilitāti.
MQL sistēmai ir jānodrošina stabila piegāde
Minimālās kvalitātes eļļošanas (MQL) sistēmai jāuztur stabils eļļas un gaisa maisījums; pretējā gadījumā eļļošanas veiktspēja var svārstīties.
- Pārbaudiet smērvielas padevi: nodrošiniet stabilu eļļas padevi un novērsiet ātru instrumentu nodilumu nepietiekamas eļļošanas dēļ.
- Apstipriniet gaisa spiedienu un plūsmas ātrumu: nepietiekama gaisa plūsma var ietekmēt piegādi, savukārt pārmērīga gaisa plūsma var izkliedēt smērvielu.
- Pielāgojiet sprauslas leņķi: pārliecinieties, vai smērviela nonāk tieši instrumenta un sagataves saskares zonā.
- Apsveriet ātrgaitas rotācijas ietekmi: ātrgaitas CNC frēzēšanas laikā pārliecinieties, vai smērviela var pārvarēt rotējošo gaisa plūsmu un sasniegt efektīvo griešanas pozīciju.
- Regulāri veiciet sistēmas apkopi: pārbaudiet līnijas, sprauslas un filtra komponentus, lai novērstu aizsprostojumus vai noplūdes.
Tikai tad, ja padeves parametri saglabājas stabili, smērviela var nepārtraukti nosegt efektīvo griešanas laukumu.
Kuri materiāli ir piemērotāki MQL apstrādei?
Materiāla īpašības tieši nosaka siltuma ģenerēšanu un eļļošanas prasības apstrādes laikā. Novērtējumā jāņem vērā siltumvadītspēja, cietība, deformācijas sacietēšanas tendence un griešanas temperatūra.
Alumīnija sakausējumiem ir augsta pielietojamība
Alumīnija sakausējumiem parasti ir laba siltumvadītspēja un apstrādājamība. Ar atbilstošiem griešanas parametriem minimālā slīpēšana (MQL) var samazināt berzi, uzlabot skaidu izvadīšanu un minimizēt šķautņu veidošanos. Alumīnija sakausējumi ir piemēroti ātrgaitas frēzēšanai ar relatīvi lieliem griešanas ātrumiem, savukārt plānsienu detaļas var arī samazināt termiskās deformācijas risku, pateicoties pienācīgai siltuma kontrolei. Lielapjoma ražošanā dzesēšanas šķidruma patēriņa samazināšana var samazināt iekārtu tīrīšanas un apkopes slogu. Alumīnija sakausējumi ir vieni no visnobriedušākajiem un piemērotākajiem materiāliem MQL pielietojumiem.
Dažus tēraudus var apstrādāt arī ar minimālo slīpēšanu (MQL).
Zema oglekļa satura tēraudam, vidēja oglekļa satura tēraudam un noteiktiem leģētajiem tēraudiem minimālo slīpēšanu (MQL) var pielietot arī tad, ja griešanas slodze un apstrādes temperatūra ir kontrolējama.
- Piemērots apstrādei ar mazu līdz vidēju slodzi: kontrolējiet griešanas dziļumu un griešanas platumu, lai samazinātu siltuma uzkrāšanos.
- Piemērots nepārtrauktām griešanas darbībām: stabili griešanas apstākļi palīdz uzturēt eļļošanas efektivitāti.
- Ir jāuzrauga deformācijas sacietēšana: ja materiālam ir ievērojama deformācijas sacietēšana, griešanas parametri ir nekavējoties jāpielāgo.
- Ir jāuzrauga instrumentu nodilums: ja griešanas temperatūra turpina paaugstināties, atkārtoti jāizvērtē minimālā slīpēšanas līdzekļa dzesēšanas spēja.
Dažus tēraudus var apstrādāt ar minimālo slīpēšanu (MQL), taču ir nepieciešama izmēģinājuma griešana un datu uzraudzība, lai pārliecinātos, vai instrumenta kalpošanas laiks un apstrādes kvalitāte atbilst noteiktajiem standartiem.
Augstas temperatūras grūti apstrādājami materiāli prasa rūpīgu izvērtēšanu
Materiāliem, piemēram, titāna sakausējumiem un augstas temperatūras sakausējumiem, ir zema siltumvadītspēja un augsta griešanas temperatūra, kā rezultātā siltums viegli koncentrējas instrumenta malas tuvumā.
- Siltumu ir grūti izkliedēt: griešanas siltums mēdz koncentrēties instrumenta un sagataves saskares laukumā.
- Instrumentu nodilums var strauji progresēt: augsta temperatūra un lielas slodzes var paātrināt instrumentu nodilumu, malu šķembšanos vai plastisko deformāciju.
- Var būt nepieciešama spēcīgāka dzesēšana: piemērotāka var būt tradicionālā dzesēšana, augstspiediena dzesēšana vai pat virzīta dzesēšana.
- MQL jāierobežo ar konkrētām operācijām: to var novērtēt nelielas slodzes, īslaicīgas vai specifiskas apdares operācijām, taču tai nevajadzētu tieši aizstāt visas dzesēšanas metodes.
Augstas temperatūras grūti apstrādājamiem materiāliem lēmums par minimālās slīpēšanas (MQL) izmantošanu jāpieņem, pamatojoties uz instrumenta kalpošanas laiku, virsmas kvalitāti un izmēru stabilitāti.
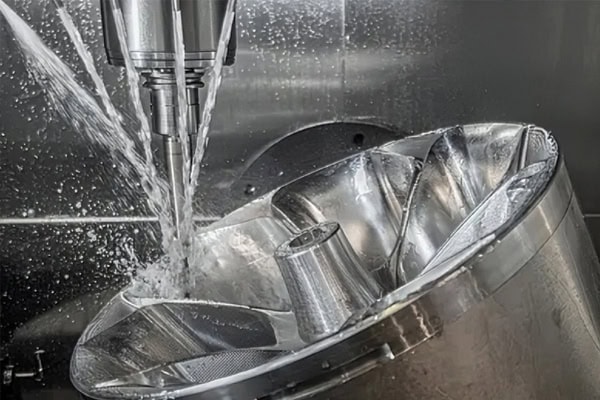
Kas jāņem vērā, pārejot no plūdu dzesēšanas uz minimālo dzesēšanas metodi (MQL)?
Mainot procesu, dzesēšanas šķidruma patēriņam nevajadzētu būt vienīgajam salīdzināšanas punktam. Apstrādes rezultāti ir jāizvērtē visaptveroši.
Salīdzināt instrumentu kalpošanas laiku
Instrumenta kalpošanas laiks ir svarīgs rādītājs, lai novērtētu MQL kā aizvietotāja efektivitāti.
- Izmantojiet konsekventus salīdzināšanas apstākļus: pārbaudiet vienu un to pašu materiālu un instrumentu ar līdzīgiem griešanas parametriem.
- Pierakstiet faktisko apstrādāto detaļu skaitu: salīdziniet detaļu skaitu, kuras var stabili apstrādāt, izmantojot dažādas dzesēšanas metodes.
- Ievērojiet nodiluma modeļus: pievērsiet īpašu uzmanību sānu nodilumam, malu šķembām, malu noslāņojumam un termiskām plaisām.
- Novērtējiet instrumentu maiņas biežumu: ja MQL ievērojami palielina instrumentu maiņu skaitu, kopējās izmaksas var pieaugt.
Ja minimālā slīpēšana (MQL) var samazināt berzi, vienlaikus saglabājot instrumentu nodilumu saprātīgā diapazonā, tai ir vērtība turpmākai ieviešanai.
Pārbaudiet virsmas kvalitāti un izmēru stabilitāti
Pēc apstrādes rūpīgi jāpārbauda virsmas raupjums, izmēru precizitāte un malu kvalitāte.
- Virsmas raupjuma mērīšana: pārliecinieties, vai uz apstrādātās virsmas parādās skrambas, vibrācijas vai neparasts raupjums.
- Pārbaudiet izmēru precizitāti: pievērsiet uzmanību termiskās deformācijas un instrumentu nodiluma ietekmei uz izmēru stabilitāti.
- Pārbaudiet malu kvalitāti: pārbaudiet, vai nav radušās astes, malu nolupšanas vai lokāla apdeguma.
- Uzraudzīt malu aplikumu: malu aplikums var samazināt virsmas kvalitāti un izraisīt izmēru atšķirības.
- Veikt nepārtrauktu partijas verifikāciju: procesa stabilitāti nevajadzētu vērtēt, pamatojoties uz vienu detaļu.
Ja pēc dzesēšanas šķidruma patēriņa samazināšanas rodas virsmas apdegumi, malu uzkrāšanās vai izmēru izmaiņas, pašreizējie procesa apstākļi joprojām ir jāoptimizē.
Novērtējiet kopējās ražošanas izmaksas
Minimālās kvalitātes slīpēšanas (MQL) priekšrocības ietver ne tikai samazinātu dzesēšanas šķidruma patēriņu, bet arī zemākas dzesēšanas šķidruma apkopes, filtrēšanas un notekūdeņu attīrīšanas izmaksas. Uzņēmumiem visaptveroši jāaprēķina faktiskais smērvielas un tradicionālā dzesēšanas šķidruma patēriņš, instrumentu kalpošanas laiks un instrumentu maiņas biežums, iekārtu apkopes izmaksas, kā arī darbaspēka un pēcapstrādes izmaksas sagataves tīrīšanai, žāvēšanai un notekūdeņu attīrīšanai. Jāņem vērā arī apstrādes cikla laiks un dīkstāves laiks, nevis jāsalīdzina tikai dzesēšanas šķidruma vienības cena.
Apstrādes pielietojumi, kuros MQL ir patiesi piemērots
Minimālās kvalitātes slīpēšanas (MQL) vērtība parasti ir visizteiktākā lietojumos ar stabiliem griešanas apstākļiem, augstu procesa atkārtojamību un prasībām pēc tīrākas ražošanas.
Ātrgaitas frēzēšana un vieglas līdz vidējas slodzes apstrāde
Šajās operācijās parasti tiek izmantots liels griešanas ātrums, savukārt materiāla noņemšana katrā operācijā saglabājas relatīvi kontrolējama. Minimālā slīpēšana (MQL) var samazināt berzi un palīdzēt skaidu izvadīšanā.
- Piemērots darbībām ar kontrolējamu materiāla noņemšanu: Izvairieties no ilgstošas darbības ekstremālu slodžu apstākļos.
- Piemērots stabilai nepārtrauktai griešanai: Samazina triecienus un anomālu siltuma veidošanos.
- Piemērots instrumentiem ar labu skaidu izvadīšanu: ļaujiet gaisa plūsmai nekavējoties izvadīt skaidas.
- Piemērots materiāliem ar noteiktām eļļošanas prasībām: uzlabojiet griešanas apstākļus ar nelielu smērvielas daudzumu.
Ātrgaitas frēzēšanā un vieglas līdz vidējas slodzes apstrādē minimālā slīpēšana (MQL) parasti var līdzsvarot apstrādes efektivitāti, instrumenta kalpošanas laiku un dzesēšanas šķidruma samazināšanu.
Precīzu detaļu ražošana lielos apjomos
Detaļām, kuras tiek atkārtoti apstrādātas ilgstoši, MQL atvieglo standartizētu eļļošanas parametru un darbības procedūru noteikšanu. Nepārtraukti reģistrējot instrumentu nodilumu, izmēru izmaiņas un virsmas kvalitāti, var identificēt procesa svārstības un savlaicīgi optimizēt apstrādes apstākļus. Turklāt samazināts dzesēšanas šķidruma atlikumu daudzums palīdz saīsināt tīrīšanas, žāvēšanas un iekārtu sagatavošanas laiku. Precīzām detaļām ar stabilu partijas ražošanu un nobriedušiem procesiem MQL piedāvā lielu ieviešanas potenciālu.
Ražošanas pielietojumi ar augstām vides prasībām
MQL izmanto ļoti maz smērvielas, samazinot ar tradicionālo dzesēšanas šķidrumu saistīto atkritumu šķidruma apstrādes un tīrīšanas darbu un labāk atbilstot noteiktām zaļās ražošanas prasībām.
- Samazināt dzesēšanas šķidruma patēriņu: Samazināt resursu patēriņu.
- Samazināt atkritumu šķidruma veidošanos: Atvieglot turpmākās apstrādes slogu.
- Uzlabojiet apstrādes vidi: samaziniet dzesēšanas šķidruma atlikumus uz sagatavēm un iekārtu virsmām.
- Samaziniet tīrīšanas un žāvēšanas prasības: Palīdziet vienkāršot pēcapstrādes procedūras.
Ja tiek ievērotas apstrādes kvalitātes un drošības prasības, minimālā slīpēšana (MQL) var atbalstīt enerģijas taupīšanu, emisiju samazināšanu un izmaksu samazināšanu.
Secinājumi
Minimālās kvalitātes slīpēšanas (MQL) ieviešanai jābalstās uz izmēģinājuma griešanu, procesa validāciju un datu novērtēšanu. Uzņēmumiem atsevišķi jāreģistrē instrumentu nodilums, virsmas raupjums, izmēru izmaiņas, apstrādes cikla laiks un apkopes izmaksas, un pēc tam, pamatojoties uz katras operācijas faktisko veiktspēju, jāizlemj, vai ieviest MQL plašāk. Piemērotiem procesiem MQL var samazināt tīrīšanas un notekūdeņu attīrīšanas darbus. Darbībām, kas saistītas ar koncentrētu siltumu vai lielām slodzēm, jāsaglabā spēcīgāki dzesēšanas pasākumi. TiRapid var palīdzēt klientiem novērtēt dzesēšanas risinājumus, optimizēt parametrus un validēt partiju ražošanas procesus, pamatojoties uz detaļas ģeometriju, materiālu īpašībām un ražošanas mērķiem.















