
Apstrādātas virsmas raupjums apraksta mikroskopiskas virsotnes un ielejas, kas paliek uz detaļas pēc griešanas. Šīs nelīdzenības var būt pārāk mazas, lai tās būtu skaidri redzamas, taču tās var ietekmēt berzi, blīvējumu, nodilumu, eļļošanu, pārklājuma saķeri, noguruma uzvedību, izmēru atbilstību un izskatu. Gludāka virsma ne vienmēr nozīmē labāku rezultātu; pareiza apdare ir atkarīga no tā, kā detaļa darbosies.
Šajā rokasgrāmatā ir paskaidrots apstrādātās virsmas raupjums, Ra un Rz vērtības, virsmas raupjuma diagrammas, rasējumu simboli, mērīšanas metodes, CNC procesa faktori, frēzēšanas un virpošanas atšķirības, kā arī praktiski veidi, kā uzlabot apdari. Tajā ir arī paskaidrots, kā izvēlēties piemērotu raupjuma prasību, nepalielinot nevajadzīgu apstrādes laiku un izmaksas.
Kas ir apstrādātas virsmas raupjums?
Apstrādātas virsmas raupjums ir smalka tekstūra, ko rada griešanas process. To rada instrumenta ģeometrija, padeves kustība, materiāla uzvedība, vibrācija, instrumenta nodilums un citi apstrādes apstākļi. Raupjums ir tikai viena no kopējās virsmas tekstūras daļām, taču tas parasti ir parametrs, kas visbiežāk norādīts CNC rasējumos.
Kā CNC apstrāde rada virsmas virsotnes un ielejas
Griešanas instruments neatstāj pilnīgi līdzenu virsmu mikroskopiskā mērogā. Katrs gājiens rada nelielas izciļņus, ielejas, padeves pēdas vai ķemmīšgliemeņus.
Virpošanas procesā instrumenta priekšgala rādiuss un padeve uz apgriezienu veido atkārtotu profilu gar virsmu. Frēzēšanas procesā zobu saķere, slīpums, instrumenta izvirzījums un griezēja ģeometrija rada savas raksturīgās pazīmes.
Arī materiāla uzvedība ietekmē rezultātu. Alumīniju var tīri griezt ar asu instrumentu, savukārt nerūsējošais tērauds var radīt malu uzkrāšanos vai plīsumus, ja griešanas apstākļi ir slikti.
Virsmas raupjums pret virsmas apdari
Virsmas raupjums ir izmērāma virsmas tekstūras sastāvdaļa.
Virsmas apdare ir plašāks termins, kas var ietvert raupjumu, viļņainību, klājumu, defektus un apstrādātas virsmas vizuālo izskatu.
Tādēļ detaļai var būt pieņemama Ra vērtība, bet tai joprojām var būt vibrācijas pēdas, skrambas vai virziena instrumentu raksti, kas padara to nepiemērotu konkrētajam pielietojumam.
Nelīdzenums Vs Viļņošanās Vs Nolikt
Nelīdzenumu veido relatīvi mazi, cieši izvietoti virsmas nelīdzenumi.
Viļņošanās attiecas uz lielākām un plašāk izvietotām variācijām, ko bieži izraisa vibrācija, mašīnas novirze, termiskā kustība vai armatūras nestabilitāte.
Izklājums apraksta virsmas raksta dominējošo virzienu. Virpošana parasti rada apkārtmēra izklājumu, savukārt virsmas frēzēšana rada atšķirīgu virziena rakstu.
Šīs trīs īpašības nevajadzētu uzskatīt par vienu un to pašu.
Kāpēc CNC detaļu virsmas raupjums ir svarīgs
Virsmas tekstūra ietekmē to, kā divas daļas saskaras viena ar otru.
Blīvējuma virsma var noplūst, ja tekstūra ir pārāk raupja vai nepareizi orientēta. Bīdāmā virsma var ātri nodilt, ja nelīdzenumi ir pārāk lieli. Gultņa ligzdai var būt nepieciešama kontrolēta apdare, lai nodrošinātu stabilu kontaktu.
Nelīdzenums var ietekmēt arī pārklājuma saķeri un izskatu. Šī iemesla dēļ virsmas apdare jānorāda atbilstoši funkcijai, nevis vienkārši jāprasa zemākais iespējamais Ra.
Kādi ir galvenie virsmas raupjuma parametri?
Ra ir visplašāk atzītais raupjuma parametrs, taču tas neapraksta visas virsmas īpašības. Rz, Rq, Rt un citi parametri sniedz papildu informāciju par profila augstumu un variācijām. NIST virsmas kalibrēšanas darbs ietver tādus parametrus kā Ra, Rq, Rz un Rt, kas parāda, kāpēc virsmas tekstūru ne vienmēr var attēlot tikai ar vienu skaitli.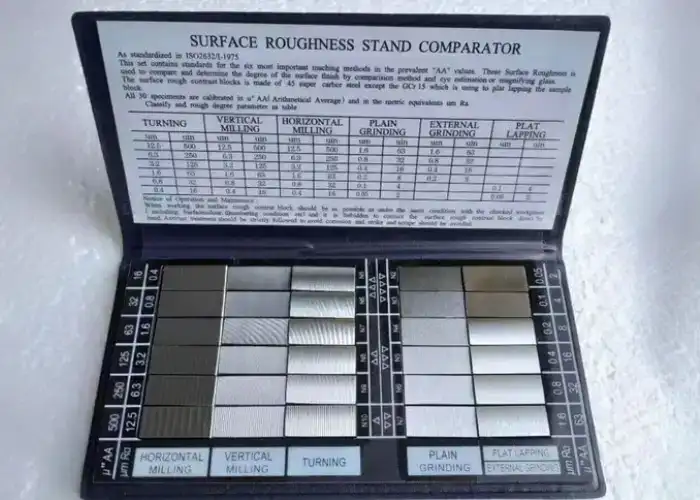
Ra: Vidējais virsmas raupjums
Ra ir raupjuma profila absolūto noviržu no tā vidējās līnijas aritmētiskais vidējais visā novērtēšanas garumā.
Praktiskajā CNC ražošanā Ra parasti tiek izmantots, jo tas nodrošina vienkāršu, plaši saprotamu skaitli virsmu salīdzināšanai.
Zemāks Ra parasti norāda uz vidēji gludāku virsmu, taču tas nepasaka, kā ir sadalītas atsevišķas virsotnes vai dziļas ielejas.
Rz: virsmas raupjums no virsotnes līdz ielejai
Rz novērtē vertikālā profila augstumu, izmantojot pīķu un ieleju informāciju paraugu ņemšanas posmos.
Tā kā Rz ir jutīgāks pret izteiktām virsotnēm un ielejām nekā Ra, tas var atklāt virsmas īpašības, kuras vidējā vērtība varētu slēpt.
Tas var būt noderīgi blīvēšanai, nodiluma novēršanai un saskares virsmām, kur atsevišķa dziļa ieleja vai augsta virsotne ir svarīgāka par kopējo vidējo vērtību.
Rq: Vidējā kvadrātiskā raupjuma vērtība
Rq ir profila noviržu vidējā kvadrātiskā vērtība.
Tā kā lielākas novirzes tiek vērtētas spēcīgāk nekā ar vienkāršu aritmētisko vidējo, Rq var būt jutīgāks pret nozīmīgiem maksimumiem un maksimumiem.
Ikdienas CNC rasējumos tas tiek norādīts retāk nekā Ra, bet ir noderīgs tehniskajā analīzē un virsmas raksturošanā.
Rt: kopējais profila augstums
Rt apzīmē vertikālo attālumu starp augstāko virsotni un zemāko ieleju novērtētajā profilā.
Tāpēc tas ir jutīgs pret atsevišķiem virsmas defektiem.
Virsmai var būt pieņemama Ra vērtība, vienlaikus saglabājot lielu Rt, ja ir viena skrāpējums, iedobums vai augsts pīķis.
Kad lietot Ra Vs Rz
Ra labi darbojas vispārējai ražošanas komunikācijai, jo tas nodrošina stabilu vidējo attēlojumu.
Rz kļūst noderīgs, ja no maksimuma līdz ielejai raksturīgā uzvedība ietekmē funkciju.
Piemēram, divām blīvējuma virsmām var būt līdzīgas Ra vērtības, bet atšķirīgas Rz vērtības, jo vienai no tām ir dziļākas ielejas.
Tāpēc inženieriem jānorāda parametrs, kas atspoguļo faktisko funkcionālo problēmu, nevis jāpieņem, ka Ra viens pats apraksta katru virsmu.
Kā lasīt virsmas raupjuma diagrammu un Ra vērtības
Virsmas raupjuma diagramma palīdz salīdzināt raupjuma vērtības, mērvienības, vēsturiskās N pakāpes un praktiskos apstrādes līmeņus. Šīs vērtības jāizmanto kā vadlīnijas, nevis kā universālas procesa garantijas, jo sasniedzamais apdares rezultāts ir atkarīgs no mašīnas stāvokļa, instrumenta ģeometrijas, materiāla, griešanas parametriem un mērīšanas metodes.
| Tipisks Ra | Aptuveni mikrocollas. | Vispārējā interpretācija |
| 6.3 μm | 250 µin | Rupja apstrādāta virsma |
| 3.2 μm | 125 µin | Vispārēja CNC mehāniskā apdare |
| 1.6 μm | 63 µin | Smalki apstrādāta / precīza apdare |
| 0.8 μm | 32 µin | Smalka funkcionālā virsma |
| 0.4 μm | 16 µin | Ļoti smalka apdare, bieži vien nepieciešama kontrolēta apdare |
| 0.2 μm | 8 µin | Augstas kvalitātes apdare, kurai bieži vien nepieciešami specializēti procesi |
Mikrometri Vs Mikrocollas
Metriskās rasējumos raupjums parasti tiek izteikts mikrometros.
ASV rasējumos var izmantot mikrocollas.
Abas mērvienības apraksta vienu un to pašu fizisko virsmas mērogu, bet izmanto dažādas skaitliskās vērtības. Piemēram, aptuveni 1.6 µm atbilst aptuveni 63 µin.
Pirms apdares prasības pieņemšanas vai piedāvājuma izteikšanas vienmēr apstipriniet mērvienības.
Virsmas raupjuma pakāpes no N1 līdz N12
Vecākos vai mantotos rasējumos raupjuma līmeņu attēlošanai var tikt izmantotas N pakāpes.
Zemāki N skaitļi atbilst gludākām virsmām, savukārt lielāki skaitļi norāda uz raupjāku apdari.
Mūsdienu rasējumos arvien biežāk tiek norādīts faktiskais raupjuma parametrs un vērtība, jo tas sniedz skaidrāku mērījumu informāciju.
Ra 6.3 rupjai apstrādei
Ra 6.3 µm var būt piemērots, ja virsmas tekstūra nav ļoti funkcionāla un galvenais mērķis ir materiāla noņemšana.
To var atrast uz slēptām konstrukcijas virsmām, rupji apstrādātiem materiāliem vai nekritiskām vietām.
Faktiskais izskats joprojām var ievērojami atšķirties atkarībā no frēzēšanas, virpošanas, materiāla un instrumenta stāvokļa.
Ra 3.2 vispārīgai CNC apstrādei
Ra 3.2 µm ir plaši sastopams vispārējās apstrādes līmenis. Daži CNC piegādātāji izmanto 3.2 µm Ra kā standarta apstrādes rezultātu, lai gan šī ir piegādātāja iespēja vai komerciāla konvencija, nevis universāls apstrādes standarts.
Daudziem korpusiem, kronšteiniem, plāksnēm un vispārējām mehāniskām sastāvdaļām šis līmenis nodrošina praktisku līdzsvaru starp virsmas kvalitāti un ražošanas efektivitāti.
Virsmas apdare Ra 1.6 precīzi apstrādātām detaļām
Virsmas apdares prasība Ra 1.6 parasti prasa kontrolētāku apdari nekā parastā rupjā apstrāde.
Tam var būt nepieciešama īpaša apdares instrumentu trajektorija, mazāka padeve, laba mašīnas stingrība, stabila sagataves noturēšana un asa griešanas mala.
Ra 1.6 parasti tiek ņemts vērā, ja virsmām ir funkcionāls kontakts, izskats, slīdēšana vai prasīgākas montāžas prasības.
Ra 0.8 un zemāk smalkām funkcionālām virsmām
Ra 0.8 µm un zemāk parasti ir nepieciešama stingrāka visas apstrādes sistēmas kontrole.
Arvien svarīgāki kļūst instrumenta izsitieni, vibrācija, materiāla uzvedība, dzesēšanas šķidruma stāvoklis un apdares pielaide.
Pie ļoti zemām Ra vērtībām virpošana vai frēzēšana vairs var nebūt ekonomiskākais veids. Slīpēšana, honēšana, pieslīpēšana vai pulēšana var nodrošināt labākas procesa iespējas.
Kāpēc Ra un Rz nevajadzētu tieši konvertēt
Ra un Rz apraksta dažādus profila aspektus.
Aptuvenās konversijas attiecības dažreiz ir norādītas atsauces diagrammās, taču nav universālas fiksētas konversijas, kas precīzi attiektos uz katru virsmu.
Dažādi ražošanas procesi var radīt vienu un to pašu Ra vērtību ar ļoti atšķirīgām virsotnes un ielejas struktūrām. Inženiertehniskiem darbiem izmantojiet norādīto parametru, nevis paļaujieties uz aptuvenu konversiju.
Kā lasīt virsmas raupjuma simbolus inženiertehniskajos rasējumos
Virsmas raupjuma simbols norāda vairāk nekā vienu Ra vērtību. Atkarībā no zīmēšanas standarta tas var norādīt, vai ir nepieciešama vai aizliegta materiāla noņemšana, kurš raupjuma parametrs ir piemērojams, pieļaujamo robežu, procesa informāciju, apstrādes pielaidi un virsmas klājumu. ISO 21920-1:2021 definē pašreizējos ISO noteikumus profila virsmas tekstūras norādīšanai ar grafiskiem simboliem.
Pamata virsmas raupjuma simbols
Pamata simbols apzīmē virsmas tekstūras prasību.
Pēc tam ap simbolu tiek izvietota papildu informācija saskaņā ar piemērojamo zīmēšanas standartu.
Lasītājam nevajadzētu interpretēt tikai grafisko marķējumu, parametra apzīmējums un pielaides vērtība ir vienlīdz svarīgi.
Materiāla noņemšanas obligātie vai aizliegtie simboli
Dažādas simbolu formas var norādīt, vai materiālu var ražot kādā procesā, vai ir nepieciešama materiāla noņemšana vai arī noņemšana ir aizliegta.
Tas ir svarīgi lietās, kaltās, formētās, slīpētās vai citādi apstrādātās virsmās.
Apstrādājot virsmu, kas atzīmēta kā neapgriezta, var tikt pārkāpts projektēšanas nolūks pat tad, ja tās izmēri paliek pieņemami. ISO 21920-1 skaidri definē grafisko simbolu variantus šādiem ražošanas apstākļiem.
Kā Ra vērtības tiek attēlotas rasējumos
Nelīdzenuma novērtējumā jānorāda parametrs un tā nepieciešamā vērtība saskaņā ar norādīto standartu.
Mūsdienu ISO praksē saskaņā ar ISO 21920 tiek izmantoti parametru apzīmējumi, piemēram, Ra vai Rz, ar pielaides robežu, nevis paļauties tikai uz nemarķētu skaitli.
Tas samazina neskaidrības un palīdz ražotājam izvēlēties pareizo mērīšanas metodi.
Virsmas izvietojuma virziena simboli
Izvietojuma simboli norāda virsmas raksta dominējošo orientāciju.
Ieklāšana var ietekmēt blīvēšanu, slīdēšanu, eļļošanu, vizuālo izskatu un kontakta veiktspēju.
Virpotai blīvējuma virsmai un frēzētai blīvējuma virsmai var būt līdzīgas Ra vērtības, taču tās uzvedas atšķirīgi, jo atšķiras instrumenta pēdu virziens.
Apstrādes pielaide un procesa piezīmes
Dažos rasējumos ir iekļauta apstrādes pielaide vai ražošanas procesa prasības kopā ar virsmas tekstūras norādi.
Šīs piezīmes var noteikt, cik daudz materiāla ir atlicis slīpēšanai vai pulēšanai.
Tie var arī norādīt, ka noteikts process jāizmanto, ja iegūtā tekstūra vai metalurģiskais stāvoklis ir funkcionāli svarīgs.
Kā mēra apstrādātas virsmas raupjumu?
Virsmas raupjums jāmēra, izmantojot metodi, kas atbilst īpašībai un specifikācijai. Kontakta profilometri ir izplatīti apstrādes pārbaudē, savukārt optiskās sistēmas var izmērīt smalkas, ļoti mazas vai sarežģītas virsmas, tām nepieskaroties. Paraugu ņemšanas apstākļi un mērīšanas virziens var būtiski ietekmēt ziņoto vērtību.
Sazinieties ar profilometriem
Kontakta profilometrs pārvieto irbuli pa virsmu.
Irbulis seko mikroskopiskajam profilam, un instruments aprēķina tādus parametrus kā Ra vai Rz.
Šī metode tiek plaši izmantota, jo tā ir praktiska, labi pārbaudīta un piemērota daudzām apstrādātām metāla virsmām.
Tomēr ļoti mīkstas virsmas, šauras rievas vai smalki pārklājumi var nebūt ideāli piemēroti irbuļa saskarei.
Optiskā un bezkontakta mērīšana
Optiskās sistēmas virsmas topogrāfijas mērīšanai izmanto gaismu, nevis fizisku irbuli.
Tie var būt noderīgi ļoti maziem elementiem, mīkstiem materiāliem, sarežģītām formām vai gadījumiem, kad saskare var sabojāt virsmu.
Mērījumu rezultāti var būt atkarīgi no atstarošanas spējas, virsmas slīpuma, optiskās metodes un datu apstrādes, tāpēc metodei jāatbilst specifikācijai.
Izlases garums un novērtēšanas garums
Profilometrs nemēra vienkārši vienu patvaļīgu īsu līniju.
Paraugu ņemšanas un novērtēšanas garumi nosaka, kuri virsmas viļņu garumi tiek iekļauti aprēķinā.
Ja garums ir nepiemērots, nolasījumā var būt pārāk daudz viļņošanās vai tas var neatspoguļot reprezentatīvu nelīdzenumu.
Tāpēc virsmas tekstūras specifikācijas un mērījumu standarti ir jāapsver kopā.
Mērīšanas virziens un virsmas izvietojums
Ja mērķis ir uztvert primāros virsmas nelīdzenumus, mērījumam parasti vajadzētu šķērsot dominējošo klājumu, nevis veikt paralēli tam.
Mērot dažādos virzienos, uz vienas un tās pašas virsmas var iegūt dažādas Ra vērtības.
Virziena frēzēšanas vai virpošanas pēdu gadījumā šī atšķirība var būt ievērojama.
Biežākās virsmas raupjuma mērīšanas kļūdas
Netīras virsmas, skrāpējumi, eļļa, nepareizs irbuļa virziens, nestabila stiprināšana, nepareizi filtrēšanas iestatījumi un nepiemēroti novērtēšanas garumi var kropļot rezultātus.
Vēl viena izplatīta kļūda ir pārbaudīt tikai vienu ērtu vietu uz lielas virsmas.
Kritiskām daļām mērījumu vieta un virziens jānosaka konsekventi.
Kādi faktori ietekmē apstrādes virsmas raupjumu?
Apstrādes virsmas raupjumu kontrolē visa griešanas sistēma, nevis viens parametrs. Padeve, ātrums, instrumenta ģeometrija, nodilums, griešanas dziļums, stingrība, dzesēšanas šķidrums, sagataves stiprinājums un materiāla uzvedība mijiedarbojas viens ar otru. Tāpēc, lai uzlabotu apdari, ir jānosaka galvenais cēlonis, nevis jāmaina iestatījumi nejauši.
Padeves ātrums un instrumenta ceļa atstarpe
Padevei ir tieša ietekme uz instrumentu pēdu atstarpēm.
Virpošanā lielāka padeve uz apgriezienu parasti palielina instrumenta priekšgala radīto teorētisko profila augstumu.
Frēzēšanā pakāpienu skaits un padeve uz zobu ietekmē viļņveida atstarpes un virsmas rakstu.
Padeves samazināšana var uzlabot apdari, bet pārāk maza padeve var izraisīt berzi, nevis tīru griešanu.
Griešanas ātrums un vārpstas ātrums
Griešanas ātrums ietekmē skaidu veidošanos, temperatūru un šķautņu nosēdumu veidošanos.
Palielinot ātrumu piemērotā diapazonā, var uzlabot dažu materiālu apdari, jo griešanas asmeņi griež materiālu tīrāk.
Taču pārmērīgs ātrums palielina karstumu un instrumentu nodilumu, kas var pasliktināt apdari.
Pareizais ātrums ir atkarīgs no materiāla, instrumenta pārklājuma, griezēja diametra un dzesēšanas šķidruma stratēģijas.
Griešanas dziļums un apdares pielaide
Lieli griešanas spēki rupjās apstrādes laikā var radīt novirzi un vibrāciju.
Kontrolēta apdares pielaide ļauj pēdējam gājienam noņemt vienmērīgu materiāla daudzumu.
Ja paliek pārāk maz materiāla, instruments var berzēties. Ja paliek pārāk daudz materiāla, apdares gājienā var rasties nevajadzīgs griešanas spēks un novirze.
Instrumenta ģeometrija un griešanas malas rādiuss
Instrumenta deguna rādiuss, slīpuma leņķis, asmeņu sagatavošana, rievas ģeometrija un ieliktņa stils ietekmē galīgo tekstūru.
Lielāks deguna rādiuss var uzlabot virpošanas apdari pie noteiktas padeves, bet tas var arī palielināt radiālos griešanas spēkus.
Plānām vai elastīgām detaļām šie papildu spēki var izraisīt vibrāciju vai izmēru kļūdas.
Instrumentu nodilums un malu uzkrāšanās
Nodilis instruments vairs negriež ar procesa plānošanas laikā pieņemto ģeometriju.
Malu nodilums palielina griešanas spēku un var saplēst materiālu.
Malu uzkrāšanās rodas, kad sagataves materiāls pielīp pie instrumenta un periodiski nolūzt, radot nelīdzenu virsmu.
Tāpēc, ja ir noteiktas stingras raupjuma prasības, instrumentu stāvokļa uzraudzība ir būtiska.
Mašīnas stingrība, vibrācija un vibrēšana
Lai iegūtu vienmērīgu rezultātu, ir nepieciešama stabila griešanas sistēma.
Garš instrumenta pārkare, vāji stiprinājumi, elastīgas sagataves, vārpstas izvirzījums vai nepietiekama mašīnas stingrība var radīt vibrāciju.
Spēcīga vibrācija rada vibrācijas pēdas, kas var palikt redzamas pat tad, ja vidējais Ra šķiet pieņemams atsevišķās vietās.
Sagataves materiāls un materiāla stāvoklis
Dažādi materiāli veido čipus atšķirīgi.
Brīvi apstrādājot alumīniju un misiņu, salīdzināmos apstākļos parasti tiek iegūtas tīrākas virsmas nekā gumijoti vai deformācijas procesā sacietējoši sakausējumi.
Termiskā apstrāde, cietība, ieslēgumi, šķiedru stiegrojums un atlikušais spriegums var mainīt arī apstrādes reakciju.
Kā frēzēšana un virpošana ietekmē virsmas raupjumu?
Frēzēšana un virpošana var sasniegt līdzīgas Ra vērtības, taču tās rada atšķirīgus virsmas rakstus. Instrumenta kustība, griezēja saķere, padeves virziens un detaļas rotācija nosaka klājumu un vizuālo izskatu, kas var ietekmēt funkciju pat tad, ja izmērītais raupjums ir līdzīgs.
CNC frēzēšanas virsmas raupjums
Frēzēšana rada periodiskus griezumus, atsevišķiem zobiem ieejot un izejot no materiāla.
Virsfrēzēšana var radīt apļveida vai lokveida instrumentu pēdas, savukārt sānu frēzēšana rada dažādus virziena rakstus.
Izvirzījums starp griezējzobiem var izraisīt to, ka viens ieliktnis griežas dziļāk nekā citi, tādējādi samazinot virsmas vienmērīgumu.
CNC virpošanas virsmas raupjums
Virpošana rada spirālveida virsmas rakstu, detaļai griežoties un instrumentam virzoties pa asi.
Padeves ātrums un instrumenta priekšējās malas rādiuss spēcīgi ietekmē teorētisko apdares rezultātu.
Stabila sagataves noturēšana un zems vārpstas izvirzījums ir svarīgi, jo vibrācija vai detaļas novirze var radīt periodiskas pēdas ap diametru.
Lodveida gala frēzēšana un smailes augstums
Lodveida gala frēzes parasti izmanto izliektām trīsdimensiju virsmām.
Tā kā blakus esošās instrumentu trajektorijas pārklājas, starp gājieniem paliek nelieli izciļņi vai izciļņi.
Samazinot pakāpienu pāri, samazinās asmeņu augstums un uzlabojas apdare, taču tas arī ievērojami palielina apstrādes laiku.
Tas ir svarīgs izmaksu apsvērums veidnēs, kosmosa virsmās un sarežģītās piecu asu detaļās.
Instrumentu atzīmes un virsmas izvietojuma atšķirības
Dažādas instrumentu trajektorijas var sasniegt līdzīgu vidējo raupjumu, bet atstāt atšķirīgus virziena rakstus.
Vienvirziena apdares gājiens var radīt vienmērīgu klājumu, savukārt šķērsgriezuma vai daudzvirzienu gājieni var radīt atšķirīgu vizuālo un funkcionālo virsmu.
Labākā pieeja ir atkarīga no tā, vai svarīgākais ir izskats, blīvējums, berze vai pārklājuma veiktspēja.
Kāpēc viens un tas pats Ra var izskatīties atšķirīgi pēc dažādiem procesiem
Ra aprēķina profila noviržu vidējo vērtību.
Tas neapraksta atstarpes, izvietojumu, viļņainību vai katru atsevišķo defektu.
Tā rezultātā virpota virsma, slīpēta virsma un frēzēta virsma var izmērīt aptuveni vienādu Ra, bet izskatīties un darboties atšķirīgi.
Šis ir viens no iemesliem, kāpēc funkcionālās virsmas nevajadzētu noteikt, izmantojot tikai Ra, ja ir svarīgas arī citas tekstūras īpašības.
Kā uzlabot apstrādātas virsmas raupjumu
Virsmas apdares uzlabošana sākas ar stabilu griešanu. Ass instruments, stingra iestatīšana, kontrolēta apdares pielaide, piemērota padeve un ātrums, kā arī laba skaidu aizvadīšana parasti sniedz lielāku labumu nekā vienkārša padeves samazināšana. Papildu procesi jāpievieno tikai tad, ja apstrāde vien nevar ekonomiski panākt nepieciešamo virsmu.
Samaziniet padevi apdares laikā
Mazāka apdares padeve samazina teorētisko instrumenta pēdas augstumu daudzās virpošanas un frēzēšanas operācijās.
Tomēr padevei jābūt pietiekami lielai, lai griešanas šķautne grieztu materiālu, nevis berzētos.
Ļoti maza padeve ar asinātu vai nodilušu instrumentu var palielināt karstumu un radīt izsmērētu virsmu.
Izmantojiet asus un stabilus griezējinstrumentus
Apdares instrumentiem jābūt ar kontrolētu ģeometriju un minimālu nodilumu.
Specializētu apdares ieliktņu vai gala frēžu izmantošana pēdējam darbam bieži vien ir paredzamāka nekā stipri nodiluša rupjās apstrādes instrumenta izmantošana.
Arī instrumentu līdzsvars un izvirzījums kļūst arvien svarīgāki, jo prasības pret virsmu kļūst stingrākas.
Samaziniet instrumentu pārkares un vibrācijas
Īsāks instrumenta pārkare palielina stingrību.
Armatūrai jāatbalsta sagatave tuvu griešanas zonai, īpaši plānām sienām vai garām vārpstām.
Ja ir vibrēšana, padeves samazināšana vien to var neatrisināt. Var būt nepieciešams mainīt vārpstas ātrumu, instrumenta garumu, saķeri, darba virsmas noturēšanu vai griezēja ģeometriju.
Optimizējiet ātrumu, griešanas dziļumu un dzesēšanas šķidrumu
Apdares parametriem jābūt saskaņotiem ar materiālu.
Kontrolēts griešanas dziļums nodrošina instrumenta vienmērīgu iedarbināšanu.
Dzesēšanas šķidrums vai gaisa plūsma var noņemt skaidas pirms to atkārtotas griešanas, samazināt termisko nestabilitāti un novērst skaidu saskrāpēšanu uz gatavās virsmas.
Pievienojiet īpašu apdares caurlaidi
Rupjas un apdares atdalīšana uzlabo procesa kontroli.
Rupja apstrāde ātri noņem lielāko daļu materiāla, savukārt apdares apstrāde izmanto mazāku griešanas slodzi un nodrošina vienmērīgāku materiālu.
Tas arī ļauj izvēlēties citu instrumentu tieši virsmas kvalitātei.
Ja nepieciešams, izmantojiet slīpēšanu, honēšanu, slīpēšanu vai pulēšanu
Dažas apdares ir grūti vai neekonomiski panākt, tikai frēzējot vai virpojot.
Slīpēšana var uzlabot izmēru kontroli un apdari uz sacietētām detaļām.
Honēšana ir noderīga precīziem urbumiem, savukārt ar slīpēšanu un pulēšanu var iegūt ļoti smalkas virsmas.
Otrreizējais process jāizvēlas atkarībā gan no raupjuma, gan ģeometrijas.
Kā izvēlēties pareizo CNC detaļas virsmas raupjumu
Pareiza virsmas raupjuma nodrošināšana ir vismazāk prasīgā apdares kvalitāte, kas joprojām atbilst detaļas funkcijai. Nevajadzīgi zema Ra norādīšana var palielināt apstrādes laiku, instrumentu izmaksas, pārbaudes piepūli un izpildes laiku, neuzlabojot veiktspēju.
Vispārīgās strukturālās un nekritiskās virsmas
Kronšteiniem, iekšējām konstrukcijas virsmām un slēptām virsmām bieži vien nav nepieciešama īpaši smalka apdare.
Parastā apstrādātā virsma var būt pietiekama, ja laukums neblīvē, neslīd, neatrodas un nesatur kritisku pārklājumu.
Nevajadzīgu apdares prasību samazināšana uz šīm virsmām var ievērojami ietaupīt cikla laiku.
Pārošanās un bīdāmās virsmas
Pārošanās un bīdāmajām virsmām nepieciešama rūpīgāka izvēle.
Ja virsma ir pārāk raupja, augstie punkti var izraisīt nodilumu vai nevienmērīgu kontaktu.
Ja tā ir pārāk gluda, dažas ieeļļotas saskarnes var saglabāt mazāk eļļas.
Pareizā tekstūra ir atkarīga no materiālu pāra, slodzes, ātruma un eļļošanas.
Blīvēšanas virsmas
Blīvēšanas virsmām var būt nepieciešams gan kontrolēts raupjums, gan kontrolēts klājums.
Virsmai var būt zems Ra koeficients, tomēr tā var noplūst, ja apstrādes pēdas veido nepārtrauktus ceļus pāri blīvējumam.
Tāpēc līdzenums, viļņošanās un virsmas virziens var būt tikpat svarīgi kā vidējais raupjums.
Vārpstas, gultņi un rotējošie komponenti
Gultņu sēdekļiem un rotējošām vārpstām bieži vien ir nepieciešama kontrolēta virsmas tekstūra, jo raupjums ietekmē piemērotību, nodilumu, saskares spriegumu un uzstādīšanu.
Virsmas prasībām jāatbilst gultņa vai blīvējuma ražotāja funkcionālajiem ieteikumiem, nevis jāizvēlas tikai pēc izskata.
Kosmētiskās un pārklātās virsmas
Redzamām virsmām var būt nepieciešamas vienādas instrumentu atzīmes, pat ja Ra prasība nav ārkārtīgi zema.
Pēc apdares uz pārklātām vai anodētām virsmām var būt arī apstrādes defekti.
Ja izskats ir svarīgs, apstrādes stratēģijai jākontrolē ne tikai Ra, bet arī instrumenta trajektorijas virziens un konsekvence.
Match Ra funkcijai, nevis tikai izskatam
Vislabākā raupjuma vērtība nav zemākais skaitlis.
Funkcionālajai virsmas prasībai jābūt saistītai ar blīvējuma, nodiluma, slīdēšanas, noguruma, izskata vai pārklājuma vajadzībām.
Ja nav funkcionāla iemesla Ra 0.8 izvēlei Ra 3.2 vietā, stingrāka prasība var vienkārši palielināt izmaksas.
Kā virsmas raupjums ietekmē CNC apstrādes izmaksas?
Zemākas Ra prasības parasti palielina izmaksas, jo tās samazina procesa brīvību. Ražotājam var būt nepieciešamas lēnākas apdares kārtas, papildu instrumenti, stabilāki stiprinājumi, sekundārā apdare un detalizētāka pārbaude.
Kāpēc zemākas Ra vērtības palielina cikla laiku
Apdares uzlabošanai bieži vien ir nepieciešama mazāka padeve un mazāks solis pāri malai.
Uz lielām vai sarežģītām virsmām šīs izmaiņas ievērojami palielina apstrādes trajektorijas garumu un mašīnas laiku.
Piecu asu brīvas formas virsmas ir īpaši jutīgas, jo neliels soļa samazinājums var reizināt apdares gājienu skaitu.
Papildu instrumentu un apdares darbības
Parasta frēze var atbilst Ra 3.2, savukārt smalkākām prasībām var būt nepieciešami īpaši ieliktņi vai papildu slīpēšanas darbība.
Speciāla pulēšana un slīpēšana arī palielina manuālo vai mašīndarbu laiku.
Katrs papildu process rada apstrādes, iestatīšanas un kvalitātes kontroles izmaksas.
Pārbaudes un mērījumu prasības
Irdeno virsmu prasības var apstiprināt vizuāli vai ar standarta ražošanas pārbaudēm, ja to atļauj līguma prasības.
Kritiskām raupjuma vērtībām parasti ir nepieciešams kalibrēts profilometrs vai atbilstoša optiskā sistēma.
Ja nepieciešami mērījumi vairākām virsmām, pārbaudes laiks attiecīgi palielinās.
Kad stingrāka virsmas apdare mazina funkcionālo vērtību
Vienādas smalkās apdares norādīšana katrai virsmai reti ir ekonomiska.
Iekšējai kabatai, kas nekad nesaskaras ar citu komponentu, var nebūt nepieciešams tāds pats Ra kā blīvējuma virsmai.
Kritisko virsmu atdalīšana no parastajām apstrādātajām zonām ļauj ražošanas centienus koncentrēt tur, kur tie faktiski rada vērtību.
Kādas ir biežāk sastopamās mehāniskās virsmas apdares problēmas?
Sliktai virsmas apdarei parasti ir atpazīstams iemesls. Instrumentu nospiedumi, vibrācija, skrambas, šķembu veidošanās un nevienmērīga tekstūra bieži vien ir saistīta ar instrumentiem, darbarīka stiprinājumu, šķembām, vibrāciju vai nestabiliem griešanas apstākļiem.
Redzamas instrumentu pēdas
Regulāras instrumentu nospiedumus var radīt pārmērīga padeve, liels solis pāri, griezēja izskrējiens vai nepietiekams apdares gājienu skaits.
Dažas instrumentu pēdas ir normālas un pieņemamas, ja tās paliek norādītās tekstūras robežās.
Problēma rodas, ja tie pārsniedz raupjuma prasības vai traucē funkciju.
Pļāpāšanas un vibrācijas modeļi
Pļāpāšana rada atkārtotus viļņus vai zīmes, kas bieži vien ir redzamas bez mērīšanas iekārtām.
Iespējamie cēloņi ir garš instrumenta pārkare, vāji stiprinājumi, elastīgi komponenti, nepareiza vārpstas ātruma izvēle vai nestabila griezēja saķere.
Tā kā vibrēšana ir sistēmas līmeņa problēma, tikai viena griešanas parametra maiņa to, iespējams, neatrisinās.
Skrāpējumi un uzkrājušies malu bojājumi
Starp instrumentu un virsmu iesprūdušas vaļīgas skaidas var radīt skrāpējumus.
Apstrādājamās detaļas virsmas periodiski var atdalīties un saplēst malas.
Uzlabota skaidu izvadīšana, pareizs griešanas ātrums, piemērots dzesēšanas šķidrums un asi instrumenti var samazināt šos defektus.
Nevienmērīgs raupjums pa vienu virsmu
Lielas virsmas izmēri dažādās vietās var atšķirties griezēja saķeres, instrumenta novirzes, izsitiens vai materiāla cietības izmaiņu dēļ.
Armatūras deformācija var mainīt arī griešanas apstākļus visā virsmā.
Vienmērīgai raupjuma nodrošināšanai ir nepieciešama vienmērīga instrumentu sasaiste un stabila mašīnas ģeometrija.
Virsmas raupjums ārpus zīmēšanas prasībām
Ja izmērītā vērtība pārsniedz prasību, detaļas pārstrāde ne vienmēr ir vienkārša.
Papildu pulēšana var mainīt izmērus, malas vai virsmas ģeometriju.
Vislabākā pieeja ir kontrolēt nelīdzenumus procesa plānošanas laikā, nevis uzskatīt tos tikai par galīgās pārbaudes problēmu.
Kādas ir biežāk pieļautās kļūdas, nosakot virsmas raupjumu?
Projektēšanas kļūdas var tikpat viegli palielināt apstrādes izmaksas kā procesa kļūdas. Visbiežāk sastopamās problēmas ir nevajadzīgi zemu Ra vērtību noteikšana, vienas un tās pašas prasības piemērošana visur, raupjuma parametru jaukšana un virsmas faktiskās mērīšanas veida ignorēšana.
Norādot zemāku Ra vērtību, nekā funkcijai nepieciešams
Dizainers var izvēlēties Ra 0.8, jo tas šķiet precīzāks nekā Ra 3.2.
Ja virsma ir tikai nekritiska montāžas virsma, stingrāka vērtība, iespējams, nenodrošinās nekādu funkcionālu uzlabojumu.
Rezultātā ir ilgāks cikla laiks un potenciāli nevajadzīga otrreizēja apdare.
Ra un Rz apstrāde kā tiešie ekvivalenti
Ra un Rz mēra dažādas profila īpašības.
Tos nedrīkst apmainīt, izmantojot fiksētu konversiju, ja vien klients un piegādātājs nav vienojušies par atbilstošu inženiertehnisko pamatu.
Ja rasējumā ir norādīts Rz, procesam un mērījumu plānam jākontrolē Rz.
Vienādas raupjuma pielietošana katrai virsmai
Vispārēja raupjuma prasība piespiež ražotāju apstrādāt virsmas, kurām, iespējams, nav funkcionālas vajadzības.
Labāks rasējums atsevišķi identificē kritiskās blīvēšanas, slīdēšanas, gultņu un redzamās virsmas, vienlaikus ļaujot veikt normālu apstrādi mazāk svarīgām iezīmēm.
Virsmas izvietojuma un apstrādes virziena ignorēšana
Zema Ra vērtība vien negarantē piemērotu blīvējumu vai slīdvirsmu.
Virziena rievas var ietekmēt šķidruma noplūdi, berzi un nodilumu.
Ja virzienam ir funkcionāla nozīme, zīmējumam šī prasība ir jāpauž.
Nelīdzenuma norādīšana, neņemot vērā mērīšanas metodi
Dažām virsmām ir grūti piekļūt ar irbuli.
Ļoti mazām rievām, dziļām kabatām, izliektām virsmām un smalkiem materiāliem var būt nepieciešamas alternatīvas mērīšanas metodes.
Tāpēc norādītajai tekstūrai jābūt reāli izmērāmai uz gatavās detaļas.
Biežāk uzdotie jautājumi
Vai anodēšana maina apstrādātas alumīnija detaļas virsmas raupjumu?
Jā, anodēšana var mainīt galīgo virsmas tekstūru, jo oksīda slānis seko un var modificēt pamatā esošo apstrādāto virsmu. Ja raupjums pēc anodēšanas ir funkcionāli kritisks, rasējumā jānorāda, vai prasība attiecas pirms vai pēc apdares.
Vai zema Ra vērtība var garantēt hermētisku virsmu bez noplūdēm?
Nē. Blīvējums ir atkarīgs arī no līdzenuma, viļņošanās, izvietojuma virziena, blīves veida, kontakta spiediena un defektiem. Zema Ra vērtība vien negarantē blīvējuma veiktspēju.
Vai virsmas raupjums jānorāda pirms vai pēc pārklāšanas?
Zīmējumam skaidri jānorāda, kurš nosacījums tiek kontrolēts. Pārklāšana, galvanizācija, pulēšana vai abrazīvā apstrāde var mainīt galīgo virsmu, tāpēc nepieciešamajam mērīšanas posmam jāatbilst detaļas funkcionālajam stāvoklim.
Ko darīt, ja virsmu nevar sasniegt ar kontakta profilometru?
Varētu būt piemērotāka optiskā vai cita bezkontakta mērīšanas metode. Ražotājam un klientam pirms ražošanas jāvienojas par metodi, mērīšanas vietu un pieņemšanas kritērijiem, ja piekļuve ir ierobežota.
Secinājumi
Apstrādātas virsmas raupjums nav tikai kosmētiska vērtība. Ra, Rz, virsmas klājums, viļņošanās, instrumentu pēdas un mērīšanas apstākļi ietekmē gatavās detaļas veiktspēju. Visefektīvākā pieeja ir norādīt raupjumu atbilstoši funkcijai un pēc tam izvēlēties apstrādes parametrus, instrumentus, apdares darbības un pārbaudes metodes, kas konsekventi atbilst šai prasībai, nepalielinot nevajadzīgas procesa izmaksas.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus prototipiem un ražošanas detaļām. Mūsu komanda apvieno kontrolētu frēzēšanu un virpošanu, praktiskas apdares stratēģijas, izmēru pārbaudi un virsmas kvalitātes verifikāciju, lai palīdzētu klientiem sasniegt nepieciešamo apdari, vienlaikus līdzsvarojot detaļu veiktspēju, apstrādes efektivitāti un izmaksas.
















