
CNC virpošana ir precīzās mehāniskās ražošanas pamatprocess, kam ir izšķiroša loma cilindrisku detaļu apstrādē. Saskaroties ar arvien stingrākām klientu pielaidēm un saspiestiem ražošanas grafikiem, griešanas efektivitātes optimizēšana, vienlaikus nodrošinot izmēru precizitāti un virsmas apdari, joprojām ir galvenā tehniskā prioritāte procesu inženieriem un mašīnu operatoriem.
Izmēru tolerances kontrole precīzā CNC virpošanā
Komponentu izmēru kontrole ir virpošanas operāciju pamatkritērijs. Faktori, kas ietekmē izmēru stabilitāti, ir dažādi – sākot no mašīnas aparatūras stāvokļa un termiskās izplešanās līdz pat sagataves stiprinājuma stabilitātei. Standartizētu darbības procedūru ieviešana ir būtiska, lai novērstu kļūdu uzkrāšanos.
Termiskās deformācijas kontrole darbgaldos
Ilgstošu apstrādes sesiju laikā vārpstas gultņos un vadotņu kanālos berzes radītais siltums izraisa strukturālu termisko izplešanos, mainot instrumenta gala un sagataves relatīvo pozīciju. Strukturēta termiskās pārvaldības protokola ieviešana palīdz mazināt šīs novirzes:
- Vārpstas iesildīšanas protokols: Pirms ražošanas uzsākšanas katru dienu vai pēc ilgstošas dīkstāves veiciet 15–30 minūšu ilgu iesildīšanas ciklu ar mazu ātrumu. Tas ļauj vārpstas korpusam un eļļošanas eļļai sasniegt termisko līdzsvaru, nodrošinot, ka izvirzījums pēc apstrādes sākuma paliek minimālās robežās.
- Nemainīgas temperatūras uzturēšana: Precīzas apstrādes darbnīcām jābūt aprīkotām ar klimata kontroles sistēmām, kas uztur apkārtējās vides temperatūru ±2°C robežās. Stabila istabas temperatūra novērš gultņu konstrukciju, kolonnu un smago lējumu izplešanos vai saraušanos diennakts temperatūras ciklu laikā.
- Termiskās kompensācijas regulēšana: Izmantojiet CNC sistēmas termiskās kompensācijas moduli kopā ar tiešsaistes zondēm vai termiskajiem sensoriem. Regulāri mērot testa vārpstas, kontrolierim tiek padoti reāllaika termiskās nobīdes dati, lai dinamiski atjauninātu instrumentu nobīdes.
Sistemātiska šo termisko mainīgo pārvaldība samazina temperatūras izraisītās apstrādes kļūdas par vairāk nekā 60 %, izveidojot stabilu pamatu nepārtrauktai augstas precizitātes ražošanai.
Saspiešanas spēka un sagataves deformācijas līdzsvarošana
Mehāniskais spiediens, kas rodas detaļu nostiprināšanas laikā, bieži vien izraisa detaļu deformāciju, īpaši apstrādājot plānsienu vai tievas ģeometrijas. Nelielas iespīlēšanas spēka svārstības tieši ietekmē gala detaļu izmērus:
- Pakāpeniski nolaižams hidrauliskais patronas spiediens: dinamiski pielāgojiet noturēšanas spēkus atbilstoši apstrādes fāzei. Smagas rupjās apstrādes laikā, kur liela materiāla noņemšana rada ievērojamus griešanas spēkus, jāpiemēro lielāks hidrauliskais spiediens. Apdares gājienu laikā pārslēdzieties uz samazinātu noturēšanas spēku (samazināts par 50–70%), lai novērstu elastīgu atsperi pēc noturēšanas atlaišanas.
- Pielāgoti mīksti žokļi un loka kontakts: kritiskiem ārējiem diametriem pirms apdares izurbiet pielāgotus mīkstus žokļus uz virpas. Palielinot kontakta laukumu starp žokļa virsmu un sagatavi, mehāniskais iespīlēšanas spēks tiek vienmērīgi sadalīts, novēršot lokalizētu iespiedumu.
- Palīgie atbalsta sistēmas: Apstrādājot vārpstas, kuru garuma un diametra attiecība pārsniedz 6:1, patronas fiksācijai vien nav pietiekamas stingrības. Lai nodrošinātu daudzpunktu atbalstu un novērstu instrumenta grūdiena izraisīto novirzi, jāizmanto hidrauliski aizmugurējā balsta centri apvienojumā ar stabilizatoriem vai sekošanas balstiem.
Pareiza līdzsvara atrašana starp darba stiprinājuma stingrību un komponentu konstrukcijas ierobežojumiem novērš specifikācijām neatbilstošus brāķus, vienlaikus uzlabojot procesa uzticamību, nebojājot detaļu virsmas.
Instrumentu izvēle un griešanas parametru optimizācija
Griešanas instrumentu veiktspēja nosaka cikla laiku, instrumenta kalpošanas laiku un virsmas integritāti. Pareizu parametru kombināciju izvēle ievērojami samazina vienības ražošanas izmaksas.

Instrumentu materiāla un pārklājuma saskaņošana
Fizikālās īpašības dažādiem sagataves materiāliem ievērojami atšķiras. Instrumenta substrāta un pārklājuma tehnoloģijas saskaņošana ar materiāla cietību, izturību un siltumvadītspēju ir kritiski svarīga, lai maksimāli palielinātu produktivitāti:
| Sagataves materiāls | Ieteicamais substrāts | Pārklājuma veids | Veiktspējas raksturojums
|
| Oglekļa / leģētā tērauda | Karbīds (ISO P klase) | CVD (TiCN + Al₂O₃) | Augsta nodilumizturība; piemērota ātrgaitas griešanai mitrā un sausā veidā. |
| Nerūsējošais tērauds | Mikrograudainais karbīds (ISO M) | PVD (TiAlN) | Augsta pārklājuma izturība; novērš malu uzkrāšanos (BUE) un sagataves salipšanu. |
| Alumīnija sakausējums | PCD dimants / nepārklāts karbīds | Nav / DLC pārklājums | Īpaši gluda grābekļa virsma; vienmērīga skaidu izvadīšana; novērš skaidu salipšanu. |
| Augstas temperatūras supersakausējumi | Keramika / CBN | Nav / Specializēts PVD | Izcila karstumizturība; ideāli piemērota cietai virpošanai un grūti griežamiem metāliem. |
Pielāgotu instrumentu kombināciju izvēle novērš priekšlaicīgu instrumentu nodilumu, palielinot asmeņu kalpošanas laiku par 30–80 % un samazinot katras detaļas palīgmateriālu izmaksas.
Trīs griešanas elementu saskaņošana
Griešanas ātrums (Vc), padeves ātrums (f) un griešanas dziļums (ap) tieši mijiedarbojas, nosakot metāla noņemšanas ātrumu (MRR) un griezējšķautņu ilgmūžību. Parametru iestatīšanai nepieciešama līdzsvarota pieeja starp caurlaidspēju un kvalitāti:
- Rupjas apstrādes stratēģija: Rupjas apstrādes galvenais mērķis ir maksimāli palielināt materiāla noņemšanu minūtē. Izmantojiet lielu griešanas dziļumu (ap = 2.0–5.0 mm), mērenu padeves ātrumu (f = 0.25–0.4 mm/apgr.) un mērenu griešanas ātrumu. Tas novirza primāros spēkus uz karbīda ieliktņa stiprāko daļu.
- Apdarei paredzētās apstrādes stratēģija: Apdare koncentrējas tikai uz virsmas apdari un izmēru precizitāti. Tiek izmantots neliels griešanas dziļums (ap = 0.1–0.3 mm), mazs padeves ātrums (f = 0.05–0.12 mm/apgr.) un palielināts virsmas ātrums. Liels griešanas ātrums mīkstina bīdes zonu, lai samazinātu berzes elementu veidošanos, savukārt mazs padeves ātrums samazina virsotnes un ielejas augstumus.
- Konstanta virsmas ātruma (G96) integrācija: ieprogrammējiet CNC kontrollerī konstantu virsmas ātrumu (G96). Instrumentam virzoties uz iekšu mazāku diametru virzienā, vārpstas ātrums automātiski palielinās, saglabājot optimālu instrumenta uzgaļa griešanas ātrumu visā virsmā un novēršot virsmas apdares degradāciju.
Griešanas parametru noteikšana, izmantojot inženiertehniskos principus, nevis izmēģinājumu un kļūdu metodi, saīsina kopējo cikla laiku par vairāk nekā 15 %, vienlaikus saglabājot instrumenta stabilitāti.
Biežāk sastopamo pagrieziena defektu novēršana
Virpošanas laikā bieži rodas tādi defekti kā vibrācija, virsmas skrāpējumi un malu nolupšana. Cēloņu identificēšana un korektīvu darbību ieviešana ievērojami samazina brāķu daudzumu.
Vibrācijas diagnostika un novēršana
Griešanas vibrēšana ir pašierastoša vibrācijas parādība, kas uz apstrādātajām virsmām atstāj ievērojamus viļņu rakstus un izraisa strauju malu nolupšanu vai katastrofālu instrumenta bojājumu. Vibrēšanas novēršanai ir jāpalielina procesa dinamiskā stingrība:
- Samaziniet instrumenta stūra rādiusu: Virpojot elastīgas, tievas vārpstas vai plānsienu cilindrus, standarta R0.8 mm ieliktņi jānomaina ar R0.4 mm vai R0.2 mm deguna rādiusiem. Mazāks deguna rādiuss ievērojami samazina radiālos griešanas spēkus, samazinot novirzes izraisītas vibrācijas iespējamību.
- Optimizēts priekšējais leņķis: dodiet priekšroku instrumentu turētājiem ar 93° vai 90° priekšējo leņķi, nevis 45° vai 75° variantiem. 90°/93° priekšējais leņķis lielāko daļu griešanas spēku novirza pa vārpstas asi, kur ir visaugstākā stingrība, nevis radiāli spiež pret sagatavi.
- Vārpstas ātruma regulēšana: konstatējot augstfrekvences vibrācijas harmonikas, noregulējiet vārpstas ātruma pārslēgšanas slēdzi par ±10% līdz ±15%. Vārpstas apgriezienu skaita maiņa traucē frekvenču sinhronizāciju starp mašīnas konstrukciju un instrumenta saslēgumu, pārtraucot rezonanses stāvokli.
Vibrācijas avotu novēršana saglabā vizuālo virsmas kvalitāti un aizsargā vārpstas gultņus no augstfrekvences triecieniem.
Korektīvie pasākumi nepietiekamas virsmas raupjuma gadījumā
Augstas virsmas apdares vērtības ir stingras prasības precīzā ražošanā. Ja mērķiem ir nepieciešams Ra 0.8 µm vai Ra 0.4 µm, ir nepieciešama mikroskopiska skaidu evakuācijas un šķautņu saķeres kontrole:
- Iekārtu tīrītāju ieliktņi: Tīrītāju ieliktņiem ir neliela, plakana izlīdzināšanas mala blakus primārajam griešanas rādiusam. Darbojoties ar identiskiem padeves ātrumiem, tīrītāju ģeometrija nogriež iepriekšējo gājienu atstātās virsotnes, samazinot virsmas raupjuma vērtības uz pusi vai ļaujot dubultot padeves ātrumu pie tāda paša Ra mērķa.
- Optimizēt skaidu lūšanu: Elastīgiem materiāliem, piemēram, oglekļa vai nerūsējošajam tēraudam, izvēlieties ieliktņus ar agresīvu 3D skaidu lūšanas ģeometriju. Skaidu piespiešana tīri lūzt kompaktās “C” formās novērš nepārtrauktu šķembu radītus bojājumus gatavajām virsmām.
- Augstspiediena dzesēšanas šķidruma (HPC) ieviešana: nomainiet tradicionālo dzesēšanas šķidrumu uz augstspiediena sistēmām, kas darbojas virs 70 bāriem. Augstspiediena šķidruma strūklas iztvaicē siltuma barjeru griešanas zonā, nodrošinot ātru dzesēšanu, vienlaikus fiziski atpūšot skaidas no griešanas malas.
Precīza skaidu veidošanās un berzes raksturlielumu regulēšana nodrošina vienmērīgu virsmas apdares atbilstību, novēršot nepieciešamību pēc sekundāriem manuālas pulēšanas vai slīpēšanas procesiem.
Uzlabotas automatizācijas un augstas efektivitātes virpošanas lietojumprogrammas
Mūsdienu virpošanas prakse turpina attīstīties automatizācijas un daudzuzdevumu integrācijas virzienā. Negriešanas palīglaika samazināšana līdz minimumam ir būtiska, lai palielinātu rūpnīcas ražību.
Instrumentu kalpošanas laika pārvaldība un zondēšana procesa laikā
Ražošana bez uzraudzības nakts maiņās un gaismās nedarbojoties prasa manuālas instrumentu pārbaudes un mikrometru mērījumus aizstāt ar automatizētām izsekošanas sistēmām:
- Automatizēta instrumentu kalpošanas laika izsekošana: aktivizējiet instrumentu kalpošanas laika pārvaldības moduļus CNC iekārtā. Iestatiet maksimālās griešanas minūtes vai detaļu skaita ierobežojumus, pamatojoties uz empīriskiem nodiluma datiem. Kad tas ir sasniegts, kontrolieris automātiski indeksē uz blakus instrumentu uz revolvera bez operatora iejaukšanās.
- Iepriekšējie iestatītāji un procesa zondes: integrējiet optiskos instrumentu iepriekš iestatītājus automātiskai nobīdes ievadīšanai. Savienojiet tos ar uz vārpstas vai revolvera montētām bezvadu skenēšanas zondēm, lai automātiski izmērītu kritiskos sagataves diametrus pēc galvenajām darbībām, ierakstot izmēru atgriezenisko saiti tieši instrumentu nobīdes reģistros slēgtas cilpas kompensācijai.
Automatizētas zondēšanas apvienošana ar instrumentu izsekošanu reāllaikā novērš partiju brāķus, vienlaikus palielinot kopējo darbgaldu izmantošanas līmeni par vairāk nekā 25 %.
Šveices tipa virpas un daudzfunkcionāla virpošanas-frēzēšanas tehnoloģija
Sarežģītu ģeometriju, tievu vārpstu un augstas precizitātes sīku detaļu apstrādei parastās vienas vārpstas virpas saskaras ar ierobežojumiem attiecībā uz iestatīšanas laiku un stingrību. Uzlabotas daudzfunkcionālas virpošanas platformas pārvar šos šķēršļus:
Šveices tipa CNC virpas: Šveices tipa automātiskajām virpām ir bīdāms galviņas balsts, kas padod stieņu materiālu caur augstas precizitātes vadotnes buksi. Tā kā griešanas spēki rodas milimetru attālumā no atbalsta bukses izejas, radiālā novirze praktiski tiek novērsta, nodrošinot ārkārtēju stingrību, griežot tievas tapas un garas mikrovārpstas.
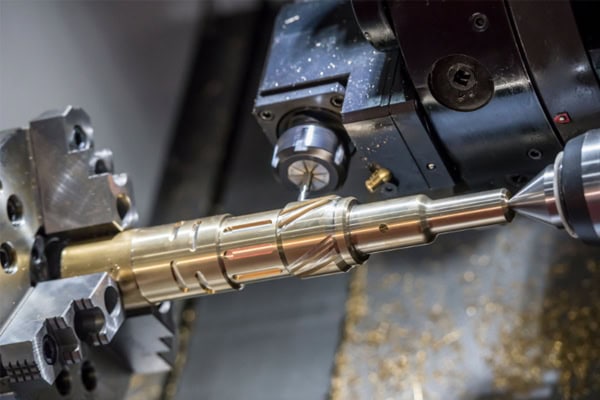
Virpošanas-frēzēšanas daudzfunkcionālie centri: Integrējot Y ass kustību, apakšvārpstas un ar tievu piedziņu darbināmus instrumentu revolverus, virpošanas-frēzēšanas centri apvieno virpošanu, urbšanu ārpus centra, Y ass frēzēšanu un vītņošanu vienā platformā. Komponenti tiek automātiski pārvietoti starp galveno un apakšvārpstām, lai nodrošinātu pilnīgu priekšējo un aizmugurējo apstrādi vienā iestatījumā, novēršot manuālas atkārtotas nostiprināšanas kļūdas un ievērojami samazinot rindas laiku starp iekārtām.
Šveices tipa virpu un daudzfunkcionālu virpošanas-frēzēšanas iekārtu tehnoloģijas ieviešana atspoguļo augstas precizitātes komponentu ražošanas nākotni, nodrošinot konkurences priekšrocības, izmantojot pilnīgu vienas iestatīšanas apstrādi.
















