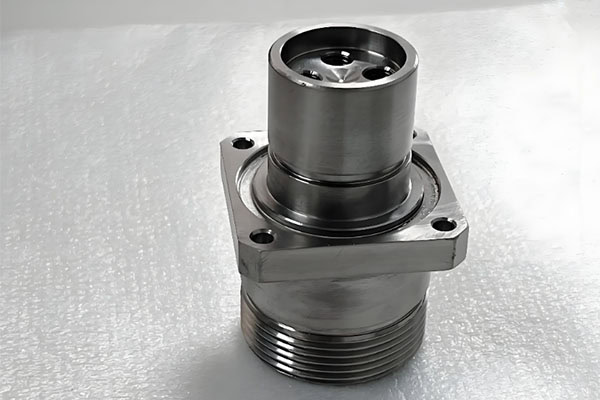
Titano lydiniai pasižymi dideliu stiprumu, mažu tankiu, puikiu atsparumu korozijai ir geromis savybėmis aukštoje temperatūroje. Todėl jie plačiai naudojami aviacijos ir kosmoso, medicinos įrangos, automobilių dalių, jūrų laivybos ir pažangios pramonės įrangos srityse. Tačiau, palyginti su aliuminio lydiniais ir įprastais plienais, titano CNC apdirbimas paprastai yra brangesnis. Didesnė kaina nėra vien tik žaliavos kainos priežastis. Apdirbimo sudėtingumas, įrankių sunaudojimas, apdirbimo efektyvumas, įrangos reikalavimai ir tikrinimo reikalavimai – visa tai prisideda prie galutinės kainos.
Įmonėms, kurioms reikalingas tikslus titano apdirbimas, pagrindinių veiksnių, turinčių įtakos apdirbimo kainoms, supratimas gali padėti priimti geresnius detalių projektavimo ir pirkimo sprendimus.
gauti 20% išjungtas
Jūsų pirmasis užsakymas
Reikia nestandartinių metalinių ir plastikinių detalių?
Kodėl titano lydinį sunku apdirbti?
Didelis stiprumas sukuria didesnį atsparumą pjovimui
Titano lydiniai pasižymi dideliu stiprumu ir gali išlaikyti geras mechanines savybes net aukštoje temperatūroje. Nors šios savybės daro titaną patrauklų aukštos kokybės komponentams, jos taip pat reiškia, kad CNC apdirbimas gali būti atliekamas gana didelėmis pjovimo apkrovomis.
Jei pjovimo parametrai netinkamai parinkti, gali padidėti įrankių susidėvėjimas ir sumažėti apdirbimo efektyvumas. Dėl to tų pačių matmenų titano komponento apdirbimas gali užtrukti ilgiau nei panašios aliuminio ar įprastos plieno detalės.
Žemas šilumos laidumas
Titano lydiniai paprastai pasižymi santykinai mažu šilumos laidumu. Todėl pjovimo metu susidariusi šiluma sunkiai išsisklaido per ruošinį.
Didelis šilumos kiekis gali likti sutelktas aplink pjovimo briauną ir apdirbimo zoną, o tai pagreitina įrankio nusidėvėjimą. Dėl šios priežasties titano apdirbimui reikia atidžiai kontroliuoti pjovimo parametrus, aušinimo metodus ir įrankio būklę, o visa tai gali padidinti bendras gamybos sąnaudas.
5 pagrindiniai veiksniai, turintys įtakos titano CNC apdirbimo kainai
Žaliavų kaina
Žaliava yra svarbi titano komponento bendrosios kainos dalis. Skirtingos titano rūšys turi skirtingas medžiagų kainas. Pavyzdžiui, Ti-6Al-4V ir kiti specializuoti titano lydiniai gali skirtis tiek medžiagų savybėmis, tiek pirkimo kaina.
Jei komponentas yra didelis arba jo medžiagų panaudojimo rodiklis yra mažas, žaliavos gali sudaryti didesnę bendrų gamybos sąnaudų dalį. Todėl detalės geometrijos ir medžiagų panaudojimo optimizavimas projektavimo etape gali padėti sumažinti galutinę kainą.
Apdirbimo laikas ir detalių sudėtingumas
Kuo sudėtingesnis komponentas, tuo ilgiau paprastai užtrunka jį apdirbti. Gilios ertmės, plonos sienelės, sudėtingi išlenkti paviršiai, mažos skylės ir daugiakampės detalės gali padidinti apdirbimo sudėtingumą.
Jei komponentui reikia kelių nustatymų arba 4 ir 5 ašių CNC apdirbimo, programavimo, pozicionavimo ir apdirbimo laikas taip pat gali pailgėti. Todėl detalės geometrija yra vienas iš svarbiausių veiksnių, turinčių įtakos titano apdirbimo sąnaudoms.
Įrankių sunaudojimas ir įrankių gamybos išlaidos
Titano apdirbimas kelia gana aukštus reikalavimus pjovimo įrankiams. Dėl pjovimo karščio ir mechaninių apkrovų įrankiai gali susidėvėti greičiau nei apdirbant tokias medžiagas kaip aliuminis.
Siekdami išlaikyti matmenų tikslumą ir paviršiaus kokybę, gamintojai turi naudoti titanui tinkamus didelio našumo įrankius ir juos keisti prireikus. Tiek pradinė įrankių kaina, tiek jų sunaudojimas gamybos metu prisideda prie galutinės apdirbimo kainos.
Įrangos ir proceso reikalavimai
Titano apdirbimui reikalinga stabili CNC įranga ir gerai suplanuotas apdirbimo procesas. Jei komponentui taikomi griežti matmenų tolerancijos, griežti padėties reikalavimai arba griežtos paviršiaus šiurkštumo specifikacijos, gali būti keliami didesni reikalavimai staklių standumui, veleno našumui, aušinimo sistemoms ir apdirbimo sąlygoms.
Sudėtingiems aviacijos ir kosmoso komponentams gali prireikti 5 ašių CNC apdirbimo, kad būtų sumažintas nustatymų skaičius ir pagerintos galimybės apdirbti sudėtingus paviršius. Todėl įrangos reikalavimai ir procesų planavimas gali turėti tiesioginės įtakos galutinei kainai.
Patikros ir kokybės kontrolės išlaidos
Titano komponentai dažnai naudojami aviacijos ir kosmoso, medicinos ir pažangiose pramonės srityse, kur patikimumas ir matmenų tikslumas yra labai svarbūs. Todėl gatavus komponentus gali reikėti atidžiai patikrinti.
Be standartinių įrankių, tokių kaip slankmačiai ir mikrometrai, didelio tikslumo komponentams gali prireikti koordinatinių matavimo mašinų (KMM), kad būtų galima patikrinti kritinius matmenis, skylių vietas ir geometrinius tolerancijas. Kai kuriems projektams taip pat gali reikėti medžiagų sertifikatų, paviršiaus apdorojimo patvirtinimo ar kitų kokybės dokumentų. Šie reikalavimai gali padidinti bendras gamybos sąnaudas.
Kaip galima sumažinti titano apdirbimo išlaidas?
Optimizuokite detalių dizainą
Tinkamas sienelės storis, kampų spinduliai, skylių dydžiai ir įrankių prieinamumas gali sumažinti apdirbimo sunkumus. Vengiant pernelyg griežtų tolerancijų, kai jos nėra funkciškai būtinos, taip pat galima sumažinti papildomų apdailos operacijų poreikį.
Pagerinti medžiagų panaudojimą
Kadangi titano lydiniai gali būti gana brangūs, reikėtų kiek įmanoma sumažinti nereikalingą medžiagų pašalinimą. Detalės geometrijos ir medžiagų išdėstymo optimizavimas gali padėti sumažinti medžiagų atliekas ir bendras išlaidas.
Pasirinkite tinkamą apdirbimo procesą
Ne kiekvienam titano komponentui reikalingas 5 ašių apdirbimas. Santykinai paprastoms geometrijoms 3 arba 4 ašių CNC apdirbimas jau gali užtikrinti reikiamą našumą.
Tinkamo staklių pasirinkimas pagal faktinę detalės geometriją gali padėti kontroliuoti apdirbimo išlaidas nepakenkiant kokybei.
Santykinai didelė titano CNC apdirbimo kaina yra kelių veiksnių, įskaitant žaliavų kainas, apdirbimo laiką, įrankių sunaudojimą, įrangos reikalavimus ir tikrinimo išlaidas, rezultatas. Tarp šių veiksnių, būdingas titano apdirbimo sudėtingumas yra viena iš pagrindinių didesnių gamybos sąnaudų priežasčių.
Įmonės, norinčios kontroliuoti titano detalių sąnaudas, turėtų pradėti optimizuoti procesą dar projektavimo etape. Tinkami tolerancijos nuokrypiai, detalės geometrija, medžiagų panaudojimas ir apdirbimo strategijos gali padėti sumažinti nereikalingas operacijas. Pasirinkus patyrusį CNC apdirbimo tiekėją, taip pat galima pagerinti medžiagų panaudojimą, kontroliuoti įrankių sunaudojimą ir pasiekti nuoseklesnę apdirbimo kokybę.
autorius
Galen direktorius ir įkūrėjas
Įsipareigoję užtikrinti, kad gamybos pramonėje teiktume geriausias įmanomas paslaugas.
Paviršiaus apdailos simboliai yra glaustas būdas nurodyti mechanikams, inspektoriams ir tiekėjams, kaip turėtų veikti pagamintas paviršius. Mažas išnašas inžineriniame brėžinyje gali apibrėžti šiurkštumą, medžiagą
Puslaidininkinė dušo galvutė paskirsto proceso dujas per plokštelę per kruopščiai suprojektuotą kanalų ir išleidimo angų tinklą. Jos geometrija, medžiaga ir paviršiaus būklė turi įtakos tam, kaip tolygiai...
Turbinos mentė yra formos komponentas, padedantis judančio skysčio energiją paversti mechanine energija. Dujų arba garo turbinoje besisukančios mentės veikia su stacionariomis mentėmis.
Kompresoriaus sparnuotė yra dideliu greičiu besisukanti dalis, kuri išcentriniame kompresoriuje perduoda mechaninę energiją dujoms. Jos mentės greitina dujas per kruopščiai suprojektuotus srauto kanalus, padėdamos
Apdirbto paviršiaus šiurkštumas apibūdina mikroskopinius iškilimus ir įdubimus, likusius ant detalės po pjovimo. Šie nelygumai gali būti per maži, kad būtų aiškiai matomi, tačiau jie gali turėti įtakos trinčiai, sandarumui,
Turbinų mentės gaminamos iš medžiagų, parinktų atsižvelgiant į jų darbo etapo temperatūrą, mechanines apkrovas ir aplinką. Aukštos temperatūros dujų turbinose dažniausiai naudojami nikelio pagrindo superlydiniai, o karščiui atsparūs plienai –...
Plokštelių griebtuvas yra tikslus laikymo įtaisas, kuris laiko ir tvirtina silicio plokšteles puslaidininkių gamybos, tikrinimo ir bandymo metu. Priklausomai nuo konstrukcijos, jame naudojamas vakuuminis slėgis, elektrostatinė trauka,
Menčių apdirbimo metu sukuriamas arba tobulinamas sparnas, tvirtinimo elementai ir briaunos, leidžiančios mentei tilpti į mazgą ir sąveikauti su darbiniu skysčiu. Iššūkis yra šių elementų valdymas.
CNC apdirbta plokštė gali pasiekti savo storio ribas ir vis tiek sukelti problemų, kai ji tvirtinama varžtais prie mazgo. Išlenktas tvirtinimo paviršius gali palikti tarpų, deformuoti laikomą komponentą,
Kaip gaminamos turbinų mentės? Turbinų mentės yra tiksliai suprojektuoti komponentai, pagaminti kruopščiai kontroliuojant medžiagų paruošimą, CNC apdirbimą, šlifavimą, poliravimą ir kokybės patikrinimą. Priklausomai nuo mentės konstrukcijos, 5 ašių CNC...
Ribos, atitikmenys ir tolerancijos apibrėžia priimtiną matmenų kitimą ir surinkimo ryšius tarp sujungtų mechaninių komponentų. Ribos nustato didžiausius ir mažiausius leistinus dydžius, tolerancijos apibrėžia leistiną kitimą ir
Išmetimo kaiščiai yra maži liejimo formos komponentai, tačiau jie vaidina svarbų vaidmenį užtikrinant, ar liejimo būdu pagaminta detalė gali švariai ir tolygiai palikti formą. Plastikui atvėsus maždaug