
Įrankio atšokimas yra dažna problema tekinimo operacijų metu. Kai pjovimo įrankis atšoksta, tai gali paveikti apdirbimo tikslumą, paviršiaus apdailą ir netgi sukelti įrangos nestabilumą. Didelės spartos ir nuolatinės gamybos aplinkoje įrankių atšokimas taip pat gali sumažinti bendrą apdirbimo efektyvumą.
Įrankių skilinėjimą gali sukelti daug veiksnių, įskaitant netinkamus pjovimo parametrus, neteisingą įrankio medžiagos pasirinkimą, staklių vibraciją ir nepakankamą aušinimą. Tik nustatę konkrečią priežastį ir atlikę tikslinius pakeitimus, gamintojai gali sumažinti įrankių pažeidimus ir pagerinti apdirbimo stabilumą.
Pagrindinės įrankių skilinėjimo priežastys
Įrankio nuskilinėjimas dažniausiai atsiranda, kai pjovimo apkrovos staiga pasikeičia. Kai pjovimo briauna patiria smūgio jėgas, viršijančias medžiagos ribas, gali susidaryti įtrūkimai, kurie palaipsniui plėsis, kol atsiranda nuskilinėjimas. Skirtingos apdirbimo aplinkos gali sukelti skirtingas nuskilinėjimo priežastis, todėl problemą reikėtų analizuoti atsižvelgiant į faktines apdirbimo sąlygas. Pjovimo parametrai, ruošinio medžiagos savybės ir įrankio konstrukcija tiesiogiai veikia įrankio tarnavimo laiką. Jei staklės ilgą laiką veikia esant didelei apkrovai, o parametrai išlieka nestabilūs, pjovimo briauna nuolat patirs įtempių svyravimus, todėl padidės nuskilinėjimo rizika.
Netinkami pjovimo parametrų nustatymai
Pjovimo parametrai tiesiogiai veikia įrankio apkrovą ir pjovimo šilumos pasiskirstymą. Jei parametrų nustatymai viršija įrankio galimybes, pjovimo briauna gali būti pažeista. Didelio greičio apdirbimo aplinkoje veleno greitis, padavimo greitis ir pjovimo gylis turi būti tinkamai subalansuoti. Agresyvūs nustatymai gali greitai padidinti įrankio temperatūrą ir sukurti nuolatinę smūgio jėgą, galiausiai sukeldami įtrūkimus ar lūžius pjovimo briaunoje.
- Per didelis pastūmos greitis padidina pjovimo smūgį
- Per didelis pjovimo gylis padidina briaunos apkrovą
- Didelis veleno greitis sukelia greitą temperatūros padidėjimą
- Nepakankamas aušinimas greitojo apdirbimo metu
- Staigūs parametrų pokyčiai sukelia smūginį įtempį
- Naudojant tuos pačius parametrus grubiam apdirbimui ir apdailai
Netinkami parametrų nustatymai ilgą laiką palaiko įrankį didelės apkrovos sąlygomis, todėl greičiau dilsta ir padidėja skilimo tikimybė.
Įrankio medžiagos ir ruošinio medžiagos neatitikimas
Skirtingoms ruošinių medžiagoms reikalingi skirtingų tipų pjovimo įrankiai. Jei įrankis nėra pakankamai kietas, tvirtas ar atsparus karščiui, jis gali neatlaikyti sudėtingų pjovimo sąlygų. Apdirbant didelio kietumo medžiagas, prastas atsparumas dilimui gali greitai pažeisti pjovimo briauną. Kai kurios medžiagos taip pat sukelia briaunų sankaupas arba pertraukiamus pjovimo smūgius, o tai dar labiau padidina įrankio skilimo riziką.
- Nepakankamas atsparumas dilimui apdirbant kietas medžiagas
- Nerūdijančio plieno apdirbimas gali sukelti briaunų sankaupas
- Ketaus apdirbimas sukuria stiprias smūgio jėgas
- Įrankio danga netinkama pjovimo sąlygoms
- Įrankio ašmenų kampas neatitinka medžiagos savybių
- Nepakankamas tvirtumas gali sukelti įtrūkimus
Prastas įrankio ir ruošinio medžiagos atitikimas padidina pjovimo slėgį į briauną ir padidina nuskilinėjimo riziką.
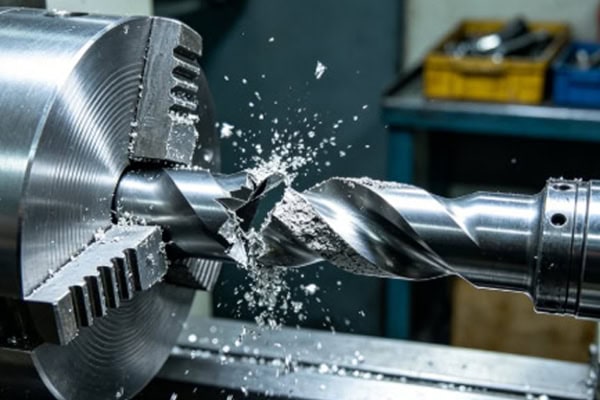
Staklių stabilumo įtaka įrankio tarnavimo laikui
Staklių stabilumas yra glaudžiai susijęs su įrankio tarnavimo laiku. Net ir didelio našumo įrankiai gali dažnai skilinėti, jei staklėms trūksta standumo arba jos patiria vibracijos problemų. Apdirbimo metu veleno stabilumas, prispaudimo tikslumas ir staklių konstrukcijos standumas turi įtakos pjovimo sąlygoms. Kai atsiranda vibracija arba riedėjimai, pjovimo jėgos nuolat svyruoja, todėl įrankis patenka į nestabilią įtempių aplinką, kuri galiausiai pažeidžia pjovimo briauną.
Veleno vibracija ir pjovimo smūgis
Jei dideliu greičiu veikiant velenui atsiranda mušimas arba vibracija, pjovimo jėgos tampa nestabilios ir įrankis patiria pakartotines smūgines apkrovas. Ilgų nepertraukiamo apdirbimo ciklų metu vibracija kaupiasi ir palaipsniui sukelia mažus įtrūkimus išilgai pjovimo briaunos. Kai šie įtrūkimai išsiplečia, gali atsirasti nuskilinėjimas ar net įrankio lūžis.
- Susidėvėję veleno guoliai padidina vibraciją
- Prastas dinaminis balansas greitojo apdirbimo metu
- Per didelis įrankio išsikišimas sumažina standumą
- Blogas ruošinio prispaudimas sukelia judėjimą
- Pertraukiamas pjovimas sukuria periodinį poveikį
- Pjovimo jėgos svyravimai sukelia rezonansą
Ilgalaikė vibracija gali sukelti įrankio nuovargio įtrūkimus ir galiausiai įskilimus ar lūžius.
Įrankio montavimo ir tvirtinimo klaidos
Įrankio montavimo kokybė tiesiogiai veikia pjovimo stabilumą. Nestabilios prispaudimo konstrukcijos gali sukelti įrankio poslinkį ir nenormalų įtempimą. Kai kuriose apdirbimo aplinkose nepakankamas dėmesys įrankio lizdo švarai ir fiksavimo tikslumui lemia nedidelius įrankio judesius apdirbant dideliu greičiu. Nors tai nėra iš karto pastebima, šie judesiai laikui bėgant palaipsniui didina briaunų nusidėvėjimą.
- Įrankis nėra iki galo įstatytas į laikiklį
- Nepakankama fiksavimo jėga sukelia mikro judėjimą
- Įrankio laikiklio ekscentricitetas turi įtakos pjovimo keliui
- Per didelis įrankio išsikišimas
- Neteisingas įdėklo montavimo kampas
- Susidėvėję įrankių lizdai sumažina padėties nustatymo tikslumą
Stabilios tvirtinimo konstrukcijos sumažina vibraciją ir mušimą, pagerindamos įrankio stabilumą ir tarnavimo laiką.
Kaip sumažinti įrankio nuskilinėjimo riziką tekinimo metu
Norint sumažinti įrankių atšokimą, reikia optimizuoti pjovimo parametrus, įrankių valdymą ir apdirbimo sąlygas, kad pjovimas išliktų stabilus viso proceso metu. Šiuolaikiniame tekinimo staklyje vis labiau pabrėžiamas automatizavimas ir duomenimis pagrįstas valdymas. Optimizuodami apdirbimo ritmą, reguliuodami pjovimo takus ir gerindami aušinimo sąlygas, gamintojai gali žymiai sumažinti jėgos svyravimus ir pailginti įrankio tarnavimo laiką.
Pjovimo parametrų optimizavimas
Apdirbimo parametrai turėtų atitikti ruošinio medžiagą ir įrankio našumą, kad būtų išvengta įrankio perkrovos. Skirtingos medžiagos sukuria skirtingas pjovimo šilumos charakteristikas, todėl veleno greitis ir padavimo greitis turėtų būti dinamiškai reguliuojami atsižvelgiant į faktines apdirbimo sąlygas.
- Pjovimo greičio reguliavimas pagal medžiagos kietumą
- Valdykite padavimo greitį, kad sumažintumėte pjovimo poveikį
- Naudokite sluoksniuotą pjovimą, kad sumažintumėte spaudimą kraštui
- Atskirti grubaus ir apdailos parametrus
- Venkite staigaus greitėjimo ir lėtėjimo
- Sumažinkite pjovimo gylį greitojo apdirbimo metu
Protingi parametrų nustatymai sumažina pjovimo jėgos svyravimus ir pagerina įrankio stabilumą.
Aušinimo ir tepimo gerinimas
Per didelis pjovimo karštis sumažina įrankio stiprumą ir pagreitina įtrūkimų plėtimąsi, todėl aušinimo sistemos yra itin svarbios siekiant išvengti nuskilinėjimo. Efektyvus aušinimas ne tik sumažina briaunos temperatūrą, bet ir sumažina trintį bei pagerina pjovimo stabilumą. Didelio greičio apdirbimo aplinkoje aukšto slėgio aušinimo sistemos tapo būtinos norint pailginti įrankio tarnavimo laiką.
- Naudokite aukšto slėgio aušinimą, kad pagerintumėte šilumos išsklaidymą
- Užtikrinkite, kad aušinimo skystis padengtų pjovimo briaunos sritį
- Pagerinkite tepimą, kad sumažintumėte trintį
- Užkirsti kelią koncentruoto šilumos kaupimuisi
- Reguliariai tikrinkite aušinimo skysčio srautą
- Venkite užsikimšimų, kurie turi įtakos aušinimo našumui
Stabilios aušinimo sąlygos sumažina terminį įtrūkimą ir pailgina įrankio tarnavimo laiką.
Automatizuotų stebėjimo sistemų vaidmuo įrankių apsaugoje
Tobulėjant išmaniajai gamybai, vis daugiau tekinimo staklių naudoja automatizuotas stebėjimo sistemas, skirtas įrankių būklei realiuoju laiku analizuoti ir padėti nustatyti anomalijas prieš staiga atsirandant įrankio nuskilinėjimui. Jutikliai ir duomenų analizės sistemos stebi apkrovą, vibraciją ir temperatūros pokyčius viso apdirbimo proceso metu, todėl įrankių būklė tampa skaidresnė ir lengviau valdoma.
Įrankių būklės stebėjimo technologija
Sistema renka apdirbimo duomenis per jutiklius ir nustato įrankių susidėvėjimą bei neįprastas sąlygas. Analizuojant vibracijos dažnį ir veleno apkrovos svyravimus, neįprastą įrankių susidėvėjimą galima aptikti anksti, kol įrankis nepasiekia gedimo būsenos.
- Vibracijos pokyčių stebėjimas realiuoju laiku
- Veleno apkrovos svyravimo analizė
- Įrankio temperatūros sąlygų nustatymas
- Nenormalaus pjovimo garso atpažinimas
- Pjovimo jėgos pokyčių stebėjimas
- Įrankių nusidėvėjimo tendencijų vertinimas
Išmaniosios stebėjimo sistemos gali anksti nustatyti neįprastas sąlygas ir sumažinti netikėtų prastovų laiką.
Automatinis įrankių keitimas ir tarnavimo laiko valdymas
Automatizuotos sistemos gali numatyti ir valdyti įrankių tarnavimo laiką, pakeisdamos įrankius, kol jie nepasiekė kritinių nusidėvėjimo ribų. Įrankių tarnavimo laiko duomenų bazės registruoja apdirbimo laiką ir eksploatavimo sąlygas, todėl galima taikyti tikslesnius tarnavimo laiko prognozavimo modelius ir sumažinti žmogaus sprendimų klaidas.
- Įrankių tarnavimo laiko duomenų bazės sukūrimas
- Automatinis apdirbimo laiko įrašymas
- Likusio įrankio tarnavimo laiko prognozavimas
- Automatinis perjungimas į atsarginių kopijų kūrimo įrankius
- Žmonių sprendimų klaidų mažinimas
- Nuolatinio apdirbimo stabilumo gerinimas
Įrankių eksploatavimo laiko valdymas pagerina apdirbimo tęstinumą ir sumažina įrankių pažeidimo riziką.
Teisingas elgesys po įrankio nuskilimo
Įrankiui nuskilus, apdirbimą reikia nedelsiant nutraukti, kad būtų išvengta didesnių nuostolių. Prieš atnaujinant gamybą, reikia patikrinti pjovimo parametrus, aušinimo sąlygas ir mašinos vibraciją.
Optimizuodami apdirbimo parametrus, gerindami staklių stabilumą ir stiprindami įrankių valdymą, gamintojai gali efektyviai sumažinti įrankių atšokimo problemas ir palaikyti stabilesnes tekinimo operacijas.















