
Kai klientai siunčia detalės brėžinį apdirbimo tiekėjui, dažnai kyla vienas klausimas: ar ši detalė turėtų būti gaminama tiksliuoju frezavimu, ar tiksliuoju tekinimo būdu? Abu būdai plačiai naudojami tiksliajame apdirbime, tačiau jie veikia labai skirtingai ir tinka skirtingų tipų detalėms. Pasirinkus tinkamą procesą, apdirbimas gali būti sklandesnis, matmenys išliks stabilesni ir gamybos sąnaudos bus kontroliuojamos. Pasirinkus netinkamą procesą, gali prireikti nereikalingų nustatymų, pailgėti apdirbimo laikas ir padidėti gamybos sąnaudos. Lengviausias būdas nustatyti skirtumą – pradėti nuo detalės formos, struktūros ir svarbiausių matmenų.
Kuo skiriasi tikslusis frezavimas ir tikslusis tekinimas?
Pagrindinis skirtumas tarp tikslaus frezavimo ir tikslaus tekinimo yra pjovimo proceso atlikimo būdas. Tekinimo metu ruošinys sukasi, o pjovimo įrankis pašalina medžiagą, todėl šis procesas idealiai tinka cilindriniams, veleno tipo ir rotaciniams komponentams. Frezuojant besisukantis pjovimo įrankis juda skirtingomis kryptimis, kad pašalintų medžiagą, todėl šis procesas tinka plokštiems paviršiams, plyšiams, skylėms, lenktiems paviršiams ir sudėtingiems profiliams. Abu procesai gali pasiekti didelį tikslumą, tačiau kiekvienas turi savo stipriąsias puses.
Kokios dalys daugiausia gaminamos tiksliuoju frezavimu?
Tikslus frezavimas suteikia didelį lankstumą, ypač kai detalė yra netaisyklingos formos arba turi kelis apdirbamus paviršius. Gavusi 3D modelį arba inžinerinį brėžinį, apdirbimo komanda gali įvertinti plokščius paviršius, skyles, plyšius ir išlenktas detales prieš planuodama įrankio trajektoriją. Santykinai mažoms detalėms su sudėtingomis konstrukcijomis frezavimas dažnai yra praktiškas pasirinkimas.
Įprastos programos apima:
- Montavimo plokštės, laikikliai, korpusai ir kiti konstrukciniai komponentai gali būti efektyviai pagaminti naudojant tikslų frezavimą.
- Lizdai, skylės, laipteliai ir sudėtingi kontūrai gali būti apdirbti didesniu projektavimo lankstumu.
- Detalės su keliais apdirbimo paviršiais gali būti apdirbamos kruopščiai suplanuotais nustatymais.
Didžiausias frezavimo privalumas yra gebėjimas apdoroti įvairias formas. Jei komponentas nėra tiesiog cilindrinis ir turi daug plokščių paviršių, įdubimų ar netaisyklingų kontūrų, paprastai labiau tinka tikslus frezavimas.
Kokios dalys daugiausia gaminamos tiksliai tekinant?
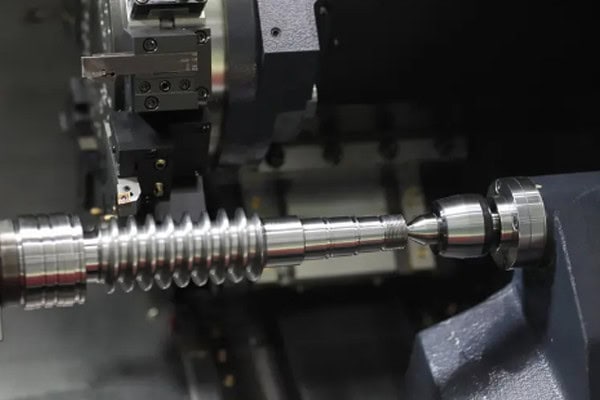
Tikslusis tekinimas atliekamas pagal gana paprastą apdirbimo principą. Ruošinys tvirtinamas prie veleno ir sukasi dideliu greičiu, o pjovimo įrankis palaipsniui šalina medžiagą. Tai ypač tinka velenams, įvorėms, kaiščiams, sriegiams, grioveliams ir kitiems besisukantiems komponentams apdirbti. Kai pagrindinė detalės geometrija sukasi aplink centrinę ašį, tekinimas gali užtikrinti puikų apdirbimo efektyvumą.
Įprastos programos apima:
- Tikslūs velenai, kuriems svarbiausias reikalavimas yra skersmuo, apvalumas ir koncentriškumas.
- Movos ir įvorės, puikiai tinkančios nuolatinio tekinimo operacijoms.
- Sriegiai, grioveliai ir kitos sukimosi detalės, kurias galima efektyviai pagaminti tekinimo staklėmis.
Tekinimas yra labai efektyvus cilindrinių komponentų apdirbimui. Kai tą pačią detalę reikia gaminti pakartotinai, šis procesas taip pat leidžia lengviau išlaikyti stabilius matmenis ir nuoseklius gamybos ciklus.
Apdirbimo prioritetai skiriasi
Nors abu procesai yra tikslaus apdirbimo dalis, frezavimas ir tekinimas daugiausia dėmesio skiria skirtingoms matmenų charakteristikoms. Frezuojant dažnai apdorojami keli paviršiai, skylių pozicijos ir sudėtingi profiliai, o tekinant didesnis dėmesys skiriamas skersmeniui, apvalumui, koncentriškumui ir besisukančių paviršių santykiui.
Pagrindiniai skirtumai:
- Frezavimas labiau orientuotas į matmenų santykius tarp kelių paviršių ir erdvinį išdėstymą.
- Tekinant daugiau dėmesio skiriama skersmeniui, apvalumui ir koncentriškumui.
- Kai kuriems sudėtingiems komponentams reikalingi abu apdirbimo procesai.
Ne kiekviena detalė yra „arba-arba“ tipo sprendimas. Pavyzdžiui, tikslaus veleno su tvirtinimo angomis ir grioveliu pleištu išorinis skersmuo gali būti galutinai apdorotas tekinant, o griovelis pleištui apdirbtas frezuojant. Darbo padalijimas tarp dviejų procesų gali palengvinti gamybą ir pagerinti svarbiausių matmenų kontrolę.
Kaip išsirinkti tarp tikslaus frezavimo ir tikslaus tekinimo?
Žvelgiant tik į mašinų pavadinimus, sprendimas gali atrodyti sudėtingesnis, nei yra iš tikrųjų. Geresnis būdas – pirmiausia ištirti detalės geometriją ir funkciją. Jei detalė daugiausia yra sukamoji, tekinimas paprastai yra paprastesnis pasirinkimas. Jei joje yra daug plokščių paviršių, skylių, griovelių ar netaisyklingų profilių, frezavimas dažnai suteikia didesnį lankstumą. Keletas praktinių patikrinimų gali padėti klientams nustatyti, kuris procesas yra tinkamesnis.
Ar detalė daugiausia apskrita, ar rotacinė?
Jei komponentas daugiausia sukasi aplink centrinę ašį, tekinimas paprastai yra pirmas procesas, į kurį reikia atsižvelgti. Velenai, kaiščiai, įvorės ir cilindrinės jungtys natūraliai tinka tekinimo staklėms.
Atidžiai apžiūrėkite šias savybes:
- Ar pagrindiniai matmenys pagrįsti išoriniu ir vidiniu skersmenimis?
- Ar komponentas turi akivaizdžią sukimosi geometriją?
- Ar jame yra sriegių, reljefinių griovelių ar kitų tekinimo elementų?
Šio tipo detalėms tikslus tekinimas paprastai yra tiesioginis ir efektyvus pasirinkimas. Nėra jokios priežasties naudoti sudėtingesnį frezavimo procesą, kai pagrindinė geometrija yra cilindrinė.
Ar detalė turi daug plokščių ar netaisyklingų savybių?
Jei brėžinyje yra daug laiptelių, įgilintų vietų, tvirtinimo angų ir netaisyklingų kontūrų, frezavimas paprastai turi aiškų pranašumą. Įrangos tvirtinimo plokštes, tikslius laikiklius ir mažus korpusus gali būti sunku arba nepraktiška pagaminti naudojant vien tik tekinimą.
Tipinės savybės:
- Keli plokšti paviršiai, kurie turi išlaikyti tikslius matmenų santykius.
- Skylių raštai, paskirstyti skirtingomis kryptimis arba paviršiais.
- Išorinis profilis, kuris nėra taisyklingos cilindro formos.
Šiems komponentams tikslus frezavimas gali būti atliekamas prie ruošinio iš skirtingų krypčių ir suteikti didesnę laisvę apdirbant sudėtingas detales.
Kokie yra galutiniai tikslumo ir surinkimo reikalavimai?
Klientams paprastai mažiau rūpi, kokia mašina naudojama, o labiau tai, ar pagaminta detalė bus surinkta teisingai ir veiks taip, kaip numatyta. Kai du komponentai turi tiksliai derėti, kritinių matmenų negalima įvertinti atskirai. Jų ryšys su kitomis savybėmis yra ne mažiau svarbus.
Pagrindiniai svarstymai:
- Ar montavimo matmenys išlieka stabilūs visos gamybos metu.
- Ar tikslus skylių padėties santykis.
- Ar svarbiausi paviršiai atitinka nurodytus reikalavimus.
Tiksliojo apdirbimo srityje tinkamo proceso pasirinkimas yra tik pradinis taškas. Įtvirtinimas, įrankio būklė, staklių stabilumas ir tikrinimo metodai gali turėti įtakos galutiniam rezultatui.
Kas tiksliau: tikslus frezavimas ar tikslus tekinimas?
Klientai dažnai užduoda tokius klausimus kaip „Ar tekinimas yra tikslesnis nei frezavimas?“ arba „Ar frezuojant galima pasiekti tokį patį tolerancijos lygį kaip ir tekinant?“. Nėra paprasto atsakymo, nes apdirbimo tikslumas priklauso nuo detalės geometrijos, medžiagos, įrangos būklės, proceso planavimo ir reikiamų specifikacijų. Tinkamai naudojant, tiek frezavimas, tiek tekinimas gali užtikrinti puikų tikslumą.
Tekinimas geriau tinka rotaciniams matmenims
Apdorojant veleno tipo komponentus, tekinimas turi natūralų pranašumą. Ruošinys sukasi nuolat, o įrankis juda kontroliuojama trajektorija, todėl apdirbimo procesas yra stabilus ir ypač efektyvus kontroliuojant išorinį ir vidinį skersmenis.
Tarp bendrų pranašumų:
- Stabilus veleno skersmens valdymas.
- Geras apvalumo ir koncentriškumo valdymas.
- Didelis efektyvumas nepertraukiamos gamybos metu.
Kai komponentas iš esmės yra standartinė besisukanti detalė, tekinimas dažnai yra ekonomiškesnis nei frezavimas.
Frezavimas geriau tinka sudėtingiems erdviniams elementams
Frezavimas dažnai susijęs su sudėtingesnėmis geometrijomis, tačiau čia taip pat vertingas jo lankstumas. Kadangi pjovimo įrankis gali judėti keliomis kryptimis, frezuojant galima sukurti daug savybių, kurias sunku sukurti tekinant. Tiksliosios įrangos komponentams kelių skylių padėties santykis gali būti toks pat svarbus, kaip ir patys matmenys.
Tipiniai frezavimo privalumai:
- Tinka daugiapaviršių apdirbimui.
- Geba sukurti sudėtingus kontūrus ir lenktus paviršius.
- Tinka tvirtinimo skylėms, išdėstytoms skirtingomis kryptimis.
Detalių konstrukcijoms tampant sudėtingesnėmis, frezavimas suteikia daugiau laisvės pasiekti ir apdirbti atskiras detales.
Tikslumo negalima vertinti vien pagal proceso tipą
Tiksliai apdirbto komponento galutiniams matmenims gali turėti įtakos daugelis veiksnių. Net ir tinkamai pasirinkus procesą, nestabilus tvirtinimas, įrankių susidėvėjimas, temperatūros pokyčiai ar staklių būklė vis tiek gali sukelti matmenų nuokrypius.
Gamybos komandos taip pat turi stebėti:
- Mašinos padėties nustatymas ir pakartojamumas.
- Matmenų pokyčiai, kuriuos sukelia įrankių susidėvėjimas.
- Apdirbimo temperatūra ir ruošinio deformacija.
Dėl šios priežasties klientai dažnai gali gauti naudingesnį atsakymą, nusiųsdami detalės brėžinį apdirbimo tiekėjui. Inžinieriai gali nustatyti svarbiausius matmenis ir pasirinkti tinkamą procesą, užuot tiesiog nusprendę, ar frezavimas, ar tekinimas yra „tikslesnis“.
Ar galima kartu naudoti tikslųjį frezavimą ir tikslųjį tekinimą?
Taip. Daugelyje tikslaus mechaninio apdirbimo projektų frezavimas ir tekinimas naudojami kartu, o ne laikomi konkuruojančiais procesais. Vienas komponentas gali turėti cilindrinį korpusą, taip pat plokščius paviršius, skyles, plyšius ar kitus netaisyklingus elementus. Bandymas viską gaminti naudojant tik vieną procesą gali apsunkinti gamybą. Kiekvieno proceso naudojimas ten, kur jis veikia geriausiai, dažnai lemia efektyvesnį gamybos procesą.
Sudėtingiems velenams dažnai reikalingi abu procesai
Kai kurie tikslūs velenai yra sudėtingesni nei paprastas apvalus strypas. Juose gali būti grioveliai, tvirtinimo paviršiai, šoninės skylės arba netaisyklingos formos profiliai. Tokiu atveju sukimosi elementai gali būti pirmiausia išgręžti, o po to frezuojami, kad būtų gauti papildomi elementai.
Tipiškas procesas gali apimti:
- Pirmiausia apverskite išorinį skersmenį ir galinius paviršius.
- Vėliau frezuojamas rakto griovelis arba tvirtinimo paviršius.
- Svarbiausių jungiamųjų detalių matmenų patikrinimas galutinės patikros metu.
Toks darbo pasidalijimas leidžia kiekvienai mašinai valdyti jai tinkamiausias funkcijas, taip pagerinant apdirbimo efektyvumą ir matmenų stabilumą.
Sumažinkite nereikalingas gamybos sąnaudas
Frezavimas kitaip paprastam velenui gali būti ekonomiškai neefektyvus. Taip pat sudėtingo laikiklio priverstinis montavimas ant tekinimo staklių gali be reikalo apsunkinti procesą. Tikslusis apdirbimas – tai ne pažangiausios įrangos pasirinkimas kiekvienam projektui. Svarbu gamybos procesą suderinti su faktine detalės geometrija.
Praktinėje gamyboje dažnai labiau pagrįstas toks metodas:
- Pirmiausia apsvarstykite galimybę pasukti, jei reikia rotacijos funkcijų.
- Pirmiausia apsvarstykite frezavimą sudėtingiems plokščiems ir netaisyklingiems elementams.
- Naudokite abu procesus, kai komponente yra abiejų tipų geometrijos.
Šis metodas gali sumažinti nereikalingus apdirbimo veiksmus ir padėti kontroliuoti gamybos sąnaudas.
Galutinis sprendimas turėtų prasidėti nuo detalės brėžinio
Klientams nereikia nuspręsti dėl staklės modelio prieš aptariant apdirbimo projektą. Naudingiausia informacija paprastai jau pateikiama brėžinyje: bendra geometrija, kritiniai matmenys, medžiaga, gamybos kiekis, tolerancijos ir surinkimo reikalavimai. Kai ši informacija yra aiški, apdirbimo tiekėjas gali nustatyti tinkamiausią procesą.
Mechaninio apdirbimo įmonėms tinkamo proceso pasirinkimas gali sklandžiau vykdyti gamybą nuo pat pradžių. Klientams tai gali sumažinti nereikalingų bandymų ir klaidų skaičių bei išvengti papildomų išlaidų apdirbimo įrenginiams, kurių detalei iš tikrųjų nereikia.
Tikslusis frezavimas ir tikslusis tekinimas nėra tiesiog dviejų apdirbimo metodų konkurencija. Kiekvienas procesas yra skirtas skirtingų tipų komponentams. Cilindrinės, veleno tipo ir besisukančios dalys paprastai gerai tinka tekinimui, o plokšti paviršiai, plyšiai, skylės ir sudėtingos netaisyklingos struktūros geriau tinka frezavimui. Kai kuriems pažangiems komponentams gali prireikti abiejų procesų, kad būtų pasiektas tinkamas tikslumo, efektyvumo ir kainos derinys. „Tirapid“ specializuojasi tiksliojo apdirbimo paslaugose, teikdama tikslaus frezavimo, tikslaus tekinimo ir individualias CNC apdirbimo paslaugas klientams, kuriems reikia patikimų, aukštos kokybės pagamintų dalių.















