
Vibracijos žymės tekinimo operacijų metu yra dažna apdirbimo problema. Kai vibracijos žymės atsiranda ant ruošinio paviršiaus, jos ne tik sumažina paviršiaus apdailos kokybę, bet ir gali turėti įtakos matmenų tikslumui. Sunkiais atvejais jos gali turėti įtakos net tiksliųjų komponentų surinkimo našumui. Daugelyje apdirbimo dirbtuvių apdirbant plonus velenus, nerūdijantį plieną arba didelio skersmens ruošinius, dažnai atsiranda matomas bangavimas, įrankių žymės ir periodiniai vibracijos modeliai. Jei vibracijos problemos neišsprendžiamos laiku, jos gali pagreitinti įrankių nusidėvėjimą, padidinti mašinos apkrovą ir sumažinti bendrą apdirbimo efektyvumą. Vibracijos žymių priežasčių tekinimo metu supratimas ir atitinkamas apdirbimo sąlygų koregavimas padeda pagerinti apdirbimo stabilumą ir gaminio kokybę.
Kas yra vibracijos žymės tekinant?
Vibracijos žymės – tai reguliarūs bangų pavidalo raštai arba virpesių pėdsakai, atsirandantys ant apdirbto ruošinio paviršiaus. Šiuos raštus daugiausia sukelia vibracija pjovimo proceso metu ir yra tipiška mechaninio apdirbimo problema. Daugeliu atvejų vibracijos žymės ne tik paveikia išvaizdą, bet ir sumažina matmenų tikslumą bei surinkimo patikimumą. Dėl stiprių vibracijos žymių tiksliųjų detalių gaminys gali tapti netinkamas naudoti.
Vibracijos žymių poveikis apdirbimo kokybei
Kai ant ruošinio atsiranda vibracijos žymės, jos tiesiogiai veikia apdirbimo rezultatus:
- Sumažinta paviršiaus šiurkštumo kokybė
- Prasta paviršiaus apdaila
- Nestabilus matmenų tikslumas
- Padidėjęs įrankio nusidėvėjimo greitis
Dėl stiprių vibracijos žymių tiksliųjų komponentų detalė gali būti net utilizuota.
Skirtumas tarp vibracijos žymių ir įprastų įrankių žymių
Vibracijos žymės dažnai painiojamos su įprastomis įrankių žymėmis. Įprastos įrankių žymės paprastai yra vienodos ir atspindi normalius pjovimo pėdsakus, o vibracijos žymės rodo periodinius svyravimus su nevienodu bangos gyliu. Paprastai jas lydi nenormalus pjovimo triukšmas. Kai atsiranda vibracijos žymės, tai paprastai rodo, kad apdirbimo stabilumas buvo pažeistas, todėl reikia patikrinti stakles, įrankį ir pjovimo parametrus.
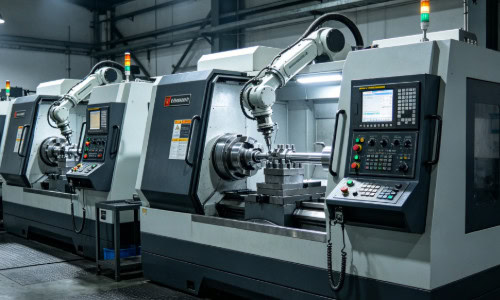
Nepakankamas mašinos standumas gali sukelti vibracijos žymes
Tekinimo operacijose nepakankamas staklių standumas yra viena iš pagrindinių vibracijos žymių priežasčių. Senesnės staklės arba mažesnės tekinimo staklės yra ypač jautrios vibracijai didelio greičio pjovimo arba sunkių apdirbimo staklių metu. Kai staklių standumas yra nepakankamas, net tinkamai parinkti įrankiai ir parametrai gali neapsaugoti nuo paviršiaus bangavimo.
Veleno standumo problemos
Jei dideliu greičiu sukantis velenui trūksta standumo, gali atsirasti nedidelis svyravimas.
Dažnos situacijos apima:
- Susidėvėję veleno guoliai
- Per didelis veleno laisvumas
- Sumažėjęs tikslumas dėl ilgalaikio naudojimo
- Perkrovimas greitojo apdirbimo metu
Veleno vibracija tiesiogiai perduodama į ruošinio paviršių, suformuodama reguliarius vibracijos modelius.
Įrankio laikiklio stabilumo problemos
Kai įrankių laikiklis nėra pakankamai tvirtas, pjovimo metu gali atsirasti vibracija. Daugelyje dirbtuvių įrankių iškyšos yra per ilgos, todėl jų tvirtumas gerokai sumažėja. Maži įrankių kotai, laisvas spaustukas ir susidėvėję įrankių laikikliai taip pat prisideda prie nestabilumo. Šios problemos tampa akivaizdesnės atliekant sunkias pjovimo operacijas.
Ruošinio prispaudimo nestabilumas
Prastas ruošinio pritvirtinimas taip pat gali sukelti vibracijos žymes. Ploni velenai yra ypač jautrūs šiai problemai, nes apdirbimo metu jie linkę išlinkti. Be tinkamo užpakalinio strypo atramos ar stabilios atramos vibracija tampa stipresnė. Net jei staklių būklė normali, nepakankamas ruošinio standumas vis tiek gali sukelti vibracijos žymes.
Netinkami pjovimo parametrai gali sukelti vibracijos žymes
Be staklių standumo, dar viena pagrindinė vibracijos priežastis yra netinkami pjovimo parametrų nustatymai. Daugeliu atvejų vibracijos žymės atsiranda ne dėl staklių gedimo, o dėl nestabilaus parametrų atitikimo. Jei pjovimo greitis, padavimo greitis ir pjovimo gylis nėra tinkamai subalansuoti, gali būti pažeistas apdirbimo stabilumas.
Per didelis pjovimo greitis
Esant dideliam pjovimo greičiui, padidėja trintis tarp įrankio ir ruošinio, sustiprinant vibracijos poveikį. Dažni simptomai yra aukšto dažnio triukšmas, matomas paviršiaus bangavimas ir greitas įrankio temperatūros kilimas. Nerūdijantis plienas ir grūdintos medžiagos yra ypač jautrios greitam pjovimui, dėl kurio gali lengvai atsirasti vibracijos žymių. Kai kurie operatoriai padidina veleno greitį, kad pagerintų efektyvumą, tačiau tai dažnai pablogina vibracijos problemas.
Netinkamas padavimo greičio pasirinkimas
Per didelis pastūmos greitis žymiai padidina pjovimo jėgą, todėl įrankis nestabiliai apkraunamas. Jei ruošinio standumas nepakankamas, per didelis pastūmos greitis sukelia nukrypimą ir padidina pjovimo smūgį. Kita vertus, per mažas pastūmos greitis taip pat gali sukelti trinties sukeltą vibraciją, dėl kurios paviršius gali būti banguotas. Skirtingoms medžiagoms ir apdirbimo etapams reikalingi skirtingi pastūmos nustatymai.
Netinkamas pjovimo gylis
Pjovimo gylis tiesiogiai veikia pjovimo apkrovą. Per didelis gylis padidina mašinos apkrovą ir vibracijos riziką, o per seklus pjovimas gali sukelti trintį, o ne pjovimą. Tai ypač problematiška apdirbant nerūdijantį plieną, kur gali atsirasti grūdinimas. Daugelis vibracijos problemų yra tiesiogiai susijusios su netinkamais pjovimo gylio nustatymais.
Su įrankiais susijusios problemos taip pat yra pagrindinė vibracijos žymių priežastis
Įrankio būklė tiesiogiai veikia pjovimo stabilumą. Jei įrankiai susidėvėję arba netinkamai parinkti, gali atsirasti vibracija. Daugeliu atvejų operatoriai tik reguliuoja parametrus, neatsižvelgdami į įrankio būklę, todėl problema neišsprendžiama.
Didelis įrankių susidėvėjimas
Įrankiams dylant, pjovimo briaunos atbuksta, todėl padidėja pjovimo pasipriešinimas. Dėl to įrankio temperatūra pakyla, paviršius tampa šiurkštus ir vibracija padidėja. Didelis briaunų dilimas yra ypač problematiškas, dažnai sukeliantis banguotus paviršiaus raštus. Jei įrankis labai susidėvėjęs, vien pjovimo greičio sumažinimas vibracijos žymių nepašalins.
Netinkama įrankio geometrija
Skirtingoms medžiagoms reikalingos skirtingos įrankio geometrijos. Jei grėblio kampas per mažas, padidėja pjovimo pasipriešinimas; jei nuožulnos kampas nepakankamas, padidėja trintis; jei antgalio spindulys per didelis, gali sustiprėti vibracija. Įrankio geometrijos ir medžiagos neatitikimas žymiai sumažina apdirbimo stabilumą.
Per didelis įrankio išsikišimas
Kuo ilgesnė įrankio iškyša, tuo mažesnis standumas. Atliekant giluminį apdirbimą arba specialius nustatymus, per didelė iškyša sukelia įrankio deformaciją ir svyravimus. Esant dideliam pjovimo greičiui, ši vibracija tampa ryškesnė. Daugelis vibracijos problemų yra tiesiogiai susijusios su per dideliu įrankio ištiesimu.
Kaip sumažinti vibracijos žymes tekinant
Nors vibracijos žymės yra dažnos, daugeliu atvejų jas galima sumažinti tinkamai sureguliavus apdirbimą. Sistemos standumo gerinimas ir parametrų optimizavimas yra pagrindiniai vibracijos mažinimo veiksniai.
Pagerinkite mašinos ir ruošinio stabilumą
Apdirbimo metu bendras standumas turėtų būti pagerintas:
- Įrankio išsikišimo ilgio sumažinimas
- Didėjanti ruošinio prispaudimo jėga
- Naudojant užpakalinę dalį arba stabilią atramą
- Reguliariai tikrinkite veleno būklę
Pagerėjus stabilumui, vibracijos problemos paprastai gerokai sumažėja.
Optimizuokite pjovimo parametrus
Pjovimo parametrai turėtų būti koreguojami atsižvelgiant į medžiagą ir darbo sąlygas:
- Sumažinkite pjovimo greitį, kai reikia
- Tinkamai pakoreguokite padavimo greitį
- Naudokite daugiapakopį pjovimą
- Venkite per didelio apkrovos pjovimo
Maži parametrų pakeitimai dažnai gali žymiai sumažinti vibracijos žymes.
Pasirinkite tinkamus pjovimo įrankius
Skirtingoms medžiagoms reikalingi skirtingi įrankių tipai. Nerūdijančiam plienui labiau tinka didelio kietumo įdėklai. Apdailos operacijoms pageidautinos aštresnės pjovimo briaunos. Sunkiam pjovimui reikalingi tvirtesni įrankių laikikliai. Tinkamas įrankių pasirinkimas labai pagerina apdirbimo stabilumą.
Dažnos klaidingos nuomonės apie vibracijos žymių tvarkymą
Daugelyje dirbtuvių operatoriai bando pašalinti vibracijos žymes tiesiog sumažindami greitį arba pastūmą. Tačiau vibraciją dažnai sukelia daug veiksnių, o vieno parametro reguliavimas paprastai yra neveiksmingas.
Kai kurie operatoriai ignoruoja staklių susidėvėjimo sąlygas ir tęsia greitąjį apdirbimą net ir esant per dideliam veleno prošvaisai. Kiti toliau naudoja labai susidėvėjusius įrankius, o tai sustiprina vibraciją. Apdirbant plonus velenus, užpakalinės dalies atramos trūkumas dažnai sukelia periodines vibracijos žymes. Norint pasiekti efektyvų sprendimą, reikia kartu atsižvelgti į staklės būklę, įrankio būklę, ruošinio struktūrą ir pjovimo parametrus, o ne pasikliauti vienu reguliavimu.
















