
CNC apdirbant plastiką, sprendimas, ar naudoti pjovimo skystį, turi būti priimamas kiekvienu atveju atskirai. Metalo apdirbimo procese pjovimo skystis atlieka dvejopą funkciją – aušinimą ir tepimą, tačiau plastiko apdirbimo procese kai kurie plastikai yra jautrūs sąlyčiui su skysčiu ir gali išsipūsti dėl drėgmės sugėrimo arba užteršti paviršių, kai yra veikiami pjovimo skysčio. Tuo tarpu pjaunant plastiką išsiskirianti šiluma yra daug mažesnė nei pjaunant metalus. Tinkamomis sąlygomis stabilų sausąjį pjovimą galima pasiekti tinkamai kontroliuojant parametrus ir naudojant suslėgtą orą. Tačiau sausas pjovimas nėra vien aušinimo skysčio išjungimas; tai apima medžiagos pasirinkimą, įrankių derinimą, parametrų reguliavimą ir drožlių valdymą.
Sauso pjovimo sąlygos
Medžiaga turi pakankamą atsparumą karščiui
Ar galima naudoti sausąjį pjovimą, priklauso nuo to, kaip plastikas elgiasi pjovimo temperatūroje. Didžiąją dalį pjovimo metu susidarančios šilumos nuneša drožlės, o tik maža dalis lieka ruošinyje ir įrankyje. Jei medžiaga nesuminkštėja, nedeformuojasi ir nesuyra esant įprastai darbinei temperatūrai, yra sudarytos visos sąlygos sausam pjovimui. POM (polioksimetilenas) yra tipiškas inžinerinis plastikas, gerai tinkantis sausam pjovimui: jis pasižymi gana aukšta šilumos deformacijos temperatūra ir stabiliomis pjovimo savybėmis, be to, gali užtikrinti gerą paviršiaus kokybę esant standartiniams parametrams be pjovimo skysčio.
Įrankio aštrumas yra gerai prižiūrimas
Sausasis pjovimas kelia didesnius įrankių aštrumo reikalavimus nei šlapiasis pjovimas. Be pjovimo skysčio tepimo efekto, padidėja trinties koeficientas tarp įrankio ir medžiagos, todėl pjovimo briauna patiria didesnes termines ir mechanines apkrovas. Pjaunant sausuoju būdu, įrankių keitimo intervalas paprastai turėtų būti sutrumpintas, o įrankius reikėtų pakeisti vos pastebėjus pirmuosius nusidėvėjimo požymius. Sausajam pjovimui skirti įrankiai pageidautina turėtų turėti gerai nupoliruotus griovelius, kad sumažėtų trinties pasipriešinimas drožlėms judant griovelių kanalu.
Detalės geometrija padeda pašalinti drožles
Sauso pjovimo metu drožlės nesklinda taip laisvai, kaip šlapio pjovimo metu – nėra jas varančio skysčio, todėl sausos drožlės išeina tik iš įrankio spiralinių griovelių ir gravitacijos. Todėl sausas pjovimas labiau tinka atviros geometrijos darbams, tokiems kaip paviršiaus frezavimas, profilių apdirbimas ir negilus griovelių frezavimas. Gilios ertmės, siauri grioveliai, uždaros kišenės ir kiti elementai, iš kurių drožlių pašalinimas savaime yra sudėtingas, sausam pjovimui netinka.
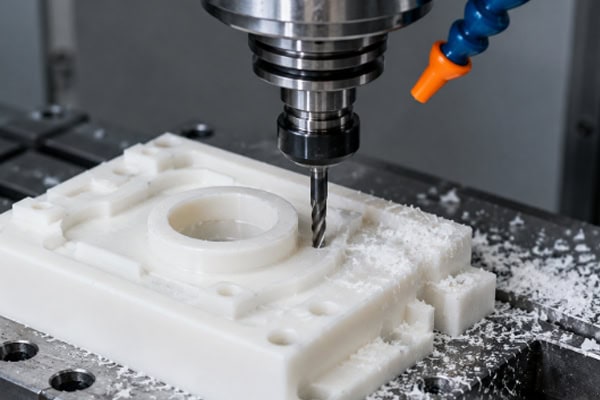
Įprasti plastikai, tinkami sausam pjovimui
Skirtingi plastikai labai skiriasi savo tinkamumu sausam pjovimui.
POM – vienas iš sausuoju būdu pjaustomų inžinerinių plastikų. Mažas pjovimo atsparumas, gera drožlių forma ir santykinai aukšta šiluminės deformacijos temperatūra reiškia, kad daugumoje įprastų apdirbimo operacijų pjovimo skystis nereikalingas. Paviršiaus kokybė, gaunama pjaunant sausuoju būdu, paprastai nesiskiria nuo kokybės, gaunamos pjaunant šlapiuoju būdu.
Akrilas – gali būti pjaustomas sausai, tačiau reikia atidžiai stebėti įrankio aštrumą ir parametrų atitikimą. Suslėgto oro pagalba labai efektyviai apsaugo nuo drožlių kaupimosi ir su tuo susijusių terminių pažeidimų pjovimo zonoje. Nerekomenduojami naudoti aliejaus pagrindo pjovimo skysčiai, nes akrilas, kontaktuodamas su tam tikromis formulėmis, gali sukelti įtrūkimus dėl įtempių.
PEEK – puikus atsparumas aukštai temperatūrai suteikia gerą suderinamumą su sausuoju pjovimu. Tačiau PEEK sukuria santykinai dideles pjovimo jėgas, todėl įrankio susidėvėjimas sausojo pjovimo metu bus šiek tiek greitesnis nei šlapiojo pjovimo metu, todėl reikia stebėti įrankio tarnavimo laiką. Didesniems gamybos kiekiams galima pradėti naudoti suslėgtą orą arba minimalų tepimo kiekį, kad įrankio tarnavimo laikas būtų ilgesnis.
PTFE – dėl iš prigimties labai mažo trinties koeficiento sausas pjovimas yra standartinė praktika. Pjovimo skysčio naudojimas nesuteikia jokios reikšmingos naudos.
PC – galima pjauti sausuoju būdu, tačiau rizika didesnė. PC jautrus pjovimo karščiui; esant aukštesnei temperatūrai, kraštuose gali lengvai atsirasti įtempio pablukimas. Jei PC pasirinktas sausas pjovimas, rekomenduojamas konservatyvus pjovimo greitis ir pastūmos greitis, taip pat suslėgtas oras priverstiniam drožlių šalinimui ir aušinimui.
Situacijos, kai sausas pjovimas netinka
Medžiagos, linkusios į terminę deformaciją arba lydymąsi
Termoplastikai, tokie kaip ABS, polietilenas (PE) ir polipropilenas (PP), turi santykinai žemą minkštėjimo temperatūrą. Net ir nedidelis temperatūros padidėjimas pjovimo zonoje gali sukelti drožlės išsilydymą, medžiagos prilipimą prie įrankio arba lipnų paviršių. Šioms medžiagoms paprastai reikalingas pjovimo skystis arba bent jau minimalus tepimo kiekis, kad būtų pašalinta šiluma ir sumažinta trintis.
Gilios ertmės arba uždaros erdvės
Giliųjų ertmių apdirbimo metu įrankio iškyša yra didelė, o drožlių šalinimo kelias ilgas. Sausojo pjovimo metu drožlės linkusios kauptis ertmės dugne, kur jos yra pakartotinai pjaunamos ir gali įbrėžti apdirbtą paviršių. Tuo pačiu metu suslėgto oro aušinimo poveikis mažėja didėjant gyliui ertmės dugne, o šiluma sunkiai išsisklaido. Tokiais atvejais rekomenduojama naudoti bent suslėgtą orą kartu su minimaliu tepimo kiekiu.
Stiklo pluoštu armuoti arba užpildyti plastikai
Tokie užpildai kaip stiklo pluoštas ir anglies pluoštas žymiai pagreitina įrankio nusidėvėjimą. Apdirbant šias medžiagas, pjovimo skystis ne tik aušina, bet ir išplauna abrazyvines daleles iš drožlių srauto, lėtindamas įrankio nusidėvėjimą. Stiklo pluoštu armuoto plastiko sausas pjovimas smarkiai sutrumpina įrankio tarnavimo laiką ir yra nerekomenduojamas.
Didelio tikslumo dalys
Tikslių plastikinių detalių, kurių tolerancijos yra +/-0.05 mm, matmenų poslinkis, kurį sukelia pjovimo šiluma sausojo apdirbimo metu, gali nepatekti į leistiną tolerancijos diapazoną. Jei tikslioms detalėms reikia naudoti sausąjį pjovimą, ruošiniui tarp grubaus apdirbimo ir apdailos reikia leisti visiškai atvėsti iki kambario temperatūros, o apdailos tolerancija turi būti griežta.
Parametrų koregavimas sausam pjovimui
Sausas pjovimas negali tiesiog paveldėti šlapiam pjovimui naudojamų parametrų. Verta atkreipti dėmesį į šiuos koregavimus.
Sumažinkite veleno greitį: nenaudojant pjovimo skysčio šilumai pašalinti, veleno greitį reikia sumažinti, kad sumažėtų trinties šilumos susidarymas. Praktiškas pradinis diapazonas yra 15–25 procentų sumažinimas, palyginti su šlapiojo pjovimo greičiu; tiksli vertė turėtų būti nustatyta atliekant bandomuosius pjūvius, atsižvelgiant į medžiagą ir įrankio skersmenį.
Ribotas pjovimo gylis: tiek ašinis pjovimo gylis, tiek radialinis poslinkis turėtų būti sumažinti, kad būtų sumažinta pjovimo apkrova vienam praėjimui ir daugiau laiko išsisklaidyti šilumai nuo įrankio ir ruošinio.
Pirmenybė teikiama laipiojimo frezavimui: frezuojant laipiojimo būdu, drožlės storis mažėja nuo storo iki plono, o įrankis, įskriejęs į medžiagą, patiria mažesnį poveikį, todėl pjovimo metu išsiskiria mažiau šilumos nei įprastu frezavimu. Plonasieniams arba lengvai deformuojamiems elementams laipiojimo būdu frezavimas taip pat sumažina įrankio stūmimo jėgą į sienelę.
Įrankius laikykite aštrius: sausas pjovimas yra jautresnis įrankio būklei. Jei drožlės forma pasikeičia iš vienodos į netolygią, paviršiaus kokybė pradeda prastėti arba pjovimo garsas tampa niūrus, įrankį reikia nedelsiant pakeisti.
Suslėgto oro vaidmuo sausame pjovime
Sausas pjovimas nereiškia darbo be jokių pagalbinių priemonių. Suslėgtas oras yra dažniausiai naudojama pagalbinė priemonė sauso pjovimo sąlygomis. Jo funkcijos apima: drožlių nupūtimą nuo pjovimo zonos, kad jos nebūtų pakartotinai pjaustomos ir nesubraižytų paviršiaus; dalies šilumos nuvedimą, kai oro srautas teka per įrankį ir ruošinį, užtikrinant pagrindinį aušinimo efektą; ir plonos oro plėvelės, kuri iš dalies pakeičia pjovimo skysčio tepimo poveikį, formavimą ant įrankio paviršiaus.
Atkreiptinumas naudojant suslėgtą orą: oro slėgis paprastai nustatomas nuo 0.4 iki 0.6 MPa – per mažas slėgis neefektyvus drožlių šalinimui, per didelis slėgis – drožlės gali būti išsklaidytos per greitai, kad būtų galima stebėti pjovimo sąlygas. Antgalis turi būti nukreiptas į pjovimo zoną, o ne tik į ruošinio paviršių. Giliems grioveliams ar tam tikro gylio ertmėms pjauti naudokite pailgintą antgalį arba lankstų oro vamzdelį, kad oro srautas būtų nukreiptas į įrankio antgalį.
Dažnai užduodami klausimai
Ar sausuoju būdu pjaustant pasiekta paviršiaus kokybė gali prilygti šlapiuoju pjovimu pasiektai kokybei?
Esant tinkamoms medžiagos ir parametrų sąlygoms, sausas pjovimas gali prilygti šlapio pjovimo paviršiaus kokybei arba net ją pranokti. POM paprastai duoda gerus paviršiaus rezultatus sauso pjovimo metu. Akrilo sausas pjovimas suslėgtu oru taip pat gali suteikti gerą rezultatą, jei įrankis yra geros būklės ir parametrai gerai suderinti. Jei sauso pjovimo paviršiaus kokybė išlieka nepatenkinama, patikrinkite, ar įrankis nėra atšipęs, ar ne per didelis veleno greitis, ar nėra medžiagos skirtumų tarp partijų.
Ar sausas pjovimas turi įtakos įrankio tarnavimo laikui?
Jaučiamas tam tikras poveikis, ypač ilgai trunkančio nepertraukiamo apdirbimo metu. Be pjovimo skysčio teikiamo tepimo, tarp pjovimo briaunos ir medžiagos yra didesnė tiesioginė trintis, o dilimo greitis paprastai yra šiek tiek didesnis nei pjaunant šlapiuoju būdu. Tačiau šis skirtumas nėra ryškus apdirbant savaime tepamas medžiagas, tokias kaip POM ir PTFE. Sutrumpinant įrankių keitimo intervalą ir parenkant įrankius su gerai nupoliruotais grioveliais, galima veiksmingai kontroliuoti įrankių sąnaudas sausojo pjovimo sąlygomis.
Ar sausas pjovimas tinka dideliems kiekiams gaminti?
Tai priklauso nuo medžiagos ir detalės geometrijos. Įprastos geometrijos detalėms, pagamintoms iš POM arba PTFE, sausas pjovimas yra visiškai tinkamas dideliems kiekiams gaminti. Karščiui jautrioms medžiagoms, tokioms kaip PC ir nailonas, arba gilioms ertmėms ir tikslioms detalėms, gamybos metu rekomenduojamas bent minimalus tepimo kiekis arba aušinimas suslėgtu oru, kad būtų išlaikytas proceso nuoseklumas.
Išvada
Ar taikyti sausąjį pjovimą plastiko CNC apdirbime, iš esmės priklauso nuo kompromiso tarp aušinimo reikalavimų, medžiagos savybių ir apdirbimo efektyvumo. Tokios medžiagos kaip POM ir PTFE natūraliai tinka sausajam pjovimui; akrilas ir PEEK taip pat gali būti pjaustomi sausai, pasirinkus tinkamus parametrus; tuo tarpu žemos lydymosi temperatūros medžiagos, tokios kaip ABS ir PE, taip pat stiklo pluoštu armuotos rūšys, labai priklauso nuo aušinimo arba tepimo. Jei sąlygos leidžia, patikimiausias būdas yra patikrinti atliekant bandomąjį pjovimą: apdirbti pavyzdinę dalį tuo pačiu įrankiu ir tais pačiais parametrais tiek sausomis, tiek šlapiomis sąlygomis, tada palyginti paviršiaus kokybę, matmenų tikslumą ir įrankio nusidėvėjimą, prieš nusprendžiant, ar sausojo pjovimo strategija yra tinkama.















