
Statybinės mašinos veikia sudėtingoje aplinkoje, pavyzdžiui, statybvietėse, kasyklose ir kelių tiesimo projektuose. Jų komponentai yra nuolat veikiami vibracijos, smūgių, dulkių ir didelių apkrovų. Kai kurios dalys gali atrodyti paprastos, tačiau jų matmenys surinkimo metu gali būti labai svarbūs. Nedidelis tvirtinimo angos nuokrypis gali paveikti jungtis, netinkamas veleno ir įvorės sujungimas gali sukelti per didelį susidėvėjimą, o netinkamas paviršiaus apdorojimas gali sutrumpinti komponentų tarnavimo laiką. Kad įranga veiktų patikimai, apdirbant reikia atsižvelgti ne tik į išorinę formą. Matmenų tikslumas, medžiagų savybės ir faktinės darbo sąlygos yra svarbios. CNC apdirbimas gali apdoroti sudėtingas konstrukcijas ir tikslius matmenis, todėl tai patikimas sprendimas statybinių mašinų komponentų gamybai.
Kokie yra bendrieji tikslaus detalių apdirbimo reikalavimai statybinėse mašinose?
Ekskavatoriai, krautuvai, kranai ir buldozeriai turi skirtingas konstrukcijas ir naudoja skirtingus komponentus. Tačiau hidraulinėse sistemose, transmisijų mazguose ir jungiamuosiuose mechanizmuose naudojamoms dalims paprastai taikomi griežti matmenų reikalavimai. Surinkimo metu komponentai turi tinkamai tikti, taip pat atlaikyti ilgalaikes apkrovas, vibraciją ir nusidėvėjimą. Prasta kritinių matmenų kontrolė gali sukelti problemų net tada, kai dalis atrodo tinkama, o tai gali turėti įtakos įrangos veikimui eksploatacijos metu.
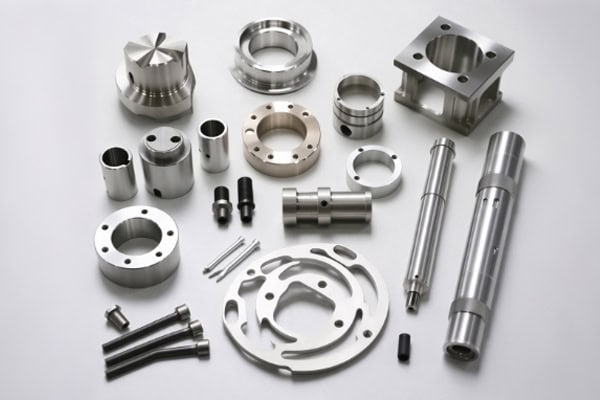
Hidraulinės sistemos komponentams reikalingi tikslūs skylių matmenys
Hidraulinių vožtuvų blokuose, siurblių korpusuose ir jungiamosiose detalėse paprastai yra daug alyvos kanalų, tvirtinimo angų ir sandarinimo paviršių. Neteisingi skylių skersmenys gali turėti įtakos alyvos srauto jungtims, o netikslios skylių padėtys gali apsunkinti surinkimą. CNC frezavimas, gręžimas ir išgręžimas gali sukurti sudėtingus skylių raštus pagal inžinerinius brėžinius, taip sumažinant padėties paklaidas, atsirandančias dėl pakartotinių nustatymų. Vožtuvų blokams su susikertančiais alyvos kanalais taip pat reikia kontroliuoti jungčių padėtis ir vidinę švarą, kad likusios drožlės nepaveiktų hidraulinės sistemos veikimo.
Transmisijos komponentams reikalingi nuoseklūs matmenų atitikimai
Krumpliaračių velenai, jungiamieji velenai, įvorės ir transmisijos kronšteinai dažnai atlaiko sukimo momentą ir smūgines apkrovas. Jei tarpas tarp besijungiančių komponentų yra neteisingas, gali atsirasti triukšmas, vibracija arba nenormalus susidėvėjimas. Tikslus apdirbimas turi kontroliuoti veleno skersmenis, koncentriškumą, galinių paviršių padėtį ir svarbiausius tvirtinimo matmenis, kad surinkta transmisijos konstrukcija būtų stabili.
Įprastos statybinių mašinų dalys ir jų apdirbimo reikalavimai
Skirtingi komponentai turi skirtingas konstrukcijas ir darbo sąlygas, todėl ne visi jie gali būti pagaminti naudojant tuos pačius apdirbimo standartus. Hidrauliniams komponentams reikalingi tikslūs skylių raštai ir sandarinimo paviršiai, o transmisijos dalims didesnis dėmesys skiriamas matmenų atitikimui ir paviršiaus kokybei. Šioje lentelėje išvardyti dažniausiai pasitaikantys komponentai ir jų pagrindiniai apdirbimo reikalavimai.
| Komponento tipas | Įprastos medžiagos | Pagrindiniai apdirbimo reikalavimai |
| Hidraulinis vožtuvų blokas | 6061 aliuminio lydinys, legiruotas plienas | Daugialypių skylių apdirbimas, skylių pozicionavimas, paviršių sandarinimas |
| Transmisijos velenas | 40Cr, legiruotas plienas | Koncentriškumas, veleno skersmens tikslumas, paviršiaus kokybė |
| Jungiamasis laikiklis | Anglinis plienas, aliuminio lydinys | Tvirtinimo angų padėtys, konstrukciniai matmenys |
| Įvorė | 45 plienas, vario lydinys | Vidinio skersmens tikslumas, apvalumas, atsparumas dilimui |
| Siurblio korpusas | Ketaus, aliuminio lydinys | Vidiniai ertmės matmenys, skylių padėtys, paviršiaus šiurkštumas |
Kaip CNC apdirbimas kontroliuoja tikslumą statybinių mašinų komponentuose?
Kai kurie statybinių mašinų komponentai yra gana dideli, o kiti turi gilias skyles, plonas sieneles arba netaisyklingus išlenktus paviršius. Apdirbimo metu medžiagos įtempis, įrankių susidėvėjimas ir tvirtinimo metodai gali turėti įtakos galutiniams matmenims. Siekiant sumažinti pakartotinio apdorojimo poreikį, patikrinimo nereikėtų atidėti iki gamybos pabaigos. Matmenų kontrolė turi būti įtraukta į visą gamybos procesą, kiekvienai operacijai nustatant aiškius apdirbimo tikslus.
Pasirinkite tinkamą CNC apdirbimo įrangą ir pjovimo įrankius
Skirtingoms komponentų konstrukcijoms reikalingi skirtingi apdirbimo metodai. Standartinės trijų ašių CNC staklės gali apdoroti įprastus paviršius, skyles ir profilius. Daugiapusėms konstrukcijoms ir sudėtingiems lenktiems komponentams daugiaašis apdirbimas gali sumažinti pakartotinius nustatymus ir pagerinti skirtingų elementų padėties nuoseklumą. Įrankio pasirinkimas taip pat svarbus. Pigiausias įrankis ne visada yra geriausias pasirinkimas, nes medžiagos kietumas, pjovimo gylis ir komponento geometrija turi įtakos įrankio našumui.
Apdorojant reikia atkreipti dėmesį į keletą detalių:
- Gilių skylių apdirbimas: išlaikykite stabilų drožlių pašalinimą ir įrankio našumą.
- Plonasieniai komponentai: sumažina pjovimo deformaciją.
- Daugiapusės konstrukcijos: Sumažinkite pasikartojančias padėties nustatymo klaidas.
- Kietos medžiagos: Pasirinkite tinkamus įrankius ir pjovimo parametrus.
Sumažinkite apdirbimo deformaciją tinkamai laikant ruošinį
Didelius statybinių mašinų komponentus, ypač plonasienius korpusus, ilgus velenus ir netaisyklingus laikiklius, gali paveikti prispaudimo ir pjovimo jėgos. Jei prispaudimo padėtis netinkama, apdirbimo metu ruošinys gali deformuotis. Jo matmenys taip pat gali pasikeisti atleidus tvirtinimo įtaisą. Prieš apdirbant, reikia nustatyti patikimus padėties nustatymo atskaitos taškus. Priklausomai nuo komponento, siekiant sumažinti įtempių poveikį galutiniams matmenims, gali prireikti etapais apdirbti, naudoti pagalbines atramas arba kelias apdailos operacijas. Ilgų velenų atveju taip pat reikia atkreipti dėmesį į atramų padėtis ir vibraciją apdirbimo metu, kad būtų išvengta matmenų nuokrypių ir nelygaus paviršiaus.
Patikrinkite kritinius matmenis skirtinguose apdirbimo etapuose
Vienkartinis komponento patikrinimas pabaigoje apsunkina apdirbimo nuokrypių nustatymą laiku. Detalėms, kurioms keliami griežti tvirtinimo reikalavimai, po grubaus apdirbimo, pusapdailos ir apdailos galima atlikti skirtingus patikrinimus. Tai padeda anksti nustatyti matmenų pokyčius ir neleidžia brokuotoms dalims pereiti prie kitos operacijos, taip sumažinant medžiagų švaistymą ir apdirbimo laiką.
Įprasti patikrinimo elementai apima:
- Skylių skersmenys, velenų skersmenys ir gyliai
- Plokštumas ir lygiagretumas
- Koncentriškumas ir statmenumas
- Sriegio matmenys ir padėtys
- Kritinis paviršiaus šiurkštumas
Kaip reikėtų pasirinkti statybinių mašinų dalių medžiagas ir apdirbimo procesus?
Medžiagos pasirinkimas turi įtakos komponento stiprumui, svoriui, atsparumui dilimui ir apdirbimo sudėtingumui. Sprendimas neturėtų būti grindžiamas vien kietumu ar kaina. Taip pat svarbu atsižvelgti į tai, kur detalė montuojama, kiek apkrovos ji atlaiko ir ar ją reguliariai veikia hidraulinė alyva, dulkės ar drėgmė. Pasirinkus medžiagą, galima suderinti atitinkamus CNC apdirbimo ir paviršiaus apdorojimo procesus, kad būtų subalansuotas gamybos efektyvumas ir eksploatacinės savybės.
Įprastų statybinių mašinų komponentų medžiagų palyginimas
Statybinių mašinų komponentai dažniausiai gaminami iš aliuminio lydinių, anglinio plieno, legiruotojo plieno ir nerūdijančio plieno. Aliuminio lydiniai tinka korpusams ir kronšteinams, kur svarbu sumažinti svorį. Legiruotasis plienas dažnai naudojamas velenams ir kitiems komponentams, kurie laiko sunkius krovinius, o nerūdijantis plienas tinka detalėms, kurioms reikalingas atsparumas korozijai, sujungti. Galutinė medžiagos pasirinkimas turėtų atitikti komponento darbo aplinką ir mechaninius reikalavimus.
| Medžiaga | Pagrindinės charakteristikos | Bendrosios programos |
| 6061 aliuminio lydinys | Lengvas ir gerai apdirbamas | Korpusai, laikikliai, tvirtinimo pagrindai |
| 45 plienas | Subalansuotas stiprumas ir apdirbamumas | Velenai, jungiamieji komponentai |
| 40Cr legiruotas plienas | Geras stiprumas ir tvirtumas po grūdinimo ir atleidimo | Transmisijos velenai, apkrovą laikantys komponentai |
| Nerūdijantis plienas | Geras atsparumas korozijai | Hidraulinės jungtys, specialios jungiamosios dalys |
| ketus | Geros vibracijos slopinimo savybės; tinka tam tikroms sudėtingoms konstrukcijoms | Siurblių korpusai, įrangos pagrindai |
Kaip reikėtų derinti CNC frezavimą ir tekinimą?
Komponentai su plokščiais paviršiais, grioveliais ir tvirtinimo angomis paprastai tinka CNC frezavimui. Veleno ir įvorės formos dalys dažniausiai apdorojamos CNC tekinimo būdu, siekiant gauti išorinius skersmenis, vidines kiaurymes ir galinius paviršius. Jei komponentas sujungia sukimosi ypatybes su sudėtingomis frezuotomis konstrukcijomis, frezavimo ir tekinimo apdirbimas gali sumažinti proceso pakeitimus ir pakartotinį padėties nustatymą. Sudėtingų statybinių mašinų dalių gamybos laiką gali padėti sutrumpinti gerai suplanuota apdirbimo seka.
Paviršiaus apdorojimas turi įtakos komponentų patvarumui
Statybinių mašinų komponentai dažnai veikiami trinties, dulkių ir drėgmės aplinkoje. Jų paviršiaus būklė tiesiogiai veikia ilgalaikį veikimą. Aliuminio lydinių detalės prireikus gali būti anoduojamos, o plieninės detalės gali būti padengtos juoduoju oksidu, padengtos metalu ar kitaip apdirbamos. Trinties vietų, tokių kaip įvorės ir kreipiamieji paviršiai, paviršiaus kietumas ir šiurkštumas turėtų būti parenkami atsižvelgiant į faktines darbo sąlygas. Apdorojimo procesas neturi trukdyti kritiniams montavimo matmenims. Jei reikalingas terminis apdorojimas, taip pat reikėtų atsižvelgti į matmenų pokyčius po apdorojimo, paliekant pakankamai apdirbimo atsargų vėlesnei apdailai.
Kaip išlaikyti partijos kokybę tiksliojo statybinių mašinų apdirbimo srityje?
Statybinių mašinų komponentams dažnai reikalingas nuolatinis tiekimas. Nepakanka, kad viena detalė atitiktų matmenų reikalavimus; skirtingos gamybos partijos taip pat turi išlaikyti nuoseklius apdirbimo rezultatus. Tai ypač svarbu hidraulinių vožtuvų blokams, transmisijos velenams ir jungiamiesiems laikikliais, kurie turi būti sujungti. Matmenų skirtumai tarp detalių gali turėti įtakos surinkimo efektyvumui ir netgi padidinti įrangos gedimo riziką. Siekiant sumažinti šias problemas, kokybės kontrolė turėtų apimti brėžinių patvirtinimą, apdirbimo procesus ir galutinę patikrą.
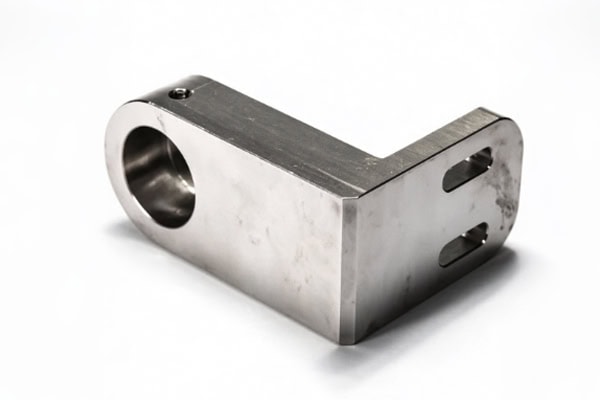
Prieš apdirbdami patvirtinkite brėžinius ir techninius reikalavimus
Prieš pradedant gamybą, reikia aiškiai patvirtinti kritinius matmenis, tvirtinimo tolerancijas, medžiagų rūšis ir paviršiaus apdorojimo reikalavimus. Kai kurie statybinių mašinų komponentai turi sudėtingas konstrukcijas, su keliomis skylių pozicijomis, sriegiais, nuožulnomis ir atskaitos paviršiais, nurodytais brėžiniuose. Jei apdirbimo komanda neteisingai supranta konkretaus matmens paskirtį, komponentas gali atrodyti teisingai, bet surinkimo metu vis tiek sugesti. Senesnėje įrangoje naudojamų pakaitinių dalių atveju taip pat reikėtų atsižvelgti į originalaus komponento susidėvėjimo būklę. Gali tekti išmatuoti faktinius matmenis, kad nebūtų visiškai remiamasi nepilnais ar pasenusiais brėžiniais.
Palaikykite nuoseklius apdirbimo procesus gamybos metu
Serijinės gamybos atveju, naudojant tas pačias apdirbimo nuorodas, tvirtinimo metodus ir pagrindinius proceso parametrus, galima sumažinti matmenų skirtumus. Pjovimo įrankiai naudojimo metu palaipsniui dėvisi. Jei jų būklė netikrinama, gali pasikeisti skylių skersmenys, griovelių plotis ir paviršiaus kokybė. Komponentams, kurių apdirbimo ciklai ilgesni, gamybos proceso metu atliekami patikrinimai turėtų būti planuojami tinkamais intervalais. Tada bet kokį nukrypimą galima ištaisyti, kol jis nepaveikė likusių dalių.
Svarbiausios detalės, kurias reikia stebėti gamybos metu, yra šios:
- Įrankių susidėvėjimas ir savalaikis keitimas arba reguliavimas
- Tvirtinimo stabilumas, siekiant išvengti ruošinio judėjimo
- Nuolatiniai kritinių matmenų nuokrypiai
- Ar pjovimo parametrai atitinka esamą medžiagą ir struktūrą
Galutinė patikra turėtų būti sutelkta į surinkimo ir eksploatavimo reikalavimus
Po apdirbimo komponentai turėtų būti tikrinami ne tik dėl matomų defektų. Patikrinimo metu reikia sutelkti dėmesį į matmenis, kurie turi įtakos jų faktiniam pritaikymui. Hidrauliniams komponentams reikia patikrinti skylių skersmenis, skylių padėtis ir sandarinimo paviršius, o transmisijos velenams – velenų skersmenis, koncentriškumą ir paviršiaus kokybę. Taip pat svarbu saugoti partijų pristatymo patikrinimo įrašus. Jei vėliau iškyla surinkimo problemų, šie įrašai gali padėti nustatyti atitinkamą gamybos partiją ir apdirbimo etapą. Išsamus patikrinimo procesas padeda užtikrinti, kad komponentai ne tik atitiktų brėžinių reikalavimus, bet ir patikimai veiktų realioje statybinių mašinų darbo aplinkoje.
Statybinių mašinų komponentai gali atrodyti kaip mažos daug didesnės sistemos dalys, tačiau jie gali turėti didelės įtakos įrangos našumui ir priežiūros išlaidoms. Nuo medžiagų parinkimo ir konstrukcijų apdirbimo iki matmenų patikrinimo – kiekvienas žingsnis yra svarbus. Tinkamas CNC apdirbimo sprendimas ne tik pagamina komponentą; jis užtikrina, kad jo matmenys, konstrukcija ir medžiaga atitiktų faktinius eksploatavimo reikalavimus. Jei reikia individualių hidraulinių vožtuvų blokų, transmisijos velenų, įrangos laikiklių ar kitų tikslių komponentų, TIRAPID gali teikti CNC apdirbimo paslaugas, pagrįstas inžineriniais brėžiniais ir techninėmis specifikacijomis. Susisiekite su mumis, kad aptartume jūsų apdirbimo reikalavimus.
















