
Liejimas įpurškimu ir plastiko ekstruzija kaitina plastikines medžiagas ir formuoja jas į daugkartinius gaminius. Tačiau šie metodai duoda labai skirtingus rezultatus. Liejimas įpurškimu uždaroje formoje sukuria atskiras trimates dalis, o ekstruzija nuolat gamina ilgus profilius su pastoviu skerspjūviu.
Šiame vadove paaiškinamas liejimo įpurškimu ir ekstruzijos procesas, įskaitant kiekvieno metodo veikimą, jų įrankius ir gamybos sąnaudas, projektavimo reikalavimus, tinkamas medžiagas, dažniausiai naudojamus įrankius ir atrankos kriterijus. Šių skirtumų supratimas gali padėti jums pasirinkti praktišką procesą prieš investuojant į įrankius ar ruošiant detalę gamybai.
Kas yra liejimas ir plastiko ekstruzija?
Liejimas įpurškimu ir ekstruzija yra du pagrindiniai plastiko gamybos procesai. Abu dažniausiai naudoja plastiko granules, kaitinamą statinę ir besisukantį sraigtą, tačiau jų formavimo metodai skiriasi. Liejimas įpurškimu užpildo uždarą ertmę pasikartojančių ciklų metu, o ekstruzija nuolat stumia medžiagą per atvirą matricą.
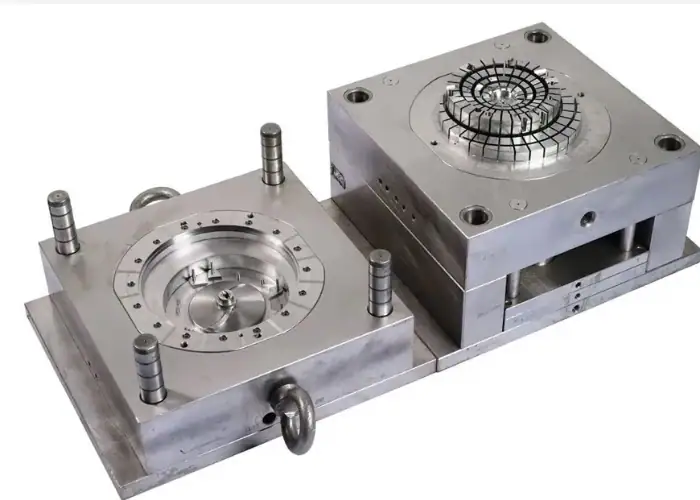
Kaip veikia liejimo procesas
Liejimo procesas prasideda, kai plastiko granulės per piltuvą patenka į įkaitintą statinę. Besisukantis sraigtas judina medžiagą į priekį, o kaitinimo ir šlyties veikiama ji suminkštėja iki kontroliuojamo lydalo. Tada sraigtas juda į priekį ir, esant slėgiui, įpurškia plastiką į uždarą formą.
Išlydytas plastikas užpildo formos ertmę ir suformuoja reikiamą geometriją. Laikymo slėgis padeda kompensuoti medžiagos susitraukimą, kai detalė pradeda vėsti. Kai medžiaga tampa pakankamai stabili, forma atsidaro ir išmetimo kaiščiai, plokštės ar kiti mechanizmai išima gatavą detalę.
Tada forma užsidaro ir ciklas prasideda iš naujo. Į įrankius galima įtraukti šerdis, ertmes, įdėklus, slankiklius, keltuvus, vartus, aušinimo kanalus ir paviršiaus tekstūras. Dėl to liejimo procesas tinka pasikartojantiems korpusams, spaustukams, dangčiams, laikikliams, jungtims ir kitoms detalioms trimatėms dalims gaminti.
Kaip veikia plastiko ekstruzija
Plastiko ekstruzija taip pat prasideda granulėmis, patekusiomis į įkaitintą statinę. Besisukantis sraigtas transportuoja, suspaudžia, lydo ir maišo medžiagą. Užuot įpurškęs lydalą į uždarą ertmę, ekstruderis nuolat stumia jį per specialią angą, vadinamą ekstruzijos matrica.
Iš matricos išeinanti medžiaga įgauna reikiamą skerspjūvio formą. Tada ji praeina per aušinimo, dydžio nustatymo, kalibravimo arba traukimo įrangą, kad profilis stabilizuotųsi. Ištisinis produktas gali būti supjaustytas į tam tikro ilgio gabalus, suvyniotas į ritinius arba paruoštas antriniam apdorojimui.
Ekstruzijos būdu galima pagaminti paprastus strypus ir vamzdžius, taip pat tuščiavidurius, pusiau tuščiavidurius, daugiakanalius arba detalius nestandartinius profilius. Skerspjūvis gali būti sudėtingas, tačiau paprastai išlieka pastovus per visą gaminio ilgį. Tipiniai rezultatai: vamzdžiai, sandarikliai, bėgiai, lakštai, plėvelės, kanalai ir kabelių izoliacija.
Įpurškimo liejimas ir ekstruzija: pagrindiniai skirtumai
Pagrindinis skirtumas tarp liejimo įpurškimu ir ekstruzijos yra pagamintos geometrijos tipas. Liejimas įpurškimu sukuria atskiras dalis, kurių forma gali keistis visomis kryptimis. Ekstruzijos būdu sukuriamas ištisinis gaminys, kurio ilgis gali kisti, bet kurio skerspjūvis iš esmės išlieka nepakitęs.
| Palyginimas | Įpurškimo formavimas | Plastiko ekstruzija |
| Gamybos būdas | Pakartotiniai liejimo ciklai | Nuolatinė gamyba |
| Tipiška produkcija | Atskiros dalys | Nuolatiniai profiliai |
| Pagrindiniai įrankiai | Uždara forma su šerdimis ir ertmėmis | Atviras ekstruzijos įrankis |
| Tinkama geometrija | Sudėtingos trimatės dalys | Pastovaus skerspjūvio produktai |
| Vietinės savybės | Galima integruoti į formą | Paprastai reikalingos antrinės operacijos |
| Paviršiaus detalė | Tekstūros, logotipai ir liejamos detalės | Daugiausia kontroliuojama štampo paviršiaus |
| Tipinis stiprumas | Sudėtingų dalių integracija | Efektyvi ilgo profilio gamyba |
| Įprasti produktai | Korpusai, spaustukai, dangteliai, jungtys | Vamzdžiai, sandarikliai, bėgiai, lakštai, kanalai |
Dalies geometrija ir gaminio forma
Įpurškimo liejimas tinka, kai detalei reikia pilnos trimatės formos. Liejimo forma gali sukurti briaunas, iškilimus, užspaudžiamus sujungimus, angas, tekstūruotus paviršius, tvirtinimo elementus, vietinius sienelių pokyčius ir kitas detales, neviršijant praktinės liejimo formos konstrukcijos ribų.
Ekstruzija tinka, kai ta pati forma turi išlikti per visą gaminio ilgį. Profilyje gali būti vidinės kameros, grioveliai, briaunos, briaunos arba kabelių kanalai, tačiau štampas negali tiesiogiai sukurti skylės, kuri atsiranda tik vienoje vietoje, arba kišenės, kuri baigiasi pusiaukelėje išilgai detalės.
Šios vietinės savybės gali būti pridėtos po ekstruzijos pjaustant, gręžiant, perforuojant, suvirinant, formuojant arba apdirbant CNC. Todėl inžinieriai, spręsdami, kuris procesas yra efektyvesnis, turėtų atskirti pasikartojančią skerspjūvio geometriją nuo lokalizuotų savybių.
Įrankiai ir gamybos metodas
Įpurškimo formą paprastai sudaro dvi ar daugiau formos pusių, ertmė, šerdis, padavimo sistema, ventiliacijos angos, aušinimo kanalai ir išmetimo sistema. Sudėtingesnėms dalims taip pat gali prireikti slydimų, keltuvų, atsukimo mechanizmų, įdėklų arba kelių ertmių.
Ekstruzijos forma nesuformuoja viso gaminio ilgio. Ji kontroliuoja skerspjūvį, nes plastikas nuolat teka per ją. Visai gamybos sistemai taip pat gali prireikti kalibratorių, aušinimo bakų, nuimtuvų, pjaustytuvų, volelių arba vyniojimo įrangos.
Kadangi įrankių konstrukcijos atlieka skirtingas funkcijas, jų sąnaudų nereikėtų lyginti neatsižvelgiant į visą gamybos liniją. Įpurškimo įrankiai dažnai yra sudėtingesni, o ekstruzijai gali prireikti didelės įrangos, skirtos profilio dydžiui, tiesumui, aušinimui ir tvarkymui kontroliuoti.
Tikslumas, paviršiaus apdaila ir pakartojamumas
Liejimo būdu galima atkurti detalius liejimo formos paviršius, logotipus, tekstūras, pertvarų linijas ir funkcines savybes dideliais gamybos kiekiais. Matmenų pastovumas priklauso nuo liejimo formos kokybės, medžiagos susitraukimo, apdorojimo sąlygų, aušinimo balanso, mašinos valdymo ir detalės konstrukcijos.
Ekstruzija gali užtikrinti stabilius skerspjūvio matmenis ir ištisinę paviršiaus kokybę, tačiau profilis lieka neparemtas išėjęs iš štampo. Štampo brinkimas, aušinimo greitis, tempimo greitis, medžiagos pasiskirstymas ir gravitacija gali turėti įtakos pločiui, sienelės storiui, tiesumui, susisukimui ir plokštumai.
Nei vienas procesas automatiškai negarantuoja griežtų tolerancijų. Kritiniai matmenys turėtų būti nustatomi pagal funkciją. Įpurškimo būdu liejamoms dalims gali reikėti optimizuoti procesą, o ekstruziniams gaminiams gali prireikti kalibravimo, tiesinimo, pjovimo ar antrinio apdirbimo, kad būtų patenkinti surinkimo reikalavimai.
Medžiagos ir medžiagų srautas
Abu procesai dažniausiai naudoja termoplastus, įskaitant ABS, PP, PE, PC, PA, PVC, POM, PMMA ir TPE rūšis. Tačiau medžiagų šeimose yra skirtingų rūšių, sukurtų specifinėms liejimo ar ekstruzijos sąlygoms.
Įpurškimo formavimui paprastai naudinga medžiaga, kuri prieš atvėsdama gali tekėti per latakus, vartus, plonas sieneles ir detalias ertmes. Ekstruzijai reikalingas stabilus išėjimas, kai lydalas palieka formą, todėl svarbūs yra lydalo stiprumas, formos brinkimas, aušinimo savybės ir matmenų stabilumas.
Medžiaga, kuri tinka abiem procesams, vis tiek gali turėti skirtingas formules, molekulines mases, priedus ar lydalo takumo savybes. Inžinieriai turėtų pasirinkti tikslią apdorojimo klasę, o ne daryti prielaidą, kad kiekviena vienos polimerų šeimos klasė vienodai gerai tinka liejimui ir ekstruzijai.
Įpurškimo ir ekstruzijos kaina
Kaina priklauso ne tik nuo formos ar ekstruzijos matricos kainos. Naudingas palyginimas apima įrankius, medžiagas, sąranką, ciklo laiką, gamybos kiekį, antrinį apdorojimą, patikrinimą, metalo laužo riziką, pakuotę ir dizaino pakeitimus.
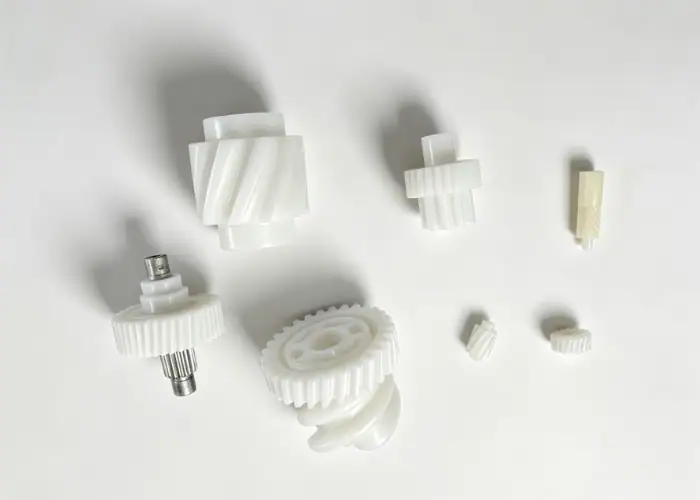
Pradinė įrankių ir sąrankos kaina
Įpurškimo formos gali būti brangios, nes jos turi kontroliuoti užpildymą, aušinimą, ventiliaciją, atskyrimą ir išstūmimą. Kaina didėja didėjant detalės dydžiui, ertmių skaičiui, paviršiaus apdailai, liejimo medžiagai, griežtiems tolerancijoms, šoniniams posūkiams, sriegiams, įdėklams ir sudėtingiems įpjovimams.
Ekstruzijos matrica dažnai yra struktūriškai paprastesnė, nes ji daugiausia valdo vieną skerspjūvį. Tačiau tuščiaviduriai profiliai, gaminiai iš įvairių medžiagų, plonos sienelės, nesubalansuotos formos arba reiklūs matmenys vis tiek gali pareikalauti pažangios matricų inžinerijos, kalibravimo įrankių ir pakartotinių matricų korekcijų.
Prototipų ar keičiamų konstrukcijų atveju ankstyvos investicijos į įrankius gali sukelti riziką. CNC apdirbimas, 3D spausdinimas, vakuuminis liejimas arba standartiniai ekstruziniai profiliai gali būti praktiškesni, kol geometrija ir medžiagų reikalavimai nebus stabilūs.
Ciklo laikas ir gamybos apimtis
Liejimo įpurškimu metu kiekvieno ciklo metu pagaminama viena ar daugiau gatavų detalių. Didesnio ertmių skaičiaus formos gali padidinti našumą, tačiau jos taip pat padidina įrankių sudėtingumą ir reikalauja subalansuoto užpildymo bei aušinimo. Didėjant gamybos kiekiui, pradinės formos sąnaudos paskirstomos daugiau detalių.
Ekstruzija vyksta nuolat, todėl ji yra efektyvi vamzdžiams, sandarikliams, plėvelėms, lakštams ir ilgiems profiliams. Produkcija dažnai vertinama pagal ilgį arba medžiagos pralaidumą, o ne pagal liejimo ciklų skaičių.
Vien gamybos apimtis nenulemia geresnio proceso. Milijonui sudėtingų korpusų vis dar reikia liejimo įpurškimu, o daug mažesniam ilgo pastovaus skerspjūvio vamzdžio kiekiui vis tiek gali prireikti ekstruzijos. Prieš įvertinant vieneto kainą, reikia įvertinti geometriją.
Antrinis apdorojimas ir bendros gamybos sąnaudos
Liejimo būdu galima integruoti spaustukus, iškilimus, briaunas, angas, tekstūras ir surinkimo elementus į vieną liejamą komponentą. Tai gali sumažinti apdirbimą ir surinkimą, nors vis tiek gali prireikti sklendžių pašalinimo, įdėklų įdėjimo, spausdinimo, dengimo ar detalių surinkimo.
Presuoti profiliai paprastai pjaustomi pagal ilgį ir jiems gali reikėti skylių, galinių detalių, plyšių, langelių, sriegių, įpjovų, suformuotų lenkimų, suvirintų jungčių arba apdirbtų sąsajų. Dėl šių operacijų nebrangus profilis gali būti brangesnis kaip gatavas komponentas.
Todėl teisingas palyginimas yra bendra naudojamos detalės kaina. Brangesnė forma gali sumažinti tolesnes operacijas, o paprastesnis ekstruzijos įrankis gali būti ekonomiškas tik tada, kai gaminiui reikia ribotų vietinių pakeitimų.
Kiekvieno proceso projektavimo reikalavimai
Įpurškimo liejimas ir plastiko ekstruzija vadovaujasi skirtingomis projektavimo taisyklėmis. Vienam procesui tinkamas dizainas ne visada gali būti tiesiogiai perkeltas į kitą. Ankstyva gamybai skirto projektavimo peržiūra padeda išvengti nestabilaus užpildymo, deformacijos, nereikalingų įrankių ypatybių ir per didelio antrinio darbo.
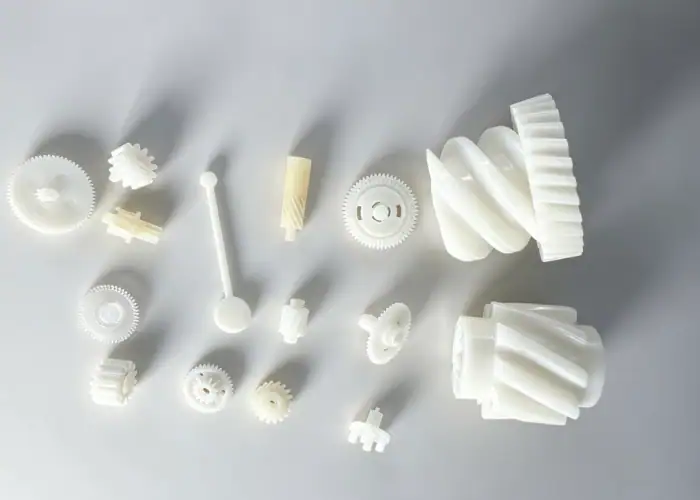
Įpurškimo liejimo projektavimo taisyklės
Vienodas sienelės storis padeda plastikui tolygiau užpildyti ir atvėsti. Staiga storesnės sekcijos gali lėtai atvėsti ir padidinti įdubimų, tuštumų, vidinių įtempių ar deformacijų riziką. Briaunos ir iškilimai gali suteikti standumo ir paremti tvirtinimo elementus, nepadarant visos sienos per storos.
Dėl išpjovos kampų liejamos detalės lengviau atsikabina nuo įrankio. Suapvalinti kampai pagerina srautą ir sumažina įtempių koncentraciją, o kruopščiai suprojektuoti briaunos, iškilimai ir įdėklai padidina stiprumą. Įpjovimams gali prireikti slydiklių, keltuvų, sulankstomų šerdžių arba konstrukcijos pakeitimų.
Taip pat reikėtų atsižvelgti į vartų padėtį, atskyrimo linijas, išmetimo vietas, suvirinimo linijas, ventiliacijos angas ir kosmetinius paviršius. Šios detalės susieja detalės konstrukciją su liejimo formos konstrukcija ir gali tiesiogiai paveikti išvaizdą, stiprumą, ciklo stabilumą ir įrankių kainą.
Plastiko ekstruzijos projektavimo taisyklės
Ekstruzuotas produktas turi išlaikyti ištisinį skerspjūvį. Produkto pakeitimai paprastai turėtų būti atliekami pjaustant ilgį arba atliekant antrines operacijas, o ne pačiame ekstruzijos įrenginyje.
Subalansuotas sienelės storis ir simetriškas medžiagos pasiskirstymas padeda tolygiau tekėti lydalui. Dideli skirtumai tarp storų ir plonų profilių gali sukelti netolygų aušinimą, deformaciją, nestabilų tempimą arba matmenų skirtumus. Suapvalinti kampai taip pat palengvina medžiagos tekėjimą ir sumažina sudėtingas sąlygas formavimo metu.
Galimos tuščiavidurės kameros, briaunos, kanalai ir lanksčios briaunos, tačiau kiekviena savybė turi įtakos slėgiui, štampo konstrukcijai, aušinimui ir kalibravimui. Tiekėjas turėtų peržiūrėti profilį kaip visą srauto sistemą, o ne vertinti kiekvieną matmenį atskirai.
Tolerancijos, susitraukimas ir matmenų kontrolė
Plastiko matmenys kinta medžiagai vėstant. Susitraukimo kiekis ir kryptis priklauso nuo dervos, užpildų, tekėjimo krypties, sienelės storio, apdorojimo sąlygų ir detalės geometrijos.
Įpurškimo formos matmenims įtakos turi ertmės dydis, užpildymo slėgis, aušinimo balansas, vartų padėtis ir medžiagos orientacija. Ekstruzijos matmenims įtakos turi štampo forma, štampo brinkimas, tempimas, kalibratoriaus dydis, aušinimas, linijos greitis ir profilio atrama.
Griežtų tolerancijų taikymas kiekvienam matmeniui padidina gamybos sudėtingumą, tačiau ne visada pagerina našumą. Pirmenybė turėtų būti teikiama funkcinėms sąsajoms, sandarinimo sritims, surinkimo ypatybėms ir lygiavimo matmenims, o ne kritiniams paviršiams galima naudoti praktines proceso tolerancijas.
Medžiagos, dalys ir pritaikymas
Daugelį termoplastų galima apdoroti abiem būdais, tačiau tinkamiausias pasirinkimas priklauso nuo gaminio formos, mechaninių savybių, cheminio poveikio, išvaizdos, norminių reikalavimų ir pasirinktos gamybos rūšies.
Įprastos liejimo ir ekstruzijos medžiagos
Liejimo procese korpusams dažniausiai naudojamas ABS, lanksčioms arba chemikalams atsparioms dalims – PP, smūgiams atspariems komponentams – PC, mechaninėms dalims – PA, o mažos trinties funkcijoms – POM. Užpildytos medžiagos gali pagerinti standumą, stiprumą, atsparumą dilimui arba matmenų stabilumą.
Vamzdžiams, plėvelėms ir lakštams ekstruzijos būdu dažnai naudojamas PE ir PP; vamzdžiams ir konstrukciniams profiliams – PVC; lankstiems sandarikliams – TPE; o skaidriems, apsauginiams ar konstrukciniams profiliams – PC, PMMA, ABS arba inžineriniai plastikai.
Vien medžiagos pavadinimo nepakanka gamybai. Drėgmės kontrolė, džiovinimas, lydymosi temperatūra, aušinimas, priedai, dažikliai, armatūra ir perdirbtas turinys gali turėti įtakos apdorojimui ir galutinės detalės kokybei.
Dalys, geriausiai tinkančios liejimui
Liejimas liejimo būdu idealiai tinka atskiroms sudėtingos geometrijos ir integruotų funkcijų dalims. Pavyzdžiui, elektronikos korpusai, prietaisų komponentai, medicinos prietaisų korpusai, automobilių salono dalys, spaustukai, jungtys, krumpliaračiai, dangčiai, laikikliai ir plataus vartojimo prekių korpusai.
Šis procesas yra ypač vertingas, kai viena liejama detalė gali pakeisti kelias apdirbtas ar surinktas dalis. Į dizainą dažnai galima integruoti užspaudžiamus elementus, padėties nustatymo elementus, tvirtinimo detalių iškilimus, kabelių kreipiklius, etiketes ir kosmetines tekstūras.
Liejimas liejimo būdu paprastai yra ekonomiškiausias, kai konstrukcija yra stabili ir numatomas kiekis gali pateisinti įrankių naudojimą. Prototipams ir tiltų gamybai gali būti naudojamas apdirbtas plastikas, 3D spausdinimas, vakuuminis liejimas arba greitas įrankių apdirbimas prieš išleidžiant pilnas gamybos formas.
Produktai, geriausiai tinkantys plastiko ekstruzijai
Plastikinė ekstruzija tinka gaminiams, kurie išlaiko vieną skerspjūvį per visą ištisinį ilgį. Įprasti pavyzdžiai: vamzdžiai, lankstūs vamzdeliai, medicininiai vamzdeliai, sandarinimo juostos, langų profiliai, kraštų apdailos, kreipiančiosios, kabelių kanalai, lakštai, plėvelės ir apsauginės movos.
Šiuo procesu taip pat galima sukurti daugiakamerinius profilius, bendrai ekstruzijos būdu pagamintus sandariklius, standžiai minkštus derinius arba profilius su funkciniais grioveliais ir tvirtinimo kanalais. Konstrukcija vis tiek turi išlikti nepertraukiama ekstruzijos kryptimi.
Po ekstruzijos gaminiai gali būti tiekiami ilgais ilgiais, supjaustyti į ruošinius, suvynioti į ritinius arba surinkti į mazgus. Pjaustymas, perforavimas, spausdinimas, suvirinimas, lenkimas ar mechaninis apdirbimas gali suteikti galutiniam produktui specifines savybes.
Automobilių, medicinos, elektronikos ir vartotojų reikmenys
Automobilių gaminiuose liejimo būdu gaminami spaustukai, korpusai, valdymo komponentai, vidaus apdaila, jungtys ir konstrukcinės polimerinės dalys. Ekstruzijos būdu dažniausiai gaminami sandarikliai, apsauginiai kanalai, vamzdžiai, kraštų apdaila ir ištisiniai vidiniai arba išoriniai profiliai.
Medicinos reikmenys apima lietų prietaisų korpusų, rankenų, jungčių ir vienkartinių komponentų, taip pat ekstruzinių vamzdelių, kateterių elementų, sandariklių ir skysčių perdavimo gaminių gamybą. Medžiagų atsekamumas ir proceso patvirtinimas yra ypač svarbūs reglamentuojamiems tikslams.
Elektronikos ir plataus vartojimo prekėse naudojami lieti korpusai, mygtukai, atramos, spaustukai ir prietaisų dalys. Presuoti gaminiai apima kabelių apsaugas, apšvietimo profilius, ekranų bėgelius, sandariklius ir ištisinius korpusus, kurie vėliau yra pjaustomi ir apdirbami.
Kaip pasirinkti tarp liejimo ir ekstruzijos
Pasirinkimą reikėtų pradėti nuo geometrijos, o ne nuo kainos. Nustatykite, ar produktas yra atskiras trimatis komponentas, ar ištisinis profilis. Tada palyginkite įrankius, kiekį, medžiagą, tolerancijas, antrines operacijas, surinkimą ir numatomus projekto pakeitimus.
Sudėtingoms 3D dalims rinkitės liejimo techniką
Rinkitės liejimo įpurškimu metodą, kai visa detalės forma keičiasi keliomis kryptimis ir apima lokalizuotas funkcines savybes. Tai tinka detalėms, kurioms reikalingi iškilimai, briaunos, spaustukai, angos, tekstūros, lenkti paviršiai arba kontroliuojamos surinkimo detalės.
Tai taip pat puikus pasirinkimas, kai reikia didelio kiekio vienodos formos atskirų dalių. Tinkamai suprojektuota forma gali pakartoti sudėtingą geometriją, tuo pačiu sumažinant rankinį apdirbimą ir surinkimą.
Prieš išleidžiant formą, patikrinkite sienelės storį, grimzlę, atskyrimo linijas, sklendes, išmetimą, įpjovimus, susitraukimą ir kritinius matmenis. Įrankių keitimas tampa brangesnis pradėjus gamybą.
Pasirinkite išstūmimą ištisiniams profiliams
Rinkitės ekstruziją, kai gaminys turi pastovų skerspjūvį ir turi būti tiekiamas kaip ilgas profilis, vamzdis, juostelė, plėvelė, lakštas, sandariklis arba bėgelis. Iš to paties ištisinio profilio dažnai galima pagaminti skirtingus galutinius ilgius.
Ekstruzija gali būti efektyvi, kai į skerspjūvį galima įtraukti briaunų, kanalų, ertmių, sandarinimo lūpų arba tvirtinimo takelių. Tai gali sumažinti medžiagų sunaudojimą ir panaikinti atskirų komponentų poreikį.
Peržiūrėkite kiekvieną lokalizuotą elementą atskirai. Skylėms, langeliams, sriegiams, kišenėms, galinėms detalėms ir besikeičiantiems skerspjūviams reikės antrinių operacijų arba kito gamybos proceso.
Įrankių, tūrio, tolerancijos ir antrinių operacijų palyginimas
Liejimo įpurškimu atveju peržiūrėkite formos konstrukciją, ertmių skaičių, ciklo laiką, medžiagos susitraukimą, numatomą formos tarnavimo laiką ir tai, ar konstrukcija išliks stabili. Ekstruzijos atveju peržiūrėkite matricos sudėtingumą, kalibravimą, linijos greitį, pjovimo ilgį, tiesumą ir operacijas po ekstruzijos.
Gamybos kiekis turi įtakos sąnaudoms, tačiau neturėtų nusverti geometrinio tinkamumo. Pigiausi įrankiai ne visada sukuria pigiausią galutinę detalę.
Praktiškame kainos pasiūlyme turėtų būti nurodytos medžiagos, įrankiai, surinkimas, apdorojimas, antrinis mechaninis apdirbimas, patikra, apdaila, surinkimas, pakavimas ir konstrukcijos keitimo rizika. Tai suteikia inžinieriams ir pirkėjams patikimesnį pagrindą proceso pasirinkimui.
Dažnos proceso atrankos klaidos
Dauguma atrankos klaidų įvyksta, kai projektas sutelkia dėmesį į vieną sąnaudą ar vieną gamybos naudą, neįvertinant visos detalės. Procesas turi vienu metu atitikti geometriją, kokybės reikalavimus ir planuojamą gamybos strategiją.
Proceso pasirinkimas remiantis tik įrankių kaina
Mažesnė įrankių kaina gali atrodyti patraukli, tačiau ji gali perkelti išlaidas į pjovimą, mechaninį apdirbimą, suvirinimą, patikrinimą ar surinkimą. Ekstruzijos forma gali būti pigesnė nei liejimo forma, tuo pačiu gaminant profilį, kuriam vis tiek reikia daug antrinių operacijų.
Brangesnė liejimo forma gali tiesiogiai integruoti šias savybes ir sumažinti vieneto darbo sąnaudas. Ir atvirkščiai, liejimo įrankiai gali būti nereikalingi, kai gaminys yra tiesiog ištisinis bėgelis arba vamzdis.
Geriausias palyginimas atliekamas naudojant bendras vienos pagamintos ir priimtos detalės sąnaudas, atsižvelgiant į numatomą gamybos apimtį.
Detalės geometrijos ir antrinio apdorojimo ignoravimas
Bandant išspausti detalę su daugybe vietinių pakeitimų, pjovimo ir mechaninio apdirbimo operacijų grandinė gali tapti neefektyvi. Bandant lieti ilgą, pastovaus skerspjūvio gaminį, gali prireikti nereikalingai didelės formos ir mašinos.
Projektavimas turėtų būti suskirstytas į pasikartojančią geometriją ir lokalizuotą geometriją. Nuolat pasikartojanti geometrija yra palankesnė ekstruzijai, o integruotos trimatės detalės – liejimui įpurškimu.
Taip pat gali tikti hibridinis būdas. Profilis pirmiausia gali būti išspaudžiamas, o tada apdirbamas, formuojamas, suvirinamas arba surinkamas į galutinį gaminį.
Nereikalingų griežtų tolerancijų taikymas
Plastikiniai procesai apima šiluminį plėtimąsi, susitraukimą, medžiagų srautą ir aušinimo pokyčius. Taikant metalo tipo tolerancijas kiekvienam matmeniui, gali padidėti įrankių sudėtingumas, proceso plėtra, patikra ir atmetimo rizika.
Nustatykite matmenis, kurie kontroliuoja tinkamumą, sandarumą, lygiavimą, judėjimą ar saugumą. Kitų matmenų atveju galima naudoti realius liejimo ar ekstruzijos tolerancijos nuokrypius.
Funkcinis tolerancijos planas pagerina gaminamumą ir suteikia tiekėjui aiškesnį kokybės tikslą, nepadidinant išlaidų nereikšmingoms savybėms.
DUK
Kaip gaminamos liejimo formos?
Įpurškimo formos projektuojamos CAD programa, o vėliau gaminamos iš plieno arba aliuminio, naudojant CNC apdirbimą, EDM, šlifavimą ir poliravimą. Prieš gamybą forma surenkama, išbandoma ir sureguliuojama.
Kas yra ekstruzijos pūtimo formavimas?
Ekstruzinio pūtimo formavimo metu tuščiaviduriai plastikiniai gaminiai formuojami išspaudžiant karštą plastikinį vamzdelį į formą ir pripučiant jį oru. Jis dažniausiai naudojamas buteliams, talpykloms ir konteineriams gaminti.
Ar liejimas įpurškimu yra geresnis nei 3D spausdinimas?
Liejimas liejimo būdu geriau tinka didelio masto gamybai ir vienodos kokybės detalėms, o 3D spausdinimas paprastai geriau tinka prototipams, mažiems kiekiams ir greitiems dizaino pakeitimams.
Išvada
Įpurškimo ir ekstruzijos formavimo pasirinkimas prasideda nuo gaminio geometrijos. Įpurškimo formavimas geriau tinka atskiroms trimatėms detalėms su integruotomis savybėmis, o ekstruzija skirta ištisiniams gaminiams su pastoviu skerspjūviu. Tada kartu reikia įvertinti įrankius, medžiagą, kiekį, toleranciją, paviršiaus reikalavimus ir antrines operacijas. Mažiausia įrankių kaina ne visada reiškia mažiausias bendras gamybos sąnaudas.
„TiRapid“ teikiame plastikinių prototipų ir mažos apimties gamybos paslaugas, vykdydami CNC plastiko apdirbimo, 3D spausdinimo, vakuuminio liejimo, tikslaus surinkimo ir gamybos vertinimo paslaugas. Mūsų komanda gali padėti patvirtinti detalių geometriją, medžiagas, tolerancijas ir funkcinius reikalavimus prieš jums pasirenkant įpurškimo įrankius, ekstruzijos įrankius ar kombinuotą gamybos procesą.















