
CNC frezavimo staklėse plačiai naudojamas pastovaus greičio pjovimas, tačiau įrankiui įeinant į kampus, gilias ertmes, siaurus griovelius ar sritis su dideliais medžiagos leistinų nuokrypų skirtumais, faktinė įrankio apkrova nuolat kinta. Adaptyvios padavimo strategijos dinamiškai reguliuoja padavimo greitį, analizuodamos apkrovą realiuoju laiku arba pagal įrankio trajektoriją, todėl įrankis gali palaikyti stabilesnes pjovimo sąlygas skirtingose apdirbimo srityse. Gamintojams, siekiantiems didesnio apdirbimo efektyvumo, ilgesnio įrankio tarnavimo laiko ir geresnio matmenų nuoseklumo, adaptyvaus padavimo privalumai atsispindi ne tik padidėjusiu greičiu, bet ir sutrumpinta prastovos trukme bei mažesne nenormalaus nusidėvėjimo rizika.
Kodėl pastovaus greičio pjovimas lengvai susiduria su efektyvumo kliūtimi?
Norint suprasti skirtumą tarp šių dviejų strategijų, pirmiausia reikia pripažinti pastovaus pastūmos apribojimus sudėtingų detalių apdirbime.
Tiesiose linijose lengvai iššvaistomos medžiagos
Pastovus padavimo greitis reiškia, kad įrankis veikia iš anksto nustatytu greičiu, nepriklausomai nuo pjaunamos medžiagos kiekio, todėl tam tikrose srityse gali būti neįmanoma visiškai išnaudoti apdirbimo galimybių.
- Kai vietinė medžiagos tolerancija yra maža, iš anksto nustatytas padavimo greitis gali būti pernelyg konservatyvus.
- Detalėse, kuriose medžiagų tolerancija labai skiriasi, faktinė pjovimo apkrova skirtingose vietose labai skiriasi.
- Fiksuoti parametrai apsunkina didelio apdirbimo efektyvumo ir stabilių pjovimo sąlygų pasiekimą.
Tiesiose linijose arba srityse su maža medžiagos tolerancija, pjovimas pastoviu greičiu dažnai lemia tam tikrą efektyvumo sumažėjimą.
Lengvai padidėja apkrova kampinėse zonose
Kai įrankis įsminga į vidinius kampus arba siauras vietas, momentinis medžiagos sukibimas gali padidėti. Jei išlaikomas pradinis pastūmos greitis, pjovimo jėgos ir veleno apkrova gali greitai išaugti, sukeldamos įrankio vibraciją ir dilimą. Apdorojant tokias medžiagas kaip aliuminio lydiniai, nerūdijantis plienas ir titano lydiniai, apkrovos pokyčiai gali dar labiau paveikti paviršiaus kokybę ir matmenų stabilumą. Todėl taikant pastovaus greičio strategijas, siekiant saugumo, dažnai reikia sumažinti bendrą apdirbimo greitį.
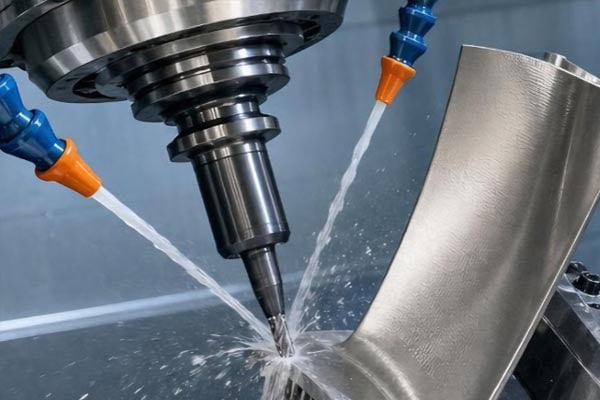
Kokie yra pagrindiniai adaptyvių pašarų strategijų privalumai?
Adaptyvinio padavimo tikslas yra ne tik padidinti greitį, bet ir pritaikyti įrankio veikimo ritmą prie apdirbimo sąlygų, kad skirtingose srityse būtų naudojami tinkamesni pjovimo parametrai.
Įrankio greitinimas mažos apkrovos vietose
Kai pjovimo tolerancija maža, o apkrova maža, padavimo greitį galima atitinkamai padidinti, kad sutrumpėtų apdirbimo laikas mažos apkrovos srityse.
- Sutrumpinkite neproduktyvų laiką ir pagerinkite medžiagų šalinimo efektyvumą per laiko vienetą.
- Visiškai išnaudokite staklės, veleno ir pjovimo įrankio galimybes.
- Pagerinkite bendrą įrankių trajektorijos efektyvumą, išlaikant apdirbimo kokybę.
Adaptyvus padavimas gali sutrumpinti konservatyvų darbo laiką, kuris paprastai būdingas pjovimui pastoviu greičiu.
Aktyvus greičio mažinimas didelės apkrovos zonose
Kai įrankis įeina į gilius griovelius, kampus arba sritis su didele medžiagos užlaida, adaptyvi strategija gali aktyviai sumažinti pastūmos greitį, kad pjovimo procesas būtų stabilesnis.
- Sumažinkite momentines pjovimo jėgas.
- Sumažinkite įrankio lūžinėjimo ir nenormalaus nusidėvėjimo riziką.
- Sumažinkite staigius veleno apkrovos padidėjimus.
- Pjovimo temperatūrą ir apdirbimo sąlygas palaikykite stabilesniame diapazone.
Šis dinaminis reguliavimas padeda išvengti viso įrankio trajektorijos efektyvumo paaukojimo dėl kelių didelės apkrovos sričių.
Kiek geresnis iš tikrųjų gali būti adaptyvus šėrimas?
Faktinis pagerėjimas labai priklauso nuo medžiagos, įrankio, staklės, apdirbimo trajektorijos sudėtingumo ir pradinių parametrų. Nė vienas procentas negali atspindėti visų CNC frezavimo projektų. Apskritai rezultatus reikėtų įvertinti išsamiai, atsižvelgiant į apdirbimo laiką, įrankio tarnavimo laiką ir apdirbimo kokybę.
Apdirbimo laikas gali žymiai sutrumpėti
Detalių, kuriose yra dideli medžiagų tolerancijų skirtumai, daug kampų arba sudėtingų ertmių, adaptyvus padavimas paprastai suteikia daugiau optimizavimo galimybių nei vien pastovaus greičio strategija.
- Sumažinus konservatyvų pastūmos greitį mažos apkrovos srityse, galima sutrumpinti bendrą apdirbimo laiką.
- Sudėtingose įrankių trajektorijose dinaminis pastūmos greičio reguliavimas gali sumažinti nereikalingą lėtėjimą.
- Detalių su giliomis ertmėmis, siaurais plyšiais ir keliais kampais atveju optimizavimo efektas paprastai yra labiau pastebimas.
- Kuo sudėtingesnė įrankio trajektorija ir kuo netolygiau paskirstyta medžiaga, tuo didesnė paprastai yra adaptyvaus pastūmos vertė.
Apdirbimo laiko pagerėjimas daugiausia pasiekiamas tinkamai paskirstant pastūmos greičius skirtingose apkrovose, o ne tiesiog didinant pastūmos greitį visame procese.
Įrankio tarnavimo laikas taip pat yra svarbus rodiklis
Jei padavimo greitis didinamas vien siekiant didesnio našumo, gali padidėti ir įrankių susidėvėjimas. Adaptyvios strategijos kontroliuoja pjovimo intensyvumą didelės apkrovos srityse ir pagerina veikimo efektyvumą mažos apkrovos srityse, taip sumažindamos nuolatinio įrankio perkrovos, lokalizuoto temperatūros kilimo, nenormalaus susidėvėjimo, skilimo ir įrankio lūžio riziką, tuo pačiu išlaikant stabilią pjovimo briaunos būklę. Tikrasis pranašumas turėtų būti įvertintas lyginant apdirbimo laiką, įrankių sunaudojimą ir detalės priėmimo rodiklį, o ne vertinant tik vienos detalės ciklo laiką.
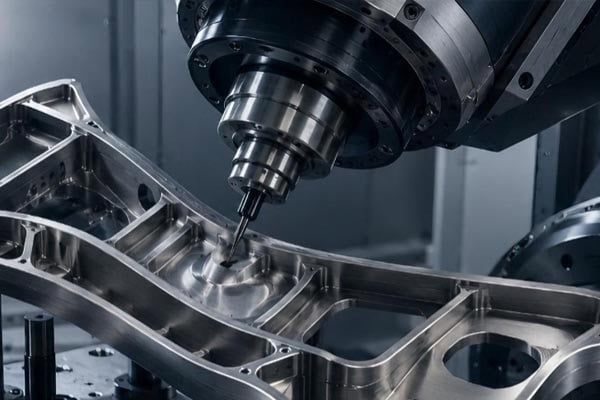
Kurios CNC frezavimo staklės labiau tinka adaptyviam padavimui?
Ne kiekvienai detalei reikalingas sudėtingas dinaminis padavimo valdymas, tačiau adaptyvaus padavimo vertė paprastai yra didesnė toliau nurodytuose apdirbimo procesuose.
Giliųjų ir sudėtingųjų ertmių apdirbimas
Gilių ertmių apdirbimas dažnai susijęs su įrankio iškyša, ribota erdve ir skirtingais medžiagos užlaidų lygiais. Adaptyvi pastūma gali koreguoti apdirbimo ritmą pagal apkrovą skirtingose vietose.
- Sumažinkite įrankio perkrovos riziką siaurose vietose.
- Sumažinkite vibracijos, kurią sukelia ilgos įrankių iškyšos, tikimybę.
- Pagerinkite pjovimo stabilumą gilių ertmių apačioje ir šoninėse sienelėse.
- Pagerinkite matmenų pastovumą apdirbant sudėtingas ertmes.
Tai padeda giliųjų ertmių CNC frezavimui pasiekti geresnę efektyvumo, stabilumo ir apdirbimo kokybės pusiausvyrą.
Sunkiai apdirbamos medžiagos
Titano lydiniai, aukštos temperatūros lydiniai ir tam tikri didelio stiprumo nerūdijantys plienai yra jautresni pjovimo sąlygoms. Adaptyvios strategijos gali padėti kontroliuoti pjovimo apkrovą ir apdirbimo temperatūrą.
- Saugokite įrankį nuo ilgo buvimo veikiamas didelės apkrovos.
- Sumažinkite koncentruoto pjovimo karščio poveikį įrankio tarnavimo laikui.
- Sumažinkite medžiagų sukibimo ir nenormalaus nusidėvėjimo riziką.
- Pagerinkite proceso stabilumą apdirbant sunkiai apdirbamas medžiagas.
Šioms medžiagoms adaptyvus pastūmimas paprastai yra efektyvesnis, kai naudojamas kartu su tinkamais įrankiais, aušinimo metodais ir pjovimo parametrais.
Grubus apdirbimas ir didelių medžiagų šalinimas
Grubaus apdirbimo metu pašalinamos medžiagos kiekis gali labai skirtis. Fiksuotas pastūmos greitis gali lemti, kad kai kurios sritys būtų pernelyg konservatyvios, o kitos – per didelės apkrovos. Adaptyvus pastūmos greitis gali reguliuoti įrankio greitį pagal faktinį medžiagos leistiną nuokrypą, sumažinti pjovimo poveikį srityse su didele leistina nuokrypa, pagerinti medžiagos šalinimo efektyvumą srityse su mažesne leistina nuokrypa ir sumažinti veleno apkrovos svyravimus.
Kaip galite nustatyti, ar adaptyvios strategijos tikrai kuria vertę?
Rinkdamiesi apdirbimo strategiją, gamintojai neturėtų lyginti tik teorinių parametrų. Jie taip pat turėtų patvirtinti rezultatus remdamiesi faktiniais gamybos duomenimis. Tik kartu įvertinus efektyvumą, sąnaudas ir kokybę, galima tiksliai nustatyti tikrąją adaptyvaus padavimo naudą.
Palyginkite apdirbimo laiką vienai detalei
Užfiksuokite apdirbimo laiką tomis pačiomis detalės, įrankio ir įrangos sąlygomis, kad nustatytumėte faktinį gamybos ciklo laiko pagerėjimą, pasiektą pritaikomojo padavimo būdu.
- Palyginkite kiekvienos detalės apdirbimo laiką, kai pjovimo greitis yra pastovus, ir pritaikomojo padavimo režimu.
- Užrašykite faktinį darbo laiką skirtingose apdirbimo zonose.
- Stebėkite, ar žymiai sutrumpėja lėtėjimo ir laukimo laikas.
- Naudokite partijos gamybos duomenis, kad nustatytumėte, ar ciklo trukmės pagerėjimas yra nuoseklus.
Nuolat registruojant ir analizuojant apdirbimo duomenis, galima tiksliau įvertinti faktinę adaptyvių padavimo strategijų naudą.
Įrankio sunaudojimo sekimas
Tuo pačiu metu užregistruokite kiekvienai detalių partijai naudotų įrankių skaičių ir neįprastų įrankių pakeitimų skaičių, kad įvertintumėte apdirbimo strategiją bendrųjų sąnaudų požiūriu.
- Užrašykite detalių, kurias galima apdirbti vienu įrankiu, skaičių.
- Dokumentuokite įskilimų, įrankių lūžių ir neįprasto nusidėvėjimo atvejus.
- Palyginkite įrankių keitimo dažnumą taikant skirtingas apdirbimo strategijas.
- Apskaičiuokite įrankių kainos įtaką vienos detalės apdirbimo kainai.
Jei apdirbimo laikas sutrumpėja, o įrankių sunaudojimas žymiai padidėja, pastūmos greičio reguliavimo diapazoną reikia dar kartą optimizuoti.
Patikrinkite apdirbimo kokybę
Taip pat reikėtų įvertinti matmenų pastovumą, paviršiaus šiurkštumą ir briaunų kokybę, siekiant užtikrinti, kad efektyvumo didinimas nebūtų vykdomas produkto kokybės sąskaita.
- Patikrinkite, ar kritiniai matmenys išlieka stabilūs.
- Palyginkite paviršiaus šiurkštumą skirtingose vietose.
- Stebėkite, ar kampuose, angų dugnuose ar plonasienių vietose neatsiranda kokybės defektų.
- Įvertinkite produkto priėmimo rodiklį partijos gamybos metu.
Adaptyvusis padavimas gali būti laikomas išties vertingu tik tada, kai pasiekiama pagrįsta pusiausvyra tarp apdirbimo efektyvumo, įrankio tarnavimo laiko ir gaminio kokybės.
Išvada
Adaptyvaus padavimo strategijų pranašumas, palyginti su pastovaus greičio pjovimu, yra jų gebėjimas dinamiškai reguliuoti įrankio judėjimą pagal apdirbimo apkrovą, o ne versti įrankį susidurti su skirtingomis pjovimo sąlygomis tuo pačiu greičiu viso proceso metu. Sudėtingoms ertmėms, gilioms ertmėms, sunkiai apdirbamoms medžiagoms ir CNC frezavimo užduotims, kurioms reikia didelių medžiagų nuolaidų, ši strategija suteikia didesnį potencialą vienu metu pagerinti apdirbimo ciklo laiką, įrankio tarnavimo laiką ir gamybos stabilumą. „TiRapid“ gali optimizuoti CNC frezavimo procesus pagal medžiagą, detalės struktūrą ir įrangos sąlygas, užtikrindama, kad apdirbimo efektyvumo pagerinimas būtų grindžiamas stabilia kokybe.
















