
Tikslaus apdirbimo metu daugelis dalių po apdorojimo gali atrodyti atitinkančios reikalavimus, tačiau vėlesnio surinkimo ar ilgalaikio eksploatavimo metu gali kilti tokių problemų kaip matmenų pokyčiai, deformacija ar sumažėjęs tikslumas. Viena iš pagrindinių šių problemų priežasčių yra liekamasis įtempis medžiagos viduje. Tai ypač dažna problema dideliuose konstrukciniuose komponentuose, plonasienėse dalyse, didelio kietumo plieno komponentuose ir termiškai apdorotose dalyse, kur vidinis įtempis gamybos metu gali tapti reikšmingesnis. Įtempių mažinimas nėra pasirenkamas papildomas žingsnis; tai svarbus procesas, užtikrinantis matmenų stabilumą ir ilgalaikį našumą, ir jis plačiai naudojamas tikslaus apdirbimo projektuose.
Kodėl tiksliojo apdirbimo metu reikalingas įtempių mažinimas?
Metalo apdirbimo metu tokie procesai kaip pjovimas, terminis apdorojimas, suvirinimas ir prispaudimas gali pakeisti pradinę medžiagos vidinę būklę, sukurdami tam tikrą liekamąjį įtempį. Šie įtempiai neišnyksta iš karto po apdirbimo. Vietoj to, jie gali palaipsniui mažėti sandėliavimo ar eksploatavimo metu, sukeldami detalės matmenų pokyčius. Įprastiems komponentams šie pokyčiai gali turėti nedidelį poveikį, tačiau didelio tikslumo detalėms net ir nedideli nukrypimai gali turėti įtakos surinkimo našumui ir įrangos stabilumui.
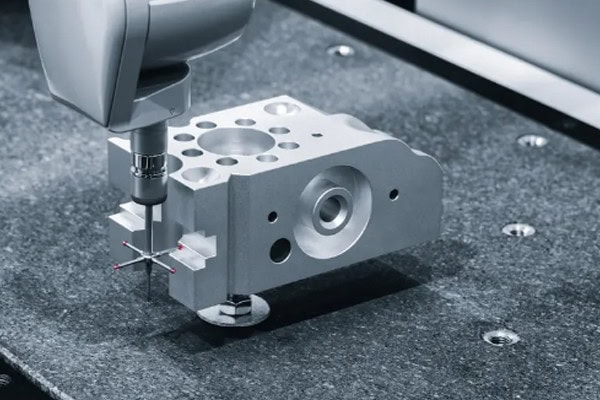
Apdirbimo procesai gali sukelti vidinį įtempį
Tikslusis apdirbimas – tai ne tik medžiagos pašalinimas. Pjovimo metu įrankis veikia ruošinį jėga, kartu generuodamas šilumą. Apdirbant sudėtingus konstrukcinius komponentus, skirtingose vietose gali būti pašalinamas skirtingas medžiagos kiekis, todėl pasikeičia vidinių įtempių pasiskirstymas. Netinkamai apdorojus, matmenų tikslumas vėlesnio apdorojimo metu gali tapti nestabilus.
Dažniausios mechaninio apdirbimo įtempio priežastys:
- Pjovimo jėgos keičia medžiagos vidinę pusiausvyrą.
- Temperatūros pokyčiai sukelia lokalizuotą terminį įtempį.
- Netolygus medžiagos pašalinimas sukelia įtempių persiskirstymą.
- Prispaudimo slėgis turi įtakos pradinei medžiagos būklei.
Tinkamas proceso valdymas kartu su tinkamais įtempių mažinimo metodais gali sumažinti deformacijos riziką ir pagerinti apdirbimo stabilumą.
Liekamasis įtempis veikia matmenų stabilumą
Daugelis klientų susiduria su dažna problema: detalė atitinka matmenų reikalavimus iš karto po apdirbimo, tačiau šiek tiek pasikeičia po ilgesnio stovėjimo arba surinkimo metu. Ši situacija dažnai susijusi su vidinių liekamųjų įtempių išsiskyrimu. Tiksliosios įrangos komponentams matmenų stabilumo išlaikymas yra labai svarbus reikalavimas.
Likęs įtempis gali sukelti:
- Dalies deformacija arba išlinkimas.
- Sumažintas surinkimo tikslumas.
- Mažesnis ilgalaikis patikimumas.
Įtempių mažinimo apdorojimas padeda stabilizuoti medžiagos vidinę būklę, sumažina vėlesnius matmenų pokyčius ir leidžia tiksliai apdirbtoms detalėms išlaikyti didesnį tikslumą.
Didelio tikslumo detalėms reikia daugiau dėmesio skirti įtempių mažinimui
Skirtingoms dalims taikomi skirtingi įtempių mažinimo reikalavimai. Standartiniams mechaniniams komponentams gali reikėti tik pagrindinio apdorojimo, o tiksliosioms dalims, naudojamoms aviacijos ir kosmoso, medicinos įrangos ir automatizavimo sistemose, reikalinga griežtesnė kontrolė. Plonasienės dalys, ilgi velenai ir sudėtingos konstrukcijos yra ypač jautrios įtempiams dėl mažesnio jų standumo.
Šiems komponentams paprastai reikia skirti daugiau dėmesio:
- Matmenų stabilumas po apdirbimo.
- Ilgalaikis eksploatavimo patikimumas.
- Kritinių sričių tikslumo kontrolė.
Sudėtingose taikymo srityse įtempių mažinimas tapo svarbia tikslaus apdirbimo proceso dalimi.
Kokie yra dažniausiai naudojami įtempių mažinimo metodai tiksliajame apdirbime?
Įtempių mažinimas neapsiriboja vienu metodu. Skirtingoms medžiagoms, konstrukcijoms ir apdirbimo reikalavimams reikalingi skirtingi metodai. Faktinėje gamyboje pasirinkimas priklauso nuo medžiagos tipo, detalės dydžio ir būsimų apdirbimo planų. Netinkamas metodas gali neduoti norimo rezultato arba gali paveikti gamybos efektyvumą. Pramoninėje gamyboje dažniausiai naudojami šie metodai.
Terminio įtempio mažinimo gydymas
Terminio įtempio mažinimas yra vienas iš labiausiai paplitusių metodų. Jis veikia kontroliuojant kaitinimo temperatūrą, laikymo laiką ir aušinimo greitį, kad palaipsniui būtų pašalintas vidinis medžiagos įtempis. Šis metodas dažniausiai naudojamas plieninėms detalėms, liejiniams ir metalinėms detalėms, kurios turi didelę apdirbimo deformaciją.
Šiluminio įtempio mažinimas suteikia keletą privalumų:
- Sumažina liekamąjį įtempį medžiagos viduje.
- Pagerina matmenų stabilumą po mechaninio apdirbimo.
- Tinka dideliems ir sudėtingiems metaliniams komponentams.
Tačiau temperatūros kontrolė yra nepaprastai svarbi terminio apdorojimo metu. Netinkamas tvarkymas gali paveikti medžiagos savybes, todėl tiksliojo mechaninio apdirbimo projektams reikalingas tinkamas procesas, pagrįstas medžiagos savybėmis.
Natūralus senėjimo streso palengvinimas
Natūralus senėjimas – tai metodas, leidžiantis laipsniškai atsikratyti vidinių įtempių, laikant dalis tam tikromis aplinkos sąlygomis. Šis metodas yra gana paprastas ir tinka komponentams, kurių gamybos grafikai suteikia pakankamai laiko stabilizavimui.
Pagrindiniai pranašumai apima:
- Paprastas gydymo procesas.
- Medžiagos savybių reikšmingai nekeičia.
- Tinka detalėms, kurioms reikalingas ilgalaikis stabilumas.
- Padeda sumažinti deformacijos riziką vėlesnio apdirbimo metu.
Nors natūralus senėjimas trunka ilgiau, tinkamas planavimas gali padėti didelio tikslumo komponentams pasiekti geresnį matmenų stabilumą.
Vibracinio streso mažinimas
Vibracijos įtempių mažinimas naudoja mechaninę vibraciją, kad padėtų sumažinti vidinius įtempius medžiagose. Jis vis dažniau naudojamas kai kuriose tiksliosios gamybos srityse. Palyginti su tradiciniu terminiu apdorojimu, jis daro mažesnį poveikį medžiagos savybėms ir tinka detalėms, kuriose nepageidaujami dideli medžiagos pokyčiai.
Šis metodas suteikia tokių privalumų kaip:
- Santykinai trumpesnis apdorojimo laikas.
- Sumažinta vėlesnės deformacijos rizika.
- Tinka dideliems konstrukciniams elementams.
Vibracijos įtempių mažinimas gali būti naudojamas kaip papildomas procesas, siekiant pagerinti tiksliai apdirbtų detalių stabilumą.
Kaip galima sumažinti įtempių poveikį tikslaus apdirbimo metu?
Nors įtempių mažinimas gali pagerinti medžiagos stabilumą, vien tik poapdorojimo nepakanka. Jei apdirbimo metu įtempių susidarymas ignoruojamas, vis tiek gali kilti tikslumo problemų. Daugelis deformacijos problemų išsivysto palaipsniui, keičiantis apdirbimo maršrutams, pjovimo metodams ir prispaudimo procesams. Tiksliojo apdirbimo metu įtempių mažinimas reikalauja kontrolės nuo pradinio planavimo iki faktinės gamybos.
Optimizuokite apdirbimo seką, kad sumažintumėte deformaciją
Apdirbimo seka tiesiogiai veikia vidinių įtempių pokyčius detalės viduje. Per didelis medžiagos kiekis vienu metu gali smarkiai pakeisti komponento įtempių balansą. Tinkamai organizuojant grubaus apdirbimo, pusapdailos ir apdailos procesus, įtempiai mažinami palaipsniui.
Optimizavimo metodai apima:
- Pirmiausia atliekamas grubus apdirbimas su didesnėmis užlaidomis.
- Paliekant pagrįstą apdirbimo toleranciją.
- Apdailos operacijų atlikimas etapais.
Gerai suplanuota apdirbimo seka sumažina deformacijos riziką ir pagerina galutinį matmenų stabilumą.
Valdykite pjovimo parametrus, kad sumažintumėte apdirbimo slėgį
Pjovimo parametrai tiesiogiai veikia šilumos susidarymą ir pjovimo jėgas apdirbimo metu. Jei pjovimo greitis, pastūma ar pjovimo gylis yra netinkami, medžiagoje gali atsirasti papildomas įtempis.
Svarbūs veiksniai apima:
- Venkite per didelių pjovimo apkrovų.
- Temperatūros pokyčių valdymas apdirbimo metu.
- Tinkamų įrankių pasirinkimas pjovimo pasipriešinimui sumažinti.
Stabilios pjovimo sąlygos padeda sumažinti įtempių susidarymą ir išlaikyti apdirbimo procesą nuoseklesnį.
Tobulinti tvirtinimo metodus, siekiant apsaugoti detalės stabilumą
Prispaudimas yra dažnai nepastebimas veiksnys tiksliojo apdirbimo metu. Per didelė prispaudimo jėga gali sukelti papildomą deformaciją, ypač plonasienių ir sudėtingų konstrukcinių dalių atveju.
Tvirtinimo aspektai apima:
- Venkite per didelės priveržimo jėgos.
- Tinkamų pozicionavimo metodų pasirinkimas.
- Išorinio slėgio poveikio mažinimas.
- Palaikyti stabilias apdirbimo sąlygas.
Tinkami prispaudimo metodai sumažina išorinių jėgų sukeliamas apdirbimo klaidas ir pagerina detalės vientisumą.
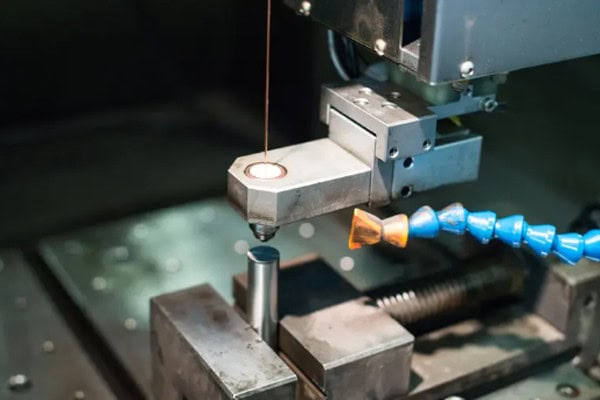
Kaip įtempių mažinimas pagerina tikslaus apdirbimo kokybę?
Įtempių mažinimo tikslas yra ne tik sumažinti vidinius medžiagos įtempius, bet ir užtikrinti, kad detalės išliktų stabilios visą jų eksploatavimo laiką. Didelio tikslumo gamyboje apdirbimo užbaigimas nereiškia, kad visas procesas yra baigtas. Taip pat reikia atsižvelgti į matmenų pokyčius surinkimo ir eksploatavimo metu. Tinkamai sumažindami įtempius ir kontroliuodami apdirbimą, gamintojai gali pagerinti detalių patikimumą ir sumažinti priežiūros riziką.
Dalies matmenų stabilumo gerinimas
Po tinkamo įtempių mažinimo apdorojimo medžiagos vidinė būklė tampa stabilesnė, todėl vėlesnio naudojimo metu sumažėja matmenų pokyčiai.
Pagrindiniai patobulinimai:
- Mažesnė deformacijos rizika po mechaninio apdirbimo.
- Geresnis matmenų išlaikymas.
- Pagerintas surinkimo stabilumas.
Sudėtingų detalių apdirbimo rezultatų gerinimas
Sudėtingiems konstrukciniams komponentams įtempių valdymas yra ypač svarbus. Tinkamas apdorojimas padeda detalėms geriau išlaikyti formos tikslumą.
Privalumai:
- Didesnis sudėtingo apdirbimo sėkmės rodiklis.
- Sumažinti pakartotinio apdorojimo reikalavimai.
- Pagerinta bendra apdirbimo kokybė.
Partijos gamybos nuoseklumo užtikrinimas
Masinės gamybos metu labai svarbu išlaikyti nuoseklų skirtingų dalių našumą. Stabilūs įtempių mažinimo procesai padeda sumažinti gaminių skirtumus.
Pagrindiniai pranašumai apima:
- Pagerintas produkto konsistencijos lygis.
- Sumažinti kokybės svyravimai.
- Padidintas gamybos patikimumas.
Įtempių mažinimas yra svarbus procesas, siekiant išlaikyti tikslumą ir stabilumą atliekant tikslųjį apdirbimą, ypač sudėtingoms konstrukcijoms, didelio tikslumo mechaniniams komponentams ir įrangai, skirtai ilgalaikiam naudojimui. Tinkamas vidinių medžiagos įtempių valdymas gali sumažinti deformacijos riziką ir pagerinti gaminio patikimumą. Nuo medžiagos apdorojimo iki apdirbimo proceso optimizavimo – kiekvienas žingsnis turi įtakos galutiniam rezultatui. „Tirapid“ specializuojasi tiksliojo apdirbimo paslaugose, teikdama didelio tikslumo detalių gamybos sprendimus, padedančius įmonėms pasiekti stabilius, patikimus ir individualius apdirbimo rezultatus.
















