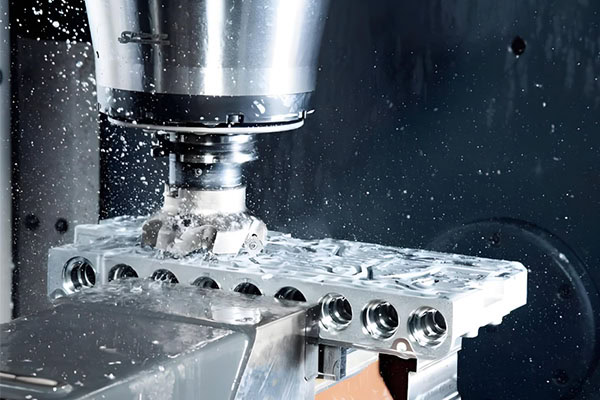
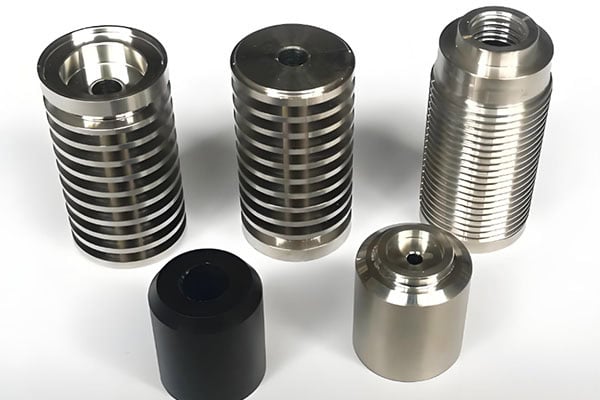
Matmenų tolerancijos yra svarbus metalo apdirbimo aspektas. Mechaninės detalės matmuo, nurodytas inžineriniame brėžinyje, nebūtinai reiškia, kad galutinė detalė turi pasiekti absoliučią vertę. Vietoj to, paprastai leidžiamas tam tikras matmenų kitimo diapazonas.
Protingas tolerancijos nuokrypis užtikrina, kad dalys gali būti tinkamai surinktos ir veiktų taip, kaip numatyta, tuo pačiu išvengiant nereikalingų didelio tikslumo apdirbimo išlaidų. Jei tolerancijos yra per laisvos, dalys gali netikti arba netinkamai veikti. Jei jos yra per ankštos, gali padidėti apdirbimo sunkumai, patikros reikalavimai, gamybos laikas ir bendros išlaidos.
gauti 20% išjungtas
Jūsų pirmasis užsakymas
Reikia nestandartinių metalinių ir plastikinių detalių?
Kokie yra metalo apdirbimo tolerancijos?
Kaip tolerancijos yra susijusios su faktiniais matmenimis?
Tolerancija reiškia leistiną detalės matmenų kitimo diapazoną. Pavyzdžiui, jei matmuo nurodytas kaip 20 ± 0.05 mm, faktinis apdirbtas matmuo paprastai turi likti nuo 19.95 mm iki 20.05 mm.
Faktiškai apdirbant metalą, tiksliai pasiekti teorinį matmenį yra sunku, nes tokie veiksniai kaip medžiagos savybės, įrankių susidėvėjimas, staklių tikslumas, temperatūra ir apdirbimo procesai gali turėti įtakos galutiniam rezultatui. Todėl inžinieriai turi apibrėžti priimtiną tolerancijos diapazoną, remdamiesi detalės funkciniais reikalavimais.
Kodėl gi nenaudojant griežtų tolerancijų kiekvienam matmeniui?
Ne kiekvienas matmuo reikalauja didelio tikslumo. Matmenims, kurie mažai veikia surinkimą ar funkciją, dažnai pakanka standartinių arba mažesnių tolerancijų.
Taikant itin griežtus kiekvieno matmens tolerancijos dydžius, gali padidėti apdirbimo sudėtingumas ir gali prireikti tikslesnės įrangos bei papildomų tikrinimo procedūrų, o tai galiausiai padidina CNC apdirbimo sąnaudas.
Į kokius veiksnius reikėtų atsižvelgti nustatant metalo apdirbimo tolerancijas?
Tikroji detalės funkcija
Leistinas nuokrypis turėtų būti atspirties taškas detalės funkciniams reikalavimams. Jei du komponentai turi būti glaudžiai sujungti, poravimosi matmenims paprastai reikalingi griežtesni tolerancijos intervalai.
Pavyzdžiui, veleno ir skylės sujungimas turi būti kruopščiai kontroliuojamas. Per didelis laisvumas gali sukelti laisvumą, o nepakankamas laisvumas gali apsunkinti surinkimą arba net jį padaryti neįmanomą.
Todėl inžinieriai pirmiausia turėtų nustatyti detalės funkcinius reikalavimus, o tada nustatyti atitinkamus matmenų tolerancijas.
Medžiagos savybės
Skirtingi metalai apdirbimo metu elgiasi skirtingai. Aliuminio, plieno, nerūdijančio plieno, vario ir titano lydiniai skiriasi kietumu, šiluminiu plėtimusi, apdirbamumu ir kitomis savybėmis.
Kai kurios medžiagos yra labiau linkusios deformuotis arba patirti šiluminį poveikį. Į šias savybes reikėtų atsižvelgti nustatant apdirbimo tolerancijas, ypač tiksliųjų komponentų atveju.
Staklių galimybės
Skirtingos CNC staklės pasižymi skirtingu tikslumu ir stabilumu. Standartiniai 3 ašių apdirbimo centrai, tikslūs CNC staklės ir daugiaašė apdirbimo įranga gali skirtis padėties nustatymo tikslumu ir pakartojamumu.
Todėl inžinieriai neturėtų nustatyti tolerancijų remdamiesi vien brėžiniu. Jie taip pat turėtų patvirtinti, kad faktinė gamybos įranga gali nuosekliai atitikti nurodytus reikalavimus.
Pagrindiniai parametrai, į kuriuos inžinieriai turėtų atsižvelgti
Matmenų tolerancijos
Matmenų tolerancija yra viena iš pagrindinių tolerancijos rūšių. Ji kontroliuoja tokius matmenis kaip ilgis, plotis, skersmuo ir storis.
Rengiant inžinerinius brėžinius, tolerancijos turėtų būti priskiriamos pagal kiekvieno matmens funkcinę svarbą, o ne tiesiog taikant tą pačią toleranciją kiekvienam elementui.
Geometrinės tolerancijos
Be matmenų tikslumo, detalės forma ir padėtis gali turėti įtakos surinkimui ir veikimui. Plokštumas, apvalumas, koncentriškumas, statmenumas ir padėtis yra dažni geometrinių tolerancijų pavyzdžiai.
Metalinėms detalėms, kurios turi tiksliai atitikti kelis komponentus, geometriniai tolerancijos kartais gali būti svarbesnės nei vien matmenų tolerancijos.
Paviršiaus nelygumai
Nors paviršiaus šiurkštumas nėra griežtai matmenų tolerancija, tai dar vienas svarbus parametras metalo apdirbimo brėžiniuose.
Slystantiems paviršiams, sandarinimo vietoms ir matomiems paviršiams gali reikėti skirtingo paviršiaus šiurkštumo lygio. Šie reikalavimai gali turėti įtakos tiek apdirbimo procesui, tiek galutinei kainai.
Datos ir matavimo metodai
Tolerancijos turi būti pagrįstos aiškiai apibrėžtais atskaitos taškais ir matavimo metodais. Jei skirtingose apdirbimo operacijose naudojami skirtingi atskaitos taškai, gali atsirasti matmenų sudėjimo paklaidų.
Todėl inžinieriai turėtų aiškiai apibrėžti svarbiausius atskaitos taškus brėžiniuose ir užtikrinti, kad apdirbant ir tikrinant būtų naudojamos nuoseklios nuorodos.
Kaip tinkamai nustatyti CNC apdirbimo tolerancijas?
Atskirti kritinius ir nekritinius matmenis
Ne kiekvienam matmeniui reikalingas toks pat tikslumas. Inžinieriai gali klasifikuoti matmenis pagal jų funkcinę svarbą.
Kritiniams matmenims, turintiems įtakos surinkimui, judėjimui ar gaminio veikimui, gali reikėti griežtesnių tolerancijų, o nekritiniams matmenims dažnai gali būti taikomi lankstesni tolerancijos dydžiai.
Apsvarstykite gamybos procesą
Tolerancijos reikalavimai taip pat turėtų atitikti faktinį apdirbimo procesą. Kai kuriems matmenims gali pakakti standartinio frezavimo, o griežtesniems tolerancijos nuokrypiams gali prireikti apdailos operacijų, tokių kaip tikslusis apdirbimas, praplėtimas, šlifavimas ar kiti procesai.
Gamybos pajėgumų įvertinimas ankstyvoje gaminio projektavimo stadijoje gali padėti išvengti problemų, kai detalę sunku arba ji yra be reikalo brangi pagaminti.
Kaip tolerancijos veikia metalo apdirbimo sąnaudas?
Didesnis tikslumas reiškia aukštesnius gamybos reikalavimus
Griežtesni tolerancijos nuokrypiai paprastai reikalauja didesnio apdirbimo tikslumo. Gamintojams gali tekti sumažinti pjovimo greitį, pridėti apdailos operacijų ir dažniau atlikti matmenų patikrinimus.
Visi šie veiksniai gali padidinti gamybos laiką ir sąnaudas.
Protingi tolerancijos nuokrypiai gali padėti sumažinti išlaidas
Pagrįstų tolerancijų pasirinkimas nereiškia didžiausio įmanomo tikslumo siekimo. Tikslas yra rasti praktišką pusiausvyrą tarp detalės funkcionalumo ir gamybos sąnaudų.
Kai gaminio našumas nepakinta, sušvelninus nereikšmingų matmenų tolerancijas, galima pagerinti apdirbimo efektyvumą ir sumažinti nereikalingą patikrinimą bei pakartotinį apdirbimą.
Nustatant metalo apdirbimo tolerancijas, reikia atsižvelgti į detalės funkciją, medžiagos savybes, staklių galimybes, matmenų reikalavimus, geometrinį tikslumą, paviršiaus šiurkštumą ir tikrinimo metodus.
CNC metalo apdirbimo projektuose tinkamai apibrėžti tolerancijos nuokrypiai gali užtikrinti patikimą surinkimą ir stabilų našumą, tuo pačiu išvengiant nereikalingų gamybos sąnaudų. Inžinieriai turėtų bendrauti su gamybos komanda projektavimo etape ir nustatyti tolerancijas, pagrįstas faktinėmis apdirbimo galimybėmis. Šis metodas padeda pasiekti geresnę tikslumo, kokybės, efektyvumo ir sąnaudų pusiausvyrą.
autorius
Galen direktorius ir įkūrėjas
Įsipareigoję užtikrinti, kad gamybos pramonėje teiktume geriausias įmanomas paslaugas.
Hidraulinis kolektorius sujungia skysčių jungtis ir valdymo komponentus į kompaktišką mazgą. Užuot visiškai pasikliavęs išoriniais vamzdžiais ir jungiamosiomis detalėmis, jis naudoja bloko viduje esančius kanalus, kad...
CNC apdirbimo technologija naudoja kompiuteriu valdomas stakles, skirtas medžiagai iš ruošinio pašalinti ir tikslioms detalėms iš metalų, plastikų ir kitų inžinerinių medžiagų pagaminti. Palyginti su rankiniu apdirbimu, CNC sistemos
Paviršiaus apdailos simboliai yra glaustas būdas nurodyti mechanikams, inspektoriams ir tiekėjams, kaip turėtų veikti pagamintas paviršius. Mažas išnašas inžineriniame brėžinyje gali apibrėžti šiurkštumą, medžiagą
Puslaidininkinė dušo galvutė paskirsto proceso dujas per plokštelę per kruopščiai suprojektuotą kanalų ir išleidimo angų tinklą. Jos geometrija, medžiaga ir paviršiaus būklė turi įtakos tam, kaip tolygiai...
Turbinos mentė yra formos komponentas, padedantis judančio skysčio energiją paversti mechanine energija. Dujų arba garo turbinoje besisukančios mentės veikia su stacionariomis mentėmis.
Kompresoriaus sparnuotė yra dideliu greičiu besisukanti dalis, kuri išcentriniame kompresoriuje perduoda mechaninę energiją dujoms. Jos mentės greitina dujas per kruopščiai suprojektuotus srauto kanalus, padėdamos
Apdirbto paviršiaus šiurkštumas apibūdina mikroskopinius iškilimus ir įdubimus, likusius ant detalės po pjovimo. Šie nelygumai gali būti per maži, kad būtų aiškiai matomi, tačiau jie gali turėti įtakos trinčiai, sandarumui,
Turbinų mentės gaminamos iš medžiagų, parinktų atsižvelgiant į jų darbo etapo temperatūrą, mechanines apkrovas ir aplinką. Aukštos temperatūros dujų turbinose dažniausiai naudojami nikelio pagrindo superlydiniai, o karščiui atsparūs plienai –...
Plokštelių griebtuvas yra tikslus laikymo įtaisas, kuris laiko ir tvirtina silicio plokšteles puslaidininkių gamybos, tikrinimo ir bandymo metu. Priklausomai nuo konstrukcijos, jame naudojamas vakuuminis slėgis, elektrostatinė trauka,
Menčių apdirbimo metu sukuriamas arba tobulinamas sparnas, tvirtinimo elementai ir briaunos, leidžiančios mentei tilpti į mazgą ir sąveikauti su darbiniu skysčiu. Iššūkis yra šių elementų valdymas.
CNC apdirbta plokštė gali pasiekti savo storio ribas ir vis tiek sukelti problemų, kai ji tvirtinama varžtais prie mazgo. Išlenktas tvirtinimo paviršius gali palikti tarpų, deformuoti laikomą komponentą,
Kaip gaminamos turbinų mentės? Turbinų mentės yra tiksliai suprojektuoti komponentai, pagaminti kruopščiai kontroliuojant medžiagų paruošimą, CNC apdirbimą, šlifavimą, poliravimą ir kokybės patikrinimą. Priklausomai nuo mentės konstrukcijos, 5 ašių CNC...