
Tikrieji pramoninėje įrangoje naudojamų šilumokaičių apdirbimo iššūkiai dažnai slypi detalės viduje, o ne išorėje. Srauto kanalai, gilios skylės, tvirtinimo angos, sandarinimo grioveliai ir jungiamosios sąsajos gali būti įmontuoti tame pačiame komponente. Jie gali atrodyti kaip paprastos skylės ir grioveliai, tačiau norint juos tinkamai apdirbti, reikia kruopščiai planuoti procesą. Individualūs šilumokaičiai taip pat gali labai skirtis savo struktūra ir matmenimis, priklausomai nuo įrangos, todėl jų negalima tiesiog gaminti pagal vieną fiksuotą specifikaciją. Kalbant apie pramoninės įrangos šilumokaičių CNC apdirbimą, pirkėjai paprastai labiau rūpinasi, ar dalis galima nuosekliai apdirbti pagal brėžinius, ar surinkimas bus sklandus ir ar pakartotinės gamybos metu galima išlaikyti matmenų pastovumą.
Kokie yra CNC apdirbimo pranašumai pramoninių įrenginių šilumokaičiams?
Šilumokaičius dažnai reikia pritaikyti pagal įrangos struktūrą, o tai reiškia, kad matmenys, jungčių sąsajos ir vidiniai srauto kanalai gali skirtis. CNC apdirbimas puikiai tinka tokio tipo gamybai, nes apdirbimo kelius galima koreguoti programuojamais procesais, kad jie atitiktų skirtingas konstrukcijas. Pramoninės įrangos projektams, kuriems reikalingi prototipai, mažų partijų gamyba arba nuolatinė gamyba, svarbus ir lankstumas, ir matmenų stabilumas.
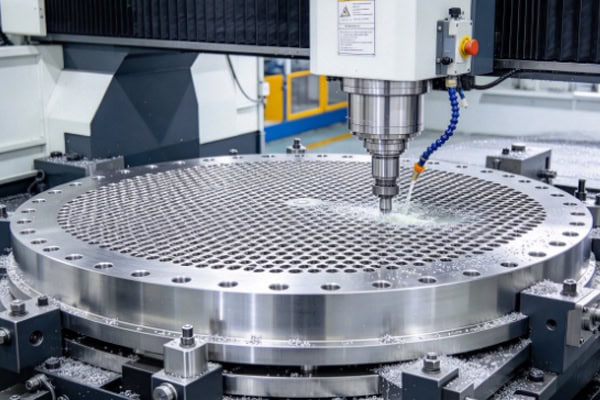
Lankstesnis sudėtingų srauto kanalų ir sąsajų apdirbimass
Šilumokaičiuose gali būti gilių skylių, susikertančių skylių, srauto kanalų, srieginių skylių ir sandarinimo griovelių, o šių struktūrų padėties ryšiai yra tikslūs. Apdirbant negalima sutelkti dėmesio tik į atskirus matmenis. Visas komponentas taip pat turi būti tinkamai sujungtas ir surinktas.
- Vidiniai srauto kanalai gali būti apdirbti pagal individualius brėžinius, neapsiribojant viena standartine specifikacija.
- Gilioms ir susikertančioms skylėms reikalinga tinkama apdirbimo seka, kad būtų sumažintas įrankio išlinkimas ir vidinės šerpetojančios vietos.
- Tvirtinimo angos, padėties nustatymo angos ir jungiamosios sąsajos gali būti valdomos kartu, kad būtų išlaikyti tikslūs padėčių ryšiai surinkimo metu.
- Netaisyklingus kontūrus, griovelius ir sandarinimo struktūras galima pagaminti naudojant skirtingus įrankių takus.
Šis metodas ypač praktiškas pramoninių įrenginių komponentams. Nestandartinių šilumokaičių apdirbimo procesą galima koreguoti tiesiogiai pagal faktinį brėžinį, o ne keisti originalų projektą vien tam, kad būtų lengviau gaminti.
Stabilesnis matmenų valdymas padeda sumažinti surinkimo koregavimus
Šilumokaičiai dažnai jungiami su vamzdynais, flanšais ar kitais įrangos moduliais. Jei skylių padėtys arba sandarinimo paviršiai neatitinka tolerancijos, montuojant gali tekti atlikti pakartotinius koregavimus. CNC apdirbimui naudojami užprogramuoti įrankių keliai kartu su kritinių matmenų tikrinimu, siekiant padėti išlaikyti vienodas apdirbimo sąlygas visose identiškose dalyse.
- Skylių skersmenys, tarpai tarp skylių ir centrinės padėtys gali būti stabilūs, kad būtų galima tiksliai sumontuoti jungiamuosius komponentus.
- Montavimo ir flanšų paviršiams reikalingas kontroliuojamas lygumas, kad būtų sumažinti tarpai ar nesutapimai po surinkimo.
- Sandarinimo griovelius galima išfrezuoti pagal brėžinio specifikacijas, kad būtų galima tinkamai sumontuoti sandariklius.
- Serijinės gamybos metu galima palaikyti patvirtintą procesą, siekiant sumažinti matmenų skirtumus tarp gamybos partijų.
Lengvesnis perėjimas nuo prototipų prie serijinės gamybos
Šilumokaičių projektai ne visada prasideda nuo didelio masto gamybos. Daugeliui pramoninių įrenginių projektų reikia kelių prototipų surinkimui ir bandymams, prieš pereinant prie didesnių kiekių. CNC apdirbimui nereikia didelio kiekio specialių įrankių, kuriuos reikėtų perdaryti pasikeitus specifikacijoms. Atnaujinus brėžinį, apdirbimo programas ir procesus galima atitinkamai pakoreguoti, todėl CNC apdirbimas tinka perėjimui nuo įrangos kūrimo prie gamybos.
Kuo skiriasi CNC apdirbimo prioritetai šilumokaičiams, pagamintiems iš skirtingų medžiagų?
Šilumokaičio gamybai naudojama medžiaga tiesiogiai veikia apdirbimo būdą. Aliuminio lydinius gana lengva pjaustyti, tačiau plonasienes konstrukcijas gali paveikti prispaudimo ir pjovimo jėgos. Vario lydiniams reikia kruopštaus šlifavimo ir paviršiaus valdymo, o nerūdijančiam plienui keliami didesni reikalavimai įrankio patvarumui ir pjovimo parametrams. Skirtingoms medžiagoms neturėtų būti taikomas tas pats apdirbimo metodas. Ankstyvas medžiagos rūšies ir apdirbimo reikalavimų patvirtinimas gali padaryti vėlesnę gamybą daug sklandesnę.
Aliuminio šilumokaičiai: plonų sienelių ir gilių griovelių valdymas
Aliuminis plačiai naudojamas pramoninėje įrangoje dėl savo santykinai mažo svorio ir gero apdirbamumo. Tačiau, kai šilumokaitis turi plonasienes sieneles, apdirbant reikia atidžiai kontroliuoti prispaudimo slėgį ir pjovimo sąlygas. Priešingu atveju, išėmus detalę iš mašinos, gali atsirasti matmenų pokyčių.
- Plonasienėms sritims reikalingi tinkami prispaudimo metodai, kad būtų išvengta deformacijos, kurią sukelia per didelė prispaudimo jėga.
- Giliųjų griovelių apdirbimui reikalingas efektyvus drožlių pašalinimas, kad drožlės nepaveiktų apdirbimo sąlygų.
- Kai skylės yra arti viena kitos, apdirbimo seka turėtų būti kruopščiai suplanuota, kad būtų sumažintas lokalizuotas įtempis.
- Komponentams, kuriems keliami paviršiaus reikalavimai, taip pat reikia kontroliuoti įrankių žymes, įbrėžimus ir lokalizuotus apdirbimo modelius.
Aliuminį gali atrodyti lengva apdirbti, tačiau norint pasiekti stabilius matmenis, reikia daugiau nei tiesiog padidinti pjovimo greitį. Dideliems plonasieniams šilumokaičiams ypač svarbi fiksavimo ir apdirbimo seka.
Vario lydinio šilumokaičiai: atkreipkite dėmesį į šerpetojančius paviršius ir jų būklę
Vario lydiniai pasižymi geru šilumos laidumu, tačiau apdirbant gali atsirasti šerpetojimas ir įrankio sukibimas. Vidiniams srauto kanalams ir tikslioms skylėms reikia pasirinkti tinkamus pjovimo įrankius ir apdirbimo parametrus, o drožlių šalinimas taip pat turi būti tinkamai valdomas, kad apdirbimo likučiai nepaveiktų vėlesnio naudojimo.
Nerūdijančio plieno šilumokaičiai: įrankių susidėvėjimas ir matmenų stabilumas yra svarbesni
Nerūdijantis plienas paprastai pasižymi didesniu atsparumu pjovimui, todėl nuolatinės gamybos metu įrankių susidėvėjimas yra svarbus veiksnys. Jei įrankių sąlygos labai pasikeičia, gali pasikeisti ir skylės skersmuo, griovelio plotis bei paviršiaus kokybė. Tinkami apdirbimo intervalai ir tikrinimo taškai, taikomi nerūdijančio plieno šilumokaičiams, gaminamiems partijomis, gali padėti sumažinti vėlesnį pakartotinį apdirbimą.
| Medžiaga | CNC apdirbimo dėmesys | Bendri rūpesčiai |
| Aliuminio lydinys | Plonos sienelės, gilūs grioveliai, drožlių šalinimas | Deformacija, paviršiaus kokybė |
| vario lydinys | Įrankio pasirinkimas, šlifavimo kontrolė | Skylės padėtis, paviršiaus būklė |
| Nerūdijantis plienas | Įrankių susidėvėjimas, apdirbimo parametrai | Matmenys, proceso stabilumas |
Kaip galima sumažinti pakartotinio apdorojimo apimtį nuo šilumokaičio prototipų kūrimo iki serijinės gamybos?
Šilumokaičio prototipo užbaigimas nereiškia, kad visos gamybos problemos išspręstos. Prasidėjus serijinei gamybai, įrankių susidėvėjimas, prispaudimo sąlygų pokyčiai ir mašinos temperatūra gali turėti įtakos matmenims. Vidinius srauto kanalus ir sandarinimo sąsajas ypač sunku ištaisyti po gamybos. Nuolatinis svarbiausių matmenų tikrinimas apdirbimo metu yra praktiškesnis nei laukti, kol kiekviena dalis bus baigta, prieš tikrinant viską.
Kokius kritinius matmenis reikėtų patvirtinti prototipų kūrimo metu?
Prototipo patikra neturėtų būti sutelkta tik į tai, ar bendra forma atitinka brėžinį. Ypatingas dėmesys turėtų būti skiriamas montavimo, prijungimo ir sandarinimo vietoms. Kai šie svarbūs matmenys yra pakankamai patikrinti, vėlesnės partijos gamybos metu paprastai reikia mažiau proceso pakeitimų.
- Patikrinkite tvirtinimo ir jungiamųjų angų skersmenį, tarpus tarp jų ir centrinę padėtį, kad patvirtintumėte faktinį surinkimo tikslumą.
- Sandarinimo griovelių plotis, gylis ir padėtis turėtų būti tikrinami atskirai.
- Reikia patikrinti, ar vidiniai srauto kanalai tinkamai sujungti, ar nėra matomų šerpetojančių vietų ir drožlių likučių.
- Plonasienių sričių matmenų pokyčiai prieš ir po apdirbimo turėtų būti stebimi.
- Jei paviršiaus apdorojimas bus atliekamas vėliau, iš anksto patikrinkite, ar apdorojimas paveiks galutinius matmenis.
Kritiniai matmenys neturėtų būti tikrinami tik partijos gamybos pabaigoje
Viena dažna problema gaminant partijas yra ta, kad pirmosios kelios dalys neviršija tolerancijos, o vėliau gamybos eigoje matmenys palaipsniui keičiasi. Dažnesnis įrankių naudojimas, temperatūros pokyčiai arba prispaudimo skirtumai gali turėti įtakos apdirbimo rezultatams. Svarbiausi matmenys, tokie kaip skylės skersmuo, tarpai tarp skylių, sandarinimo griovelių matmenys ir plokštumas, turėtų būti tikrinami planuojamuose gamybos kontroliniuose taškuose, kad į pakeitimus būtų galima atkreipti dėmesį prieš užbaigiant visas dalis.
Šlifavimas ir vidinis valymas taip pat yra apdirbimo kokybės dalis.
Šilumokaičiai turi daug vidinių struktūrų. Jei po apdirbimo lieka metalo drožlių, šerpetojančių dalelių ar aušinimo skysčio likučių, jos gali turėti įtakos vėlesniam montavimui ir skysčio srautui. Gilias skyles ir susikertančius srauto kanalus ypač sunku išvalyti paprastu rankiniu valymu, todėl valymas ir apžiūra turėtų būti planuojami atsižvelgiant į konkrečią komponento struktūrą.
| Tikrinimo punktas | Pagrindinis patikrinimo turinys | Pagrindinis tikslas |
| Matmenys | Ilgis, plotis, storis, skylės skersmuo | Patikrinkite pagrindinius matmenis |
| Skylės padėtis | Skylių atstumas, centrinė padėtis, skylės gylis | Užtikrinkite tikslias sąsajas |
| Plokštumas | Montavimo paviršiai, flanšo paviršiai | Išlaikyti surinkimo stabilumą |
| Sandarinimo struktūra | Griovelio plotis ir gylis | Užtikrinkite tinkamą sąsajos pritaikymą |
| Vidiniai srauto kanalai | Jungtis, šerpetojančios dalelės, likučiai | Palaikykite kanalo būklę |
| Išvaizda | Įrankių žymės, įbrėžimai, šerpetojančios dalelės | Patvirtinkite apdirbimo sąlygas |
Kokių galimybių reikėtų ieškoti pramoninių įrenginių šilumokaičių CNC apdirbimo tiekėjuje?
Šilumokaičiai yra tipiški nestandartiniai pramoninės įrangos komponentai. Tikrasis apdirbimo tiekėjo išbandymas yra ne tik tai, ar yra CNC staklės, bet ir tai, ar komanda gali suprasti sudėtingus brėžinius, dirbti su skirtingomis medžiagomis ir užtikrinti visapusišką matmenų patikrinimą bei proceso valdymą. Kai tikimasi pakartotinių užsakymų, vienos geros detalės gamyba yra tik pradžia. Dar svarbiau yra išlaikyti stabilią gamybą laikui bėgant.
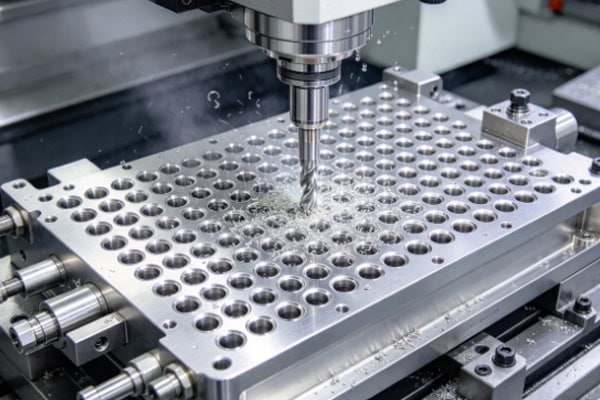
Gebėjimas tvarkyti sudėtingas konstrukcijas tiesiogiai veikia apdirbimo rezultatus
Šilumokaičiams su giliomis skylėmis, susikertančiais srauto kanalais, plonomis sienelėmis ir keliomis sąsajomis įranga ir procesas turi atitikti komponento struktūrą. Jei apdirbimo komanda gali iš anksto išanalizuoti įrankių prieigą, tvirtinimo pozicijas ir apdirbimo sekas, gamybos metu reikės mažiau proceso pakeitimų.
- Nestandartiniams šilumokaičiams svarbu gebėti apdirbti sudėtingus skylių raštus ir vidines struktūras.
- Tinkamos tvirtinimo strategijos padeda sumažinti deformacijos riziką apdirbant plonasienius komponentus.
- Apdirbimo parametrus galima reguliuoti pagal medžiagos savybes, o ne taikyti vienodas sąlygas kiekvienai medžiagai.
- Stabilus perėjimas nuo prototipų prie serijinės gamybos padeda palaikyti nuolatinę gamybą.
Tikrinimo galimybės turėtų atitikti reikiamą komponentų tikslumą
Šilumokaičio patikra apima daugiau nei ilgio, pločio ir aukščio matavimą. Taip pat reikia atkreipti dėmesį į skylių padėtis, plokštumą, sandarinimo griovelius ir vidines konstrukcijas. Tai, ar gatavą komponentą galima patikrinti pagal brėžinio reikalavimus, tiesiogiai veikia galutinę pristatymo būklę. Pramoninės įrangos komponentams su griežtesniais tolerancijos nuokrypiais aiškus patikros procesas gali padėti sumažinti pakartotinį surinkimo koregavimą.
Nuolat vykdomiems užsakymams partijos nuoseklumas yra dar svarbesnis
Kai šilumokaičiams reikalingas ilgalaikis tiekimas, pirkimai neturėtų būti orientuoti tik į pirmąjį prototipą. Galimybė pakartotinai naudoti patvirtintas apdirbimo programas, valdyti įrankių būklę, nuolat stebėti svarbiausius matmenis ir išlaikyti panašius rezultatus tarp partijų – visa tai turi įtakos ilgalaikei gamybai. Pramoninės įrangos gamintojams stabili gamyba ir pristatymas dažnai yra svarbesni nei vieno užsakymo apdirbimo greitis.
Pagrindiniai pramoninių įrenginių šilumokaičių apdirbimo iššūkiai yra vidiniai srauto kanalai, jungiamosios sąsajos, sandarinimo struktūros ir konkrečiai medžiagai būdingas apdirbimas. CNC apdirbimas gali būti pritaikytas pagal skirtingus brėžinius ir užtikrina sklandų perėjimą nuo prototipų prie serijinės gamybos. Iš anksto suplanuoti apdirbimo procesai, svarbių matmenų patikrinimas, šerpetų šalinimas ir valymas gali sumažinti surinkimo koregavimų ir pakartotinio apdorojimo poreikį, tuo pačiu padedant komponentams patekti į pramoninės įrangos gamybą stabilesnės būklės. „TIRAPID“ teikia CNC apdirbimo paslaugas pramoninių įrenginių šilumokaičiams, pritaikant individualų apdirbimą pagal skirtingas medžiagas, konstrukcijas ir tikslumo reikalavimus.
















