
ABS plastikas pasižymi geru tvirtumu, atsparumu smūgiams ir plastiškumu, todėl tinka įvairiems apdorojimo poreikiams. ABS plastiko pjovimas yra pagrindinis žingsnis, tiesiogiai veikiantis vėlesnį apdorojimą ir gatavo produkto kokybę. Remdamasis savo patirtimi, pristatysiu pagrindines ABS plastiko savybes, įprastus pjovimo įrankius ir metodus, taip pat atsargumo priemones pjovimo metu ir vėlesnius jungimo būdus. Tikiuosi, kad remdamiesi šiais išsamiais duomenimis ir pavyzdžiais, išmoksite efektyviai pjaustyti ABS plastiką ir praktiškai gausite geresnių rezultatų.
Ką IABS PLastic
Pilnas ABS plastiko pavadinimas yra akrilnitrilas -butadieno-stireno kopolimeras , kuris paprastai apima apie 15–35 % akrilnitrilo , 5–30 % butadieno bei 40–60 % stireno Konkrečios proporcijos skiriasi priklausomai nuo gamintojo ir eksploatacinių reikalavimų. Dėl šios formulės ABS pasižymi puikiu atsparumu smūgiams, geru mechaniniu stiprumu ir plastiškumu. .
Žemiau išsamiai pristatysiu pagrindines jo charakteristikas, dažniausiai naudojamas sritis ir kt., pateikdamas faktinius duomenis ir pavyzdžius:
Pagrindinės ypatybės
ABS plastikas pasižymi puikiomis mechaninėmis ir apdorojimo savybėmis dėl savo ypatingos molekulinės struktūros. Tai viena iš plačiausiai naudojamų šiuolaikinių inžinerinių medžiagų kategorijų. Jo smūgio stiprumas paprastai yra apie 15–30 kJ/m², todėl gali veiksmingai atsispirti kasdieniams smūgiams ir tam tikru mastu sulėtinti išorinių jėgų sukeltus konstrukcinius pažeidimus.
Eksperimentuose atlikau pagreitintus smūginius ABS bandymus ir nustatiau, kad net ir esant iki 25 kJ/m² energijos smūgiams, jo suskaidymo laipsnis yra santykinai mažas, o tai rodo patikimą atsparumą susidūrimams. Be to, ABS gali išlaikyti geras mechanines savybes darbo aplinkoje, kurios temperatūra yra apie 80–100 °C, ir nėra linkęs smarkiai suminkštėti ar deformuotis, o tai ypač naudinga kai kurioms dalims, kurias reikia naudoti aukštoje temperatūroje.
Bendrosios programos
ABS Plastikas plačiai naudojamas įvairiose srityse, daugiausia dėl didelio stiprumo, atsparumo karščiui ir puikaus smūgio stiprumo. Remiantis projektų, kuriuose dalyvavau, patirtimi, ABS dažnai naudojamas elektroninių gaminių, tokių kaip nešiojamųjų kompiuterių ir televizorių dėklai, korpusams, kurie gali ne tik palaikyti vidines korpuso dalis, bet ir atlaikyti kasdienio naudojimo ir smūgių poveikį.
Automobilių pramonėje ABS plačiai naudojamas tokiuose komponentuose kaip prietaisų skydeliai, durų apmušalai ir dekoratyvinės juostelės. Dirbdamas su automobilių dalių tiekėjais sužinojau, kad šiems komponentams keliami griežti atsparumo dilimui, atsparumo aukštai temperatūrai ir stabilumo reikalavimai, ir ABS šiuo atžvilgiu puikiai atlieka savo darbą.
bendras Specifications And Sizes
Perkant ir naudojant ABS plastiko lakštus, jų specifikacijų ir dydžių supratimas gali geriau kontroliuoti projekto sąnaudas ir gamybos efektyvumą. Įprastų rinkoje esančių ABS lakštų storis paprastai yra nuo 1 mm iki 10 mm. Žinoma, yra ir storesnių ar plonesnių, pritaikytų gaminių, kuriuos galima pritaikyti pagal projekto reikalavimus.
Apskritai, kuo didesnis storis, tuo didesnis medžiagos standumas ir atsparumas smūgiams, tačiau tai taip pat padidina apdorojimo sudėtingumą ir kainą. Bendradarbiaudamas su buitinės technikos gamintoju sužinojau, kad skalbimo mašinų skydelėms gaminti jie pasirinko 4 mm storio ABS plokštę, kuri ne tik užtikrina mechaninį stiprumą, bet ir palengvina pjovimą bei termoformavimą.
Verta paminėti, kad ABS tankis yra apie 1.05 g/cm³. Palyginti su įprastais inžineriniais plastikais, jo svoris yra vidutinis ir nesukels didelių sunkumų transportuojant ir tvarkant masinei gamybai. Remiantis ankstesne patirtimi, perkant ABS plokštę, reikia visapusiškai atsižvelgti į stiprumo reikalavimus, liejimo procesą ir galutinės išvaizdos reikalavimus, kad būtų maksimaliai padidintos jos fizinės savybės ir ekonominė nauda.
Ką Are The Tools And Mmetodai For CABS smūgis PLastic
Praktiškai, atsižvelgdamas į pjovimo įrankio charakteristikas, imsiuosi atitinkamų pagalbinių priemonių. Pavyzdžiui, naudodamas rankinį pjūklą, prie darbastalio pritvirtinu spaustuvą arba neslystančią pagalvėlę; pjaudamas kreives ar didelius plotus, naudoju siaurapjūklį ir renkuosi smulkiai dantytą pjūklo diską, kad pjūvis būtų sklandesnis; naudodamas greitaeigį rotacinį įrankį, darau kelis negilius pjūvius, kad plastikas neišsilydytų arba kraštas nesulinktų dėl per aukštos temperatūros.
Atliekant šias tikslines operacijas ir reguliavimus, stabilius ir tikslius pjovimo rezultatus galima pasiekti įvairiais atvejais:
Įrankio pasirinkimas
- Ranka Saw Kai ABS plokštės storis yra mažesnis nei 3 mm, rankinis pjūklas yra geras pasirinkimas. Nors rankinio pjūklo pjovimo greitis yra gana mažas, didžiausias jo privalumas yra tas, kad veikimas yra kontroliuojamas ir nėra lengva susidurti su tokiomis problemomis kaip nukrypimai ar dideli tarpai. Naudodamas rankinį pjūklą, paprastai ant darbinio paviršiaus patiesiu neslidų kilimėlį arba naudoju spaustuką, kad pritvirtinčiau plokštę, kad užtikrinčiau pjovimo tikslumą. Kadangi rankinio pjūklo dantys yra dideli, pjovimo metu būtina tinkamai sumažinti greitį ir užtikrinti, kad dantys visada stabiliai liestųsi su medžiaga, kad būtų gautas švaresnis pjovimo paviršius ir išvengta per didelės vibracijos, kuri gali pažeisti plokštę ar ją sugriūti.
- Kreivė Saw 3–6 mm storio ABS plokštėms efektyviau pjaustyti lenktu pjūklu. Praktiškai renkuosi smulkiai dantytas pjūklo geležtes (TPI paprastai yra nuo 10 iki 18), kurios gali sumažinti šerpetojančius paviršius ir užtikrinti lygų pjovimo paviršių. Be to, naudojant lenktu pjūklu, pirmiausia galite pjauti vidutiniu greičiu, stebėti krašto būklę ir tada tiksliai sureguliuoti greitį, kad jis atitiktų medžiagos savybes. Pjaunant kreives, lenkto pjūklo lankstumas yra daug didesnis nei įprasto stalo pjūklo, todėl galima sutaupyti laiko vėlesniam modifikavimui ar sujungimui.
- Rotaciniai Tįrankiai (Such A(s „Dremel“) Kai reikia apdirbti mažus plotus arba smulkias formas, didelio greičio rotaciniai įrankiai dažnai užtikrina subtilesnius apdorojimo efektus. Jų greitis gali siekti 10 000–30 000 aps./min., o tai tinka graviravimui, gręžimui ar detalių pjovimui. Tačiau didelis greitis reiškia, kad temperatūra greitai pakyla. Jei padavimas per stiprus arba ašmenys nepakankamai aštrūs, ABS plokštę lengva lokaliai išlydyti. Todėl aš dažniausiai pjaunu trumpai ir kelis kartus, o prireikus įpilu aušinimo oro arba aušinimo skysčio, kad pjūvio paviršius būtų lygus ir plokštė nebūtų apdegusi.
- Lazeris Cištarimas MAchine Masinei gamybai arba projektams, kuriems reikalingas itin didelis tikslumas, CO2 lazerinis staklių pasirinkimas yra idealus pasirinkimas. Aš naudojau 40–150 W galios CO2 lazerį 1–5 mm storio ABS plokštėms pjauti. Tinkamai nustačius pjovimo greitį ir fokusavimo padėtį, švarų pjovimą galima atlikti mažesnėje karščio paveiktoje srityje. Pilnai įrengta dūmų ištraukimo sistema ne tik apsaugo darbo aplinką, bet ir sumažina pjovimo metu susidarantį kvapą ar dūmus, todėl gamybos procesas tampa ekologiškesnis ir efektyvesnis.
Pjovimo metodas
- tiesi linija Cištarimas Jei noriu atlikti ilgus tiesius arba taisyklingos formos pjūvius ABS plokštėje, ant darbastalio paprastai montuoju kreipiančiąsias arba tiesias atramas, kad pjovimo procesas išliktų tiesus. Naudodamas siaurapjūklį arba stalo pjūklą, galiu gauti lygesnį pjūvį ±0.5 mm tikslumu. Tokiu būdu galiu gauti ruošinį, kuris atitinka konstrukcijos reikalavimus, nesumažinant pjovimo proceso.
- Kreivės / neįprastos formos pjovimai Kreivoms arba netaisyklingoms formoms rinkčiausi sukamąjį įrankį arba siaurapjūklį. segmentuoti pjūviaiPavyzdžiui, pirmiausia dėlione apdirbkite didelių išlinkių vietas, o tada sukamuoju įrankiu apipjaukite kampus, siauras vietas ir perėjimus. Verta atkreipti dėmesį, kad kampuose arba mažų spindulių vietose padavimo greitis turėtų būti aktyviai lėtinamas, kad įrankis neperkaistų ir medžiaga neišsilydytų arba įpjovos kraštas neįtrūktų.
- Lazeris Egraviravimas Sudėtingoms tekstūroms ar smulkiems raštams, pavyzdžiui, tuščiaviduriams raštams, teksto reljefui ir pan., apdoroti pirmenybę teikčiau lazerinio pjovimo staklėms. Tinkamai nustačius galią ir greitį, kelių milimetrų storyje galima pasiekti maždaug 0.1 mm detalių skiriamąją gebą. Ypač masinės gamybos metu lazerinio pjovimo staklės gali žymiai padidinti efektyvumą ir kaskart užtikrinti gatavų gaminių nuoseklumą.
Aušinimas ir pagalba
- Aušinimo skystis Or Fan Pjaunant dideliu greičiu arba dideliu galingumu, įrankio ir medžiagos sąlyčio paviršius greitai įkaista, o temperatūra gali pakilti net iki 150 °C. Tokia aukšta temperatūra ne tik lengvai išlydys ABS kraštą, bet ir padarys pjovimo paviršių šiurkštų. Todėl pjovimo vietai atvėsinti paprastai naudoju nedidelį ventiliatorių, oro pistoletą arba aušinimo skystį ir griežtai kontroliuoju pjovimo gylį bei padavimo greitį, kad sumažintume dėl per didelės trinties kaupiantis šilumą.
- įranga Norint pasiekti stabilesnių pjovimo rezultatų ir sumažinti vibracijos poveikį, ant darbastalio pritvirtinsiu tvirtinimo įtaisą arba spaustuvus, ypač naudodamas rankinį pjūklą arba siaurapjūklį. Stabilus tvirtinimo įtaisas ne tik išlaiko tikslią medžiagos padėtį, bet ir apsaugo nuo pjovimo klaidų, atsirandančių dėl atsitiktinio kratymo. Šis žingsnis ypač svarbus apdorojant kai kuriuos mažus arba netaisyklingos formos ABS lakštus, nes tai gali gerokai pagerinti saugą ir apdorojimo kokybę.
Atsargumo priemonės For CABS smūgis PLastic
Pjaustant ABS plastiką, be tinkamų įrankių ir metodų pasirinkimo, taip pat reikia atkreipti dėmesį į lakšto savybes ir darbo aplinką. Per didelis pjovimo greitis arba per aukšta įrankio temperatūra dažnai sukelia lakšto išsilydymą arba krašto nudegimą; jei jis nėra tvirtai pritvirtintas arba nepaisoma saugos priemonių, lakštas gali įtrūkti arba išsitaškyti, o tai gali kelti pavojų operatoriaus saugumui.
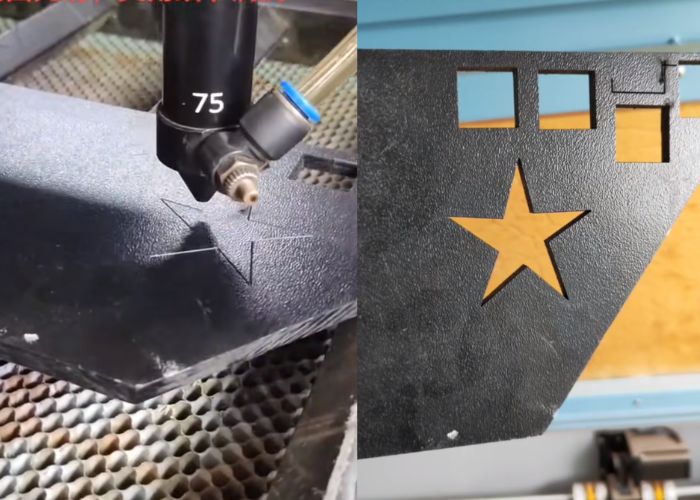
Remiantis mano praktine patirtimi, atlikus šiuos pasiruošimus galima užtikrinti stabilų ir saugų pjovimo procesą bei pasiekti norimą pjovimo efektą:
Saugumas Papsisaugojimas
Tai pirmas dalykas, į kurį atsižvelgiu pjaustydamas ABS plastiką. Visų pirma, apsauginiai akiniai ir kaukės gali veiksmingai blokuoti skraidančias dulkes ar šiukšles, kad būtų išvengta akių ir kvėpavimo takų dirginimo ar pažeidimo. Pjaunant ABS, ypač naudojant didelės spartos įrankius ar lazerinę įrangą, dažnai susidaro smulkios dalelės arba karšto lydalo dulkės, kurios gali kelti grėsmę operatorių sveikatai.
Antra, reikia užtikrinti, kad darbastalis būtų pakankamai stabilus, ir naudoti neslystančius spaustukus arba spaustuvus plokštei pritvirtinti. Tokiu būdu galima gerokai sumažinti pjovimo nukrypimo ar įrankio atšokimo riziką dėl plokštės drebėjimo, taip sumažinant atsitiktinius pjūvius ar medžiagų pažeidimus. Jei pjovimo metu atsiranda stipri vibracija, operaciją reikia laiku sustabdyti, o spaustuvų ir darbastalio laikančiosios konstrukcijos sandarumą patikrinti, kad būtų užtikrintas pjovimo aplinkos saugumas ir efektyvumas.
Šiluma
Praktinio apdorojimo metu giliai supratau, kad temperatūros kontrolė vaidina lemiamą vaidmenį ABS plastiko pjovimo kokybei. Kadangi ABS lydymosi temperatūra yra apie 105 ℃–120 ℃, jei pjovimo greitis yra per didelis arba įrankis ilgą laiką veikia aukštoje temperatūroje, labai lengva sukelti lokalų plokštės krašto išsilydymą, taip paveikiant paviršiaus apdailą ir netgi deformuojant išlenktą dalį. Kad sumažintų šią riziką, paprastai reguliariai keičiu arba šlifuoju įrankį, kad jis būtų aštrus; jei įrankis per daug atšipęs, pjovimo metu susidaranti trintis ir šiluma padvigubės.
Be to, padavimo greitį galima atitinkamai sulėtinti atsižvelgiant į darbo krūvį, o aušinimą prireikus galima atlikti naudojant pagalbines priemones, pvz., aušinimo oro srautą arba ventiliatorius. Pjovimo proceso metu, jei žymiai padidėja lydymasis arba dūmai, operaciją reikia laiku sustabdyti ir patikrinti, kad būtų išvengta negrįžtamų plokštės pažeidimų ar pavojų saugai. Valdant įrankio aštrumą ir pjovimo greitį, galima gauti stabilų ir aiškų pjovimo efektą, efektyviai kontroliuojant šilumą.
kraštas Priaumojimas
Po pjovimo ABS plastiką dažnai reikia poliruoti ir rafinuoti, kad būtų užtikrinta briaunų kokybė, bendra gaminio estetika ir surinkimo efektyvumas. Paprastai projektuodamas pjovimą palieku 0.5–1 mm atsargą, daugiausia tam, kad vėliau poliruojant liktų pakankamai vietos apipjaustymui ir išvengtumėte tiesioginės žalos gatavo gaminio dydžiui dėl terminės deformacijos ar pjovimo klaidų.
Paviršiaus šerpetojančias vietas arba mažas tirpsmo kondensato vietas pirmiausia nuvalysiu mažu šerpetojančiu įrankiu arba peiliu, o tada palaipsniui nušlifuosiu 120–220 grūdėtumo švitriniu popieriumi. Šio proceso metu reikia tinkamai kontroliuoti jėgos kryptį ir slėgį, kad plokštė neperkaistų ir vėl nesubraižytų. Be to, norint dar labiau pagerinti paviršiaus apdailą, jį galima derinti su smulkesnio grūdėtumo švitriniu popieriumi arba poliravimo procesais, kad būtų pasiekta aukštesnės kokybės apdaila. Jei vėliau bus atliekamas dažymas, sujungimas ar surinkimas, lygūs, be šerpetojančių vietų pjūviai gali žymiai pagerinti dalių tinkamumą ir išvaizdos nuoseklumą.
DUK
Kaip Strongas IABS PLastic Sheet?
Remiantis mano projekto patirtimi, ABS plastiko lakšto tempiamasis stipris yra apie 35–50 MPa, o smūgio stipris gali siekti 15–30 kJ/m². Simuliuojamam susidūrimo bandymui naudojau 3 mm storio ABS lakštą. Pritaikius apie 20 kJ/m² energijos, atsirado tik nedideli įtrūkimai, o visa medžiaga išliko tvirta. Ši medžiaga vis dar išlaiko geras mechanines savybes **80–100 ℃** aplinkoje, nėra lengvai suminkštėjusi ar trapi, todėl tinka įvairiems pritaikymo atvejams, kuriems reikalingas atsparumas smūgiams ir karščiui.
Ką Is TABS Iišstūmimas Msenėjimas Procesas?
Liedamas ABS plastiką, paprastai nustatau 200–240 ℃ cilindro temperatūrą ir taikau apie 60–100 MPa įpurškimo slėgį. Kad sumažintumėte burbuliukų ar sidabro dryžių atsiradimą, 2–4 valandas išdžiovinu gaminį 80–90 ℃ temperatūroje. Liejimo ciklas priklauso nuo gaminio sienelės storio. Pavyzdžiui, 1.5 mm storio detalei vienas ciklas gali būti atliktas per maždaug 25–35 sekundes. Tinkamai kontroliuojant temperatūrą, slėgį ir aušinimo laiką, galima sukurti ABS detales su lygiu paviršiumi ir stabiliomis eksploatacinėmis savybėmis.
Ką Is The Meltingas PTaškas Of ABS Pplastikas?
ABS neturi aiškios lydymosi temperatūros, tačiau minkštėjimo intervalą apibrėžia stiklėjimo ir skilimo temperatūra. Paprastai jis pradeda minkštėti maždaug 105 °C temperatūroje, o takumas padidėja esant 130–140 °C temperatūrai. Jis gali iš dalies skilti esant aukštesnei nei 200 °C temperatūrai. Paprastai kontroliuojama apdorojimo temperatūra yra 200–240 °C, kad išliktų plastiška. Jei temperatūra viršija 250 °C, jis lengvai pagelsta arba įtrūksta, o tai pablogina produkto išvaizdą ir stiprumą.
Kuris Is Beteris, ABS PLastic Or PP?
Rinkdamasis medžiagas, dažnai lyginu šias dvi medžiagas: ABS plačiai naudojamas automobilių aksesuaruose ir buitinės technikos korpusuose dėl geresnio atsparumo smūgiams, standumo ir paviršiaus tekstūros; PP yra mažesnio tankio (apie 0.90–0.93 g/cm³), pasižymi atsparumu korozijai ir lengvumu, todėl labiau tinka maisto pakuotėms ar vamzdžių gaminiams. Jei orientuojuosi į išvaizdą ir stiprumą, renkuosi ABS; jei siekiu lengvumo ir atsparumo cheminėms medžiagoms, renkuosi PP. Abi medžiagos turi savo savybes, todėl reikia nuspręsti atsižvelgiant į konkrečius poreikius.
Conkcija
Manau, kad per aukščiau pateiktą turinį jūs sistemingiau supratote ABS plastikų pjovimo procesą ir tolesnį apdorojimą. Nuo medžiagos savybių supratimo, pjovimo įrankių pasirinkimo iki vėlesnio šlifavimo ir sujungimo – kiekvienas žingsnis tiesiogiai veikia galutinio produkto kokybę. Praktiškai, be šių principų ir duomenų laikymosi, taip pat turite nuolat koreguoti operaciją pagal savo poreikius. Kol įvaldysite pagrindinius dalykus, ABS plastikas suteiks jums daugiau kūrybinės erdvės ir pagerins kokybę.















