
Автоматтандырылған жабдықты әзірлеу кезінде ғылыми-зерттеу және тәжірибелік-конструкторлық жұмыс топтары бөлшектердің дизайнын тез тексеруі керек, сонымен қатар кейінгі кезеңдерде өндірістің тұрақтылығын ескеруі керек. Прототипті жеткізу жылдамдығы, өңдеу дәлдігі, процестің үздіксіздігі және партияның тұрақтылығы әзірлеу кестесіне әсер етуі мүмкін. CNC өңдеу процесін дұрыс жоспарлау бөлшектердің жобаны тексеруден бастап инженерлік сынақтарға және жаппай өндіріске дейін бірқалыпты өтуіне мүмкіндік береді, бұл қайталанатын модификациялар мен жеткізушілердің өзгеруінен туындайтын уақыт шығындарын азайтады.
Жылдам прототиптеу үшін қандай автоматтандырылған жабдық бөлшектері қолайлы?
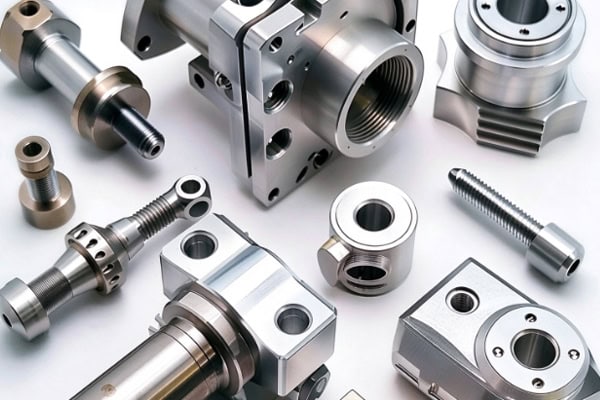
Автоматтандырылған жабдықта көптеген стандартты емес құрылымдық компоненттер мен дәл функционалды бөлшектер бар. CNC өңдеу 3D сызбаларына негізделген әртүрлі материалдар мен құрылымдардан тұратын прототиптерді тез жасай алады.
Жабдықтың құрылымдық және бекіту бөлшектері
Жабдықтың негізгі тақталары, тірек рамалары, бекіту тақталары және байланыстырушы негіздер жалпы құрастыру қатынастарына тікелей әсер етеді. Прототип кезеңінде өлшемдер мен бекіту орындарын мұқият тексеру қажет.
- Бекіту тақталары мен негіздері: Тесіктердің орналасуын, баспалдақтарын, тірек беттерін және жабдық интерфейстерін тексеріңіз.
- Тірек құрылымдары: Орнату кеңістігін, қаттылығын және жалпы құрастыру қатынастарын тексеріңіз.
- Негіздерді және бекіту бөлшектерін қосу: Әртүрлі модульдер арасындағы орналасу мен қосылу әдістерін растаңыз.
Құрылымдық бөлшектерді физикалық тексеруді ерте аяқтау сызбалар мен нақты құрастыру арасындағы сәйкессіздіктерді уақытында анықтауға көмектеседі.
Қозғалыс механизмдері және функционалдық бөлшектер
Автоматтандырылған жабдықтағы сырғытпалар, втулкалар, адаптерлер, бекіткіштер және беріліс компоненттері көбінесе қатаң өлшемдік және сәйкестік талаптарына ие, бұл CNC өңдеуін функционалды прототипті тексеруге жарамды етеді.
- Біліктер мен жеңдер: Диаметрді, концентрлілікті және жұптасу саңылауын тексеруге назар аударыңыз.
- Бекіткіштер және орналастыру бөлшектері: Орналастыру дәлдігін, қысу кеңістігін және пайдаланудың қарапайымдылығын тексеріңіз.
- Сырғанау және беріліс бөлшектері: Қозғалыстың сәйкестігіне, бекіту орнына және бетінің сапасына назар аударыңыз.
Бұл бөлшектер физикалық прототиптерге тез өңделгеннен кейін, олардың қозғалысы мен құрастыру өнімділігін интуитивті түрде тексеруге болады.
Автоматтандырылған жабдықты жылдам прототиптеу әзірлеу циклін қалай қысқарта алады?
Жылдам прототиптеудің кілті - өндіріс кезінде күту мен қайта өңдеуді азайту, бұл дизайн мәселелерін мүмкіндігінше ертерек анықтауға және түзетуге мүмкіндік береді.
Өңдеу алдында DFM процесін толық шолу
Ресми өңдеуден бұрын, құрылымды CNC өндірісіне жарамдылығын анықтау үшін 3D моделімен және инженерлік сызбалармен салыстырып тексеру керек.
- Өңдеудің қолжетімділігін тексеру: Терең қуыстарға, тар ойықтарға, ұсақ тесіктерге және күрделі беттерге арналған құралға қол жеткізу жағдайларын талдаңыз.
- Қысқыш әдісін оңтайландырыңыз: Қайта орнатудың қиындығын азайту үшін тиісті орналастыру беттері мен қысқыш аймақтарын сақтаңыз.
- Маңызды өлшемдерді ажыратыңыз: Әрбір өлшемге тым қатаң төзімділік қолданудан аулақ болыңыз және құрастыруға әсер ететін ерекшеліктерге назар аударыңыз.
Өндірістегі қиындықтарды алдын ала шешу өңдеу кезінде бағдарламалар мен сызбаларға қайталанатын өзгертулерді азайтуға мүмкіндік береді.
Өңдеу әдісін бөлшек құрылымымен сәйкестендіріңіз
Қарапайым пластиналар мен кронштейндерді 3 осьті CNC станоктары арқылы өңдеуге болады, ал көп жақты құрылымдар 4 осьті немесе 5 осьті өңдеуді пайдалана алады. Білік типті бөлшектерді CNC токарлық өңдеу арқылы жасауға болады. Тиісті өңдеу жабдығын таңдау орнату санын азайтып, күрделі ерекшеліктер арасындағы позициялық байланысты жақсарта алады.
Төзімділік талаптарына сәйкес келетін прототипті тексеру процесін белгілеңіз
Прототип аяқталғаннан кейін, жалпы құрастыру талаптарына сәйкес маңызды өлшемдер мен геометриялық төзімділіктерді тексеру керек, тиісті өлшеу құралдарын таңдау керек. Сызбаларға сәйкес сызықтық және сыртқы өлшемдер үшін калибрлер мен микрометрлерді пайдалануға болады, ал орналасуы, перпендикулярлығы, концентрлігі және күрделі профильдері сияқты маңызды геометриялық ерекшеліктерді координаталық өлшеу машиналарымен немесе арнайы жабдықтармен тексеруге болады. Содан кейін нәтижелерді жобаны уақтылы түзету үшін пайдалануға болады.
Өңдеу кернеуінен туындаған басқару прототипінің деформациясы
Алюминий бекіту тақталары, негіздер және сырғытпалар сияқты материалдарды айтарлықтай алып тастауды қажет ететін бөлшектер үшін прототиптеу кезеңінде қалдық кернеу мен өңдеу деформациясын ескеру қажет.
- Өңдеу рұқсаттарын дұрыс үлестіріңіз: Бір операцияда көп мөлшердегі материалдарды алып тастаудан аулақ болыңыз, себебі бұл кернеудің айтарлықтай төмендеуіне әкелуі мүмкін.
- Ірі және әрлеу өңдеуін ұйымдастырыңыз: Жұқа қабырғалы, үлкен өлшемді немесе жоғары дәлдіктегі бөлшектер үшін деформацияны іркіт өңдеуді әрлеу өңдеуінен бөлу арқылы басқаруға болады.
- Материалдың жағдайына байланысты кернеуді жеңілдетуді қолданыңыз: Белгілі бір алюминий қорытпалары мен құрылымдары үшін ескіру немесе басқа кернеуді жеңілдету процестерін материалдың жағдайына, материалды кетіру көлеміне және дәлдік талаптарына сәйкес бағалауға болады.
Өңдеу кернеуін дұрыс бақылау бөлшекті бекіткіштен шығарғаннан кейін майысуды және кейінгі құрастыру кезінде өлшем өзгерістерін азайта алады.

Жылдам прототиптеу жаппай өндіріске қалай тегіс өтуі мүмкін?
Прототипті тексеру аяқталғаннан кейін, тексерілген дизайнды тұрақты өндірістік шешімге айналдыру қажет, әсіресе құрал-саймандарға, кесу құралдарына, бағдарламаларға және тексеру әдістеріне назар аудару керек.
Тексерілген өңдеу процесін стандарттау
Прототипті сынақтан өткізгеннен кейін, тексерілген өңдеу шешімі тұрақты өндіріс процесіне ұйымдастырылуы керек.
- Бағдарлама нұсқасын түзету: Тексерілген CNC бағдарламалары мен өңдеу параметрлерін сақтаңыз.
- Өңдеу деректерін анықтаңыз: прототипті тексеру нәтижелеріне негізделген өндірістік қысу деректерін анықтаңыз.
- Негізгі параметрлерді жазу: Қайталанатын өндіріс үшін кесу құралдарын, кесу параметрлерін және өңдеу тізбектерін ұйымдастырыңыз.
Толық процесті құжаттау жаппай өндіріс кезінде қайталанатын сынақтар мен қателіктерге кететін уақытты қысқартуы мүмкін.
Шағын сериялы сынақ өндірісі кезінде құрал-жабдықтарды енгізу
Арнайы құрылғылар жаппай өндірісті күтудің қажеті жоқ. Орналастыруда жоғары қайталануды қажет ететін бөлшектер үшін құрал-сайман шешімдерін инженерлік сынақтар немесе шағын сериялы өндіріс кезінде алдын ала тексеруге болады.
| Даму кезеңі | Кезең мақсаты | Тұтынушылар назарын аудару | CNC өңдеу тапсырмасы |
| Бірінші мақаланың прототипін жасау | Құрылымы мен негізгі функцияларын тексеру | Өлшемдері, құрастыру, кеңістік | Жылдам 3 осьті, 4 осьті және 5 осьті өңдеу |
| EVT инженерлік тексеруі | Инженерлік жобалаудың орындылығын растау | Функция, маңызды өлшемдер, құрастыру қатынастары | Прототипті өңдеу және дизайнды түзету |
| DVT дизайнын тексеру | Дизайнның жетілуін тексеру | Төзімділік, сенімділік, процесті оңтайландыру | Шағын партиялы өңдеу және процесті жетілдіру |
| PVT өндірісін тексеру | Өндіріс процесін растау | Құрал-жабдықтар, тексеру, өнімділік, цикл уақыты | Өндіріс жағдайында сынақтан өткізу |
| Жаппай өндіріс | Үздіксіз жеткізуді қамтамасыз ету | Тұрақтылық, құны, жеткізу мерзімі, сапасы | Стандартталған CNC сериялық өндірісі |
EVT, DVT және PVT өнімді әзірлеу және өндірісті валидациялауда жиі қолданылатын кезеңдер болып табылады, дегенмен олардың нақты анықтамалары жобаны басқару тәсіліне байланысты өзгеруі мүмкін. Құрал-жабдықтарды, тексеруді және өндірістік құжаттаманы сынақ және валидация кезеңдеріне алдын ала енгізу жаппай өндіріс басталғаннан кейін процесс тәуекелдерін азайтуға көмектеседі.
Сериялық өндіріске сәйкес келетін тексеру жоспарын құрыңыз
Жаппай өндіріс толығымен бірінші бұйымды тексеруге сүйенбейді. Өндіріс барысындағы тексеру және соңғы тексеру маңызды өлшемдерге, өндіріс көлеміне және сапа тәуекелдеріне сәйкес белгіленуі керек. Жинауға әсер ететін өлшемдер үшін құралдың тозуынан немесе қысқыш жағдайларының өзгеруінен туындаған өлшемдік ауытқуды анықтау үшін тексеру жиілігін арттыруға болады.
Автоматтандырылған жабдық үшін CNC жеткізушісін таңдағанда қандай мүмкіндіктерді ескеру қажет?
Автоматтандырылған жабдық өндірушілері үшін жеткізушінің әртүрлі даму кезеңдерін үздіксіз қолдай алатындығы кейінгі сатып алу мен өндірісті басқаруға тікелей әсер етеді.
Бірнеше материалдарды және күрделі құрылымдарды қолдау
Автоматтандырылған жабдық бөлшектері әртүрлі материалдарды қамтиды, бұл кесу құралдары мен процестерін материалдық сипаттамаларға сәйкес сәйкестендіруді талап етеді.
- Жалпы материал түрлері: Автоматтандырылған жабдықта көбінесе алюминий қорытпалары, тот баспайтын болат, көміртекті болат және инженерлік пластмассалар қолданылады.
- Материал мен процесті сәйкестендіру: Әр түрлі материалдар әртүрлі кесу құралдары мен өңдеу параметрлерін қажет етеді.
- Икемді процесті реттеу: Жеткізушілер әрбір тапсырысқа бекітілген шешімді қолданудың орнына, процестерді бөлшек құрылымдарына сәйкес реттеуі керек.
Автоматтандырылған жабдық бөлшектерінің сапасы мен тиімділігін сақтаудың маңызды шарты - материал мен процесті дұрыс сәйкестендіру.
Тұрақты сапаны бақылау мүмкіндіктерін сақтау
Сериялы түрде шығарылатын бөлшектер өлшемдері, бетінің өңделуі және құрастыру сәйкестігі бойынша біркелкілікті сақтауы керек.
- Маңызды өлшемдерді тексеру: Жабдықты құрастыру мен қозғалысқа әсер ететін өлшемдерге назар аударыңыз.
- Өндіріс барысындағы сапаны бақылау: Өндіріс кезінде құралдың тозуы және қысқыш жағдайларының өзгеруі сияқты факторларды бақылау.
- Қорытынды тексеру: Сызбалар мен тапсырыс талаптарына сәйкес қорытынды тексеруді аяқтаңыз және тиісті жазбаларды сақтаңыз.
Тұрақты сапаны бақылау сериялық түрде өндірілген бөлшектер арасындағы өлшемдік ауытқуларды азайтып, жабдықты соңғы құрастыру кезінде қайта өңдеуді азайта алады.
Дизайн өзгерістеріне икемді жауап беріңіз
Автоматтандырылған жабдық көбінесе ғылыми-зерттеу және тәжірибелік-конструкторлық жұмыстар кезеңінде тесіктердің орналасуын реттеуге, құрылымдық оңтайландыруға және материалдық өзгерістерге ұшырайды. Жеткізушілерге өңдеу шешімдерін тез өзгерту мүмкіндігі қажет. Әлі толық аяқталмаған бөлшектер үшін алдымен тексеру үшін шағын партиялы өңдеуді пайдалануға болады, содан кейін жобалау тоқтатылғаннан кейін өндіріс көлемін біртіндеп арттыруға болады. Бұл тәсіл шамадан тыс бастапқы инвестиция қаупін азайта алады.
Прототипті әзірлеуден бастап жаппай өндіріске дейін автоматтандырылған жабдық бөлшектері процестің үздіксіздігін, өлшемдік басқаруды және өндіріс тұрақтылығын ескеруі керек. TiRapid тұтынушылардың сызбаларына негізделген CNC фрезерлеу, токарлық және 3-осьтен 5-оське дейінгі дәлдікпен өңдеу қызметтерін ұсынады, бұл автоматтандырылған жабдық бөлшектерінің жылдам прототиптеуден инженерлік сынақтарға, шағын сериялы өндіріске және жаппай өндіріске өтуіне көмектеседі.
















