
כאשר לקוחות רבים בוחרים בטכנולוגיית כרסום CNC, הדאגה הגדולה ביותר שלהם היא לרוב לא האם המכונה תוכל לפעול, אלא האם החלקים יהיו יציבים לאחר הייצור, האם יהיה צורך בעיבוד חוזר, והאם לוח הזמנים הכולל של האספקה יושפע. בפרויקטים אמיתיים, בעיות כמו סטייה ממדית, קוצים על פני השטח, בלאי כלים והידוק לא יציב שכיחות מאוד. ברגע שהשיפוט הראשוני אינו מדויק, הוא יכול בקלות להוביל לעלויות גבוהות יותר, עיכוב באספקה וסיכוני ייצור באצוות. כדי להפוך את כרסום ה-CNC לאמין יותר, המפתח הוא לא רק לבחון את מפרטי המכונה, אלא לזהות בעיות מראש, למצוא את שורשי הבעיות ולמטב תהליכים, כלים וניהול יחד כך שהסיכונים יהיו נשלטים מההתחלה.
בעיות הדיוק הנפוצות ביותר בטחינת CNC
בעיות דיוק הן בדרך כלל הדבר הראשון שלקוחות שמים לב אליו, והן גם הסיכונים המרכזיים המובילים בקלות רבה ביותר לעיבוד חוזר ועיכובים באספקה, לכן יש לטפל בהן תחילה.
שגיאות מחוץ לסבילות ממדיות
מידות שגויות הן הבעיה הקלה ביותר עבור לקוחות לאתר. הן קשורות בדרך כלל להגדרות קיזוז כלים, שגיאות תכנות, מצב המכונה או שיטות בדיקה. אם הן לא נשלטות מוקדם, הן עלולות בקלות להתעצם במהלך ייצור אצווה.
- קלט קואורדינטות שגוי של התוכנית יכול לגרום ישירות לשינויים במידות העיבוד, ובעיה מסוג זה לרוב אינה משפיעה רק על חלק אחד - היא יכולה לגרום לכל האצווה לחוות את אותה סטייה.
- עיוות תרמי ובלאי של מסילות ההובלה יכולים גם הם להפחית את העקביות בין חלקי אצווה, במיוחד לאחר עיבוד שבבי ממושך ורציף, כאשר שגיאות כאלה נוטות להצטבר בהדרגה.
- אם הבדיקה לא תתבצע בזמן, הבעיה עשויה להתגלות רק לאחר השלמת כל האצווה, ובנקודה זו עלויות עיבוד חוזר ואובדן זמן יגדלו משמעותית.
סטייה ממדית אולי נראית כבעיה בסיסית, אך לעתים קרובות היא המקור העיקרי לעיבוד חוזר בפרויקטים של כרסום CNC.
חספוס פני השטח אינו עומד בדרישות
חלקים רבים עשויים לעמוד בדרישות המידות אך עדיין לא לספק את רצון הלקוחות מכיוון שגימור פני השטח אינו מקובל, במיוחד עבור משטחי עובש, חלקים בעלי מראה ומשטחים מתחברים, אשר להם דרישות איכות פני שטח גבוהות יותר.
- ברגע שהכלי הופך קהה, הוא יכול להשאיר סימנים ברורים של הכלי, ולגרום להלבנה, שריטות או חריצים עדינים על פני השטח, מה שמשפיע ישירות על המראה והשימושיות.
- קצב הזנה מוגזם או פרמטרי חיתוך לא נכונים עלולים ליצור סימני רטוט, גליות או אפילו צריבה מקומית על פני השטח, מה שמקשה על העיבוד שלאחר העיבוד.
- עבור תבניות, חלקים בעלי מראה ומשטחים מתחברים, איכות המשטח משפיעה לא רק על המראה החזותי אלא גם על דיוק ההרכבה ועל חיי השירות.
אם לא שולטים מראש בחספוס פני השטח, עלות הליטוש והעיבוד החוזר בדרך כלל תעלה משמעותית בהמשך.
עיוות חלק משפיע על הרכבה
חלקים בעלי דופן דקה, חלקים בעלי חלל עמוק וחלקי אלומיניום בעלי שטח גדול נוטים לעיוות במהלך כרסום CNC, במיוחד כאשר החומר נמצא תחת מאמץ פנימי גבוה או שהמבנה דק.
- כוח הידוק מוגזם עלול לעוות את חומר העבודה. למרות שהוא עשוי להיראות תקין במהלך העיבוד, לאחר שחרורו, החלק עלול לקפוץ לאחור ולהתעוות.
- רצף עיבוד שבבי לא סביר עלול לגרום לעיוות לאחר שחרור מאמץ פנימי, במיוחד לאחר הסרת חומר בשטח גדול, כאשר שינויי מאמץ בתוך החלק הופכים בולטים יותר.
- אפילו אם חלק מעוות עומד בדרישות המידות באופן אינדיבידואלי, הוא עדיין עלול לגרום להפרעות, פערים לא אחידים או שגיאות מיקום במהלך ההרכבה.
בעיות דפורמציה לרוב אינן מופיעות בסוף העיבוד השבבי, אלא מתגלות רק בשלב ההרכבה.
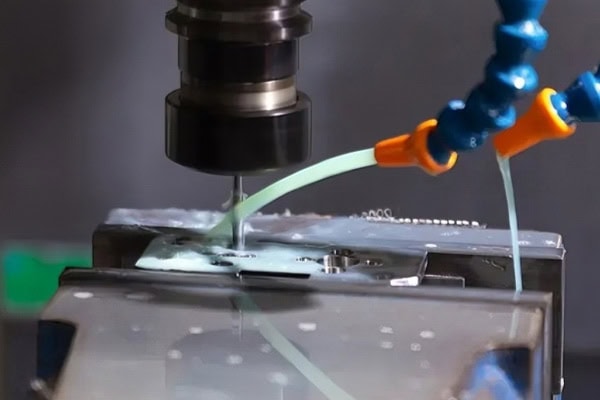
בעיות הנגרמות על ידי כלים והגדרות תהליך
כלים ופרמטרי תהליך אולי נראים כפרטים מינוריים של עיבוד שבבי, אך למעשה הם קובעים ישירות את יעילות העיבוד השבבי, היציבות והעלות הסופית, כך שלא ניתן להתעלם מהם.
שחיקה מהירה של כלים
חיי כלים קצרים מגדילים ישירות את עלויות העיבוד השבבי ומשפיעים על יציבות התהליך. במיוחד בייצור אצווה, ניהול כלים לקוי יכול ליצור שרשרת של בעיות.
- אם קשיות החומר גבוהה אך בחירת הכלי שגויה, הבלאי יואץ משמעותית, ובעיות כגון סדקים, הצטברות קצה וביצועי חיתוך ירודים עלולות להתרחש.
- נוזל חיתוך לא מספיק או פינוי שבבים לקוי יגבירו גם הם את שחיקת הכלי, מכיוון שלא ניתן להסיר את חום החיתוך בזמן וסביבת ההפעלה של הכלי ממשיכה להתדרדר.
- ברגע שהכלי נשחק, גם הדיוק הממדי וגם איכות פני השטח יירדו. במקרים רבים, לקוחות אינם רואים בעיה בכלי - הם רק רואים שאיכות החלק הסופי החמירה.
ניהול כלים לקוי הוא אחת העלויות הנסתרות שקל להתעלם מהן ביותר בכרסום CNC.
תכנון מסלול כלים לא סביר
תכנון לקוי של נתיב כלים לא רק מאט את העיבוד השבבי, אלא גם גורם בקלות לבעיות במיקומים קריטיים, במיוחד עבור משטחים מורכבים ומבנים בעלי חללים עמוקים, הדורשים דיוק גבוה יותר בתכנון נתיב.
- יותר מדי תנועות חיתוך באוויר מבזבזות זמן עיבוד שבבי, וגורמות למכונה להשקיע זמן רב בתנועה לא פרודוקטיבית, מה שמפחית באופן טבעי את היעילות הכוללת.
- מעברי נתיב גרועים בפינות עלולים לגרום לחיתוך יתר מקומי, הצטברות חומר שיורי או שינויים פתאומיים בעומס הכלי, דבר המשפיע על יציבות העיבוד השבבי.
- אם משטחים מורכבים לא עברו אופטימיזציה בנתיב הכלים, גימור פני השטח יהיה לא עקבי מאוד, וההסתברות לעיבוד חוזר ותיקון תגדל.
תכנון סביר של נתיב הכלים משפר לעתים קרובות את היעילות הכוללת בצורה יעילה יותר מאשר פשוט הגדלת מהירות הציר.
פרמטרים לא תואמים של חיתוך
הגדרות פרמטרים שגויות יפגעו הן ביעילות והן באיכות, ואף עלולות לקצר את חיי המכונה והכלים.
- אם מהירות הציר נמוכה מדי, היעילות נפגעת ומחזור העיבוד הופך לאיטי מדי; אם היא גבוהה מדי, היא עלולה לשרוף את הכלי, לייצר חום או להחמיר את איכות פני השטח.
- קצב הזנה מוגזם עלול לגרום לשבירה של הכלי, שריטות או חיתוך לא יציב, בעוד שהזנה קטנה מדי מגבירה את החיכוך ומפחיתה בפועל את היעילות.
- חומרים שונים דורשים פרמטרים שונים. לא ניתן להשתמש בקבוצת פרמטרים אחת עבור כל דבר, מכיוון שלאלומיניום, נירוסטה, נחושת ופלסטיק הנדסי יש מאפייני חיתוך שונים מאוד.
האם התאמת פרמטרים סבירה קובעת ישירות האם כרסום CNC יכול להשיג ייצור המוני יציב.
סיכונים בציוד ובתפעול
מצב המכונה ומשמעת תפעולית חשובים באותה מידה. בעיות רבות שנראות מורכבות נובעות למעשה מתהליכים בסיסיים שנשלטים בצורה גרועה.
הידוק לא יציב גורם לשגיאות
בעיות עיבוד שבבי רבות אינן נגרמות על ידי המכונה עצמה, אלא על ידי שיטות הידוק לא סבירות. זה נכון במיוחד בייצור אצווה ובחלקים מורכבים, שבהם בעיות כאלה נוטות יותר להתעצם.
- מיקום שגוי של חומר העבודה ישנה את כל הפעולות הבאות. גם אם התוכנית נכונה, התוצאה הסופית עדיין עלולה לא לעמוד בדרישות.
- כאשר למתקן חסרה קשיחות, חומר העבודה עלול לזוז במהלך החיתוך, במיוחד תחת חיתוך כבד או כוח רוחבי חזק.
- ככל שחלק מחוזק מחדש יותר פעמים, כך השגיאה המצטברת גדולה יותר, והעקביות של החלקים נמוכה יותר.
יציבות הידוק היא הסף הראשון להבטחת דיוק כרסום CNC.
רעידות המכונה משפיעות על האיכות
רעידות יכולות ליצור גליות פני השטח, לקצר את חיי הכלי ולגרום לחוסר יציבות בעיבוד שבבי. בעיות איכות אקראיות רבות קשורות למעשה לרעידות.
- כאשר קשיחות המכונה אינה מספקת, חיתוך במהירות גבוהה נוטה יותר לגרום לרעידות, ונתיב הכלי עלול לסטות מהמצב האידיאלי.
- מצב גרוע של הציר יכול להגביר שגיאות עיבוד שבבי, במיוחד במהירויות סיבוב גבוהות, שבהן אפילו חריגות קטנות הופכות לברורות.
- לאחר עיבוד שבבי ממושך ורציף, היציבות התרמית של הציוד עשויה גם היא לרדת, וסחיפה תרמית תשפיע עוד יותר על המידות ואיכות פני השטח.
אם הרטט אינו נשלט כראוי, בעיות איכות רבות שנראות אקראיות ימשיכו לחזור על עצמן.
טעויות תכנות ותפעול
אפילו הציוד הטוב ביותר עדיין יכול לגרום לגריטה של חלק אם התוכנית שגויה, לכן יש צורך בבדיקת תוכנית ובדיוק משמעת תפעולית בו זמנית.
- הגדרות שגויות של מערכת הקואורדינטות עלולות לגרום לעיבוד החלק כולו במיקומו לא נכון, ושגיאות כאלה בדרך כלל משפיעות על מגוון רחב של פעולות ויקרות לתיקון.
- הפעלת המכונה ללא סימולציה היא מסוכנת מאוד, משום שניתן לזהות מראש בעיות הפרעות רבות, חיתוכים יתר ושגיאות נתיב במהלך שלב הסימולציה.
- כאשר מפעילים חסרי ניסיון, הם עלולים להתעלם מאזעקות, צלילים חריגים או שינויים בתנאי החיתוך, ולהחמיץ את הזמן הטוב ביותר להגיב.
שגיאות תכנות ותפעול הן לרוב הטעויות שהכי קל להימנע מהן, אך גם הקלות ביותר לעשות.
כיצד להפחית את הבעיות הללו בטחינת CNC
כדי להפחית סיכונים באמת, אי אפשר פשוט לתקן בעיות לאחר שהן מתרחשות. במקום זאת, יש להעביר נקודות בקרה לשלב התכנון, ייצור ניסיוני וניהול תהליכים, כך שניתן יהיה להפחית הפסדים במקור.
הפוך את הסקירה הקדמית למורכבת יותר
לפני תחילת העיבוד הפורמלי, אישור דרישות החומר, המבנה, הסבילות ודרישות האצווה יכול למנוע בעיות רבות של עיבוד חוזר מאוחר יותר ולהפוך את תכנון התהליך לממוקד יותר.
- עבור חלקים מורכבים, מומלץ לבצע תחילה סקירת תהליך ולאשר את רצף העיבוד, תוכנית האביזרים ובחירת הכלים מראש כדי להימנע מהתאמות תכופות במהלך הייצור.
- יש לאשר מראש את שיטות הבדיקה של מידות קריטיות, מכיוון שמידות שונות ודרישות סבילות תואמות לשיטות מדידה שונות, ובטוח יותר לאחד את הסטנדרטים מוקדם.
- עבור חלקים בכמות אצווה, יש לבצע עיבוד שבבי ניסיוני לפני ייצור מלא, כך שניתן יהיה לאמת תחילה את יציבות התהליך לפני המעבר לייצור המוני רשמי.
ככל שסקירת החזית מפורטת יותר, כך תהליך כרסום ה-CNC יהיה יציב יותר בהמשך.
לא ניתן להשמיט ניטור תהליכים
ניטור בזמן אמת של כלים, רעידות ושינויים ממדיים במהלך העיבוד השבבי יכול לסייע בזיהוי חריגות בזמן ובמניעת הפיכת בעיות קטנות לפסולת אצווה. אם מתגלה בלאי של הכלי, יש להחליפו במהירות; אם מתרחשת סחיפה ממדית, יש להתאים את הפרמטרים באופן מיידי; אם מופיעים רעשים או רעידות חריגות, יש לעצור את המכונה לבדיקה באופן מיידי. בקרת תהליך טובה יכולה ליירט בעיות רבות באצווה לפני שהן מתפשטות.
בחרו שותף מנוסה לעיבוד שבבי
ספק מנוסה יכול לא רק לייצר את החלקים, אלא גם לעזור ללקוחות להימנע מסיכונים מראש. זה חשוב במיוחד עבור פרויקטים מורכבים והזמנות אצווה.
- הם יכולים להמליץ על תהליכים מתאימים יותר בהתבסס על החומר במקום פשוט להחיל פרמטרים גנריים, מה שמקל על השגת יציבות.
- הם יכולים לייעל נתיבי כלים ומתקנים עבור מבנים מורכבים כדי להפחית בעיות הנגרמות מעיוות, רעידות ושגיאות הידוק.
- הם יכולים למזער סיכוני איכות לפני המסירה, כך שלקוחות מרגישים בטוחים יותר בעת קבלת החלקים ומבזבזים פחות זמן על תקשורת מעקב.
בחירת בן/בת הזוג הנכון חוסכת לעיתים קרובות יותר כסף וזמן מאשר פתרון בעיות מאוחר יותר.
סיכום
הבעיות הנפוצות בטחינת CNC אולי נראות מפוזרות, אך למעשה כולן קשורות קשר הדוק לבקרת דיוק, ניהול כלים, תכנון תהליכים ומשמעת תפעולית. מה שבאמת חשוב ללקוחות הוא לא רק האם ניתן לעבד חלק בודד, אלא האם ייצור האצווה יציב, האם האספקה ניתנת לשליטה, והאם ניתן למזער עיבוד חוזר. רק על ידי זיהוי ופתרון מוקדם של בעיות אלו ניתן להפחית עלויות ולשפר את היעילות. אם אתם מחפשים תמיכה יציבה יותר בטחינת CNC, TiRapid יכולה לספק פתרון ייצור מקצועי ואמין לפרויקט שלכם.
















