
פוליאתילן בעל משקל מולקולרי גבוה במיוחד הוא פלסטיק הנדסי בעל עמידות גבוהה במיוחד בפני שחיקה, שימון עצמי ועמידות בפני פגיעות. אני משתמש לעתים קרובות בפוליאתילן UHMW בפרויקטים של עיבוד שבבי CNC בפועל, ויש לו ביצועים מצוינים בתחומי המזון, הרפואה, המכונות והתעשייה הכימית. בהתבסס על ניסיוני בפועל, מאמר זה יסביר באופן שיטתי את תכונות החומר, יכולת העיבוד השבבי ב-CNC, אסטרטגיות עיבוד שבבי ויישומים אופייניים של UHMW כדי לעזור לך לשלוט בנקודות העיבוד שלו בצורה יעילה יותר.
מה IUHMW Material
מניסיוני בעיבוד CNC, UHMW הוא סוג הפלסטיק בעל הביצועים הגבוהים שאני משתמש בו לרוב, והוא מתאים לסביבות בעלות חיכוך גבוה, פגיעות גבוהות וקורוזיה גבוהה. השם המלא של UHMW הוא פוליאתילן בעל משקל מולקולרי גבוה במיוחד, עם נוסחה כימית של (C2H4)n. שרשרת המולקולות ארוכה במיוחד, והמשקל המולקולרי הממוצע הוא בדרך כלל בין 3 מיליון ל-6 מיליון. חלק מהדגמים בעלי הביצועים הגבוהים אף עולים על 9 מיליון. ככל ששרשרת המולקולות ארוכה יותר, כך עמידותה בפני פגיעות ועמידותה בפני שחיקה חזקות יותר. בהשוואה ל-HDPE רגיל, עמידותה בפני שחיקה גבוהה כמעט פי 8, חוזק הפגיעה יכול להגיע ליותר מ-50 קילו-ג'אול/מ"ר, מקדם החיכוך נמוך עד 0.1, והוא כמעט משכך את עצמו.
מבחינה מבנית, UHMW הוא פוליאתילן ליניארי עם שרשראות פולימר מלוכדות היטב, ולכן יש לו עמידות מצוינת בפני קורוזיה כימית והוא יכול לעמוד בפני חומצות חזקות, בסיסים וממסים אורגניים. הצפיפות היא כ-0.93-0.94 גרם/סמ"ק, שהוא קל יותר ממים, אך בעל חוזק מתיחה גבוה (≥40 מגה פסקל) ועמידות מצוינת לצמיחת סדקים.
אני בדרך כלל מעדיף UHMW בתרחישים הבאים: מסילות הזזה לציוד רפואי, מובילי מסוע ורפידות חיתוך בתעשיית המזון, בטנות עמידות בפני קורוזיה בציוד כימי, ומחוונים ותותבים עמידים בפני שחיקה בציוד מכני. יתרון משמעותי של חומר זה הוא שהוא עדיין יכול לשמור על קשיחות ויציבות בטווח טמפרטורות הפעלה של -200°C עד 80°C, אינו נסדק או שביר בקלות, ומתאים לשימוש בסביבות טמפרטורה נמוכות במיוחד.
בעיבוד חלקים מבניים, כל עוד שולטים במאפייני ההתפשטות התרמית הגדולה והגמישות החזקה, UHMW מסוגל באופן מלא לבצע חריטה או כרסום CNC בדיוק של ±0.05 מ"מ. זהו פלסטיק הנדסי אידיאלי שלוקח בחשבון גם ביצועים וגם עלות.
ראשי Performance Cמאפיינים OUHMW
אחת הסיבות המרכזיות לבחירתי בחומר UHMW היא שיש לו מגוון תכונות מכניות ופיזיקליות מצוינות, והוא יכול לפעול ביציבות לאורך זמן בתנאי עבודה קשים. מקדם החיכוך שלו נמוך עד 0.1, עמידותו בפני שחיקה גדולה פי 7 מזו של פלדת פחמן ויותר מפי 1.5 מזו של POM, חוזק הפגיעה שלו יכול להגיע ל-50 קילו-ג'אול/מ"ר, והוא עדיין עמיד אפילו בסביבה של -100°C.
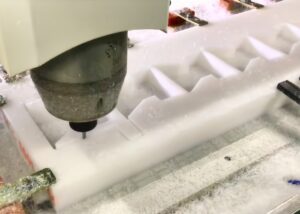
גָבוֹהַ Wהאוזן And Iפְּגִיעָה Rהתנגדות
במסועים שייצרתי עבור מפעל המזון, UHMW ביצע יציבות במיוחד. קצב החיכוך והבלאי של החומר הוא פחות מ-0.1 × 10⁻⁶ מ"מ/ניוטון מ"ר, ואפילו בסביבה שבה הוא פועל ברציפות במשך 24 שעות, כמעט ואין בלאי על פני החומר. יחד עם זאת, תכונותיו כבלאיות אומתו גם ברכיבי חיץ מכניים נגד התנגשויות - הוא נפגע ברציפות מכדורי פלדה במשקל 50 ק"ג ונשאר שלם ללא סדקים.
מאוד Low Cלא יעיל Of Fפיצול
אני משתמש לעתים קרובות ב-UHMW כדי להחליף חלקי מתכת הזזה מסורתיים משומנים בשמן. מקדם החיכוך שלו הוא רק 0.1-0.2, שהוא נמוך בכ-20% מזה של POM. תכונה זו מפחיתה מאוד את התנגדות הריצה, מפחיתה את צריכת האנרגיה של הציוד בכ-15%, ומונעת את בעיית זיהום חומרי הסיכה. הוא מתאים במיוחד לחדרים נקיים או תרחישי עיבוד מזון.
טוב Cהמית Sיציבות
כשאני מטפל בהזמנות ממפעלים כימיים, אני ממליץ לעתים קרובות על UHMW עבור בטנות מיכלים ותעלות עמידות בפני קורוזיה מכיוון שיש לו עמידות מצוינת ל-98% מחומצות אנאורגניות, אלקליות, מלחים, אלכוהולים וממסים אורגניים רבים. אפילו אם הוא שקוע בסביבות חומצה גופרתית או נתרן הידרוקסיד למשך זמן רב, UHMW כמעט ולא יתפרק או יתנפח.
ממדי Sיציבות And Wאטר Aספיגה
שיעור ספיגת המים של UHMW נמוך מ-0.01%, שהוא נמוך בהרבה מזה של ניילון (שיעור ספיגת המים של PA6 הוא 2.5%) ו-POM (0.2%). משמעות הדבר היא שהוא לא יתרחב בגודלו עקב ספיגת לחות בעת שימוש בסביבה לחה או תת-ימית. כאשר עיבדתי אביזרי הזזה עם סבילות של ±0.05 מ"מ, כמעט ולא הייתה סטייה ממדית לאחר שימוש ארוך טווח, וזהו ביצועים מצוינים.
ביצוע Cהשוואה Wה- i Oיס Pלסטיקים
בהשוואה ל- PTFE : ל-PTFE מקדם חיכוך נמוך יותר (~0.05), אך עמידות הבלאי שלו נמוכה בהרבה מזו של UHMW, והוא יקר יותר. אני בדרך כלל ממליץ על UHMW לעומסים גבוהים.
בהשוואה ל- POM : ל-POM יציבות ממדית וקשיחות טובות יותר, והוא מתאים לחלקים מבניים מדויקים, אך עמידותו בפני שחיקה ועמידות בפני פגיעות נמוכות במקצת. במיוחד במצבי חיכוך במהירות גבוהה, ל-UHMW יתרונות רבים יותר.
האם UHMW יכול Be Pמעובד BCNC
כחומר פוליאתילן בעל משקל מולקולרי גבוה במיוחד, יכולת העיבוד המכוננת של UHMW ב-CNC תמיד הייתה מוקד תשומת הלב בתחום העיצוב והייצור התעשייתי. מניסיוני הרב בעיבוד, ניתן לעבד UHMW במלואו באמצעות CNC איכותי. כל עוד תכונות החומר שלו שולטות ונבחרים פרמטרי התהליך ושיטות ההידוק המתאימים, ניתן להשיג תוצאות עיבוד משביעות רצון. הוא לא רק תומך בפעולות חריטה, כרסום וקידוח נפוצות, אלא גם יכול להשיג דיוק מימדי גבוה וגימור פני שטח תחת ההנחה של שליטה סבירה בעיוות ובהתפשטות תרמית.
להלן אנתח באופן שיטתי את יכולת העיבוד שלה מכמה היבטים:
1. CNC ישים Pמתחרים Mשיטות
ניתן להשתמש ב-UHMW במגוון תהליכי עיבוד שבבי CNC, כולל פעולות חריטה, כרסום, קידוח והברגה. החומר לא ייסדק במהלך החריטה, החיתוך חלק, וניתן להשיג קצה מסודר במהלך הכרסום. בעת הקידוח, נדרשים כלים בעלי זווית חדה כדי למנוע קריעה של החומר. שיטת העיבוד שלו דומה לתרמופלסטיקים אחרים, אך מכיוון ששרשרת המולקולות ארוכה מאוד, יש להתאים את זווית הכלי ואת נתיב החיתוך.
2. מומלץ Cאמירה PArameters And TOOL Sבְּחִירָה
אני בדרך כלל משתמש בכלי קרביד בעת עיבוד שבבי UHMW כדי להבטיח חיתוך חד ולמנוע הידבקות חומר. מהירויות החיתוך מומלצות להיות בין 100 ל-200 מטר/דקה, וקצבי הזנה נשמרים על 0.05 עד 0.15 מ"מ/סל"ד כדי למנוע סדקים בקצה חומר העבודה עקב הזנה מוגזמת. בעת קידוח, מומלץ להשתמש במקדח בעל זווית סליל קטנה ולהאט את הקצב בעת היציאה כדי להפחית סדקים. בעת הגימור, הפחתת עומק החיתוך וההזנה תסייע בשיפור איכות פני השטח.
3 פני השטח QUality And Pכריתה Control
הודות למבנה הפנימי שלו, UHMW יכול להשיג חספוס פני שטח של Ra 1.6 עד 3.2 מיקרון בתנאי כלי טובים. עבור חלקים כגון מחוונים, מסילות מובילות, אטמים וכו' הדורשים דרישות פני שטח גבוהות יותר, אני בדרך כלל משתמש בשני תהליכים: תהליך החספוס הראשון שולט בתוספת, והעיבוד העדין השני מתאים את הגודל. מבחינת דיוק ממדי, אם טמפרטורת הסביבה נשלטת כראוי, משתמשים במתקנים סטנדרטיים ומבוצע קירור נאות, UHMW יכול להשיג דרישת דיוק של ±0.05 מ"מ, המתאימה לרוב תרחישי ההרכבה התעשייתיים.
4. אתגרים Of High Fגמישות And Tהרמלי Expansion
תכונות החומר של UHMW מביאות גם כמה אתגרים בעיבוד. הראשון הוא הגמישות הגבוהה, מה שהופך את חומר העבודה לעיוות בקלות בעת הידוק. אני בדרך כלל משתמש בלסתות רכות מותאמות אישית, בשילוב עם הידוק רב-נקודתי או ספיחה בוואקום כדי לפזר מאמצים ולמנוע שקעים מקומיים. שנית, מקדם ההתפשטות התרמית שלו גדול, כ-1.5×10⁻⁴/°C, שהוא גבוה פי כמה מזה של מתכת. על מנת להפחית את השפעת חום העיבוד, אשתמש בקירור אוויר, עיבוד גס במהירות נמוכה וייצוב טמפרטורה לפני הגימור.
5. יישום Aיכולת הסתגלות And Pמִזְרָח-Pמתחרים Sהצעות
UHMW נמצא בשימוש נרחב בעיבוד מזון, מערכות שינוע, חלקים מבניים עמידים בפני שחיקה ומכשירים רפואיים. לאחר הגימור, ייתכן שיהיה צורך להסיר שבבים בקצה של חלקים מסוימים. בדרך כלל אני משתמש בפצירה מיקרוסקופית במהירות גבוהה או בכלי פלסטיק להסרת שבבים כדי להשלים זאת. עבור חלקים מבניים שיש להרכיב, מומלץ להתקין אותם בסביבה בטמפרטורה נמוכה כדי להפחית הפרעות סבילות הנגרמות על ידי התפשטות והתכווצות תרמית.
לסיכום, למרות של-UHMW מבנה מולקולרי מורכב, גמישות גבוהה והתפשטות והתכווצות תרמית משמעותיות, הוא עדיין חומר שניתן לעבד ביעילות על ידי CNC. כל עוד מתבצעת אופטימיזציה ממוקדת בתצורת הציוד, נתיב התהליך ובחירת הכלים, הוא יכול לעמוד באופן מלא בדרישות הדיוק והעמידות של חלקים ברמה תעשייתית.
Common Pבעיות And Sתנועות In Pמתחרים
בתהליך עיבוד שבבי CNC בפועל, אני יכול לומר בבירור שלמרות של-UHMW יש יכולת עיבוד טובה, כמה בעיות אופייניות הן בלתי נמנעות. במיוחד בעת כרסום חלקים גדולים או בעלי דופן דקה, עיוות, משיכת חוטים ושינויים ממדיים הם התופעות הנפוצות ביותר. בעיות אלו נובעות בדרך כלל ממבנה שרשרת הפולימר של החומר עצמו, גמישות גבוהה ומקדם התפשטות תרמית גדול (כ-1.5×10⁻⁴/°C), אשר צובר חום בקלות וגורם למאמץ פנימי לא אחיד במהלך תהליך החיתוך, ובכך משפיע על היציבות והדיוק של המוצר המוגמר.
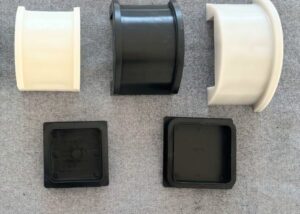
בזכות שנותיי הרבות בתחום העיבוד השבבי , ניתן לפתור ביעילות את רוב הבעיות על ידי הגדרת פרמטרי התהליך באופן סביר, אופטימיזציה של נתיבי הכלים ושימוש בשיטות טיפול מתאימות בפני השטח:
עיוות (Dרפורמציה)
עיוות הוא הבעיה העיקרית שאני נתקל בה בעת עיבוד שבבי של חלקים שטוחים גדולים ב-UHMW, במיוחד בעת כרסום חלקים בעובי של פחות מ-10 מ"מ. הסיבה העיקרית לעיוות היא הצטברות חום מקומית ושחרור מאמץ בחומר.
פתרון:
השתמשו בשיטת העיבוד שלב אחר שלב כדי לחלק את כל עיבוד החלק לשניים או שלושה שלבים להשלמה, תוך הימנעות מחיתוך מוגזם בבת אחת וגרימת שחרור מהיר מדי של לחץ פנימי.
חממו את החומר מראש ל-40-60 מעלות צלזיוס לפני העיבוד כדי להפחית עיוות הנגרם מהפרשי טמפרטורה.
שלטו בפרמטרי החיתוך, הפחיתו את מהירות החוט ל-100-150 מטר/דקה, והשתמשו בקירור מים או אוויר לקירור עזר.
השתמשו במתקני ספיחה בעלי שטח גדול או בפלטפורמות ואקום עבור חלקי עבודה כדי לשפר את יציבות ההידוק ולהפחית את הסבירות לעיוות.
חוט Dגולמי (Dבאטמן Of Cאמירה Sמשטח)
בעיות משיכת חוטים מתרחשות בעיקר בפעולות כרסום וקידוח, במיוחד בעיבוד שבבי של קצוות ופינות. ל-UHMW יש שרשרת מולקולרית ארוכה והוא נוטה למתיחה פלסטית במהלך החיתוך, וכתוצאה מכך נשארים חוטים על פני הקצה.
פתרון:
השתמש בכלי קרביד חדים עם זווית זווית ראשית גדולה מ-60° כדי ליצור משטח חיתוך נקי.
הגדל את מהירות הציר ליותר מ-3000 סל"ד תוך שמירה על קצב הזנה קטן (0.05-0.1 מ"מ/סל"ד) כדי להפחית את הסיכון למשיכת חוט.
לאחר העיבוד, השתמשו בנייר זכוכית עדין במהירות גבוהה (כגון P800) כדי לשייף קלות את הקצוות ולהסיר שאריות של חלקים מוברשים.
ממדי Cתלייה (Tהרמלי Expansion And Cמשיכה)
ל-UHMW יש מקדם התפשטות תרמית גבוה. עקב עליית טמפרטורה לא אחידה במהלך העיבוד, גודל החלקים בפועל עשוי להשתנות מעט, במיוחד מבנים בעלי דופן דקה רגישים יותר לפגיעה.
פתרון:
לאחר העיבוד, חומר העבודה נשאר להתקרר באופן טבעי במשך 1-2 שעות לפני בדיקה וכיוונון של המידות המרכזיות.
יש לשמור על טמפרטורת הסביבה יציבה במהלך העיבוד כדי למנוע טמפרטורה גבוהה חיצונית או רוח חזקה שיפריעו לבקרת טמפרטורת העיבוד.
מבנה תהליך העיבוד הגס + העיבוד העדין מאומץ, ונותר מרווח של יותר מ-1 מ"מ באמצע כדי להתמודד עם השפעת הצטמקות או התרחבות.
משטח Tטיפול: Dגירוד And Cרכון
לאחר העיבוד, ייתכנו קוצים קלים או זיהומים הקשורים סטטית על פני השטח של חלקי UHMW. אני משתמש בדרך כלל בשיטות הטיפול הבאות:
השתמשו בדיסק ליטוש בעל גריט דק או בנייר זכוכית P800 כדי ללטש קלות לאורך הקצה ולהסיר קוצים זעירים.
עבור חלקים רפואיים או מזון עם דרישות גבוהות יותר, השתמשו באלכוהול או במים מזוקקים לניקוי אולטרסאונד כדי להסיר אבק משטח וספיחה אלקטרוסטטית.
עבור חלקים מדויקים הדורשים הרכבה, השתמשו באוויר דחוס כדי לייבש אותם לאחר הניקוי כדי לוודא שלא נותרו חלקיקים על הממשק.
באופן כללי, ל-UHMW אכן יש אתגרים רבים בעיבוד שבבי CNC, אך הם אינם בלתי עבירים. כל עוד אנו מגבשים תוכנית תהליך סבירה המבוססת על התכונות הפיזיקליות של החומר וממטבים את כל התהליך, החל מכלי עבודה ומתקנים, דרך מסלולי עיבוד ועד לתהליכי עיבוד לאחר העיבוד, נוכל להשיג חלקים באיכות גבוהה עם מבנה יציב, מידות מדויקות ומשטח חלק תוך הבטחת יעילות.
השוואה OUHMW Wה- i Oיס Pאולימר Mעורקים
UHMW מתאים לפרויקטים עם דרישות גבוהות לעמידות בפני שחיקה, חיכוך נמוך ובקרת עלויות . אם נדרש דיוק מימדי או קשיחות, POM יהיה עדיף יותר. בהשוואה ל-PTFE, ל-UHMW יתרונות רבים יותר במחיר ובחוזק מכני , ובהשוואה ל-HDPE, ל-UHMW עמידות גבוהה יותר בפני פגיעות ומשקל מולקולרי, והוא מתאים לתנאי עבודה תובעניים יותר.
חוֹמֶר Performance Cהשוואה Tיכול:
| פריטי השוואה | UHMW | PTFE | פום | HDPE |
| משקל מולקולרי | 3–6 מיליון | ~ 450,000 | ~ 100,000 | 200,000-500,000 |
| צפיפות (g/cm³) | 0.93-0.94 | 2.2 | 1.41-1.43 | 0.94-0.96 |
| התנגדות ללבוש | מְעוּלֶה | בדרך כלל | טוב | בינוני |
| קשיחות ודיוק | בינוני | נמוך | גָבוֹהַ | נמוך |
| התנגדות השפעה | גבוה מאוד | גָבוֹהַ | בינוני | עליון |
| טמפרטורת סטיית חום | ~ 80 מעלות צלזיוס | ~ 120 מעלות צלזיוס | ~ 110 מעלות צלזיוס | ~ 70 מעלות צלזיוס |
| מקדם חיכוך | 0.10-0.22 | 0.05-0.10 | 0.2-0.3 | 0.3-0.4 |
| מחיר חומר (יחסי) | האמצע | גָבוֹהַ | האמצע | נמוך |
אם אתם צריכים לאזן בין עמידות בפני שחיקה לבין עלות, אני בדרך כלל ממליץ על UHMW, בעוד של-POM יש יתרונות מבחינת דיוק ממדי, קשיחות מבנית וכו'. הבנת ההבדלים הללו תעזור לכם לבחור את החומר המתאים ביותר עבור יישומים תעשייתיים שונים.
יישומים נפוצים Oחומרי UHMW
UHMW הוא פלסטיק הנדסי עמיד בפני שחיקה, חיכוך נמוך, עמיד בפני כימיקלים ובעל חוזק פגיעות גבוה. בפרויקטים שאני מספק ללקוחותיי, החל מעיבוד מזון ועד ציוד רפואי ומכונות וציוד כבדים, UHMW יכול לספק ביצועים יציבים ואמינים. היישום הרחב שלו מוכיח באופן מלא את יכולת ההסתגלות והיעילות החסכונית שלו בתעשיות רבות, והוא החומר המועדף עבור אירועים רבים בעלי ביקוש גבוה.
| תעשיית יישומים | רכיבים אופייניים | תכונות יישום |
| תעשיית מזון | קרש חיתוך, מסילת מסוע | היגייני, עמיד בפני שחיקה, ולא סופג מים בקלות |
| אביזרים ומכשור רפואי | מסילות הזזה אנטיבקטריאליות, רפידות לציוד | בטיחות אנטיבקטריאלית, קל לניקוי, חיכוך נמוך |
| ציוד מכני | מסילות מנחות, בלוקי הזזה, תותבים | עמידות גבוהה בפני שחיקה, ספיגת זעזועים, רעש נמוך |
| תעשיה כימית | ריפוד מיכל, להבי ערבוב, אטמים עמידים בפני קורוזיה | עמיד בפני כימיקלים, שאינו נדבק, חיי שירות ארוכים |
ביישומים בפועל, אני ממליץ לעתים קרובות על UHMW כחומר הרכיב המרכזי בהתבסס על דרישות הלקוחות לעמידות בפני שחיקה, ניקיון ועמידות בפני כימיקלים. זה יכול לא רק להאריך את חיי השירות אלא גם להפחית את תדירות התחזוקה.
שאלות נפוצות
האם קשה לעיבוד שבבי של UHMW?
מניסיוני, UHMW אינו קשה לעיבוד, אך גמישותו הגבוהה והתפשטותו התרמית (~1.5×10⁻⁴/°C) דורשות קיבוע מדויק, כלים חדים ומהירויות חיתוך מבוקרות כדי למנוע עיוות והתפתלות של מיתרים.
מהי הדרך הטובה ביותר לחתוך פלסטיק UHMW?
אני ממליץ להשתמש בכלים חדים בעלי חוד קרביד במהירויות נמוכות וקצבי הזנה קלים. נתבי CNC ומסורי סרט עובדים היטב. עיבוד שבבי וקירור בשלבים מסייעים בשליטה בחום ובשמירה על דיוק ממדי.
האם HDPE ניתן לעיבוד שבבי יותר מ-UHMW?
כן, HDPE קל מעט יותר לעיבוד עקב משקלו המולקולרי הנמוך יותר (~500K לעומת 3-6M). הוא מייצר פחות חום חיכוך ומתעוות פחות, מה שהופך אותו מתאים יותר למשימות עיבוד שבבי במהירות גבוהה או בכמויות גדולות.
מה עדיף על UHMW?
לדיוק גבוה יותר וקשיחות מבנית, אני מעדיף POM (אצטל). אם אתם זקוקים לעמידות כימית קיצונית, PTFE מתפקד טוב יותר. UHMW הוא מאוזן מצוין, אך לא הטוב ביותר עבור רכיבים בעלי סבילות צמודה.
סיכום
UHMW הוא חומר פולימרי עמיד בפני שחיקה, סיכה עצמית ועמיד בפני כימיקלים. בשנים הרבות של עבודתי בפרויקטים של עיבוד שבבי CNC, הוא לרוב הבחירה הראשונה לפתרונות קלים, עמידים ובעלי תחזוקה נמוכה. שליטה בביצועיו, במאפייני העיבוד ובשיטות הבחירה בתעשייה תביא לכם גמישות ויעילות רבה יותר ביישומים רבים בתעשייה.
















