
Hvort sem um er að ræða framleiðslu á plasthlutum eða málmhlutum, þá er CNC-vinnsla ein algengasta framleiðsluaðferðin í nútímaiðnaði. Með því að nota tölvuforrit til að stjórna hreyfingum véla getur CNC-vinnsla framkvæmt fræsingu, borun, tappun, beygju og flókna yfirborðsvinnslu, sem uppfyllir kröfur um mikla nákvæmni, framleiðslu í litlu magni og sérsniðna framleiðslu. Þó að bæði plast- og málmhlutir séu unnir með sömu gerðum CNC-búnaðar, þá veldur verulegur munur á efniseiginleikum miklum mun á vinnsluaðferðum, ferlisbreytum, vali á skurðarverkfærum og gæðaeftirlitsaðferðum. Ef plast er unnið með aðferðum sem ætlaðar eru fyrir málma geta vandamál eins og víddarbreytingar, bráðnar brúnir, aflögun og óhófleg skurður auðveldlega komið upp. Aftur á móti getur vinnsla á málmum með plastvinnsluaðferðum dregið úr vinnsluhagkvæmni og flýtt fyrir sliti á verkfærum. Þess vegna hjálpar skilningur á muninum á CNC-plastvinnslu og málmvinnslu ekki aðeins framleiðendum að velja hentugri vinnsluferli, heldur bætir einnig gæði vöru, styttir framleiðsluferla og dregur úr heildarframleiðslukostnaði.
Hver er munurinn á efniseiginleikum milli plastvinnslu og málmvinnslu?
Mismunandi efni hafa mismunandi eðliseiginleika og þessir eiginleikar hafa bein áhrif á CNC vinnsluaðferðir. Frá skurðþoli og varmaleiðni til stífleika efnisins hefur hver eiginleiki áhrif á hreyfingu verkfæra og lokaniðurstöður vinnslunnar. Áður en vinnsluferli er þróað aðlaga verkfræðingar venjulega alla framleiðslustefnuna í samræmi við eiginleika efnisins. Þess vegna er skilningur á efninu sjálfu grunnurinn að því að þekkja muninn á þessum tveimur vinnsluaðferðum.
Mismunandi efnishörku og skurðareiginleikar
Einn stærsti munurinn á plasti og málmum liggur í hörku þeirra og skurðþoli. Málmar hafa almennt meiri styrk og hörku, sem krefst meiri skurðkrafts við vinnslu. Aftur á móti eru flest verkfræðiplast tiltölulega mjúk, sem gerir þau auðveldari í skurði en einnig viðkvæmari fyrir skurðhita og utanaðkomandi kröftum.
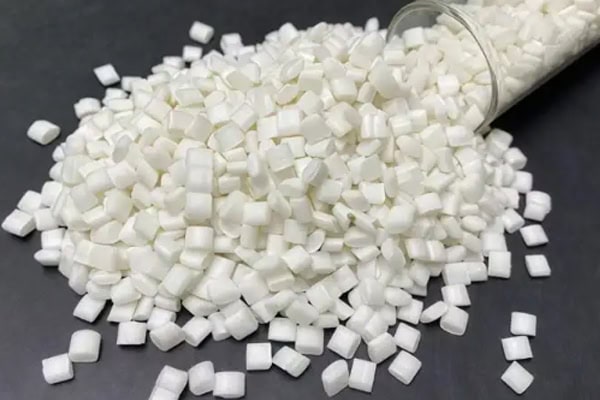
Algengar verkfræðiplastar eru meðal annars:
- POM (pólýoxýmetýlen)
- PA (Nylon)
- PC (pólýkarbónat)
- PEEK (pólýeter eter ketón)
- PVC (pólývínýlklóríð)
Þessi efni veita almennt mun minni skurðþol en stál, ál eða ryðfrítt stál, sem leiðir til minni álags á vélina. Hins vegar, þar sem plast er teygjanlegra, eru þau líklegri til að upplifa smávægilega teygjubata við vinnslu, sem krefst mismunandi aðferða við víddarstjórnun. Til samanburðar eru málmar með mun meiri stífleika, sem gerir þeim kleift að viðhalda víddum sínum betur eftir vinnslu. Hins vegar þurfa þeir öflugri búnað og slitsterkari skurðarverkfæri til að ljúka vinnsluaðgerðum.
Mikilvægur munur á varmaleiðni
Hiti sem myndast við vinnslu hefur bein áhrif á gæði hluta og plast og málmar eru mjög ólíkir í getu sinni til að dreifa hita. Málmar hafa framúrskarandi varmaleiðni, sem gerir skurðarhita kleift að flysjast hratt í vinnustykkið og flísarnar, sem gerir staðbundna hitastig auðveldara að stjórna. Plast leiðir hins vegar hita mun minna skilvirkt. Hiti sem myndast við vinnslu hefur tilhneigingu til að safnast fyrir í kringum skurðarverkfærið. Ef vinnslubreytur eru ekki rétt fínstilltar getur yfirborð efnisins ofhitnað, mýkt eða jafnvel bráðnað að hluta. Af þessari ástæðu fylgjast verkfræðingar betur með skurðhraða, skerpu verkfæra og flísafrásum við vinnslu á plasti til að draga úr hitauppsöfnun og bæta yfirborðsgæði.
Mismunur á víddarstöðugleika
Þó að margar verkfræðiplastvörur bjóði upp á góða víddarstöðugleika, eru þær viðkvæmari en málmar fyrir breytingum á hitastigi, raka og innri álagi. Til dæmis gleypir nylon raka úr loftinu, sem veldur smávægilegum víddarbreytingum. PC og PMMA geta einnig orðið fyrir spennubreytingum þegar þau verða fyrir staðbundinni upphitun. Málmhlutar, hins vegar, verða almennt fyrir mun minni víddarbreytingum við eðlilegar umhverfisaðstæður, sem leiðir til betri langtíma víddarstöðugleika. Fyrir hágæða plasthluti bæta margir framleiðendur við glæðingu, hitastýrðri skoðun eða aukafrágangi til að bæta enn frekar víddarstöðugleika.
Hver er munurinn á CNC plastvinnslu og málmvinnsluferlum?
Þó að báðar aðferðirnar noti CNC búnað eru framleiðsluaðferðirnar ekki eins. Plastvinnsla leggur meiri áherslu á að vernda efnið og viðhalda víddarstöðugleika, en málmvinnsla leggur meiri áherslu á skurðarhagkvæmni og endingu verkfæra. Að aðlaga vinnsluferlið í samræmi við eiginleika efnisins er ein mikilvægasta ráðstöfunin til að tryggja gæði vörunnar.
Val á mismunandi skurðarverkfærum
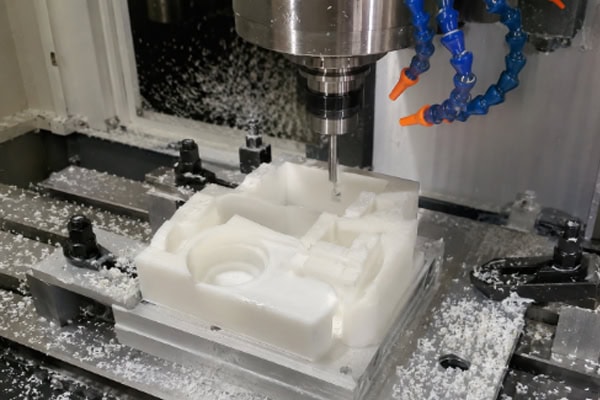
Val á skurðarverkfærum hefur bein áhrif á hvort vinnsla gengur vel, hvort yfirborðið sé hreint og hvort nákvæmni víddar helst stöðug. Þó að bæði plast og málmar geti verið unnin með CNC búnaði, þýðir verulegur munur á hörku, seiglu, varmaleiðni og flísafrásog að ekki ætti að nota sömu skurðarverkfærin til skiptis. Plast er viðkvæmara fyrir þjöppun og hitauppsöfnun, en málmar gera mun meiri kröfur um slitþol verkfæra og skurðargetu. Þar af leiðandi er lögun verkfærisins, hönnun skurðbrúna og val á húðun verulega mismunandi eftir efnunum tveimur. Aðeins með því að passa skurðarverkfærið rétt við efni vinnustykkisins getur vinnsla verið stöðug og lágmarkað skurð, bráðnar brúnir og slit verkfæra. Algeng skurðarverkfæri fyrir plastvinnslu eru meðal annars:
- Einflöguð plastfræsar
- Skurðarverkfæri úr heilu karbíði
- Endafræsar með mikilli skerpu
Málmvinnsla notar oftast:
- Fjölrifja endafræsar
- Húðaðar karbít skurðarverkfæri
- Skurðarverkfæri úr hraðstáli (HSS)
Plastvinnslutæki forgangsraða afar skarpum skurðbrúnum til að draga úr þjöppun og myndun skurðar. Málmvinnslutæki leggja meiri áherslu á slitþol til að þola meira skurðarálag. Fyrir gegnsæja hluti, þunnveggja íhluti og nákvæma burðarhluta er skerpa plastvinnslutækja sérstaklega mikilvæg. Jafnvel lítilsháttar sljóvgun getur valdið áberandi skurði. Í málmvinnslu skipta endingartími verkfæra og stöðug skurðarárangur hins vegar meira máli, sérstaklega við samfellda framleiðslu, þar sem hitaþol og slitþol hafa bein áhrif á framleiðsluhagkvæmni.
Mismunandi stillingar fyrir skurðarbreytur
Skurðarbreytur eru meðal mikilvægustu þátta í hvaða CNC vinnsluforriti sem er. Mismunandi efni þurfa verulega mismunandi snúningshraða, fóðrunarhraða, skurðardýpt og verkfæraleiðarstefnu. Plastefni eru mun viðkvæmari fyrir hita. Óviðeigandi stillingar á breytum geta valdið hvítun, bráðnum brúnum, strengjamyndun eða staðbundinni aflögun. Málmefni þurfa almennt meiri skurðkraft og stöðugri álagsstýringu, þannig að vinnslubreytur eru fyrst og fremst fínstilltar fyrir skurðarhagkvæmni og endingu verkfæra. Mismunandi efni þurfa mismunandi vinnslubreytur og CNC forrit verða að vera aðlöguð í samræmi við það.
Plastvinnsla krefst venjulega nákvæmrar eftirlits með:
- Snældahraði
- Feed rate
- Skurður dýpt
- Fóður á hverja tönn
Ef snúningshraði er of mikill geta staðbundnir hitar hækkað nægilega mikið til að bræða plastkantana. Ef fóðrunarhraðinn er of hægur getur núningshiti einnig aukist verulega. Fyrir hitanæma plast eins og PC, PMMA og nylon verður að stjórna breytum sérstaklega nákvæmlega. Skurðtækið ætti ekki að vera of lengi á einum stað og forðast ætti einnig að sleppa skurði til að viðhalda yfirborðsgæðum. Færibreytur málmvinnslu eru almennt ákvarðaðar út frá hörku efnisins, efni skurðartækisins og afli vélarinnar til að hámarka vinnsluhagkvæmni og endingu verkfærisins. Þó að ál, ryðfrítt stál og kolefnisstál séu öll málmar, eru skurðþol þeirra og varmaleiðni mjög mismunandi. Þar af leiðandi eru vinnslufæribreytur breytilegar í samræmi við það og eru oft stöðugt fínstilltar með hagnýtri reynslu af vinnslu.
Mismunandi kælingaraðferðir
Kælingaraðferðir eru jafn mikilvægar við vinnslu þar sem þær hafa ekki aðeins áhrif á endingu verkfæra heldur einnig á yfirborðsgæði og víddarstöðugleika. Við vinnslu málma myndast mikill hiti á skurðarsvæðinu. Ef þessum hita er ekki fjarlægt tafarlaust slitna skurðarverkfæri hratt og hitauppstreymi vinnustykkisins getur dregið úr nákvæmni vinnslunnar. Þess vegna eru skurðarvökvar og háþrýstikælikerfi almennt notuð. Plastvinnsla hentar hins vegar almennt ekki eins vel til mikillar vökvakælingar þar sem ákveðin plast geta brugðist neikvætt við íhlutum í skurðarvökvum, sem leiðir til yfirborðsbleikingar, breytinga á innri spennu eða jafnvel rýrnunar á efniseiginleikum. Af þessum sökum treystir plastvinnsla oftar á loftkælingu og skilvirka flísafrásog til að fjarlægja hita fljótt og koma í veg fyrir mengun frá vinnsluvökvum. Kælingaraðferðir eru einnig mjög mismunandi við vinnslu.
Málmvinnsla notar almennt:
- Skurvökvi
- Kælivökvahringrásarkerfi
- Háþrýsti kælivökvi
Plastvinnsla notar oftast:
- Þjappað loftkæling
- Lofttæmisflísasog
- Lágmarks magn smurningar (MQL)
Sum plast henta ekki til langvarandi útsetningar fyrir ákveðnum skurðarvökvum, sem gerir loftkælingu og skjót flísafjarlæging að kjörlausnum. Of mikil vökvakæling getur haft áhrif á yfirborðsgæði, en of hátt hitastig getur mýkt og afmyndað efnið. Í samanburði við málmvinnslu, þar sem skurðarvökvar stöðuga vinnsluferlið á áhrifaríkan hátt, einbeitir plastvinnsla sér meira að því að fjarlægja hita án þess að skemma efnið, sem gerir þetta að einum mikilvægasta muninum á ferlishönnun.
Hver er munurinn á gæðaeftirliti?
Til að ná samræmdum gæðum í vinnslu þurfa mismunandi efni mismunandi skoðunarforgangsröðun og gæðaeftirlitsaðferðir. Plastvinnsla leggur meiri áherslu á aflögun og yfirborðsgæði, en málmvinnsla leggur meiri áherslu á víddarnákvæmni, hörku og vinnsluhagkvæmni. Vegna mikils munar á eðliseiginleikum þessara tveggja efnisflokka getur gæðaeftirlit ekki eingöngu byggt á því hvort lokavíddir uppfylla forskriftir. Það verður einnig að taka tillit til hegðunar efnisins við vinnslu, hitabreytinga og fyrirhugaðs notkunarumhverfis. Plastíhlutir geta smám saman breyst eftir vinnslu vegna losunar á spennu, en málmhlutar eru algengari með tilliti til vinnslunákvæmni, yfirborðsástands og stöðugleika virkni. Þess vegna, í raunverulegri framleiðslu, myndar gæðaeftirlit venjulega heilt lokað ferli - frá efnisstaðfestingu fyrir vinnslu, til eftirlits með breytum við vinnslu og að lokum til skoðunar og staðfestingar eftir vinnslu. Þessi aðferð tryggir að vörur uppfylli kröfur um notkun en viðhaldi samræmi fyrir lotuframleiðslu.
Plast er viðkvæmara fyrir afgangsálagi
Plastefni eru líklegri til að mynda leifarspennu við vinnslu. Þar sem plast hefur almennt meiri teygjanleika og minni varmaleiðni og verður auðveldara fyrir áhrifum af verkfæraþrýstingi og staðbundnum hita við skurð, getur fullunninn hlutur virst heill á yfirborðinu en samt sem áður haldið innri spennu. Þessi leifarspenna kemur hugsanlega ekki fram strax eftir vinnslu. Hins vegar, við geymslu, samsetningu eða raunverulega notkun, geta breytingar á hitastigi og tímanum smám saman valdið víddarfrávikum eða lögunbreytingum.
Ef ekki er nægilega stjórnað afgangsálagi geta eftirfarandi vandamál komið upp:
- Vinda
- Sprunga
- Víddarrek
- Staðbundin aflögun
Þessi vandamál eru líklegri til að koma upp í þunnveggjahlutum, löngum íhlutum, gegnsæjum hlutum og íhlutum með flókinni rúmfræði. Til dæmis getur plastfilma beygst þegar önnur hliðin verður fyrir meiri hita eða vinnslu en hin. Hlutir með þéttdreifðum götum geta einnig upplifað smávægilega teygjanleika eftir að hafa verið losaðir ef klemmukrafturinn er ójafn. Til að draga úr þessari áhættu fella framleiðendur oft inn glæðingarferli þegar þeir framleiða hágæða plasthluta. Glæðing losar innri spennu og bætir víddarstöðugleika. Eftir glæðingu verður sameindabygging efnisins jafnvægiri, sem gerir síðari frágangsvinnslu kleift að viðhalda þéttari víddarsamræmi. Þó að vinnsluspenna sé einnig til staðar í málmhlutum, þá verða flestir venjulegir málmhlutar ekki fyrir verulegum víddarbreytingum vegna minniháttar leifarspennu. Þess vegna beinist spennustjórnun í málmvinnslu að öðrum forgangsröðun en í plastvinnslu.
Mismunandi forgangsröðun fyrir gæðaeftirlit yfirborðs
Margar plastvörur eru notaðar beint sem útlitsþættir eða gegnsæir hlutar, sem gerir yfirborðsgæði sérstaklega mikilvæg. Í samanburði við málmhluta eru plasthlutir líklegri til að fá verkfæramerki, inndráttarmerki, rispur eða smávægilegar bráðnar brúnir eftir vinnslu. Þessir gallar hafa ekki aðeins áhrif á útlit heldur geta þeir einnig dregið úr samsetningargæðum og almennri notendaupplifun. Þetta á sérstaklega við um gegnsæ efni eins og PC og PMMA, þar sem rispur, móða eða staðbundin hvítun eru mjög sýnileg og geta haft bein áhrif á útlit vörunnar og markaðsviðtöku.
Við vinnslu skal sérstaklega gæta að stjórnun:
- Verkfæramerki
- burrar
- Rispur
- Bræddar brúnir
Þessir yfirborðsgalla tengjast náið skerpu verkfæris, skurðhraða, fóðrunarhraða og flísafrás. Ef skurðarverkfærið er ekki nógu beitt er líklegra að plastyfirborðið þjappist saman frekar en að það sé hreint skorið, sem leiðir til frekari myndunar á skurði. Ef of mikill skurðarhiti safnast fyrir getur staðbundin bráðnun átt sér stað meðfram brúnunum, sem leiðir til ójafnrar áferðar. Fyrir gegnsæja PC og PMMA íhluti er oft þörf á fægingu og öðrum eftirvinnsluaðferðum til að bæta yfirborðsáferðina. Fæging bætir ekki aðeins útlit heldur dregur einnig úr áhrifum fínna rispa á ljósgegndræpi, sem gerir íhlutina hentugri fyrir notkun eins og skoðunarglugga, hlífðarhlífar og skjáihluti.
Málmhlutar, til samanburðar, eru algengari í aðferðum eins og sandblæstri, anóðiseringu, rafhúðun eða málun, allt eftir fyrirhugaðri notkun. Yfirborðsmeðferð málma bætir fyrst og fremst tæringarþol, slitþol eða skreytingarlegt útlit. Yfirborðsmeðhöndlun plasts leggur hins vegar meiri áherslu á að viðhalda sjónrænum gæðum og þægindum notenda, sem gerir forgangsröðun gæðaeftirlits verulega mismunandi milli efnanna tveggja.
Mismunur á skoðunaraðferðum
Eftir að vinnslu er lokið þarf að skoða bæði plast- og málmhluti. Hins vegar er forgangsröðun skoðunar mismunandi. Fyrir plasthluti felur skoðun í sér meira en að staðfesta hvort stærðirnar samræmist verkfræðiteikningum. Það er einnig mikilvægt að meta hvort hlutinn sýni aflögun, snúning, teygjanleika eða staðbundna aflögun við náttúrulegar aðstæður. Þessi vandamál eru hugsanlega ekki strax sýnileg eftir vinnslu en geta smám saman komið fram eftir að hlutinn hefur verið geymdur um tíma. Verkfræðiplast getur einnig orðið fyrir smávægilegum stærðarbreytingum við mismunandi hitastig og rakastig. Þess vegna ætti skoðun ekki eingöngu að byggjast á einstökum mæligildum heldur einnig að taka tillit til raunverulegs rekstrarumhverfis vörunnar.
Plastíhlutir eru venjulega skoðaðir með tilliti til:
- Heildarstærð
- Flatneskju
- Stærð gata
- Aflögun
Þessir skoðunarþættir veita ítarlegt mat á gæðum vinnslunnar. Heildarvíddir ákvarða hvort hægt sé að setja hlutinn saman rétt. Flatleiki hefur áhrif á þéttieiginleika, snertingu yfirborðs og álagsdreifingu. Stærð holna hefur bein áhrif á nákvæmni uppsetningar skrúfa, pinna og staðsetningaríhluta. Aflögun er mikilvægur vísir um hvort leifarálag hefur verið nægilega losað.
Auk víddarskoðunar geta málmhlutar einnig þurft:
- Hörkuprófun
- Mæling á grófleika yfirborðs
- Prófun á efniseiginleikum
Þetta er vegna þess að málmhlutir gegna oft byggingarhlutverki sem krefjast meiri vélræns styrks. Auk þess að viðhalda nákvæmum málum verða þeir einnig að uppfylla tilgreindar kröfur um vélræna afköst. Til dæmis þarf að prófa ákveðna hluta eftir hitameðferð, en íhlutir með strangar kröfur um yfirborðsáferð geta gengist undir mælingar á grófleika til að staðfesta að þeir uppfylli núning, þéttingu eða útlitsforskriftir. Þróun skoðunarferla byggðar á fyrirhugaðri notkun vörunnar hjálpar til við að tryggja að fullunninn íhlutur uppfylli að fullu kröfur um afköst og gæði.
Hvernig á að velja á milli plastvinnslu og málmvinnslu fyrir vöruna þína?
Þegar framleiðendur standa frammi fyrir mismunandi vöruþörfum ættu þeir að velja hentugasta efnið og vinnsluaðferðina út frá fyrirhuguðu rekstrarumhverfi, fjárhagsáætlun og afköstum. Rétt val tryggir ekki aðeins að varan uppfylli virknikröfur heldur bætir einnig framleiðsluhagkvæmni.
Veldu efni út frá rekstrarumhverfi
Ef varan þarfnast tæringarþols, rafmagnseinangrunar eða léttrar smíði, þá eru verkfræðiplast yfirleitt betri kostur. Ef varan þarf að þola mikið álag, hátt hitastig eða langtímaáhrif, þá eru málmefni almennt hentugri.
Að velja efni í samræmi við raunverulegar rekstraraðstæður hjálpar til við að lengja endingartíma vörunnar.
Metið út frá vinnslukostnaði
Plastvinnsla býður almennt upp á eftirfarandi kosti:
- Létt efni
- Lægri skurðþol
- Minnkað slit á skurðarverkfærum
Þó að málmvinnsla veiti meiri efnisstyrk, þá krefst hún yfirleitt öflugri búnaðar, meiri notkunar á skurðarverkfærum og lengri vinnslutíma. Fyrir frumgerðaþróun, framleiðslu í litlu magni og sérsniðna búnaðaríhluti veitir plastvinnsla oft verulegan kostnaðarforskot.
Þróaðu framleiðsluferlið út frá nákvæmnikröfum vörunnar
Hvort sem um er að ræða vinnslu á plasti eða málmi þurfa hágæða vörur heildstætt framleiðsluferli, þar á meðal rétta vinnufestingu, frágang, víddarskoðun og nauðsynlega eftirvinnslu. Fyrir plastíhluti er hægt að fella inn glæðingu til að bæta víddarstöðugleika enn frekar. Fyrir málmíhluti er hægt að bæta við hitameðferð eða yfirborðsmeðferð í samræmi við eiginleika efnisins til að bæta heildarafköst.
Algengar spurningar
Getur CNC plastvinnsla komið alveg í stað málmvinnslu?
Nei. Plastvinnsla og málmvinnsla hafa hvor sína notkunarsvið og geta ekki einfaldlega komið í staðinn fyrir hvor aðra. Ef vara þarfnast rafmagnseinangrunar, tæringarþols, minni þyngdar eða lægri framleiðslukostnaðar, þá eru verkfræðiplast oft frábær kostur.
Ef vara þarf að þola mikið vélrænt álag, langvarandi notkun við háan hita eða mikil áhrif, þá bjóða málmefni áfram upp á verulega kosti. Margar sjálfvirkar vélar og iðnaðarbúnaður nota bæði plast- og málmhluti samtímis, sem gerir hverju efni kleift að leggja sitt af mörkum.
Þess vegna ættu framleiðendur, þegar þeir velja vinnslulausn, að meta virkni vörunnar, rekstrarumhverfi, víddarkröfur og fjárhagsáætlun ítarlega, frekar en að ákvarða einfaldlega hvaða efni er „betra“.
Niðurstaða
Þó að CNC plastvinnsla og málmvinnsla noti sömu gerðir af CNC búnaði, þá leiðir verulegur munur á efniseiginleikum, skurðareiginleikum, varmaleiðni og víddarstöðugleika til mismunandi vinnsluaðferða og ferla. Plastvinnsla leggur meiri áherslu á að stjórna skurðarhita, lágmarka myndun skurðar, stjórna leifarálagi og viðhalda víddarstöðugleika. Málmvinnsla, hins vegar, leggur meiri áherslu á vinnsluhagkvæmni, slitþol skurðartækja og efnisstyrk. Aðeins með því að skilja vinnslueiginleika mismunandi efna til fulls geta framleiðendur þróað viðeigandi vinnsluferli og náð stöðugt áreiðanlegum vörugæðum.
Þar sem nákvæmniframleiðslutækni heldur áfram að þróast eru bæði plast- og málmefni notuð í auknum mæli í nútímaiðnaði. Geirar eins og iðnaðarsjálfvirkni, rafeindatækni, lækningatæki, hálfleiðarabúnaður, bílaframleiðsla og flug- og geimferðaiðnaður krefjast allir sveigjanlegs efnisvals og vinnsluferla byggða á sérstökum notkunarkröfum. Með því að sameina vísindalega vöruhönnun, stöðluð vinnsluferli og alhliða gæðaeftirlit geta framleiðendur ekki aðeins bætt afköst vöru heldur einnig dregið úr framleiðslukostnaði og veitt skilvirkari, áreiðanlegri og stöðugri framleiðslulausnir.















