
Perlublástur er nákvæm yfirborðsmeðferð sem fjarlægir oxíð, skurði og verkfæramerki til að ná fram sléttri, mattri áferð. Hún eykur útlit og viðloðun húðarinnar. Þessi handbók fjallar um meginreglur hennar, ferli og notkun í CNC framleiðslu.
Hvað er Perla Bvaranleg
Perlublástur er nákvæm yfirborðsfrágangur þar sem fínar gler- eða keramikperlur eru notaðar til að fjarlægja oxun, rispur og vinnslumerki. Það skapar slétta, satínkennda áferð sem eykur útlit og bætir viðloðun húðunar. Perlublástur, sem er algengur í CNC-vinnslu, skilar bæði virkni og sjónrænni fínpússun í einu skilvirku skrefi.
Hvernig virkar perlusprenging
Perlublástur virkar með miklum hraða kúlulaga miðilsáhrifum og örmótun yfirborðs.
Orkugjafi: Þrýstiloft eða miðflóttaafl knýr slípiefni (gler, keramik eða plast) áfram við 50–150 psi.
Virkni: Í stað þess að skera, „pússar“ hver perla varlega yfirborðið, fjarlægir oxun og minniháttar galla og myndar fínar dældir.
Yfirborðsáhrif: Þessi örhamarsaðgerð dreifir ljósspeglun og skapar einsleita satín- eða matta áferð.
Hvað eru TEinkenni hans Of A Bead Sprengið yfirborð
Yfirborðsáferð og tilfinning
Perlublástur framleiðir mjúkt, endurskinslaust yfirborð með silkimjúkri áferð og einsleitri áferð. Það er kjörinn kostur fyrir neytendatækni, bílaáklæði og lækningatæki þar sem útlit og nákvæmni skipta máli.
Hrjúfleikasvið (Ra 0.8–3.2 µm)
Yfirborðsgrófleiki fer eftir stærð perlunnar og þrýstingi:
Fínar glerperlur (100–200 möskva): Ra ≈ 0.8–1.2 µm — tilvalið fyrir skreytingaráferð.
Miðlungsstórar perlur (60–80 möskvi): Ra ≈ 1.6–3.2 µm — best fyrir forhúðun eða anodiseringu.
Sjónræn og sjónræn áhrif
Með því að stilla sprengihorn og loftþrýsting er hægt að minnka endurskin yfirborðsins um 40–60% og ná fram fáguðu málmkenndu útliti.
Til dæmis útrýma perlublásnu álhúsunum glampi og gefa þeim fyrsta flokks silfurgráan lit — áferð sem er mikið notuð í rafeindatækni.
Tæringar- og slitþol
Perlusprenging veldur þunnu þjöppunarlagi sem eykur þreytuþol og tæringarþol.
Ör-áferðar yfirborðið eykur einnig viðloðun húðunarinnar um 30–50%.
Í efnisprófunum okkar fyrir geimferðir sýndi perlublásið ál 45% aukningu á tæringarþoli í saltúðaprófunum.
Hvað eru Tskrefin Of The Perla Bvaranlegt ferli
Perlublástur notar fínar gler- eða keramikperlur til að fjarlægja oxun og verkfæramerki, sem skapar slétta satínáferð sem bætir útlit og viðloðun húðarinnar. Samræmdar niðurstöður byggjast á nákvæmri stjórn á miðli, þrýstingi og úðaþekju.
aðferð Of Perlusprenging
Heilt perlusprengingarferli felur venjulega í sér fimm stig:
Yfirborðsþrif
Hlutirnir eru hreinsaðir með áfengi eða hlutlausu fituhreinsiefni til að fjarlægja olíu og ryk. Leifar geta valdið ójöfnum endurskini eða flekkóttum áferð.
Uppsetning búnaðar
Veldu rétta sprengivél (skáp eða sjálfvirkt kerfi) og stilltu stærð og fjarlægð stúta:
Álhlutar: 100–150 mm
Ryðfrítt stál: 150–200 mm
Fjölmiðlaval
Veldu miðil út frá markmiðum um yfirborðsáferð:
Glerperlur – sléttar satínútlit, Ra ≈ 0.8–1.6 µm
Keramikperlur – sterkari áferð, Ra ≈ 1.6–3.2 µm
Sprengiaðgerð
Viðhaldið jöfnum úðahreyfingum með skörun á milli úða. Kjörinn úðahorn er 45°–75°, sem tryggir jafna þekju og matta endurskinsmynd.
Þrif og skoðun
Eftir blástur eru hlutar loftblásnir eða hreinsaðir með ómskoðun til að fjarlægja leifar af efninu. Yfirborðsgrófleiki og sjónræn samræmi eru síðan skoðuð.
Verkunarháttur Of Slípandi áhrif Aog myndun yfirborðsáferðar
Þegar glerperlur lenda á yfirborðinu með miklum hraða valda þær smásjárkenndri plastaflögun og dældum:
Hver árekstur myndar litla gíga sem dreifa ljósi og gefa geislalíkt útlit.
Skerandi högg skapa einsleita öráferð sem hylur vinnslulínur.
Blástursáhrifin bæta þreytuþol með því að valda þjöppunarálagi á yfirborði.
Lykilatriði
Air Pressure
Venjulega stillt á bilinu 0.4–0.8 MPa. Hærri þrýstingur getur valdið gráleika eða aflögun, of lágur leiðir til ófullkominnar þekju.
Sprautuhorn:
Best á bilinu 45°–75°. Minni horn gefa sléttari yfirborð, stærri horn auka ójöfnu.
Lengd:
Hver hluti er sprengdur í 2–5 sekúndur. Of langur tími getur skemmt þunna veggi eða litlar byggingar.
Sjálfvirk perlusprengingarkerfi nota nákvæma tímasetningu til að viðhalda einsleitum niðurstöðum í stórum framleiðslulotum.
Hvaða búnaður er notaður In Perla Bvaranleg
Perlublástur byggir á nákvæmum búnaði til að ná fram einsleitri áferð og öruggri notkun. Fullbúin uppsetning inniheldur blástursskáp, byssu, loftþjöppu og öryggiskerfi. Hver hluti tryggir stöðugan þrýsting, samræmda yfirborðsgæði og áreiðanlega satínáferð.
Aðalbúnaður
Perlublástursskápur
Sprengjuskápurinn býður upp á lokað vinnurými sem einangrar ryk og endurvinnur slípiefni.
Smíði: Þungt stál með slitsterku gúmmífóðri til að koma í veg fyrir rof frá bakslagi.
Gluggi: Þokuvarnargler með skiptanlegri hlífðarfilmu fyrir gott útsýni.
Lýsing og síun: LED-lýsing og lokuð loftræstikerfi tryggja skýrleika og rykstjórnun.
Sprengjubyssa
Sprengjubyssan ákvarðar úðahraða, þekju og einsleitni.
Stútefni: Úr bór eða wolframkarbíði, endist allt að 3 sinnum lengur en keramikstútar.
Notkun: Fáanlegar í hand- eða fótstigsgerð, fótstigsbyssur lágmarka þreytu notanda.
Hornstilling: Stillanleg á milli 45°–75° til að ná mismunandi mattunarstigum og Ra-gildum.
Loft þjappa
Loftþjöppan veitir hreyfiorku til sprenginga.
Þrýstingsbil: Venjulega 0.4–0.8 MPa — lægri þrýstingur fyrir plast og ál, hærri fyrir stál eða títan.
Tankrúmmál: Lágmark 300–500 lítrar tryggir stöðugt loftflæði og samræmda yfirborðsniðurstöðu.
Síun og þurrkun: Fjarlægir raka og olíugufu til að koma í veg fyrir hvítun eða mengun á yfirborðinu.
Öryggisverndarkerfi
Öryggi rekstraraðila er nauðsynlegt fyrir sjálfbæra framleiðslu.
Verndarbúnaður: Hanskar og hlífðargleraugu verja gegn endurkasti miðils.
Rykhreinsun: Iðnaðarryksugukerfi fjarlægja allt að 99% af loftbornum agnum.
Rafmagns- og hávaðavörn: Jarðtengingarkerfi og einangraðir veggir lágmarka rafstuð og hljóðáhrif.
Með því að samþætta þessa íhluti nær perlublástur fram einsleitri yfirborðsfegurð, bættri endingu og áreiðanlegri öryggi notenda - nauðsynlegt fyrir nákvæma CNC framleiðslu.
Hvaða miðlar eru algengir í notkun In Bead Bvaranleg
Í perlublásturstækni ákvarðar miðillinn sem þú velur lokaáferð og afköst. Hver tegund perlu - gler, keramik, stál eða plast - framleiðir einstaka yfirborðseinkenni, allt frá sléttri satínáferð til sterkrar mattrar áferðar. Að velja rétt miðil tryggir fagurfræði, endingu og viðloðun húðarinnar.
Common Perla Bvaranleg fjölmiðla
Glerperlur
Glerperlurnar eru úr blýlausu natríumkalkgleri og skapa einsleita satínáferð án þess að hafa áhrif á lit eða stærð. Tilvalið fyrir ál, ryðfrítt stál og messing.
Dæmi: Fyrir álhús, með því að nota #120 glerperlur við 50 PSI fæst Ra 1.0 μm — fullkomið fyrir anóðunarundirbúning.
Áloxíð
Hyrnótt og mjög slípandi (Mohs 9), hentugt til að fjarlægja oxíð, húðun og skurði. Gefur matta áferð með frábærri viðloðun við málningu.
Notað fyrir mót, harða málma og undirbúning yfirborða.
Stálskot
Þéttleikamiðill notaður til að fjarlægja ryð og styrkja yfirborð, sem bætir þreytuþol.
Algengt í bíla- og þungavinnuvélahlutum.
Plastperlur
Úr akrýl eða þvagefni, létt og mjúkt fyrir viðkvæma hluti. Fjarlægir ójöfnur án þess að breyta stærð.
Tilvalið fyrir plastmót og samsetta hluti.
Keramikperlur
Sirkon-byggð, harðara en gler og endingarbetra. Gefur bjarta og slitþolna áferð.
Best fyrir títan, flug- og lækningahluti.
Hvernig To Veldu rétta miðilinn
Að velja rétta blástursmiðilinn er nákvæm verkfræðileg ákvörðun sem hefur bein áhrif á yfirborðsgæði, viðloðun húðunar og endingu hluta. Valið ætti að byggjast á mælanlegum þáttum eins og kornstærð, Mohs hörku, Ra grófleikabili og samhæfni efnis.
Kornastærð (agnastærðarbil)
Kornstærð ákvarðar bæði hversu árásargjarn efniseyðing er og hversu slétt lokaáferðin verður.
Fínefni (150–325 möskvi) – Býr til slétt, matt yfirborð með lágum Ra-gildum á bilinu 0.8–1.6 μm, tilvalið fyrir anodíseringu eða snyrtivöruáferð.
Meðalstórt efni (70–150 möskvi) – Jafnvægi á milli skurðar og frágangs, nær Ra 1.6–2.5 μm, almennt notað fyrir íhluti úr áli eða ryðfríu stáli.
Gróft efni (40–70 möskvi) – Gefur sýnilega matta áferð og meiri grófleika Ra 2.5–3.2 μm, hentar vel til forhúðunar eða yfirborða með mikla viðloðun.
Verkfræðileg ráð: Því grófari sem kornið er, því meiri er hreyfiorkan við áreksturinn. Hins vegar getur of mikil kornstærð (>60 möskva) afmyndað þunnveggja íhluti eða valdið víddarvillu upp á ±0.01 mm.
Hörku (Mohs og HV kvarðar)
Harka sprengiefnisefnisins ákvarðar hversu árásargjarnt það hefur áhrif á undirlagið.
Plastperlur (Mohs 3 / 150 HV) – Milt efni fyrir samsett efni eða fjölliður, fjarlægir óhreinindi án þess að breyta yfirborðslögun.
Glerperlur (Mohs 6 / 500 HV) – Jafnvægi í afköstum fyrir flestar CNC málma, hreinsar vinnslumerki en viðheldur lit hlutans.
Keramikperlur (Mohs 7.5 / 1100 HV) – Mikil endingargóð og lítið slit, mælt með fyrir títan, Inconel og málmblöndum fyrir geimferðir.
Áloxíð (Mohs 9 / 2000 HV) – Árásargjarnasta efnið, hentugt til að fjarlægja oxíð, gera það gróft fyrir húðun eða til að endurnýja verkfæri.
Verkfræðileg ráð: Fyrir hluta sem eru mikilvægir á yfirborði í geimferðum eða lækningatækjum, ætti munurinn á hörku milli miðilsins og vinnustykkisins ekki að vera meiri en 3 Mohs stig til að koma í veg fyrir örsprungur eða spennuþenslu.
Yfirborðsgrófleiki (Ra gildisstýring)
Yfirborðsgrófleiki skilgreinir hvernig ljós hefur samskipti við meðhöndlaða yfirborðið og hefur áhrif á afköst húðunar.
Ra 0.8–1.6 μm: Náð með fínum gler- eða keramikperlum fyrir fagurfræðilega og anodíseraða fleti.
Ra 1.6–2.5 μm: Jafnvægi í áferð fyrir vélræna íhluti sem krefjast bæði sléttleika og viðloðunar.
Ra 2.5–3.2 μm: Dæmigert fyrir undirbúning fyrir málningu eða duftlökkun þar sem límstyrkur er mikilvægur.
Ráð til gæðaeftirlits: Mælið alltaf Ra-gildi með prófílmæli. Stöðug niðurstaða er háð því að viðhalda stöðugum loftþrýstingi (±5 PSI breytileiki) og jöfnu stútfjarlægð (150–200 mm).
Samhæfni efnis
Val á miðli verður að vera í samræmi við eðlis- og efnafræðilega eiginleika undirlagsins.
| Efni vinnustykkis | Ráðlagður fjölmiðill | Markmið Ra
(μm) |
Dæmi um notkun |
| Ál / Messing | Glerperlur | 1.0-1.6 | Snyrtifræðileg frágangur fyrir anodiseringu |
| Ryðfrítt stál | Áloxíð / Glerperlur | 1.6-2.5 | Fjarlæging á verkfæraförum, forhúðun |
| Títan / ofurmálmblöndur | Keramikperlur | 1.2-1.8 | Uppbyggingarhlutir fyrir flugrými |
| Stál / Járn | Stálskot / áloxíð | 2.5-3.2 | Ryðfjarlæging, þreytustyrking |
| Plast / plastefni | Plastperlur | 0.8-1.6 | Mjúk þrif, fjarlæging á burstum |
Hagræðingarráð:
Í samsetningum úr blönduðum málmum skal alltaf velja mengunarlaus efni eins og gler eða keramikperlur til að koma í veg fyrir galvaníska tæringu.
Hvernig perlusprenging er ólík Ffrá öðrum yfirborðsáferðum
Perlublástur nær fram mattgrænni áferð án þess að afmynda lögun hluta. Með því að nota fínar gler- eða keramikperlur undir stýrðum þrýstingi fjarlægir það varlega oxun og verkfæramerki með lágmarks efnistapi. Í samanburði við sandblástur, anóðiseringu eða fægingu býður það upp á jafnvægi á milli nákvæmni, fagurfræði og hagkvæmni.
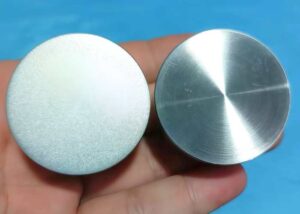
Kjarnamunur
Slípiefni
Perlublástur notar kúlulaga efni (gler- eða keramikperlur) en hefðbundin sandblástur byggir á hornóttum kornum (áloxíði eða kísil). Hringlaga högg perluefnisins „blásar“ yfirborðið varlega og býr til silkimjúka áferð án þess að skera efnið.
Hörku glerperla: Mohs 6, dæmigerð stærð: 50–200 µm.
Hörku áloxíðs: Mohs 9, stærð: 60–120 µm.
Áhrifaorka og styrkur
Perlublástur notar aðeins 40–60% af höggorkunni sem hefðbundin sandblástur notar, sem heldur lögun hlutans innan ±0.01 mm fráviks.
Dæmigert grófleikagildi:
Perlusprenging: Ra 0.8–1.6 µm
Sandblástur: Ra 2.5–3.5 µm
Útlit yfirborðs og endurskinshæfni
Perlublástur framleiðir einsleita satín- eða matta áferð með mjúkri endurskini.
Sandblástur skapar grófara og iðnaðarlegra útlit fyrir sterka viðloðun húðarinnar.
Pólun gefur spegilmynd en krefst meiri vinnu og kostnaðar.
Samanburður Of Yfirborðsmeðferðarferli
| aðferð | Hugmyndafræði | Dæmigert Ra
(µm) |
Sjónræn áhrif | Bestu efnin | Aðalforrit |
| Perlusprenging | Kúlulaga miðilsáhrif fyrir mjúka satínáferð | 0.8-1.6 | Jafnt matt útlit án skurðarmerkja | Ál, ryðfrítt stál, títan | Skreytingaráferð, forhúðun á anóðunarefni |
| Sandblasting | Hornótt slípun fyrir sterka viðloðun | 2.5-3.5 | Gróf matt áferð | Stál, steypujárn | Ryðfjarlæging, undirbúningur húðunar |
| Anodizing | Rafefnafræðilegt oxunarlag | 0.4-0.8 | Litað, tæringarþolið yfirborð | Álleirar | Ryðvörn, snyrtivöruáferð |
| polishing | Vélræn núningur á spegilyfirborði | 0.05-0.4 | Háglansandi spegiláhrif | Brass, ryðfríu stáli | Skreytingar- og endurskinshlutir |
Þegar To Veldu perlusprengingu
Fyrir fagurfræðilega hluti sem krefjast nákvæmni : Tilvalið fyrir CNC-hús úr áli eða títan sem krefjast Ra ≈ 1.0 µm og varðveislu beittra brúna.
Fyrir forhúðun eða foranóðun : Perlublástur eykur yfirborðsorku án þess að breyta víddum, sem bætir viðloðun málningar eða húðunar um 20–30%.
Fyrir atvinnugreinar sem krefjast mengunarleysis : Læknisfræði-, flug- og rafeindaiðnaðurinn kjósa frekar málmlausa miðla til að koma í veg fyrir að agnir festist í eða galvaníska tæringu.
Fyrir þunnveggja íhluti eða íhluti úr mörgum efnum : Lágþrýstingsperlublástur (2.5–3 bör) kemur í veg fyrir aflögun í íhlutum sem eru < 1.5 mm þykkir og tryggir einsleita áferð og lit.
Hvað eru TKostirnir Aog takmarkanir Of Bead sprengingar
Perlublástur fínpússar CNC hluta með því að fjarlægja oxun og verkfæramerki, en bætir útlit og viðloðun húðarinnar. Þótt það sé milt og nákvæmt fjarlægir það lítið efni, krefst lágs þrýstings fyrir þunna hluti og krefst góðrar rykstjórnunar.
Kostir
Slétt og samræmt yfirborð
Perlublástur gefur fína satínáferð með Ra gildi 0.8–1.6 μm, sem tryggir einsleita og stefnulausa áferð. Ólíkt vélrænni slípun skilur hún ekki eftir sig hvirfilmerki og viðheldur þröngum vikmörkum, sem er tilvalið fyrir snyrtivörur eða nákvæmnishluti.
Árangursrík fjarlæging á verkfæramerkjum
CNC-vinnsla skilur oft eftir sýnilegar verkfæraslóðir og skurði. Perlublástur endurnýjar varlega áferð yfirborðsins og fjarlægir vinnsluför án þess að skera efni.
Undir jöfnum þrýstingi bætir glerperlublástur yfirborðsjafnvægi um 20% samanborið við áloxíðblástur og varðveitir jafna víddarnákvæmni.
Aukið húðunarviðloðun
Með því að auka yfirborðsgrófleika örlítið eykur perlublástur viðloðun húðunar eða anóðunar. Yfirborð með Ra 1.2–1.8 μm sýna allt að 25–30% betri viðloðunarstyrk fyrir anóðunar- og duftlakkaðar áferðir, sem gerir það tilvalið sem forvinnsluskref.
Takmarkanir
Takmörkuð efnisflutningur
Perlublástur er ferli sem felur ekki í sér skurð, efnisfjarlæging er yfirleitt undir 5 μm. Það hentar ekki til að laga djúpar rispur eða tæringu.
Fyrir galla sem eru stærri en 0.05 mm ætti að forslípa eða grófblástur fara fram áður en fínpússun hefst.
Ryk- og krossmengunarhætta
Léleg þétting á skápnum eða slitnar síur geta leitt til ryksöfnunar eða málmmengunar — sérstaklega þegar ál og stál eru blásið í sama hólfinu.
Notið sérstaka ílát fyrir miðla, HEPA-síun og skiptið reglulega um miðla til að viðhalda hreinleika.
Lágur þrýstingur fyrir þunna eða flókna hluti
Þunnveggja íhlutir (< 1.5 mm) þurfa 2.0–2.5 bör til að koma í veg fyrir aflögun.
Hvernig To Ná Thann besti Perla Bvaranleg áhrif
Til að ná fram samræmdri satínáferð þarf að velja rétt efni og stjórna þrýstingi, stærð perlunnar og úðahorni nákvæmlega. Þessir þættir hafa bein áhrif á hrjúfleika, litasamræmi og viðloðun húðunar. Reynsla mín af CNC-frágangi sýnir að nákvæm stýring á breytum er nauðsynleg til að draga úr endurvinnslu og tryggja samræmda framleiðslugæði.
fjölmiðla Aog val á grit
Mismunandi gerðir miðla og kornstærðir ákvarða Ra-gildi, glansstig og skurðhegðun.
Glerperlur 100–150 : Fyrir ál, Ra 1.0–1.6 μm, tilvalið fyrir anodiseringu.
Keramikperlur 200–300 : Fyrir títan og ofurmálmblöndur, sem gefur bjarta og fágaða yfirborðsflöt.
Áloxíð 80–120 grit : Sterkari skurðarkraftur, meiri grófleiki.
Fyrir álhylki í læknisfræðilegum gæðaflokki nota ég oft 120 glerperlur við 50 PSI, sem gefur einsleita satínáferð án þess að breyta litnum.
Þrif fyrir sprengingu
Leifar af olíu og vinnsluvökvum valda ósamræmi í blástursárangri.
Ráðlagður þrif: IPA eða basísk fituhreinsir
Olíumengun leiðir til ráka, ójafns Ra og flekkóttra mattra áhrifa
Í einu verkefni olli ófullnægjandi forhreinsun sýnilegum skýjamynstrum og krafðist algjörrar endurblásturs.
Halda A Stöðug fjarlægð milli staða
Stöðug fjarlægð tryggir samræmda höggorku.
Besta fjarlægð: 100–150 mm
Of nálægt: of hrjúft yfirborð
Of langt: ófullnægjandi matt áferð
Ég set venjulega fasta staðsetningarpunkta inni í skápnum til að hjálpa rekstraraðilum að viðhalda samræmi.
Yfirborðsleysi Aog sýnishornsstaðfesting
Til að tryggja endurtekningarhæfni lotna nota ég:
Ra sýnisplötur (0.8 / 1.2 / 1.6 μm)
Skoðun á prófílmæli
Viðskiptavinir meta oft gæði perlublásturs mjög mikið út frá gögnum um yfirborðsgrófleika.
Að hylja mikilvæg svæði
Nákvæmar yfirborðsfletir verða að vera verndaðir:
O-hringrásir
Þéttifletir
Þræðir
Þröng umburðarlyndi í pörunareiginleikum (t.d. H7 holur)
Algeng grímuverkfæri eru meðal annars háhitaþolin teip, gúmmítappar og málmhlífar.
Þrýstingur og hornstýring
Þrýstingur ákvarðar höggorku perlunnar:
Glerperlur: 40–60 PSI
Keramikperlur: 50–70 PSI
Úðahorn: 70–90°
Of mikill þrýstingur veldur ótímabærum sprungum í perlunni og mengar áferðina.
Regluleg fjölmiðlaskipti
Perlurnar brotna smám saman niður við notkun.
Glerperlur endast í 25–35 lotur
Keramikperlur endast í 50+ lotur
Skiptið um miðil þegar gljái minnkar eða Ra-frávikið fer yfir ±0.2 μm
Það er nauðsynlegt að halda skrá yfir skipti á miðlum til að tryggja stöðuga gæði.
Hvaða atvinnugreinar Eru Bead Sprengingar Algengt er að nota
Perlublástur er mikið notaður í flug- og geimferðaiðnaði, bílaiðnaði, læknisfræði, rafeindatækni og neytendaiðnaði til að fjarlægja oxun, fínpússa yfirborð og auka viðloðun húðunar.
| Iðnaður | Tilgangur perlusprengingar | Dæmigert íhlutir | Kröfur / breytur yfirborðs | Kostir perlusprengingar |
| Aerospace | Yfirborðsjafnvægi, fjarlæging örgalla, þreytubæting | Vélarblöð, títanfestingar, byggingarhlutar flugvéla | Ra 0.8–1.6 μm | Viðheldur vídd, bætir slitþol og viðloðun húðunar |
| Bílar | Fjarlæging oxíðs, styrking yfirborðs, fagurfræðileg umbætur | Álhús, fjöðrunarhlutir, bremsuhlutir | Ra 1.2–2.5 μm | Þreytuþol +10–20%, sléttara og samræmdara útlit |
| Lækningatæki | Hreinsun, afgróun, yfirborðsfínun | Skurðaðgerðartæki, títanígræðslur, hlutar úr ryðfríu stáli | Engin mengunarleifar | Framleiðir hreina, stefnulausa satínáferð sem hentar til lækninga |
| Rafeindatækni og hálfleiðarar | Hágæða matt áferð, fjarlægir verkfæramerki | Ál símahús, fartölvuhús, hitaklefar | Ra 0.8–1.6 μm | Eykur litasamræmi í anóðiseringu og kemur í veg fyrir glampa |
| Neytandi rafeindatækni og tæki | Bæta snertingu/tilfinningu og áferð yfirborðs | Myndavélarhús, hylki fyrir heimilistæki | Mikil sjónræn samræmi | Skapar fyrsta flokks satínáferð og einsleitt útlit |
| Almenn framleiðsla | Hreinsun á suðu, afgrátun, forvinnsla | Vélunnin hlutar, mót, steypur | Fer eftir ferli | Bætir viðloðun málningar/húðunar og almenna yfirborðsgæði |
| Sjávar- og orkumál | Ryðfjarlæging, undirbúningur fyrir tæringu | Ryðfrír hlutar, flansar, dæluhús | Lau 2.0–2.5 | Bætir tæringarþol og endingu |
SPURNINGAR
Hefur perlusprenging áhrif á víddarnákvæmni?
Perlublástur hefur lágmarksáhrif á víddarnákvæmni þar sem aðeins er fjarlægt örsmá efnislag — yfirleitt minna en 0.01–0.03 mm. Mín reynsla er sú að jafnvel nákvæmir CNC-hlutar með ±0.02 mm vikmörk haldast stöðugir þegar þrýstingurinn er haldinn við 40–60 PSI. Aðeins þunnir veggir eða brothættir eiginleikar þurfa grímu eða lægri þrýsting til að koma í veg fyrir aflögun.
Fjarlægir perlusprenging málm?
Já, en magnið er afar lítið. Perlublástur framkvæmir örslípun frekar en að skera, og fjarlægir aðeins yfirborðsoxun og verkfæraför. Efnistap er venjulega undir 0.5–2 μm eftir stærð perlunnar og þrýstingi. Ég nota oft #120 glerperlur fyrir álhluta, sem gefa satínáferð án mælanlegrar víddarbreytingar.
Hentar perlusprenging fyrir ál- og plasthluta?
Glerperlublástur hentar mjög vel fyrir ál og er einnig hægt að nota á plast þegar lágur þrýstingur er beitt. Ál nær einsleitri Ra 1.0–2.0 μm satínáferð með glerperlum, en plast þarfnast mýkri miðils eins og akrýlperla og þrýstings undir 30 PSI. Ég blæs oft ABS og PC hluti til að auka áferð án þess að afmyndast.
Getur perlusprenging fjarlægt málningu?
Já. Perlublástur getur fjarlægt léttar til meðalþunnar húðanir, þar á meðal málningu, oxun og þunn málningarlög. Með grófum perlum (#60–80) og 60–80 PSI þrýstingi fjarlægi ég venjulega málningu á skilvirkan hátt án þess að skemma undirlagið. Fyrir þykkari iðnaðarhúðanir gæti verið þörf á öflugri miðli - eins og áloxíði.
Er kostnaðurinn við perlusprengingu hár?
Glerperlublástur er hagkvæmari en fæging eða efnafræðileg frágangur. Fyrir CNC hluta bætir það venjulega aðeins við 1–3 Bandaríkjadölum á stykki, allt eftir stærð og flækjustigi. Þar sem hægt er að endurnýta glerperlur 20–30 sinnum helst heildarvinnslukostnaðurinn lágur. Ég mæli oft með því sem besta jafnvægið milli útlits, viðloðunar og kostnaðar.
Niðurstaða
Sandblástur með perlum er yfirborðsmeðferðaraðferð sem sameinar fagurfræði og virkni og gefur málm-, plast- eða samsettum hlutum betri áferð og viðloðun. Í CNC-vinnslu er sandblástur lykilatriði í átt að „útliti fullunninnar vöru“. Með því að velja miðilinn rétt, stjórna breytunum og tryggja rétta vernd er hægt að ná fram kjörinni satínáferð á stöðugan hátt. Ef þú hefur einhverjar þarfir varðandi yfirborðsmeðferð við sandblástur með perlum eða aðrar spurningar, vinsamlegast láttu okkur vita, við hlökkum til að hafa samband við þig!















