
Í CNC plastvinnslu er vikmörk ekki „því minna því betra“ heldur „stýrt innan hæfilegs marka og tryggt er framleiðsluhæfni, samsetningarhæfni og stöðug fjöldaframleiðsla.“ Ólíkt málmum eru plastefni viðkvæmari fyrir áhrifum hitastigs, álagi, skurðarverkfæra, klemmuaðferða og rakaupptöku. Þess vegna, til að tryggja stöðug vikmörk, er ekki nóg að treysta eingöngu á nákvæmni vélarinnar; hönnun, ferli, efni og skoðun verða öll að vera samræmd.
Hvað eru vikmörk fyrir CNC plastvinnslu?
Hlutverk umburðarlyndis
Vikmörk eru leyfileg víddarvillur. Til dæmis þýðir teikning sem tilgreinir 20.00 ± 0.05 mm að raunveruleg stærð hlutarins er ásættanleg svo framarlega sem hún er á milli 19.95 og 20.05 mm. Plasthlutar eru almennt notaðir í hylki, einangrunaríhluti, burðarhluti og lækningatæki. Óstöðugleiki í víddum þessara hluta mun hafa áhrif á samsetningu, þéttingu, staðsetningu og útlit.
Af hverju er erfiðara að stjórna plasti en málmum?
Plast þenst út við hita, afmyndast við álagi og stærðir þess geta breyst eftir að hafa tekið í sig raka. Hitinn sem myndast af skurðarverkfærinu, klemmukraftur festingarinnar og innri spenna efnisins við vinnslu valda því að lokastærðirnar víkja frá teikningunni. Þess vegna snýst þolstýring í plastvinnslu í meginatriðum um að stjórna stöðugleika „efnisástandsins“ og „vinnsluástandsins“.
Þolstillingar ættu að vera viðeigandi fyrir notkunina
Virkniholur, samsetningarfletir og samskeytarraufar krefjast yfirleitt strangari vikmörka; óáberandi form og skreytingarfletir geta verið slakað á viðeigandi hátt. Sanngjörn úthlutun vikmörka getur tryggt afköst og dregið úr erfiðleikum og kostnaði við vinnslu. Fyrir fyrirtæki er þetta skref grunnurinn að því að stjórna afhendingartíma og afköstum.
Hvernig á að stöðuga vikmörk skref fyrir skref?
Skilgreina reglur á hönnunarstigi
Áður en teikningar eru gerðar er nauðsynlegt að skýra hvaða víddir þarf að hafa strangt eftirlit með og hvaða víddir er hægt að slaka á. Forðastu of margar merkingarlausar kröfur um mikla nákvæmni, þar sem hvert viðbótar strangt vikmörk eykur erfiðleika við vinnslu og skoðun. Teikningar ættu að vera eins skýrar og mögulegt er til að forðast rugling í víddarkeðjunni og draga úr síðari breytingum.
Brjóttu síðan niður ferlið
Mismunandi vinnsluaðgerðir ættu að vera skoðaðar sérstaklega. Til dæmis geta planfræsun, holufræsun, þráðfræsun og útlínufrágangur allar krafist mismunandi verkfæra og breytna. Fyrst fjarlægir gróffræsing mest af umframefninu og síðan stjórnar frágangsfræsingin lokavíddinni. Þessi aðferð tryggir stöðugleika auðveldara en einskiptis mótun.
Skoðun eftir vinnslu er nauðsynleg
Ekki hætta eftir að fyrsti hlutinn hefur staðist skoðun. Notið þykktarmæla, míkrómetra, tappamæla, hnitamælitæki o.s.frv. til að staðfesta mikilvægar víddir og koma á fót skoðunarkerfi fyrir lotusýnatöku. Fyrir viðkvæma staði eins og holur, samsetningarfleti og veggþykkt er best að koma á fót föstum skoðunarpunktum og skrá gögn til langs tíma til að auðvelda að bera kennsl á fráviksþróun.
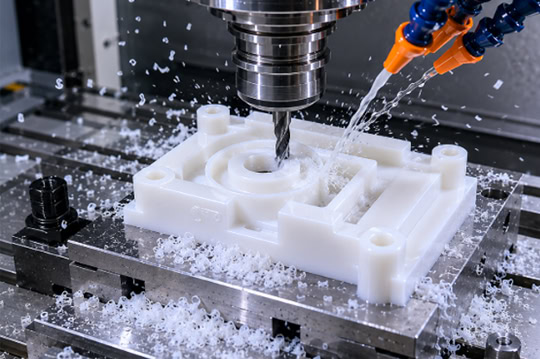
Hvernig á að draga úr villum?
Stilling verkfæra og breytna
Plastvinnsla krefst almennt beittra verkfæra, viðeigandi hraða og fóðrunar og forðast óhóflegan hita verkfæranna. Slö verkfæri eru viðkvæm fyrir rispum, aflögun við útpressun og víddarfrávikum. Of mikið skurðmagn getur valdið því að efnið fjaðrar aftur vegna álags, sem leiðir til „mælingarhæfs, samsetningarmisræmis“.
Klemmun ætti að vera eins mjúk og mögulegt er
Plasthlutar eru mjög viðkvæmir fyrir aflögun við klemmu. Of þétt klemmu getur virst stöðug við vinnslu, en víddin getur sprungið til baka eftir að þeim er losað. Notið mjúka kjálka, lofttæmissog eða sérstaka festingar til að draga úr staðbundnu álagi. Fyrir þunnveggja hluta ætti að forðast langvarandi háþrýsting, annars getur það valdið aflögun eftir vinnslu.
Hitastýring og streitulosun
Breytingar á hitastigi í verkstæði hafa bein áhrif á stærð plasthluta. Fyrir hluti sem krefjast mikillar nákvæmni er best að leyfa efninu og umhverfinu að aðlagast hitastiginu áður en unnið er með þá. Fyrir efni með mikla innri spennu getur verið nauðsynlegt að glæða eða meðhöndla öldrun til að draga úr hættu á síðari aflögun. Þó að þetta bæti við auka skrefi bætir það stöðugleikann verulega.
Sanngjörn bætur og bætur
Að halda eftir litlu magni af frágangsmátt eftir grófvinnslu getur dregið úr skurðhita og aflögun. Fyrir efni sem eru viðkvæm fyrir rýrnun er hægt að bæta við víddarjöfnun við forritun til að koma í veg fyrir að lokaafurðin verði of lítil eða of stór. Reyndir verkfræðingar fínstilla venjulega breytur út frá framleiðslulotu, veðri og efnisástandi, sem er einnig lykillinn að stöðugri nákvæmni.
Hvernig á að velja rétta efnið?
Cíhuga efnisstöðugleika
Víddarstöðugleiki mismunandi plastefna er mjög mismunandi. Til dæmis hafa POM, PC, PEEK, ABS og nylon mismunandi eiginleika. Sum efni eru með góða vinnsluhæfni og lágmarks aflögun, sem gerir þau hentugri fyrir hágæða hluti; önnur eru mjög rakadræg og sterk, bjóða upp á góða frammistöðu en gera þolstýringu erfiðari.
Efnisval byggt á notkun
Fyrir samsetningar, staðsetningarhluta og nákvæmnisfestingar eru víddarstöðugleiki og vinnslusamræmi yfirleitt afar mikilvæg; fyrir slitþolna, hitaþolna og einangrandi hluti verður að taka tillit til styrks, hitaþols og efnaþols samtímis. Ekki er hægt að elta aðeins einn mælikvarða án þess að hunsa raunverulega frammistöðu eftir vinnslu.
Samræmi í lotum er jafn mikilvægt
Jafnvel með sama efni geta mismunandi framleiðslulotur sýnt mismunandi eðlisþyngd, rakastig og hörku. Því meiri sveiflur sem framleiðsluloturnar eru, því erfiðara er að stöðuga vikmörk. Þess vegna eru áreiðanleg stjórnun á framboðskeðju og skoðun á innkomandi efni mikilvæg til að stjórna vikmörkum í CNC plastvinnslu.
Algengar spurningar
„Hvers vegna eru enn smávægileg frávik eftir vinnslu jafnvel þótt ég hafi tilgreint vikmörk á teikningunum?“
Þetta er í raun eðlilegt. Plast er ekki eins stöðugt og málmar; vikmörkin á teikningunum eru aðeins markmið. Hvort hægt sé að ná þeim stöðugt fer eftir eindrægni efnisins, uppbyggingarinnar, ferlisins og umhverfisins. Fyrir þunnveggja, langa hluti eða hluti sem krefjast mikillar samsetningar er mælt með því að framkvæma ferlisprófun á frumgerðarstigi áður en lokavikmörk eru ákvörðuð. Þessi aðferð er áreiðanlegri og hagkvæmari.
Að lokum, til að stjórna vikmörkum í CNC plastvinnslu á áhrifaríkan hátt, er mikilvægt að stjórna ekki aðeins nákvæmni vélarinnar heldur einnig hönnun, ferlum, búnaði, festingum, skoðun og efnum. Einfaldlega sagt, fyrst skal skilgreina teikningarkröfur skýrt, síðan velja rétt efni og vinnsluaðferðir. Næst skal lágmarka aflögun og villur með viðeigandi verkfærabreytum, klemmuaðferðum og hitastýringu. Að lokum skal staðfesta niðurstöðurnar með stöðugu skoðunarferli. Hlutir sem framleiddir eru á þennan hátt eru ekki aðeins réttir hvað varðar stærð heldur einnig „passa, eru áreiðanlegir og samræmdir í öllum framleiðslulotum“.















