
Í umhverfi þar sem tilboð í varahluti eru að verða sífellt gagnsærri og verð á hráefnum heldur áfram að sveiflast, er efnissóun ekki lengur bara kostnaðarmál - hún hefur bein áhrif á afhendingartíma, hagnað og samkeppnishæfni verðlagningar viðskiptavina. Mörg fyrirtæki gera ráð fyrir að bætt efnisnýting þýði einfaldlega „að nota minna efni“, en raunverulega áhrifaríka nálgunin er að hámarka CNC-fræsingarhníf, verkfæraslóðir, festingar og vinnslubreytur saman, sem dregur úr óþarfa skurð- og brúnaúrgangi frá upprunanum. Sérstaklega í lotuframleiðslu getur jafnvel lítilsháttar frávik í snemmbúinni skipulagningu dregið úr efnisnýtingu í heilli lotu og þar með aukið einingarkostnað. Aðeins með því að sameina hönnun, ferli og búnaðargetu getur hvert efnisstykki framleitt hæfari hluti og viðhaldið nákvæmni og stöðugleika.
Minnkaðu úrgang snemma á auðu og hreiðurstigi
Nýtingarstig efnisins er oft ákvarðað á blöndunar- og hreiðurstigi. Hvort hönnunin snemma sé skynsamleg hefur bein áhrif á hvort síðari vinnsla geti dregið úr sóun og endurvinnslu.
Stjórna nákvæmlega blankútgjöldum
Því sanngjarnari sem blankfrádrátturinn er, því minni óþarfa skurður verður í síðari CNC-fræsingu og því auðveldara er að halda efniskostnaði innan ásættanlegra marka.
- Geymið viðeigandi frádrátt í samræmi við þol hluta, vinnsluaðferð og yfirborðskröfur. Það ætti ekki að vera of lítið, það eykur hættuna á vinnslu, né of stórt, það veldur óhóflegri efnisfjarlægingu.
- Forðist að hanna of íhaldssamt stærð hráefnisins, því þegar of mikið er eftir mun ekki aðeins skurðartíminn aukast, heldur mun efni sem hefði getað orðið eftir sóað við vinnslu.
- Setjið mismunandi viðmið um frádrátt fyrir þunnveggja hluti, flókna hluti og nákvæma hluti, þannig að mismunandi uppbyggingar geti lágmarkað efnistap og samt tryggt örugga vinnslu.
Því nákvæmari sem stýringin á frádráttaraflið er, því auðveldara er að draga úr efnistapi í síðari CNC-fræsingu og því hagstæðara er það fyrir kostnaðarstöðugleika í lotuframleiðslu.
Fínstilltu útlit blaðahreiðrunar
Fyrir plötugerð hluta ákvarðar hreiðuraðferðin beint hvort hægt er að nýta efnið til fulls, þannig að hagræðing á útliti er oft fyrsta aðgerðin til að draga úr kostnaði sem tekur gildi.
- Notið CAD/CAM hreiður til að minnka bil á milli hluta, sem gerir kleift að setja fleiri hluti á sama blað og bæta framleiðslugetu á hverja efniseiningu.
- Snúið hlutunum rétt við og fínstillið útlitið út frá rúmfræðilegum eiginleikum til að bæta enn frekar plötuafköst án þess að hafa áhrif á gæði vinnslunnar.
- Forgangsraða verðmætum hlutum eða hlutum með brýnni afhendingartíma og lágmarka sóun á brúnum svo að efnisauðlindir séu nýttar meira í sannarlega verðmætar vörur.
Sanngjörn hreiðurgerð getur bætt nýtingu plötunnar beint og er ein áhrifaríkasta aðferðin til að hagræða efni, sérstaklega fyrir hóppantanir.
Notaðu samnýtta brún eða spjaldhönnun
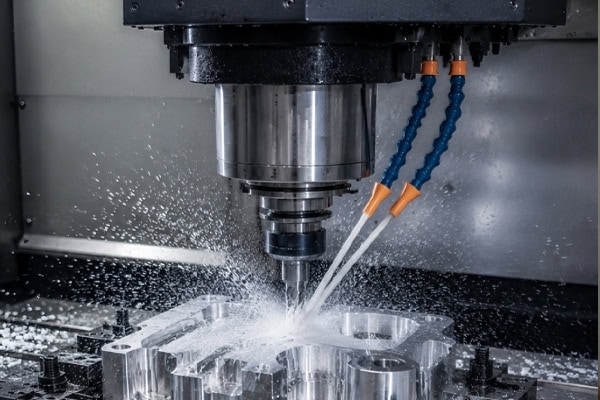
Hönnun með sameiginlegum brúnum samþættir upphaflega aðskildar skurðarleiðir, sem dregur úr úrgangi frá upptökum og gerir vinnsluferlið samþjappað og skilvirkara.
- Leyfa aðliggjandi hlutum að deila skurðarmörkum, sem dregur úr endurtekinni verkfærainnskot og endurtekinni kantklippingu og minnkar þannig líkur á notkun aukaefnis.
- Að draga úr endurteknum verkfæraslóðum og endurtekinni kantklippingu sparar ekki aðeins efni heldur styttir einnig vinnslutíma og bætir nýtingu alls plötunnar.
- Minni sóun á brúnum og óvirk skurðsvæði svo að hægt sé að nota brúnarsvæði sem annars myndu fara til spillis eins skilvirkt og mögulegt er.
Því sanngjarnari sem hönnunin með sameiginlegri brún er, því hærri er efnisnýtingarhlutfallið, sérstaklega í lotuvinnslu og stöðluðum hlutaframleiðslu.
Notaðu snjallari verkfæraslóðir til að draga úr óhagkvæmri skurði
Skipulagning verkfæraslóða snýst ekki bara um að eltast við hraða; hún snýst um að gera hverja skurð nær skilvirkri efnisfjarlægingu svo að hægt sé að draga úr úrgangi og bæta heildarhagkvæmni vinnslunnar.
Taka upp skilvirkar CAM-leiðir
Kjarninn í skilvirkri verkfæraslóð er að draga úr loftskurði og endurtekinni skurði, sem gerir efnisfjarlægingu einbeittari, samfelldari og betur í samræmi við kröfur um skilvirka vinnslu.
- Minnkaðu lofthreyfingar og afturhreyfingar svo að verkfærið gangi eins mikið og mögulegt er innan virkra skurðarflata og forðist sóun á tíma og orku í tilgangslausar hreyfingar.
- Viðhaldið samfelldni í skurði og minnkið tíðar stopp og endurteknar hreyfingar inn- og útgangs, sem gerir vinnsluferlið mýkri og stöðugra.
- Minnkaðu endurtekna vinnslusvæði til að forðast að skera sömu staðsetningu aftur og aftur, sem dregur úr efnissóun og bætir vinnslutíma.
Skilvirkar verkfæraslóðir gera CNC-fræsingu samþjappaða, sem sparar bæði tíma og efni og er mikilvæg leið til að bæta heildarhagkvæmni.
Aðskilin gróffræsing og frágangur
Aðskilnaður grófvinnslu frá frágangi gerir efnisfjarlægingarferlið skýrara og auðveldara að stjórna, sérstaklega fyrir flókna hluti og hluti sem krefjast mikillar nákvæmni.
- Í grófvinnslustiginu skal fjarlægja stórar frávik fljótt og ljúka aðal efnisfjarlægingarverkefninu, og leggja þannig stöðugan grunn að frágangsstiginu.
- Í frágangsstiginu skal aðeins leiðrétta lykilvíddir og yfirborðsgæði, forðast endurtekna þunga skurði í nákvæmnisstiginu og þar með draga úr óþarfa efnistapi.
- Forðist endurtekna kantklippingu og endurteknar leiðréttingar við frágang, því þessar aðgerðir auka ekki aðeins vinnslutíma heldur valda einnig auðveldlega staðbundinni ofskurði og efnissóun.
Eftir að gróffræsing og frágangur hafa verið aðskilin verður efnisfjarlæging skipulagðari og hætta á brotum auðveldari að stjórna, sem gerir það sérstaklega hentugt fyrir lotuframleiðslu með mikilli samræmiskröfum.
Notaðu aðlögunarhæfar skurðaraðferðir
Aðlögunarhæf skurður aðlagar leiðina á kraftmikinn hátt eftir efnisálagi, sem gerir vinnsluferlið stöðugra, efnisnýtingarmeira og betur til þess fallið að nota nútímalega háafköst CNC-fræsingu.
- Stillir skurðardýpt og fóðrunarhraða sjálfkrafa eftir álagi þannig að verkfærið haldist í tiltölulega stöðugu skurðástandi og forðist of mikið staðbundið álag.
- Minnka staðbundna ofskurð og áhrif verkfæra, sem minnkar efnistap og óeðlilegt slit á verkfærum af völdum ójafnrar skurðar.
- Bættu endingartíma verkfæra og minnkaðu niðurtíma og endurvinnslu af völdum verkfærabrota, flísunar eða óeðlilegs slits, og bættu þannig óbeint efnisnýtingu.
Aðlögunarhæfar verkfærabrautir gera CNC-fræsingu stöðugri og auðveldara er að bæta efnisnýtingu, sérstaklega fyrir efni sem eru erfið í vinnslu og flókna holrúmsvinnslu.
Minnkaðu falin tap með festingum og hagræðingu ferla
Mikill efnissóun stafar ekki af skurðinum sjálfum, heldur af óeðlilegri festingu og fyrirkomulagi ferla. Þess vegna er hagræðing ferla einnig mikilvægur þáttur í að bæta nýtingu efnis.
Minnka klemmusvæðið
Því minna pláss sem festingin tekur, því stærra verður raunverulegt vinnsluflatarmál, þannig að hvort klemmuhönnunin sé sanngjörn hefur bein áhrif á raunverulega nýtingu efnisins.
- Haldið festingum eins mikið og mögulegt er frá virkum vinnslusvæðum og setjið klemmustöður á óviðkomandi svæðum til að forðast að taka upp efnissvæði sem annars gæti verið notað fyrir fullunna hluti.
- Aukið vinnsluflatarmálið í hverri uppsetningu þannig að einn efnishluti geti lokið skilvirkari skurði í sama ferli og dregið úr endurtekinni klemmu.
- Minnkaðu úrgang af völdum klemmu, sérstaklega í plötum, þunnveggjum og óreglulegum hlutum, þar sem þetta hefur mjög augljós áhrif á efnisnýtingu.
Því minna sem klemmusvæðið er, því meira efni er í raun hægt að nota til vinnslu, sem er hagstæðara til að bæta hagkvæmni allrar pöntunarinnar.
Notaðu sveigjanlega innréttingar
Sveigjanlegir festingar gera það mögulegt að aðlaga eitt verkfærasett að fleiri gerðum hluta, sem dregur úr endurteknum fjárfestingum og efnisþvingunum og bætir skilvirkni framleiðslubreytinga. Þeir geta aðlagað sig að hlutum með mismunandi forskriftum, sem gerir einu festisetti kleift að ná yfir fleiri vörulíkön og dregur úr verkfærasóun sem stafar af tíðum breytingum. Þeir forðast einnig að endurhanna festingar í hvert skipti sem nýr hluti er kynntur til sögunnar, sem lækkar heildarframleiðslukostnað og dregur úr tapi við breytingu og verkfærasóun, sem gerir bæði efni og ferli sveigjanlegri. Þetta hentar sérstaklega vel fyrir pantanir af mörgum gerðum, litlum framleiðslulotum og tíðum breytingum. Sveigjanlegir festingar gera efni og ferli aðlögunarhæfari, sérstaklega fyrir pantanir af mörgum gerðum, og uppfylla betur þarfir nútíma framleiðslu um hraðvirk viðbrögð.
Reyndu að klára marghliða vinnslu í einni uppsetningu
Að ljúka fleiri aðgerðum í einni uppsetningu dregur ekki aðeins úr staðsetningarvillum heldur einnig líkum á efnisúrgangi, sem gerir þetta að mikilvægu ferli til að bæta efnisnýtingu.
- Minnkaðu endurteknar staðsetningarvillur og forðastu víddarfrávik eða staðbundna ofskurði af völdum margra uppsetninga.
- Minnkaðu líkurnar á endurvinnslu og skrapi, því því færri uppsetningar, því minni truflun verður á hlutnum við vinnslu og því meiri er stöðugleikinn.
- Bæta samfellu og samræmi í vinnslu þannig að fleiri aðgerðir séu gerðar undir sama dagsetningunni og draga úr áhrifum breytinga á efnisnýtingu.
Að ljúka fleiri aðgerðum í einni uppsetningu er oft efnissparandi en að einfaldlega sækjast eftir hraðari skurði og það hentar betur fyrir nákvæma hlutavinnslu.
Fínstilltu breytur, verkfæri og eftirlit saman
Ef bæta á efnisnýtingu er ekki nóg að horfa aðeins á verkfæraslóðir. Einnig verður að stjórna verkfæravali, breytum og ferlisstýringu saman svo að hægt sé að innleiða hagræðingarniðurstöður í raun og veru á verkstæðisgólfinu.
Veldu rétta tólið
Hvort verkfæravalið sé skynsamlegt ræður beint hvort skurðurinn er sléttur og hvort hægt sé að móta yfirborðið í einni umferð. Þess vegna ætti verkfæraval ekki aðeins að vera metið út frá verði, heldur, enn mikilvægara, út frá eindrægni.
- Veljið viðeigandi verkfæraefni í samræmi við efni vinnustykkisins. Notið til dæmis verkfæri með mismunandi afköst fyrir ál, ryðfrítt stál eða títanmálmblöndur til að tryggja skilvirkni og stöðugleika í skurði.
- Hámarka lögun verkfærisins og flísafjarlægingu svo hægt sé að fjarlægja flísar á mjúkan hátt, koma í veg fyrir stíflur, rifur og uppsöfnun brúna sem hefur áhrif á gæði vinnslu.
- Minnkaðu líkurnar á flísun, yfirborðsrifum og síðari frágangi, því þegar ástand verkfærisins verður óstöðugt eru líkur á yfirborðsgöllum og frekari tjóni.
Þegar rétt verkfæri er valið verður skurðurinn sléttari og líklegra er að yfirborðið myndist í einni umferð, sem dregur úr endurvinnslu og endurtekinni vinnslu.
Stilltu skurðarparametera á sanngjarnan hátt
Ef skurðarbreytur eru rangt stilltar getur það í besta falli leitt til minnkaðrar skilvirkni eða í versta falli titrings, úrgangs og efnissóunar. Þess vegna verður að stýra breytum nægilega ítarlega.
- Stjórnaðu snúningshraða, fóðrunarhraða og skurðardýpt svo að verkfærið starfi alltaf innan hæfilegs álagsbils og komist hjá auknu efnistapi af völdum of árásargjarnra breyta.
- Forðist ofhleðsluskurð og óeðlilegt slit á verkfærum, því of mikil skurðarálag hefur ekki aðeins áhrif á yfirborðsgæði heldur getur það einnig valdið brotum.
- Minnkaðu úrgang og endurvinnslu af völdum titrings svo að vinnsluferlið viðhaldi stöðugri framleiðslu, sem er sérstaklega mikilvægt í lotuframleiðslu.
Stöðugar breytur þýða stöðuga efniseyðingu, sem er sérstaklega mikilvægt í lotuframleiðslu því jafnvel litlar sveiflur geta magnað upp í efnisúrgang.
Notaðu neteftirlit og hermun
Með því að herma fyrir raunverulega vinnslu og fylgjast með meðan á vinnslu stendur er hægt að stöðva mörg efnistap fyrirfram og þar með draga úr kostnaði við tilraunir og villur og hættu á skrap.
- Fyrst skal herma eftir vinnslu, síðan vélrænt, til að bera kennsl á truflanahættu, árekstra í verkfærabrautum og vandamál með festingar fyrirfram, og forðast að uppgötva þau aðeins eftir að efni hefur þegar farið til spillis í framleiðslu.
- Fylgist með verkfæraslóðum og stöðu véla í rauntíma til að greina óeðlilega titring, slit á verkfærum eða frávik í forriti í tæka tíð og koma í veg fyrir að vandamál breiðist út í heila framleiðslulotu.
- Leiðréttið frávik tafarlaust til að koma í veg fyrir framleiðslutap, því um leið og vandamál uppgötvast snemma er hægt að halda tapinu í lágmarki.
Að finna vandamál fyrirfram sparar meira efni og kostnað en að farga eftir á, og það endurspeglar einnig betur stjórnunarrökfræði hagkvæmrar framleiðslu.
Gerðu efnisnýtingu að veruleika með faglegri framleiðslugetu
Raunveruleg há nýting efnis kemur ekki eingöngu frá hagræðingu á pappírnum; hún er háð stöðugri framkvæmd ferla. Aðeins þegar áætluninni er raunverulega framfylgt er hægt að nýta gildi efnisins til fulls.
Staðfesta ferlið á frumgerðarstigi
Frumgerðarstigið er ekki bara formsatriði - það er lykilstigið sem ákvarðar nýtingu efnis í síðari lotuframleiðslu. Að leysa vandamál hér getur sparað margar hjáleiðir síðar.
- Fyrst skaltu ganga úr skugga um hvort verkfæraleiðin og frádrátturinn séu sanngjarn og staðfesta að vinnsluleiðin, skurðarbreyturnar og festingaraðferðin hafi engin augljós vandamál áður en farið er í formlega lotuframleiðslu.
- Haldið síðan áfram í lotuframleiðslu til að forðast stórfellda endurvinnslu af völdum ófullnægjandi snemmbúinnar staðfestingar.
- Minnkaðu bilanir í fyrstu einingum og endurteknar tilraunir og villur svo að frumgerðarstigið þjóni virkilega tilgangi sínum að greina vandamál fyrirfram frekar en að færa áhættu yfir á fjöldaframleiðslu.
Því ítarlegri sem frumgerðin er, því minni efnissóun verður í síðari lotuvinnslu og því auðveldara er að koma á stöðugum framleiðslutakti.
Koma á stöðluðu vinnsluferli
Staðlaðar ferlar geta dregið úr breytileika manna og gert efnisnýtingu stöðugt háa frekar en stundum háa, sem er sérstaklega mikilvægt fyrir langtímaframleiðslu. Með því að fastsetja hreiðurreglur er hægt að raða efni úr mismunandi framleiðslulotum samkvæmt sömu rökfræði, sem dregur úr sóun sem stafar af ósamræmi í mati manna. Með því að nota fastar breytusniðmát geta svipaðir hlutar fylgt þroskuðum ferlum, sem minnkar líkur á tilraunum og villum og bætir stöðugleika vinnslu. Með því að setja fasta skoðunarpunkta er hægt að staðfesta mál og gæði í lykilaðgerðum í tæka tíð, sem kemur í veg fyrir að vandamál safnist upp fyrr en á síðari stigum. Staðlun dregur úr breytileika manna, gerir efnisnýtingu stöðugri og hentar betur til langtíma kostnaðarlækkunar og skilvirknibóta.
Veldu reynslumikla CNC fræsingarþjónustu
Reynslumikið teymi með mikla reynslu af vinnslu getur oft bætt nýtingu efnis strax í upphafi verkefnis, dregið úr kostnaði við tilraunir og villur og stjórnunarálagi, en jafnframt gert framkvæmd verkefnisins greiðari.
- Flóknir hlutar krefjast meiri reynslu af vinnslu, því því flóknari sem uppbyggingin er, því nákvæmari er dómgreindin sem þarf við hreiður, verkfæraslóðir og festingar.
- Lotuhlutar þurfa stöðugri stjórnun, því þegar ferlið er óstöðugt mun efnisúrgangur magnast hratt í stórfelldri framleiðslu.
- Útvistun getur dregið úr kostnaði við tilrauna- og villutilraunir og stjórnunarálagi, sem gerir fyrirtækjum kleift að einbeita sér meira að pöntunum, afhendingu og markaðsþenslu.
Faglegt teymi getur oft bætt nýtingu efnis frá upphafi, forðast endurtekna endurvinnslu og þjónað betur viðskiptavinum sem sækjast eftir skilvirkni og stöðugleika.
Niðurstaða
Að bæta nýtingu efnis veltur ekki á einu skrefi, heldur á því hvort hönnun, forritun, innréttingar og framkvæmd á verkstæði virki í raun saman. Svo lengi sem skipulagning snemma er nákvæmari, vinnsluleiðir eru skynsamlegri og ferlisstjórnun er stöðugri, getur CNC-fræsun dregið úr úrgangi, minnkað endurvinnslu og hámarkað verðmæti hvers hráefnisstykkis og jafnframt viðhaldið gæðum. Fyrir fyrirtæki sem vilja stöðugt lækka framleiðslukostnað og bæta afhendingarhagkvæmni er þessi kerfisbundna hagræðing oft árangursríkari en einfaldlega að sækjast eftir hraðari skurði. TiRapid getur veitt skilvirkari CNC-fræsingarlausnir til að hjálpa verkefnum að nýta verðmæti efnisins þar sem það skiptir mestu máli.















