
Samskiptabúnaður inniheldur yfirleitt nákvæmnisíhluti eins og girðingar, RF-holrými, skjölduhluti, tengi, hitauppbyggingu og festingar. Þessar vörur verða að uppfylla kröfur um uppsetningu eininga og merkjasendingu, en jafnframt að taka á varmadreifingu, rafsegulvörn, víddarþoli og langtíma rekstrarstöðugleika. Fyrir rannsóknar- og þróunarteymi og innkaupateymi búnaðar þurfa birgjar að bjóða upp á hraða frumgerðasmíði, staðfestingu á litlum upplögum, stöðuga fjöldaframleiðslu og rekjanleika gæða. Nákvæm CNC-vélavinnsla getur framleitt flókna íhluti samskiptabúnaðar byggða á 2D teikningum og 3D líkönum, sem veitir sveigjanlega framleiðsluaðferð frá vöruþróun til fjöldaframleiðslu.
Hverjar eru grunnkröfurnar fyrir CNC nákvæmni vinnslu á samskiptabúnaði?
Íhlutir samskiptabúnaðar eru mjög mismunandi að uppbyggingu og virkni. Vélrænar lausnir þurfa að vera hannaðar með tilliti til víddarnákvæmni, varmadreifingar, skjöldun og samsetningartengsla.
Víddarnákvæmni hefur bein áhrif á samsetningu eininga
Samskiptabúnaður inniheldur yfirleitt prentplötur, tengi, útvarpsbylgjueiningar og hitauppstreymisíhluti. Festingarholur þeirra, staðsetningargrindur og tengivíddir verða að viðhalda nákvæmum rúmfræðilegum tengslum.
- Girðingar, festingarplötur og sviga þurfa stýrða holubil, flatneskju og mikilvægar staðsetningarvíddir.
- Tengisvæði krefjast stöðugrar staðsetningar gata og tengivídda.
- Þegar margar einingar eru settar saman verður einnig að hafa eftirlit með bilinu milli íhluta.
Stöðug víddarnákvæmni getur dregið úr uppsetningu á staðnum og endurtekinni villuleit, sem hjálpar íhlutum úr mismunandi framleiðslulotum að viðhalda góðri samkvæmni í samsetningu.
Varmauppbyggingar verða að vega upp á móti nákvæmni vinnslu
Öflugur fjarskiptabúnaður myndar töluverðan hita við notkun. Vinnslueiginleikar kælibúnaðar, hitagrunnplata og kælivirkja hafa áhrif á varmaflutning.
- Varmadreifandi grunnyfirborð verður að viðhalda góðri sléttleika og yfirborðsgæðum.
- Kæliflísar, grópar og kælirásir verða að vera vélrænt saumaðar samkvæmt hönnunarmálum.
- Varma snertiflöturinn sem samsvarar flísum eða aflgjafaeiningum þarfnast stýrðrar flatneskju og yfirborðsgrófleika til að tryggja skilvirka varmaflutning eftir að varmaviðmótsefnið (TIM) er borið á.
Gott hitauppstreymi hjálpar búnaðinum að viðhalda sanngjörnu rekstrarhitastigi og dregur úr hættu á varmaleiðni af völdum frávika í samsetningu.
RF-mannvirki og skjöldunarhlutar krefjast nákvæmrar athygli
Holrými, skjöldur og leiðandi mannvirki í RF samskiptabúnaði eru viðkvæm fyrir stærð, yfirborðsástandi og samsetningarbili. CNC vinnsla getur framleitt flókin holrými, þrep, göt, þræði og þétti- eða snertimannvirki, sem gerir hana hentuga fyrir sérsniðna RF íhluti.
| Íhlutur samskiptabúnaðar | Algeng efni | Fókus á CNC vinnslu |
| RF holrými | Álmálmblöndur, koparmálmblöndur o.s.frv. | Innri holrými, staðsetningar gata, snertifletir |
| Búnaðarhylki | Álblöndur, ryðfrítt stál o.s.frv. | Veggþykkt, festingarholur, flatnæmi |
| Hitaþurrkur | Álblöndur, kopar o.s.frv. | Fjalla, botnflötur, snertifletir við hita |
| Skjöldurhlíf | Álmálmblöndur, koparmálmblöndur o.s.frv. | Heildarlögun, þrep, samsetningarhæð |
| Tengi og festingarhlutir | Koparblöndur, ryðfrítt stál o.s.frv. | Staðsetningar gata, þræðir, sammiðja |
| Festingarfestingar | Álblöndur, stál o.s.frv. | Bil á milli gata, staðsetningarfletir, stífleiki burðarvirkis |
Að velja efni og vinnsluferli í samræmi við virkni hvers íhlutar hjálpar til við að uppfylla kröfur um burðarþol, varmaleiðni, rafleiðni og samsetningu samtímis.
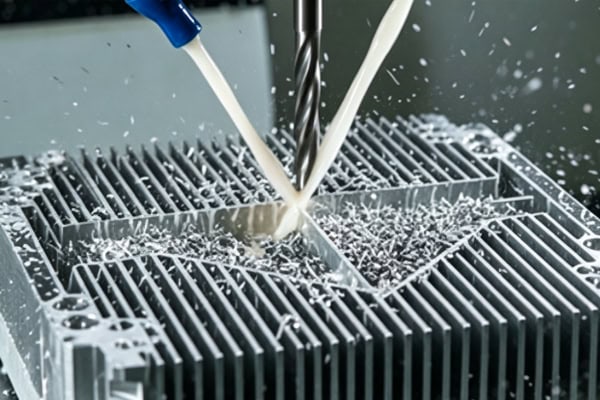
Hvernig getur CNC vinnsla bætt rannsóknir og þróun og framleiðsluhagkvæmni samskiptabúnaðar?
Samskiptabúnaður er uppfærður og endurbættur hratt. Á rannsóknar- og þróunarstigi þarf oft að aðlaga mál kassa, uppsetningarstöðu og innri uppbyggingu, þannig að framleiðsluaðferðin verður að bregðast hratt við hönnunarbreytingum.
Hraðvirk CNC frumgerðasmíði styttir rannsóknar- og þróunarferlið
Á frumgerðarstigi þarf samskiptabúnaður venjulega að staðfesta uppsetningu eininga, staðsetningu tengiflata, hitauppbyggingu og heildarvíddir. Með CNC-vélavinnslu er hægt að framleiða frumgerðir beint byggðar á uppfærðum þrívíddarlíkönum og verkfræðiteikningum.
- Engin fjárfesting í sérstökum verkfærum er nauðsynleg fyrir einstakar frumgerðir.
- Það hentar fyrir flókin holrými, festingarplötur og sérsniðnar sviga.
- Hægt er að nota efnislega hluta beint til að prófa heildarsamsetningu búnaðar.
- Hægt er að aðlaga vinnsluforrit fljótt eftir hönnunarbreytingar.
Með því að sannreyna mannvirki með efnislegum hlutum geta verkfræðiteymi greint vandamál tengd truflunum, bili og samsetningu fyrr.
Lítil framleiðslulota hentar vel fyrir tilraunaframleiðslu á samskiptabúnaði
Samskiptavörur fara venjulega í gegnum tilraunaframleiðslustig á milli frumgerðar og formlegrar fjöldaframleiðslu. Ákveðið magn íhluta er nauðsynlegt fyrir vettvangsprófanir, áreiðanleikastaðfestingu og prófanir viðskiptavina. Smærri framleiðslulotur með CNC-vél geta uppfyllt framleiðsluþarfir þessa stigs. Smærri framleiðslulotur geta fullnægt prófunarmagni og forðast óhóflega fjárfestingu áður en varan er fullgerð. Það auðveldar einnig að halda áfram að aðlaga íhlutabyggingu út frá prófunarniðurstöðum.
Samræmi er mikilvægara í fjöldaframleiðslu
Eftir að samskiptabúnaður fer í stöðuga framleiðslu má kaupa inn hylki, kælibúnað og festingar af sömu gerð samfellt. Á þessu stigi þarf að hafa eftirlit með vinnsluforritum, ástandi verkfæra, festingaraðferðum og skoðunarstöðlum.
- Skoða skal staðsetningu lykilgata, festingarfleti og mál tengiflata með sérstakri athygli.
- Stöðugar vinnslubreytur ættu að vera staðfestar með fyrstu skoðun á vörunni.
- Fylgjast skal með víddarbreytingum af völdum slits á verkfærum.
- Samfelldar framleiðslulotur ættu að gangast undir sýnatöku eða 100% skoðun samkvæmt gæðakröfum verkefnisins.
Stöðugt fjöldaframleiðsluferli getur dregið úr frávikum í samsetningu og hjálpað til við að lækka kostnað við endurvinnslu og villuleit á staðnum.
Hvaða samskiptabúnaðaríhlutir henta fyrir nákvæmni CNC vinnslu?
Margar gerðir af óstöðluðum málmhlutum eru notaðir í samskiptabúnaði. Hlutir með flókna uppbyggingu, mikla nákvæmni eða sveiflukennda pöntunarmagn eru sérstaklega hentugir fyrir CNC vinnslu.
RF holrými og skjöldunarvirki
RF-holrúm innihalda yfirleitt mörg hólf, göt, þrep og festingarfleti, sem leiðir til mikilla kröfur um nákvæmni í vinnslu. Nákvæmnivélavinnsla í CNC-tækni felur aðallega í sér:
- Vélræn vinnsla á flóknum hólfum, grópum og innri rásum.
- Nákvæm vinnsla á tengigötum, festingargötum og staðsetningargötum.
- Notkun 4-ása eða 5-ása vinnslu til að draga úr villum sem orsakast af endurtekinni festingu.
- Að stjórna flatleika og yfirborðsgæðum festingarflata, þéttiflata og leiðandi snertiflata.
- Skoðun á mikilvægum víddum eins og holadýpt, veggþykkt, gatabil og þrepahæð.
- Val á viðeigandi vinnslubreytum og yfirborðsmeðferð í samræmi við kröfur notkunar.
Sanngjörn vinnslu- og skoðunarferli getur bætt víddarsamkvæmni, samsetningarstöðugleika og rekstraröryggi RF-hola.
Girðingar fyrir samskiptabúnað og hitauppbyggingu
Hylkingar verða að veita vernd, festingu, skjöldun og varmadreifingu á sama tíma. Algengar uppbyggingar eru meðal annars festingargöt, innri styrkingarrif, staðsetningargróp, tengifletisop og varmadreifingarsvæði. Kæliþrep krefjast sérstakrar stjórnunar á grunnfleti, lögun fjaðra og staðsetningu festingargata. Álblöndur eru almennt notaðar í burðarhlutum samskiptabúnaðar og hitauppstreymishlutum vegna lágrar þyngdar þeirra og varmaleiðni. Sérstakt efni ætti samt að ákvarða í samræmi við hönnun vörunnar og rekstrarumhverfi.
Tengi, festingar og smáir nákvæmir íhlutir
Þó að festingarhlutar tengibúnaðar, festingar fyrir einingar, staðsetningarblokkir og festingar séu tiltölulega smáir, hafa þeir bein áhrif á nákvæmni samsetningar samskiptabúnaðar. Vélræn vinna beinist venjulega að því að stjórna:
- Gatþvermál og bil á milli gata til að tryggja nákvæma uppsetningu tengja og eininga.
- Þráðvíddir til að tryggja áreiðanlega festingu.
- Sammiðja og pörunarvíddir til að draga úr frávikum við samsetningu.
- Val á CNC fræsingu, beygju eða fjölása vinnslu í samræmi við íhlutauppbyggingu.
- Yfirborðsmeðferðir byggðar á rekstrarumhverfi til að bæta slitþol, tæringarþol og útlit.
Viðeigandi vinnsluferli og gæðaeftirlit geta bætt samsetningarstöðugleika og rekstraröryggi íhluta lítilla samskiptabúnaðar.
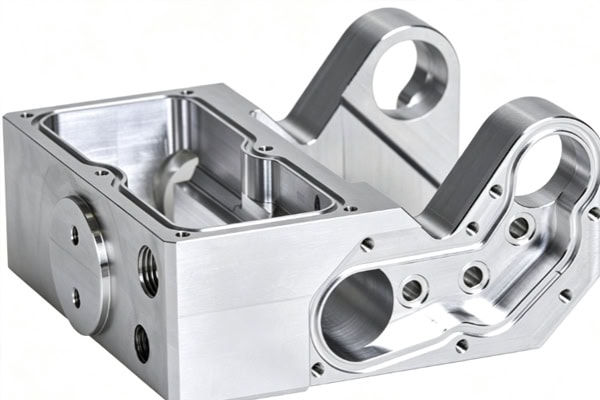
Hvernig ættir þú að velja CNC nákvæmnisvinnslubirgja fyrir samskiptabúnað?
Þegar keyptir eru íhlutir í fjarskiptabúnað er ekki nóg að taka tillit til einingarverðsins eingöngu. Einnig þarf að ákvarða hvort birgirinn geti tekist á við flóknar mannvirki, haft stöðuga gæðaeftirlit og skipt vel frá frumgerðum yfir í fjöldaframleiðslu.
Farið yfir fjölása vinnslu og efnisgetu
Íhlutir samskiptabúnaðar geta verið úr áli, kopar, ryðfríu stáli, stáli og verkfræðiplasti. Birgjar þurfa að velja viðeigandi búnað og ferli í samræmi við uppbyggingu hvers íhlutar.
- Þriggja ása vinnsla hentar fyrir hefðbundnar girðingar, sviga og festingarplötur.
- Fjögurra eða fimm ása vinnsla hentar fyrir marghliða mannvirki, flókin holrými og íhluti sem eru mjög erfiðir.
- CNC beygja hentar fyrir tengi, ása og skrúfgreidda snúningshluta.
- Einnig er hægt að klára sérstakar mannvirki með nákvæmnisferlum eins og EDM og vírskurði.
Að aðlaga búnað og ferli við íhlutauppbyggingu getur dregið úr endurtekinni innréttingum og óþarfa útvistun.
Staðfestu gæðaeftirlitsgetu
Gæðaeftirlit með íhlutum samskiptabúnaðar þarf að ná yfir mál, rúmfræðilega nákvæmni, yfirborðsgæði og mikilvæg samsetningartengsl. Við innkaup er mikilvægt að skilja hvort birgirinn geti komið á fót skoðunarferlum fyrir fyrstu vöru, skoðun í vinnslu og lokaskoðun samkvæmt teikningakröfum. Fyrir mikilvægar staðsetningar holna, flatneskju, sammiðju og samsvörunarmál er hægt að nota hnitmælavélar, sjónmælingar og aðrar skoðunaraðferðir í samræmi við nauðsynlega nákvæmni. Heildar skoðunarskrár hjálpa einnig til við að fylgjast með breytingum á gæðum við síðari fjöldaframleiðslu.
Áhersla á afhendingargetu frá frumgerðum til fjöldaframleiðslu
Verkefni í samskiptabúnaði fara yfirleitt í gegnum hönnun, frumgerðasmíði, prófanir, tilraunaframleiðslu og fjöldaframleiðslu. Að velja birgja með þjónustugetu fyrir alla ferla getur dregið úr endurteknum samskiptum og ferlaprófun og bætt skilvirkni verkefnisins.
- Stuðningur við teikningayfirferð og DFM-greiningu til að bera kennsl á vandamál í burðarvirki og vinnslu fyrirfram.
- Bjóða upp á hraða CNC frumgerðasmíði fyrir tímanlega samsetningu og virkniprófanir.
- Styðjið við tilraunaframleiðslu í litlum upplögum til að uppfylla kröfur um vörustaðfestingu og prófanir viðskiptavina.
- Veita yfirborðsmeðferð, gæðaeftirlit og fjöldaframleiðsluþjónustu.
- Stjórnaðu vinnsluferlinu á samþættan hátt til að draga úr tíma og samskiptakostnaði sem fylgir því að skipta um birgja.
Þjónusta á einum stað, allt frá frumgerðaþróun til fjöldaafhendingar, getur hjálpað til við að stytta verkefnaferla og bæta afhendingarstöðugleika íhluta samskiptabúnaðar.
Gildi nákvæmrar CNC-fræsingar fyrir fjarskiptabúnað felst í því að viðhalda stöðugum víddum, samsetningu, varmaleiðni og framleiðslusamræmi fyrir girðingar, RF-holrými, kæliþrýstihylki, skjölduhluti og festingarvirki. TiRapid býður upp á nákvæma CNC-fræsingarþjónustu fyrir óstaðlaða íhluti í fjarskiptabúnaði, styður frumgerðir, framleiðslu í litlum upplögum og fjöldaframleiðslu. Byggt á teikningum viðskiptavina og þrívíddarlíkönum getur TiRapid framleitt flókna burðarvirki og hjálpað fyrirtækjum í fjarskiptabúnaði að draga úr framleiðsluáhættu við þróun og innkaup.















