
Áskorunin við framleiðslu flókinna íhluta í iðnaðarbúnaði er ekki bara að smíða þá, heldur að tryggja að þeir passi rétt við samsetningu og virki áreiðanlega til langs tíma. Íhlutir með djúpum götum, óreglulegum raufum, mörgum festingargötum eða flóknum bogadregnum yfirborðum geta litið út eins og venjulegir málmhlutar, en jafnvel lítil frávik í vinnslu getur haft áhrif á nákvæmni allrar vélarinnar. Að velja rétta CNC vinnslulausn krefst þess að huga vel að rúmfræði íhluta, efniseiginleikum, víddarþoli og samræmi í lotum. Vel skipulagt ferli hjálpar til við að viðhalda áreiðanlegum gæðum frá þróun frumgerða til fullrar framleiðslu.
Hverjar eru helstu áskoranirnar í CNC vinnslu á flóknum íhlutum iðnaðarbúnaðar?
Flóknir íhlutir sameina oft nokkra virkniþætti. Þeir verða að uppfylla kröfur um uppsetningu en þola jafnframt álag, titring eða hitabreytingar við notkun búnaðarins. Að einblína aðeins á einstakar víddir getur leitt til þess að tengslin milli ólíkra eiginleika gleymast. Að bera kennsl á erfið svæði snemma og skipuleggja vinnsluröðina vandlega getur dregið úr truflunum við verkfæri og vandamálum við samsetningu.
Hvernig á að stjórna víddarnákvæmni í flóknum iðnaðaríhlutum?
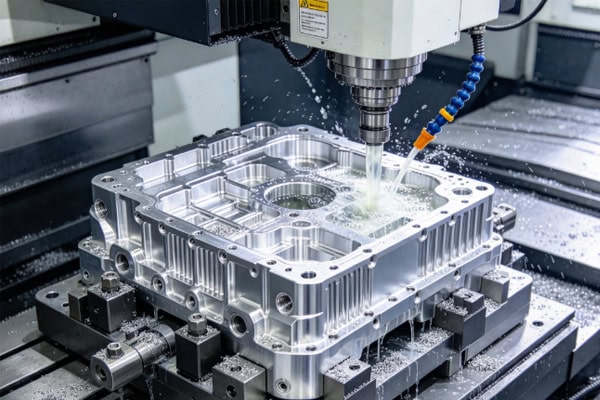
Djúpar holur, þröngar raufar, stigvaxnar fletir og marghliða uppbygging gerir verkfæraval og verkfæraleiðarskipulagningu krefjandi. Fyrir stærri íhluti getur endurtekin klemmun og tilfærsla valdið því að villur safnast upp, sem hefur áhrif á loka nákvæmni mikilvægra eiginleika.
- Margholuvinnsla: Þvermál gatsins er aðeins hluti af kröfunni. Bil á milli gata, staðsetning gata og samband gata og viðmiðunarflata verður einnig að uppfylla teikningaforskriftir til að koma í veg fyrir rangstillingu samsetningar.
- Djúpar raufar og flóknar útlínur: Meta verður lengd verkfæris, stífleika og flísafrásarrými til að draga úr titringi, ofskurði og staðbundnum yfirborðsgöllum.
- Fjölhliða vinnsla: Vandleg skipulagning vinnsluröðarinnar hjálpar til við að lágmarka endurteknar uppsetningar og viðhalda stöðugu staðsetningarsambandi milli unninna yfirborða.
- Þunnveggjamannvirki: Klemmukraft og skurðálag verður að stjórna til að draga úr hættu á aflögun.
Nákvæmni veltur ekki aðeins á getu vélarinnar heldur einnig á skipulagningu ferla. Fyrir iðnaðaríhluti með kröfum um þétta passun ætti að skilgreina mikilvægar víddir og skoðunaraðferðir áður en framleiðsla hefst. Þetta hjálpar til við að koma í veg fyrir að samsetningarvandamál komi upp fyrr en eftir að vinnslu er lokið.
Hvernig á að halda jafnvægi á yfirborðsáferð og burðarþoli í flóknum íhlutum?
Sumir iðnaðarhlutar þurfa slétt yfirborð, en aðrir leggja meiri áherslu á tengipunkta, burðarflöt eða slitþol. Að auka einfaldlega skurðhraða tryggir ekki betri árangur. Ástand verkfæris, skurðarbreytur og frágangsmáttur geta allt haft áhrif á lokaafurðina. Brúnir, þunnir veggir og djúp holrúm krefjast einnig athygli á skurðum, verkfæraförum og staðbundinni aflögun sem getur haft áhrif á afköst íhluta.
Hvernig á að draga úr samsetningarvillum í sérsniðnum íhlutum iðnaðarbúnaðar?
Sérsmíðaðir íhlutir eru framleiddir til að passa við tilteknar hönnunar búnaðar, sem gerir viðmiðunarpunkta, samsvörunarvíddir og staðsetningar hola sérstaklega mikilvægar. Að bera kennsl á hvaða fleti þjóna sem staðsetningarviðmiðanir og hvaða holur veita festingar- eða tengivirkni gefur hverri vinnsluaðgerð skýran tilgang. Að staðfesta mikilvæg tengiflöt fyrirfram getur einnig dregið úr þeirri aðlögun sem þarf við prufusamsetningu.
Hvernig á að velja efni og CNC vinnsluferli fyrir flókna iðnaðaríhluti?
Efnisval hefur bein áhrif á vinnsluhæfni, þyngd íhluta, tæringarþol og endingartíma. Algeng efni fyrir íhluti iðnaðarbúnaðar eru meðal annars ál, ryðfrítt stál, kolefnisstál og verkfræðiplast. Hvert efni krefst viðeigandi skurðarbreyta og vinnsluaðferða. Ferlið ætti að passa við lögun íhluta, rekstrarumhverfi og teikningaforskriftir til að tryggja að efnisval og framleiðsluaðferðir vinni saman á skilvirkan hátt.
Hvaða efni eru almennt notuð í íhlutum nákvæmni iðnaðarbúnaðar?
| Efni | Dæmigert Umsóknir | CNC vinnsluatriði |
| Álblöndur | Festingar fyrir búnað, festingarplötur, hylki | Stjórna aflögun þunnveggja, skurðum og yfirborðsáferð |
| Ryðfrítt stál | Tengi og tæringarþolnir byggingarhlutar | Stjórna skurðhita, sliti á verkfærum og flísafrásum |
| Carbon stál | Burðargrunnar og vélrænir tengibúnaður | Hámarka skurðarbreytur og beita tilteknum yfirborðsmeðferðum |
| Verkfræði plastefni | Einangrunarhlutar og slitþolnir leiðarhlutar | Lágmarka hitabreytingar og stjórna klemmukrafti og víddarbreytingum |
Efnisval ætti að endurspegla raunverulegar rekstraraðstæður. Berandi mannvirki þurfa nægilega styrk og stífleika, en íhlutir sem verða fyrir tærandi miðlum þurfa viðeigandi tæringarþol. Ef hlutar þurfa málun, anodiseringu eða aðra yfirborðsmeðhöndlun, ætti einnig að staðfesta fyrirfram kröfur um stærð eftir meðhöndlun.
Hvernig á að skipuleggja CNC vinnsluaðgerðir fyrir flókna iðnaðaríhluti?
Flóknir hlutar ættu ekki að fara beint í frágangsferli um leið og þeir eru festir. Vel skipulögð vinnsluröð varðveitir viðeigandi frágangsrými og dregur úr áhrifum uppsetningarvillna og staðbundinna aflögunar.
- Ákvarða vinnsludagsetningar: Notið mikilvæga festingarfleti eða staðsetningargöt sem viðmiðanir til að lágmarka víddarmun milli aðgerða.
- Aðskiljið grófvinnslu og frágang: Fjarlægið aðal efnisfrádrátt við grófvinnslu, frágangið síðan mikilvæga tengifleti og nákvæmnisholur með nægilegri stjórn á lokavíddum.
- Athugaðu aðgengi að verkfærabraut: Metið aðgengi og bil á verkfærum fyrir djúp holrými, þröng raufar og sérstakar útlínur til að draga úr truflunum og flísafrásogi.
Vel skipulagt ferli getur bætt gæði vinnslunnar og dregið úr óþarfa uppsetningum og endurteknum aðgerðum. Snemmbúin mat á ferlinu er sérstaklega mikilvæg fyrir flókna íhluti með löngum vinnsluferlum.
Hvaða tæknilegar upplýsingar eru nauðsynlegar fyrir vinnslu á sérsniðnum iðnaðarbúnaði?
Skýr tæknileg skjöl auðvelda að meta flækjustig vinnslu og skipuleggja afhendingu. Þegar beiðni um vinnslu er lögð fram skal leggja fram heildar 2D teikningar eða 3D líkön, þar á meðal mikilvæg vikmörk, efnisgæði, yfirborðsmeðferð og sérstakar skoðunarkröfur. Ef íhlutur verður að passa við núverandi búnað skal skýrt tilgreina tengivíddir og uppsetningardagsetningar til að forðast endurteknar endurskoðanir vegna upplýsingaskorts.
Hvernig á að tryggja samræmi í lotum í CNC vinnslu fyrir íhluti iðnaðarbúnaðar?
Að standast frumgerðarskoðun er aðeins fyrsta skrefið. Það er jafn mikilvægt að viðhalda víddarstöðugleika í endurtekinni framleiðslu. Slit verkfæra, breytingar á staðsetningu festinga og breytingar á efnislotum geta allt haft áhrif á niðurstöður vinnslu. Að skipuleggja skoðanir á viðeigandi stigum hjálpar til við að bera kennsl á frávik snemma áður en smávillur safnast upp í framleiðslulotu.
Hvaða skoðunaratriði eru nauðsynleg fyrir flókna íhluti iðnaðarbúnaðar?
| Skoðunaratriði | Helstu athuganir | Tilgangur |
| Málsnákvæmni | Heildarvíddir, gatþvermál, raufarbreidd, þrepahæð | Staðfesta samræmi við teikningar |
| Staðsetningarnákvæmni | Bil milli gata, staðsetningar gata, tengsl við dagsetningar | Minnkaðu rangstillingu uppsetningar |
| Rúmfræðileg nákvæmni | Flatleiki, hornréttleiki, sammiðja og tengd vikmörk | Tryggið rétta samsvörun milli mikilvægra eiginleika |
| Surface gæði | Hrjúfleiki, rispur og ójöfnur | Uppfylla tilgreindar kröfur um yfirborð |
| Útlit og vernd | Höggmerki, hreinlæti og ástand umbúða | Minnkaðu áhættu við flutning og afhendingu |
Forgangsröðun skoðunar er mismunandi eftir íhlutum og ætti að fylgja teikningafvikmörkum og tæknilegum forskriftum. Að halda skrár yfir mikilvægar víddir auðveldar að endurskoða vinnsluárangur og veitir gagnlega tilvísun fyrir endurteknar pantanir.
Hvernig á að bera kennsl á gæðavandamál við CNC vinnslu?
Að bíða með að athuga mál þar til allir hlutar eru tilbúnir getur leitt til óþarfa taps ef frávik uppgötvast seint. Skoðun fyrstu hluta og sýnataka í vinnslu hjálpa til við að bera kennsl á slit á verkfærum, breytingar á staðsetningu eða vandamál í forritinu fyrr í framleiðslu.
- Athugið aftur þvermál hola, bil og tengsl við viðmiðunarfleti eftir að mikilvæg holur eru unnar.
- Mælið þunnveggja íhluti eftir að þeir hafa verið losaðir til að greina fjöðrun eða aflögun.
- Þegar frávik í víddum koma fram skal skoða verkfæri, festingar, vinnsluforrit og ástand efnisins til að koma í veg fyrir að sama vandamál hafi áhrif á síðari hluta.
- Fyrir íhluti sem þurfa strangar kröfur um útlit, afskurð eða yfirborðsmeðhöndlun skal fella inn viðeigandi lokaskoðun og verndarferli.
Að samþætta eftirlit í framleiðsluferlið veitir betri stjórn á gæðum lotna heldur en að reiða sig eingöngu á lokaeftirlit. Það hjálpar einnig til við að draga úr áhrifum endurvinnslu á afhendingartíma.
Hvernig á að færa íhluti iðnaðarbúnaðar úr frumgerð til lotuframleiðslu?
Þróun frumgerða verður að staðfesta meira en bara nákvæmni víddar. Hún ætti einnig að staðfesta passun samsetningar, mikilvæga tengifleti og hvort valið vinnsluferli henti til endurtekinnar framleiðslu. Eftir staðfestingu skal geyma samþykktar vinnsluáætlanir, uppröðun festinga og skoðunarstaðla til að veita samræmdan grunn fyrir síðari framleiðslu. Þegar hönnun íhlutar breytist skal staðfesta teikninguna til að koma í veg fyrir misræmi milli frumgerðar og framleiðsluhluta.
Áreiðanleg vinnsla á flóknum íhlutum iðnaðarbúnaðar er háð viðeigandi efnisvali, nákvæmri skipulagningu ferla og stöðugri skoðun. Að skilgreina mikilvægar víddir, samsetningarviðmót og yfirborðskröfur snemma getur dregið úr endurvinnslu frumgerða og bætt stöðugleika framleiðslulota. TIRAPID býður upp á CNC vinnsluþjónustu fyrir flókna íhluti iðnaðarbúnaðar, styður við sérsniðna framleiðslu, þróun frumgerða og framleiðslulotu til að hjálpa nákvæmum hlutum að færast greiðlega frá vinnslu til samsetningar.
















