
Þræðir eru algengir tengiþættir í málmhlutum og eru mikið notaðir í vélbúnaði, bílahlutum, sjálfvirkum iðnaðarkerfum og nákvæmnitækjum. Gæði þráðvinnslu hafa bein áhrif á nákvæmni samsetningar, styrk tenginga og endingartíma. Byggt á uppbyggingu þeirra eru málmþræðir almennt skipt í innri þræði og ytri þræði. Hver gerð hefur mismunandi kröfur um vinnslubúnað, verkfæraval og ferlisstjórnun.
Í CNC málmvinnslu er nauðsynlegt að velja viðeigandi þráðunaraðferð og stjórna stigi, þráðsnið, þvermáli og yfirborðsáferð til að framleiða hluti sem uppfylla hönnunarforskriftir.
Hverjar eru algengar vinnsluaðferðir fyrir skrúfað málmhluta?
Þráðunarferlið ætti að vera valið í samræmi við efni, forskriftir þráðar, nákvæmniskröfur og framleiðslumagn. Algengar aðferðir eru þráðbeygja, tappning, þráðfræsing og þráðrúlla.
Þráður snúningur
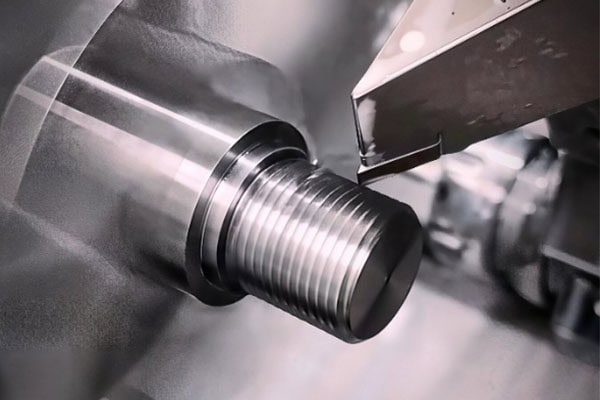
Þráðbeygja er aðallega notuð til að framleiða ytri þræði á áshlutum. Með sérhæfðum verkfærum er einnig hægt að nota hana til innri þráðbeygju. CNC rennibekkir fylgja forrituðum stig- og þráðprófílsforskriftum til að framleiða þræði með samfelldri skurði.
Þessi aðferð býður upp á sveigjanleika í víddarstýringu og hentar fyrir ýmsar forskriftir þráða. Hún er sérstaklega gagnleg fyrir sérsniðna íhluti, frumgerðir og framleiðslu í litlum upplögum. Við vinnslu verður að stilla skurðhraða, fóðrunarhraða og skurðardýpt rétt til að koma í veg fyrir ófullkomna þráðsnið og lélega yfirborðsáferð.
Tappa og þráðfræsing
Tappskurður er ein algengasta aðferðin til að framleiða innri þræði. Tappskurður sker efni úr forboruðu gati til að búa til nauðsynlegan þráð. Þessi aðferð býður upp á mikla skilvirkni í vinnslu og hentar vel fyrir lotuframleiðslu. Hins vegar verður að stjórna nákvæmlega þvermáli forborholunnar og dýpt tappskurðar.
Þráðfræsing notar snúningsskurðarverkfæri sem fylgir spírallaga braut til að framleiða þræði. Það getur unnið bæði innri og ytri þræði af mismunandi þvermálum. Kostir þess eru meðal annars sveigjanleiki í vinnslu og skilvirk flísafjarlæging, sem gerir það hentugt fyrir nákvæma CNC málmvinnslu.
Þráður rúllandi
Þráðrúlla er málmmótunarferli þar sem sérhæfðir mótarar eru notaðir til að beita þrýstingi á vinnustykkið, sem veldur plastaflögun og myndar nauðsynlegan þráðsnið.
Í samanburði við hefðbundnar skurðaraðferðir getur þráðvalsun dregið úr efnissóun og bætt gæði þráðyfirborðs þegar efnis- og vinnsluskilyrði eru viðeigandi.
Lykilatriði við ferlisvinnslu við innri þráðvinnslu
Innri þræðir eru almennt notaðir í hnetur, vélræn hús, tengihylki og festingargöt búnaðar. Þar sem vinnsla fer fram inni í holu er aðgangur að verkfærum takmarkaður, sem gerir flísafjarlægingu og víddarskoðun erfiðari.
Stjórnaðu þvermáli forholsins
Áður en innri skrúfgangur er boraður verður að bora forholu með tilgreindum þvermáli. Stærð þess hefur bein áhrif á skrúfganginn og virka inngripsdýpt.
Ef gatið er of lítið getur viðnámið í skurði aukist verulega og hugsanlega valdið brot á skurðinum. Ef gatið er of stórt getur þráðurinn orðið ófullkominn og dregið úr styrk tengingarinnar.
Þess vegna ætti að ákvarða þvermál forgangsgatsins samkvæmt forskrift þráðar, efniseiginleikum og gildandi stöðlum.
Veldu viðeigandi tappa og skurðarbreytur
Mismunandi málmefni krefjast mismunandi tappahönnunar og skurðarbreyta. Við vinnslu á álblöndum ætti að hafa í huga flísafrásun og viðloðun efnisins. Við vinnslu á ryðfríu stáli þarf að huga betur að slitþoli verkfæris, skurðarhraða og kælingu og smurningarskilyrðum.
Fyrir djúpa innri þræði verður einnig að skipuleggja flísafrásarstefnu og vinnsludýpt vandlega til að koma í veg fyrir að uppsafnaðar flísar hafi áhrif á gæði þræðinga.
Athugaðu gæði innri þráða
Ekki er hægt að ákvarða gæði innri þráða eingöngu með sjónrænni skoðun. Algengar skoðunaraðferðir eru meðal annars mælingar á þráðtappa, mælingar á þráðdýpt og aðrar víddarathuganir eftir þörfum.
Mælar fyrir gang og stöðvun hjálpa til við að ákvarða hvort innri þræðir uppfylla tilgreindar víddarkröfur.
Lykilatriði við ferlisvinnslu við ytri þráðvinnslu
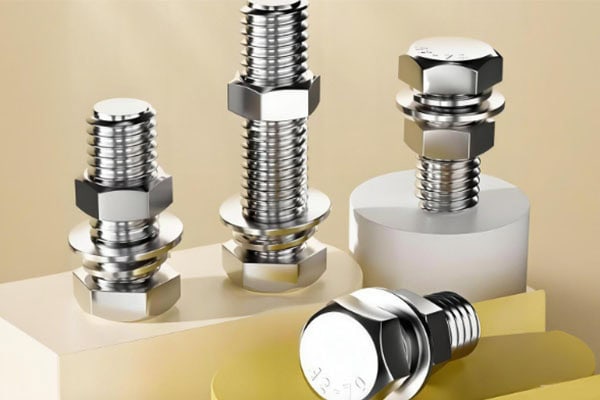
Ytri þræðir eru mikið notaðir í boltum, skrúfuðum stöngum, ástengingum og festingum. Ytri þræðir eru aðgengilegri við vinnslu, samanborið við innri þræði, sem gerir snertingu við verkfæri og víddarskoðun tiltölulega einfaldari.
Stjórnaðu aðalþvermáli og þráðarsniðinu
Vinnsla á ytri þráðum hefst almennt með því að snúa vinnustykkinu að þeim ytra þvermáli sem krafist er. Þráðunarverkfæri, deyja eða þráðvalsvél er síðan notuð til að móta þráðinn.
Við CNC-beygju verður að forrita nákvæmlega skrúfgang, sniðhorn og skurðardýpt. Fyrir nákvæma skrúfganga ætti einnig að taka tillit til slits á verkfærum, nákvæmni staðsetningar vélarinnar og víddarbreytinga eftir vinnslu.
Gefðu gaum að léttirófum og afskurðarhönnun
Viðeigandi ská er venjulega bætt við í upphafi ytri skrúfu til að auðvelda samsetningu og festingu. Fyrir íhluti sem þurfa ákveðna virka skrúfulengd hjálpar rétt hönnuð losunargróp til við að koma í veg fyrir ófullkomnar skrúfusnið nálægt endanum.
Þessar hönnunarupplýsingar hafa áhrif á bæði skilvirkni vinnslu og raunverulega samsetningarframmistöðu.
Viðhalda yfirborðsáferð og nákvæmni þráða
Vinnsla á ytri þráðum getur orðið fyrir áhrifum af sliti á verkfærum, titringi í skurði og frávikum í klemmu vinnustykkisins. Vinnslustykkið ætti að vera örugglega staðsett meðan á vinnslu stendur. Grófvinnslu og frágangur ættu að vera skipulagðir á viðeigandi hátt og skurðarvökvi valinn í samræmi við efnið.
Fyrir íhluti sem krefjast meiri yfirborðsáferðar getur sérstök frágangur hjálpað til við að bæta gæði lokayfirborðs þráðarins.
Hvernig á að bæta gæði CNC-þráðaðra málmhluta?
Til að bæta gæði þráðvinnslu þarf rétta stjórnun á íhlutahönnun, vinnsluferlum og skoðunarferlum.
Fínstilltu hönnun íhluta
Verkfræðiteikningar ættu að tilgreina skýrt mál þráðar, stig þráðar, vikmörk, virka þráðlengd og vinnsludýpt. Þetta hjálpar til við að draga úr misskilningi við framleiðslu.
Hönnuðir ættu einnig að forðast óþarflega djúpar, litlar eða óaðgengilegar þráðbyggingar sem auka erfiðleika við vinnslu.
Samsvörunarvélabúnaður og skurðarverkfæri
CNC beygju, þráðfræsingu og tappskurði ætti að velja í samræmi við efni og þráðbyggingu. Fyrir flókna íhluti og forrit sem krefjast mikillar nákvæmni ætti að taka tillit til staðsetningargetu vélarinnar, afköst verkfærisins og stöðugleika ferlisins þegar vinnsluáætlun er þróuð.
Styrkja gæðaeftirlit
Eftir vinnslu ætti að nota þráðmálma, þykkt og önnur viðeigandi nákvæmnismælitæki til að skoða mikilvægar víddir og staðfesta rétta þráðtengingu.
Fyrir framleiðslu í lotu hjálpa staðlaðar vinnslubreytur og regluleg skoðun verkfæra til að greina slit á verkfærum og frávik í víddum snemma.
TiRapid býður upp á nákvæmar CNC málmvinnslulausnir
Gæði skrúfaðra málmhluta fer ekki aðeins eftir einstökum vinnsluaðgerðum heldur einnig eftir efnisvali, getu búnaðar, ferlaáætlun og gæðaeftirliti. Mismunandi íhlutauppbyggingar krefjast viðeigandi CNC vinnslulausna.
TiRapid býður upp á þjónustu í CNC-fræsingu, CNC-beygju og nákvæmri vinnslu, sem styður verkefni allt frá frumgerðum til framleiðslu í litlum og stórum stíl. Byggt á CAD-teikningum viðskiptavina getur TiRapid einnig veitt mat á hönnun fyrir framleiðslu (DFM) og hagræðingu á vinnsluferlum.
Fyrir sérsmíðaða málmhluta með innri þræði, ytri þræði eða flóknum tengibyggingum, hjálpar rétt ferlisskipulagning til við að bæta víddarsamræmi og áreiðanleika samsetningar.
Þegar óskað er eftir tilboði í sérsniðna skrúfganga úr málmi eru viðskiptavinir hvattir til að leggja fram ítarlegar verkfræðiteikningar, efniskröfur, forskriftir um skrúfgang og vikmörk. Þessar upplýsingar hjálpa til við að ákvarða hentuga lausn fyrir CNC málmvinnslu.
















