
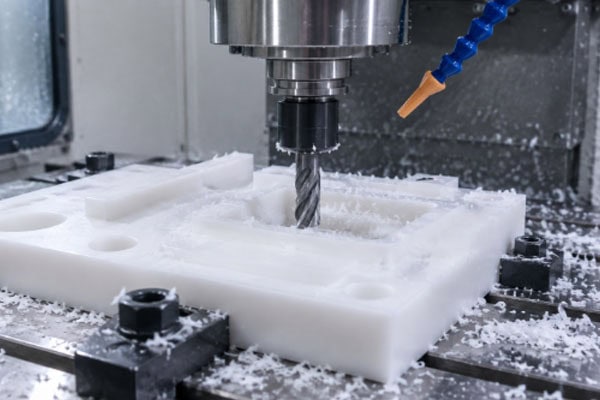
Plastik berbeda dari material logam dalam hal kekerasan, ketangguhan, konduktivitas termal, dan karakteristik ekspansi termal. Ketika parameter pemesinan yang sama diterapkan pada plastik yang berbeda, hasil akhirnya dapat bervariasi secara signifikan. Bahkan ketika model alat dan program pemesinan telah ditentukan, pemotongan percobaan tetap diperlukan sebelum benar-benar memproses bagian-bagian tersebut untuk mengamati kondisi pemotongan alat, kualitas tepi material, dan perubahan dimensi. Pemotongan percobaan bukan berarti teknologi pemesinan belum matang. Sebaliknya, hal ini dilakukan untuk memastikan apakah kondisi pemesinan saat ini sesuai untuk material dan struktur bagian yang sebenarnya sebelum produksi formal. Dengan memotong sejumlah kecil material, masalah seperti gerinda, deformasi, tepi yang meleleh, penyimpangan dimensi, dan kekasaran permukaan dapat diidentifikasi terlebih dahulu. Jika pemesinan massal dimulai langsung dan parameternya tidak sesuai, hal itu tidak hanya dapat meningkatkan jumlah bagian yang cacat tetapi juga mengakibatkan pemborosan material, alat, dan waktu pemesinan. Untuk material plastik umum seperti POM, PEEK, ABS, PVC, PC, dan akrilik, pemotongan percobaan memiliki nilai praktis yang signifikan, terutama untuk komponen plastik presisi dan benda kerja dengan struktur kompleks, yang memerlukan konfirmasi sebelum pemesinan formal.
Apa Tujuan Utama dari Pemotongan Percobaan dalam Pemesinan Plastik CNC?
Konfirmasikan Apakah Parameter Pemotongan Sudah Sesuai
Kecepatan spindel, laju umpan, kedalaman pemotongan, dan jumlah pemotongan per lintasan dalam pemesinan plastik CNC secara langsung memengaruhi hasil pemesinan. Jika parameter terlalu besar, pahat dapat memberikan tekanan berlebihan pada material, menyebabkan bagian berdinding tipis mengalami deformasi; jika parameter terlalu kecil, pahat dapat tetap bersentuhan dengan material terlalu lama, menyebabkan suhu di area pemesinan meningkat. Pemotongan percobaan memungkinkan personel pemesinan untuk mengamati bagaimana material berubah di bawah kondisi pemotongan aktual dan kemudian menyesuaikan parameter yang sesuai. Selama pemotongan percobaan, kondisi berikut biasanya diamati dengan cermat: apakah terjadi peleburan yang jelas, lengketnya pahat, atau terbentuknya benang-benang material selama pemotongan; apakah muncul gerinda, pengelupasan tepi, atau retakan di sepanjang tepi yang diproses; apakah pahat berjalan dengan lancar dan serpihan dihilangkan dengan benar; dan apakah dimensi yang diproses mendekati persyaratan gambar. Setelah mengkonfirmasi kondisi melalui pemotongan percobaan, parameter yang sesuai dapat ditentukan untuk pemesinan formal, mengurangi penyesuaian berulang selama pemrosesan selanjutnya.
Periksa Kompatibilitas Alat dan Material
Berbagai jenis plastik memiliki persyaratan alat yang berbeda. Material seperti ABS dan PVC umumnya relatif mudah dikerjakan, sedangkan plastik rekayasa seperti POM dan PEEK memiliki persyaratan yang lebih tinggi untuk ketajaman alat, ketahanan aus, dan kondisi pemotongan. Akrilik transparan juga membutuhkan perhatian khusus pada kualitas tepi dan akumulasi panas selama pengerjaan. Jika alat tidak sesuai untuk material yang digunakan, kekasaran permukaan, peningkatan gerinda, atau pemutihan tepi dapat terjadi bahkan ketika program pengerjaan sudah benar. Melalui pemotongan percobaan, kinerja pemotongan alat dapat dikonfirmasi, dan alat yang tidak sesuai dapat diganti tepat waktu untuk menghindari ditemukannya masalah hanya setelah pengerjaan formal dimulai.
Bagaimana Pemotongan Percobaan Membantu Mengontrol Dimensi Bagian Plastik?
Konfirmasikan Dimensi Hasil Pemesinan Sebenarnya Terlebih Dahulu
Material plastik dapat mengalami sedikit perubahan dimensi setelah dipengaruhi oleh gaya pemotongan dan panas. Bagian berdinding tipis, komponen panjang, dan bagian presisi kecil sangat mungkin menunjukkan perbedaan antara dimensi akhir sebenarnya dan dimensi teoritis dalam program. Setelah pemotongan percobaan, dimensi kritis dapat diperiksa menggunakan kaliper, mikrometer, atau alat ukur lainnya. Jika ditemukan penyimpangan dimensi, kompensasi jalur pahat, jumlah pemotongan, atau toleransi pemesinan dapat disesuaikan sebelum pemesinan formal.
Amati apakah bagian tersebut mengalami deformasi.
Plastik umumnya memiliki kekakuan yang lebih rendah daripada logam, dan gaya penjepitan, tekanan pemotongan, serta suhu pemesinan semuanya dapat memengaruhi bentuk bagian. Misalnya, pelat POM yang relatif tipis mungkin mengalami sedikit kompresi selama penjepitan, dan dimensinya dapat berubah lagi setelah perlengkapan dilepas. Untuk jenis bagian ini, pemotongan percobaan dapat membantu memastikan apakah perlengkapan dan metode penjepitan sudah tepat sebelumnya.
Selama proses pemesinan, hal-hal berikut perlu diperhatikan:
- Minimalkan tekanan penjepitan yang tidak perlu;
- Tambahkan penyangga yang sesuai pada area berdinding tipis dan area yang tidak disangga;
- Periksa apakah bagian tersebut bengkok atau melengkung setelah proses pemesinan;
- Lakukan pengukuran sebenarnya pada dimensi-dimensi penting, bukan hanya memeriksa tampilannya saja.
Inspeksi ini dapat membantu personel permesinan menentukan apakah metode permesinan yang digunakan saat ini sesuai untuk struktur komponen tersebut.
Masalah permesinan apa lagi yang dapat diidentifikasi melalui pemotongan percobaan?
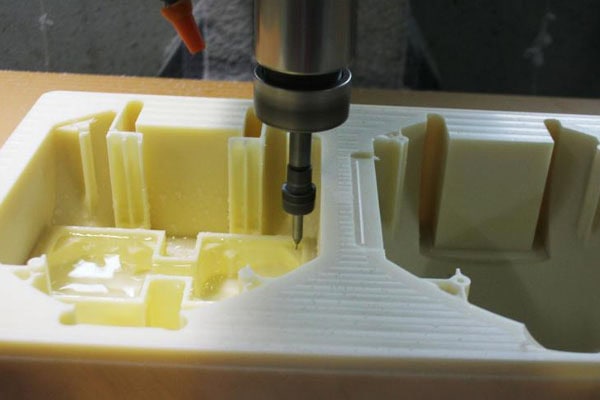
Beberapa masalah dalam pemesinan plastik CNC tidak dapat ditentukan hanya dari program pemesinan sebelumnya. Misalnya, alat yang sama dapat berkinerja berbeda saat memotong material yang berbeda, dan material yang sama juga dapat menghasilkan hasil pemesinan yang berbeda di bawah ketebalan dan kondisi struktural yang berbeda. Oleh karena itu, pemotongan percobaan memberikan cara yang efektif untuk konfirmasi di tempat.
Periksa Kualitas Permukaan
Setelah pemotongan percobaan, bekas pengerjaan pada permukaan bagian plastik dapat diamati secara langsung. Jika terdapat bekas pahat yang jelas, bekas getaran, pemutihan, atau peleburan lokal pada permukaan, kondisi pahat dan parameter pemotongan perlu diperiksa. Untuk bagian plastik dengan persyaratan penampilan yang tinggi, kualitas permukaan tidak hanya memengaruhi penampilan visual tetapi juga dapat memengaruhi perakitan dan penggunaan selanjutnya.
Periksa Kinerja Penghapusan Chip
Jika serpihan yang dihasilkan selama pemotongan plastik tidak dapat dihilangkan tepat waktu, serpihan tersebut dapat masuk kembali ke area antara pahat dan benda kerja, meningkatkan gesekan dan panas yang dihasilkan. Penghilangan serpihan sangat penting saat mengerjakan alur yang dalam, celah yang sempit, dan lubang. Pemotongan percobaan dapat membantu memastikan apakah pendinginan udara, penghisapan debu, atau metode penghilangan serpihan lainnya dapat memenuhi persyaratan pengerjaan. Jika ditemukan penumpukan serpihan, jalur pengerjaan dan metode penghilangan serpihan dapat disesuaikan tepat waktu.
Periksa Kemiringan dan Kualitas Lubang
Komponen plastik seringkali membutuhkan lubang, alur, ulir, dan bevel, dan area-area ini memiliki persyaratan tertentu untuk dimensi dan kualitas tepi. Jika pemotongan percobaan menunjukkan adanya gerinda di sekitar lubang atau dimensi bevel yang tidak stabil, parameter alat dan jalur pemesinan dapat dimodifikasi tepat waktu. Hal ini membantu mencegah masalah yang sama terjadi pada sejumlah besar komponen selama produksi massal.
Pertanyaan yang Sering Diajukan
Apakah Pemotongan Percobaan Diperlukan Saat Memesin Material Baru?
Ya. Bahkan ketika materialnya memiliki nama yang sama, plastik dari pemasok atau batch yang berbeda mungkin berbeda dalam kekerasan, tegangan internal, dan kinerja pemesinan. Untuk material yang diproses untuk pertama kalinya, pemotongan percobaan lebih bermanfaat untuk memastikan kondisi pemotongan yang sebenarnya.
Apakah Pemotongan Uji Coba Diperlukan untuk Pemesinan Batch Kecil?
Apakah pemotongan percobaan diperlukan atau tidak bergantung pada akurasi bagian dan kesulitan pemesinan. Untuk bagian dengan struktur sederhana dan persyaratan dimensi standar, parameter pemesinan yang sudah mapan dapat langsung digunakan untuk produksi. Jika bagian tersebut mahal, biaya material tinggi, atau toleransi dimensi ketat, pemotongan percobaan disarankan meskipun jumlahnya sedikit.
Apakah pemotongan percobaan akan meningkatkan biaya pemesinan?
Pemotongan percobaan hanya membutuhkan sedikit material dan waktu pengerjaan, tetapi umumnya dapat mengurangi kerugian yang disebabkan oleh cacat produksi. Untuk plastik rekayasa dengan harga lebih tinggi, seperti PEEK dan PEI, memastikan kondisi pengerjaan terlebih dahulu dengan sedikit material seringkali lebih andal daripada memulai produksi massal secara langsung.
In kesimpulan
Tujuan utama pemotongan percobaan dalam pemesinan plastik CNC bukanlah untuk menambahkan langkah pemrosesan yang tidak perlu, tetapi untuk memastikan apakah material, alat, parameter pemesinan, perlengkapan, dan program pemesinan dapat bekerja bersama dengan baik sebelum produksi formal. Material plastik mudah dipengaruhi oleh suhu, tekanan pemotongan, dan metode pemasangan, sehingga hasil pemesinan aktual tidak dapat sepenuhnya ditentukan hanya oleh parameter teoritis. Pemotongan percobaan yang tepat dapat mengidentifikasi masalah seperti penyimpangan dimensi, deformasi material, ketidakcocokan alat, pembuangan serpihan yang buruk, gerinda, dan kualitas permukaan yang tidak stabil sejak dini. Untuk bagian plastik biasa, pemotongan percobaan dapat membantu dengan cepat memastikan kondisi pemesinan; untuk material seperti PEEK, POM, dan akrilik yang memiliki persyaratan kualitas pemesinan yang lebih tinggi, pemotongan percobaan bahkan lebih penting. Dalam produksi aktual, pemotongan percobaan harus dievaluasi bersama dengan inspeksi dimensi dan inspeksi penampilan. Jika dimensi kritis memenuhi persyaratan gambar, tidak ada cacat permukaan yang jelas, dan kondisi pemotongan alat serta pembuangan serpihan tetap stabil, maka melanjutkan ke pemesinan formal lebih tepat. Dengan cara ini, pengerjaan ulang yang tidak perlu dan pemborosan material dapat dikurangi, sehingga komponen plastik CNC dapat mempertahankan akurasi dimensi, tampilan, dan kualitas perakitan yang stabil.















