
Pemesinan bilah menghasilkan atau menyempurnakan profil aerodinamis, fitur pemasangan, dan tepi yang memungkinkan bilah untuk sesuai dengan rakitannya dan berinteraksi dengan fluida kerja. Tantangannya adalah mengendalikan fitur-fitur tersebut sementara penghilangan material mengubah kekakuan benda kerja. Permukaan yang tampak halus saja tidak cukup jika profil, ketebalan, atau hubungannya dengan akar tidak tepat.
Panduan ini berfokus pada pemesinan bilah turbin dan kompresor logam. Panduan ini menjelaskan bagaimana bahan baku dan material memengaruhi proses, kapan penggilingan lima sumbu simultan membantu, di mana proses lain diperlukan, dan bagaimana menentukan persyaratan inspeksi. Para insinyur dan pembeli dapat menggunakan prinsip-prinsip ini untuk menyiapkan gambar yang lebih jelas dan membandingkan proposal manufaktur.
Apa itu Pemesinan Pisau?
Pemesinan bilah adalah proses penghilangan material terkontrol yang digunakan untuk membuat atau menyelesaikan fitur aerodinamis dan fitur pemasangan pada bilah. Proses ini dapat melibatkan pemesinan profil aerodinamis dari bahan padat atau penyelesaian selektif pada bahan cor atau tempa. Operasi yang dibutuhkan bergantung pada desain bilah, material, dan kondisi awal.

Pemesinan dari Bahan Baku Padat dan Bahan Baku Hampir Jadi
Pemesinan dari bahan padat memberikan jalur praktis untuk bagian-bagian pengembangan tertentu, komponen kompresor, dan desain bilah yang geometri dan persyaratan materialnya sesuai dengan pendekatan tersebut. Proses ini membentuk profil aerodinamis dengan menghilangkan material di sekitar bahan baku yang ditopang.
Bahan baku yang hampir mendekati bentuk akhir sudah mengandung sebagian besar bentuk bilah. Pemesinan dapat difokuskan pada bagian pangkal, platform, ujung, fitur penyegelan, dan area airfoil tertentu daripada membuat setiap permukaan dari awal. Geometri awal dan toleransi pemesinan menjadi penting karena bahan baku bukanlah salinan persis dari model CAD nominal.
Banyak bilah turbin mesin jet pada tahap tekanan tinggi bergantung pada pengecoran presisi, termasuk jalur pembekuan terarah atau kristal tunggal jika ditentukan. Penggilingan bentuk eksternal yang serupa dari batang biasa tidak dapat mereproduksi struktur material tersebut. Saluran pendingin internal yang kompleks dapat dibentuk selama pengecoran dengan inti keramik, diikuti oleh pemesinan dan operasi penyelesaian lainnya.
Pisau Individual dan Bagian Pisau Terpadu
Sebuah bilah tunggal dapat dipegang melalui pangkalnya, fitur sementara, atau perlengkapan yang sesuai. Sebuah blisk mengintegrasikan bilah-bilah dengan cakram, sehingga bilah-bilah yang berdekatan membatasi akses pemotong. Impeller juga memiliki saluran aliran yang berdekatan, tetapi geometri dan fungsinya memerlukan perencanaan proses tersendiri.
Panduan ini berfokus pada bilah individual dan prinsip-prinsip pemesinan yang sama dengan bagian-bagian turbin terkait. Bilah turbin harus ditentukan berdasarkan jenis komponen sebenarnya, bukan diperlakukan sebagai satu keluarga yang dapat saling menggantikan.
Bagaimana Geometri dan Material Membentuk Proses Tersebut?
Geometri mata pisau menentukan akses, dukungan, dan hubungan antara permukaan fungsional. Material menentukan perilaku pemotongan dan jalur pemrosesan yang sesuai. Tinjau keduanya bersama-sama karena jalur pahat yang berfungsi pada bagian demonstrasi aluminium yang mudah diakses mungkin tidak cocok untuk mata pisau produksi paduan nikel yang tipis.
Persyaratan Sayap Pesawat, Akar, dan Tepi
Bentuk aerodinamis berubah kelengkungan dan penampang sepanjang bentangnya. Permukaan tekanan dan hisap, puntiran, lebar sayap, dan distribusi ketebalan harus tetap konsisten dengan desain. Mengukur panjang dan lebar keseluruhan tidak dapat memastikan apakah bentuk aerodinamis yang diinginkan telah diproduksi.
Bagian akar dan platform membentuk hubungan mekanis dan geometris dengan rakitan. Posisinya relatif terhadap sayap sama pentingnya dengan dimensi masing-masing. Tepi depan dan belakang juga memerlukan profil yang ditentukan, bukan instruksi untuk membuat setiap tepi setajam mungkin.
| Wilayah Bilah | Perusahaan Manufaktur | Persyaratan untuk Klarifikasi |
| Permukaan sayap pesawat | Mengubah kelengkungan dan kontak pemotong | Profil, definisi penampang, dan tekstur permukaan |
| Potongan tipis | Penyimpangan saat stok dihilangkan | Ketebalan dan kondisi inspeksi yang dapat diterima |
| Akar dan platform | Kesesuaian lampiran dan hubungan data | Geometri, lokasi, dan orientasi |
| Tepi depan dan tepi belakang | Gerigi, pemotongan berlebihan, dan pembulatan | Ketebalan tepi, radius, dan pencampuran yang diizinkan |
| Ujung atau selubung, jika ada | Akses dan hubungan dengan fitur-fitur yang berdekatan | Geometri akhir dan persyaratan perakitan |
Pemilihan Material dan Kemampuan Pemesinan
Spesifikasi material harus berasal dari persyaratan pengoperasian komponen. Paduan titanium penting dalam banyak aplikasi kompresor dan kipas, sementara superpaduan berbasis nikel dikaitkan dengan daerah turbin yang lebih panas. Bilah turbin uap dapat menggunakan baja tahan karat atau baja paduan yang sesuai, tergantung pada desain dan kondisi layanan.
| Keluarga Material | Konteks Aplikasi yang Relevan | Pertimbangan Pemesinan |
| Superalloy berbahan dasar nikel | Komponen bagian panas di mana paduan dan struktur yang ditentukan sesuai. | Konsentrasi panas, pengerasan kerja, dan keausan alat |
| Paduan titanium | Banyak komponen kompresor dan kipas | Panas zona pemotongan, daya rekat alat, dan fleksibilitas benda kerja. |
| Baja tahan karat dan baja paduan | Desain turbin uap dan bilah industri yang sesuai | Tingkat, kekerasan, gaya pemotongan, dan pemilihan alat. |
| Paduan aluminium | Model pengembangan terpilih dan aplikasi suhu rendah yang sesuai. | Pengendalian gerinda dan deformasi sayatan tipis |
Sekadar menyebutkan jenis paduan saja bukanlah spesifikasi yang lengkap. Sertakan grade yang tepat, bentuk stok, kondisi perlakuan panas, dan persyaratan material yang berlaku. Mengubah jenis paduan atau jalur produksi dapat mengubah kemampuan pemesinan dan kesesuaian komponen untuk digunakan.
Bagaimana Cara Kerja Proses Pemesinan Pisau?
Rencana pemesinan bilah biasanya dimulai dengan peninjauan model dan gambar, diikuti oleh persiapan datum, pengasaran terkontrol, semi-finishing, dan finishing. Urutan tersebut harus menjaga dukungan sambil menetapkan hubungan yang diperlukan antara airfoil dan fitur pemasangan. Bahan baku cor dan bahan baku padat tidak selalu mengikuti jalur yang sama.
Tinjau Model dan Tetapkan Referensi
Periksa apakah model dan gambar hasil desain berbantuan komputer (CAD) menggambarkan revisi yang sama. Identifikasi permukaan airfoil yang terkontrol, lokasi penampang, antarmuka akar, batas pemesinan, dan fitur yang harus tetap tidak berubah. Atasi definisi tepi yang hilang sebelum pemrograman.
Sistem manufaktur berbantuan komputer (CAM) menerjemahkan geometri produk tersebut ke dalam operasi pemotongan yang direncanakan. Konfirmasikan satuan model, kontinuitas permukaan, definisi alat, dan sisa material sebelum membuat jalur pemotongan. Pratinjau jalur pemotongan yang tampak rapi tidak menjamin bahwa geometri yang diprogram atau toleransi pemesinan sesuai dengan gambar.
Rencanakan bagaimana referensi manufaktur berhubungan dengan datum inspeksi. Fitur penjepitan sementara dapat membantu produksi tanpa menjadi datum desain. Sebaliknya, memegang akar yang sudah jadi hanya berguna jika perlengkapan tersebut menempatkannya secara konsisten tanpa kerusakan atau distorsi.
Desain perlengkapan juga harus mempertahankan akses untuk operasi selanjutnya. Penjepit yang menahan benda kerja dengan aman dapat menghalangi platform setelah sayap pesawat selesai dibentuk. Jika bagian tersebut harus dipindahkan antar perlengkapan, tetapkan transfer referensi yang dapat diulang dan lindungi permukaan kontak yang telah selesai. Pastikan bahwa bagian yang dilepas, bukan hanya bentuk yang dijepit, memenuhi kondisi penerimaan yang ditentukan.
Untuk bahan baku yang hampir jadi, pastikan bahwa cukup material tersedia di area penyelesaian yang diinginkan. Pemeriksaan bentuk awal dapat mengidentifikasi kesalahan penempatan stok atau kekurangan lokal sebelum proses pemesinan yang mahal dimulai. Penggeseran bahan baku untuk meningkatkan toleransi pemesinan tetap harus mempertahankan hubungan yang ditentukan dengan fitur fungsional.
Kasar Tanpa Kehilangan Dukungan
Penggerindaan kasar menghilangkan sebagian besar material sambil mempertahankan cukup material dan kekakuan untuk operasi selanjutnya. Tujuannya meliputi keterlibatan pahat yang dapat diprediksi, pembuangan serpihan yang efektif, dan benda kerja yang tetap stabil saat penampang melintangnya berubah.
Urutan pengerjaan yang menyelesaikan satu sisi tipis sementara menyisakan material tebal di sisi lainnya dapat menciptakan ketidakseimbangan gaya dan kekakuan yang tidak menguntungkan. Tergantung pada desainnya, penghilangan bertahap dari sisi yang berlawanan atau pemesinan inkremental di sepanjang bilah dapat memberikan dukungan yang lebih baik.
Jangan berasumsi bahwa menghilangkan lebih banyak material di awal selalu mempersingkat siklus keseluruhan. Getaran tambahan, kerusakan permukaan, atau distorsi dapat menciptakan pekerjaan penyelesaian dan inspeksi tambahan. Ukuran yang berguna adalah komponen jadi yang andal, bukan hanya tingkat pengasahan kasar saja.
Semifinal untuk Hasil Akhir yang Dapat Diprediksi
Penyelesaian akhir membawa benda kerja mendekati bentuk akhirnya dan menciptakan distribusi material yang tersisa secara terkontrol. Toleransi penyelesaian yang seragam membantu menghindari perubahan mendadak pada beban pemotongan di seluruh permukaan aerodinamis.
Tahap ini juga merupakan kesempatan untuk memeriksa stok, kondisi alat, dan tren dimensi sebelum permukaan menjadi sulit untuk diperbaiki. Jika mata pisau telah bergeser setelah dilepas atau operasi sebelumnya, selidiki penyebabnya sebelum menerapkan offset alat secara menyeluruh.
Penghilangan material dapat mendistribusikan kembali tegangan sisa, sementara pemotongan dapat menimbulkan efek tambahan di dekat permukaan. Penyelesaian akhir sebagian tidak secara otomatis menghilangkan tegangan ini. Setiap perlakuan panas atau langkah stabilisasi harus sesuai dengan spesifikasi material dan jalur manufaktur yang disetujui.
Selesaikan pembuatan sayap pesawat dan lindungi tepinya.
Penyelesaian akhir menetapkan profil dan tekstur yang ditentukan melalui kontak pahat yang terkontrol. Rencanakan pendekatan, keluaran, langkah pemotongan, dan transisi sehingga pahat tidak berhenti atau membuat perubahan arah yang tiba-tiba di area yang sensitif.
Tepi depan dan belakang memerlukan perhatian khusus karena kontak pahat dan kekakuan lokal dapat berubah dengan cepat. Pertahankan ketebalan dan radius yang ditentukan baik selama pemesinan maupun penghilangan gerinda selanjutnya. Tepi yang tampak bersih secara visual pun masih bisa tidak dapat diterima jika proses pencampuran menghilangkan terlalu banyak material.
Periksa fitur-fitur yang mungkin tertutupi atau diubah oleh operasi selanjutnya. Misalnya, memeriksa permukaan sebelum pelapisan dapat mendukung pengendalian proses, sementara penerimaan akhir mungkin memerlukan pemeriksaan tambahan setelah pelapisan dan pengkondisian tepi.
Kapan Pemesinan Bilah Membutuhkan CNC 5-Axis?
CNC lima sumbu simultan berguna ketika orientasi alat harus berubah terus-menerus untuk mencapai dan mengikuti permukaan mata pisau yang berpilin. Fitur yang mudah diakses dapat dikerjakan dengan metode sumbu tetap atau terindeks. Pilih susunan mesin berdasarkan geometri, jangkauan, kekakuan, dan kebutuhan verifikasi, bukan dengan menganggap jumlah sumbu sebagai jaminan kualitas.

Penentuan Posisi Terindeks dan Gerakan Serentak
Pada pemesinan terindeks, atau 3+2, pemosisian putar menetapkan orientasi sebelum operasi pemotongan dengan orientasi tetap. Pemesinan lima sumbu simultan memungkinkan orientasi pahat relatif terhadap benda kerja berubah selama pemotongan.
Kontrol orientasi kontinu dapat meningkatkan akses di sekitar airfoil dan mengurangi kebutuhan akan alat yang panjang atau reposisi berulang. Namun, hal ini juga memperkenalkan kendala gerakan mesin yang harus ditangani dalam pemrograman. Batasan pergerakan putar, perubahan orientasi yang cepat, dan ruang bebas yang tersedia semuanya dapat memengaruhi rute praktis.
Jumlah pengaturan yang lebih sedikit dapat membantu mempertahankan hubungan antar fitur, tetapi mesin lima sumbu tidak menjamin bahwa seluruh mata pisau dapat diselesaikan dalam satu kali penjepitan. Fitur penahan benda kerja mungkin perlu dilepas, dan operasi khusus mungkin memerlukan peralatan yang berbeda.
Verifikasi Gerakan Mesin Secara Lengkap
Periksa mata pisau, dudukan, perlengkapan, benda kerja, dan komponen mesin yang relevan. Ujung pahat dapat mengikuti permukaan yang dituju sementara dudukan mendekati platform atau rakitan putar mendekati batas pergerakan.
Mensimulasikan program kontrol numerik (NC) yang telah diproses membantu mengevaluasi kode yang ditujukan untuk mesin sebenarnya, termasuk gerakan yang diperkenalkan selama pemrosesan lanjutan. Simulasi harus menggunakan panjang alat, dudukan, bahan baku, perlengkapan, dan konfigurasi mesin yang representatif.
Simulasi mendukung perencanaan tetapi tidak mengukur gaya pemotongan aktual atau membuktikan profil akhir. Verifikasi pengaturan dan inspeksi bagian pertama yang terkontrol tetap diperlukan untuk memastikan bahwa proses fisik sesuai dengan rencana.
Alat dan jalur pahat mana yang cocok untuk permukaan mata pisau?
Pemilihan alat harus sesuai dengan kelengkungan lokal, jangkauan, material, dan hasil permukaan yang diinginkan. Pendekatan ujung bulat, ujung runcing, penggilingan sisi, dan segmen lingkaran cocok untuk geometri yang berbeda. Strategi yang tepat mempertahankan kontak pemotong yang bermanfaat tanpa defleksi berlebihan, benturan, atau perubahan kontak yang tidak terkontrol.
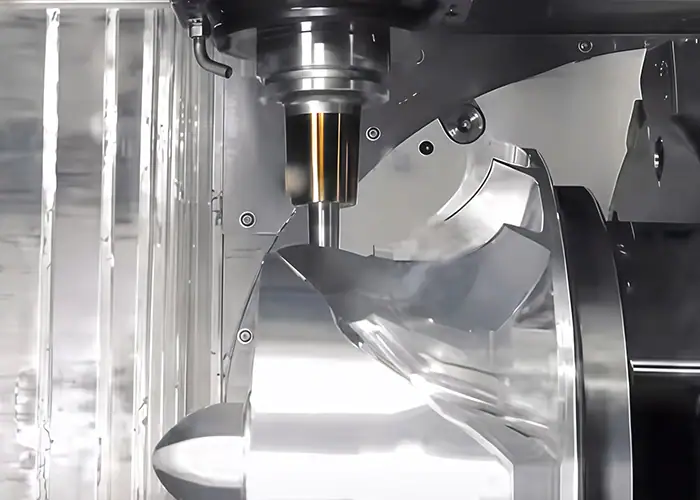
Cocokkan Kontak Pemotong dengan Geometri Lokal
Mata pisau berujung bulat dan berujung runcing memberikan fleksibilitas untuk permukaan yang dipahat. Dengan mata pisau berujung bulat, kontak di dekat pusat memiliki kecepatan pemotongan yang sangat rendah, sehingga orientasi mata pisau dapat memengaruhi perilaku pemotongan serta jarak bebas.
Penggilingan sisi menggunakan sisi pemotong di mana geometri permukaan memungkinkan kontak yang sesuai. Metode ini tidak boleh diterapkan pada setiap permukaan yang berpilin hanya karena dapat menghilangkan material secara efisien. Periksa kesesuaian geometris dan penyimpangan yang dihasilkan.
Pemotong segmen lingkaran atau pemotong barel menawarkan radius kontak efektif yang lebih besar untuk permukaan akhir yang kompatibel. Pemotong ini memerlukan definisi alat dan strategi CAM yang merepresentasikan geometri pemotongan yang sebenarnya. Penggunaannya harus dinilai berdasarkan persyaratan akses dan profil, bukan hanya janji umum tentang pemesinan yang lebih cepat.
Pilih Stepover dan Transisi Permukaan
Stepover memengaruhi lekukan sisa di antara lintasan yang berdekatan, tetapi hasilnya juga bergantung pada geometri pemotong dan kelengkungan permukaan lokal. Nilai jarak tunggal di seluruh mata pisau dapat menghasilkan pola permukaan yang berbeda di berbagai wilayah.
Rencanakan transisi antara sayap utama, area tepi, dan perpaduan platform. Batas-batas ini dapat mengungkapkan tanda ketidaksesuaian bahkan ketika jalur pahat individual tampak dapat diterima. Tinjau model sisa material gabungan dan periksa transisi sebenarnya setelah pemotongan.
Memperketat toleransi perhitungan CAM saja tidak akan memperbaiki defleksi alat atau pergerakan perlengkapan. Tetapkan parameter pemrograman dengan pemahaman tentang sumber kesalahan lengkap dan kriteria penerimaan gambar.
Mengontrol Panas, Keterlibatan, dan Getaran
Jenis pahat, geometri, pelapisan, data pemotongan, dan pengiriman cairan pendingin harus sesuai dengan material dan operasi. Hindari mentransfer parameter dari model pengembangan aluminium secara langsung ke paduan tahan panas.
Jaga agar rakitan alat tetap sekaku mungkin sesuai dengan akses yang tersedia. Jarak jangkauan yang panjang, dukungan lokal yang lemah, dan arah gaya yang tidak menguntungkan dapat menyebabkan defleksi atau getaran. Mengubah kecepatan spindel atau laju pemakanan mungkin membantu kondisi tertentu, tetapi masalah dukungan atau jangkauan yang terus-menerus biasanya memerlukan peninjauan pengaturan yang lebih luas.
Keausan pahat juga memengaruhi profil akhir. Tetapkan pemeriksaan dan kriteria penggantian di sekitar fitur kritis, daripada melanjutkan hingga pahat terlihat rusak. Jika kompensasi digunakan, verifikasi geometri yang dihasilkan alih-alih berasumsi bahwa satu offset mengoreksi setiap area.
Di manakah letak proses penggilingan, EDM, dan pemrosesan laser?
Pemesinan mata pisau dapat menggabungkan penggilingan dengan penggerindaan, pemesinan pelepasan listrik (EDM), dan pemrosesan laser ketika fitur spesifik membutuhkannya. Kombinasi yang tepat bergantung pada desain akar, geometri pendinginan, material, kondisi pelapisan, dan persyaratan integritas permukaan. Operasi-operasi ini saling melengkapi penggilingan dan bukan membentuk satu rangkaian universal.
Penggilingan Akar dan Penyelesaian Permukaan Terkontrol
Penggilingan umpan merayap (creep-feed grinding) adalah pilihan yang sudah mapan untuk fitur akar bilah turbin yang sesuai, termasuk bentuk pohon cemara. Metode lain mungkin sesuai tergantung pada desain, material, volume produksi, dan proses yang disetujui.
Proses penggerindaan memerlukan pengendalian kondisi roda gerinda, pengasahan, pengiriman cairan pendingin, dan efek termal. Permukaan yang akurat secara geometris pun masih perlu diperiksa jika proses tersebut menimbulkan kerusakan termal yang tidak dapat diterima.
Pemolesan dan pengkondisian tepi juga harus memiliki batasan yang jelas. Proses ini menghilangkan material dan dapat mengubah bentuk aerodinamis, radius tepi, atau penampang tipis. Periksa geometri kritis setelah operasi yang menentukan kondisi akhir. Tampilan seperti cermin bukanlah pengganti tekstur permukaan yang ditentukan atau kondisi material yang baik.
Lubang Pendingin dan Saluran Internal
Beberapa mata pisau bagian panas memerlukan lubang pendingin film, saluran keluar berbentuk, atau fitur pendinginan lainnya. Pengeboran EDM digunakan pada material konduktif listrik, sementara proses laser menawarkan pilihan lain untuk aplikasi lubang dan pelapisan yang sesuai.
Posisi lubang, arah, bentuk, perilaku tembus, dan kondisi dinding lokal semuanya penting. Suatu proses harus menghindari kerusakan pada dinding bagian dalam yang berlawanan saat menembus bilah berongga. Pemrosesan termal dapat menciptakan material hasil peleburan ulang atau efek permukaan lainnya, sehingga penerimaan dan perlakuan selanjutnya harus ditentukan untuk jalur yang dipilih.
Bedakan fitur pendinginan hasil pengeboran dari saluran internal tertutup yang kompleks. Mata pisau penggiling konvensional tidak dapat menjangkau setiap saluran internal tertutup. Saluran-saluran tersebut mungkin berasal dari proses pengecoran atau proses manufaktur berkualitas lainnya.
Urutan pelapisan merupakan keputusan perencanaan lainnya. Beberapa metode melakukan pengeboran sebelum pelapisan, sementara yang lain menggunakan penghilangan lapisan terkontrol dan pengeboran setelahnya. Konfirmasikan urutan yang diinginkan dan kondisi lubang akhir sebelum memilih peralatan atau memberikan penawaran harga untuk pekerjaan tersebut.
Bagaimana Kualitas Pembuatan Pisau Diverifikasi?
Verifikasi harus mencakup geometri airfoil, hubungan pemasangan, kondisi tepi, tekstur permukaan, dan persyaratan material atau fitur internal yang ditentukan. Mesin pengukur koordinat (CMM), pemindaian optik, dan pengujian khusus menjawab pertanyaan yang berbeda. Rencana lengkap menentukan apa yang diukur, bagaimana bagian tersebut disejajarkan, dan pada tahap manufaktur mana penerimaan terjadi.
Verifikasi Geometri dengan Referensi yang Tepat
Inspeksi bilah dapat mengevaluasi profil penampang, ketebalan, puntiran, panjang korda, dan karakteristik tepi depan atau belakang. Fitur pangkal dan platform perlu diperiksa untuk mempertahankan hubungan yang telah ditentukan dengan profil aerodinamis.
Mesin pengukur koordinat dapat mengumpulkan data taktil dari fitur dan bagian yang telah ditentukan. Sistem optik dapat memberikan informasi permukaan yang padat, yang sangat berguna untuk memvisualisasikan penyimpangan pada sayap pesawat. Pilih cakupan dan ketidakpastian yang sesuai dengan kebutuhan, bukan hanya memilih peralatan karena menghasilkan lebih banyak titik.
Penyelarasan merupakan bagian dari evaluasi. Pemasangan terbaik pada permukaan yang tidak dibatasi dapat menyembunyikan kesalahan hubungan yang penting ketika bilah dipasang melalui pangkalnya. Gunakan skema referensi gambar dan dokumentasikan metode pemasangan yang diizinkan.
Pisahkan Tekstur Permukaan dari Kondisi Material
Kesalahan profil, gelombang, dan kekasaran menggambarkan aspek yang berbeda dari permukaan akhir. Sebuah bilah dapat memiliki permukaan lokal yang halus sementara bentuk airfoil keseluruhannya salah. Pembacaan kekasaran juga tidak mengidentifikasi setiap kemungkinan retakan atau cacat di bawah permukaan.
Jika diperlukan, gunakan pengujian non-destruktif atau inspeksi internal yang telah ditentukan. Tomografi terkomputasi (CT) atau metode radiografi dapat mendukung evaluasi internal tertentu, tetapi kesesuaiannya bergantung pada material, geometri, resolusi, dan cacat atau dimensi yang dinilai.
Oleh karena itu, paket inspeksi harus menghubungkan setiap persyaratan dengan metode yang sesuai. Hindari memperlakukan pemindaian permukaan, laporan dimensi, atau tampilan yang dipoles sebagai bukti setiap karakteristik kualitas lainnya.
Konfirmasikan Kondisi Barang yang Dikirim
Catat revisi gambar, identitas material, fitur yang dievaluasi, keselarasan, metode pengukuran, dan hasilnya. Identifikasi apakah laporan tersebut menggambarkan kondisi hasil pemesinan, perlakuan panas, pelapisan, atau penyelesaian akhir sepenuhnya.
Pemeriksaan langsung pada mesin dapat mendukung pengaturan dan pengendalian proses, sedangkan inspeksi penerimaan harus memenuhi rencana pengukuran yang telah disepakati. Jika pemeriksaan antara digunakan sebagai bukti penerimaan, ruang lingkup dan kesesuaiannya perlu ditetapkan secara eksplisit.
Untuk pesanan berulang, sepakati bagaimana perubahan alat, perubahan perlengkapan, dan revisi proses akan dievaluasi. Artikel pertama yang lolos pemeriksaan menunjukkan kondisi artikel yang diperiksa. Konsistensi produksi memerlukan kontrol dan pencatatan berkelanjutan yang tepat.
Apa Saja yang Harus Disertakan dalam Permintaan Penawaran (RFQ) Pemesinan Pisau?
Permintaan penawaran (RFQ) pemesinan mata pisau yang bermanfaat mencakup model CAD, gambar terkontrol, kondisi material dan bahan baku, geometri kritis, persyaratan penyelesaian, dan dokumentasi penerimaan. Identifikasi komponen yang dimaksud dan status produksi sehingga pemasok dapat mengevaluasi ruang lingkup manufaktur yang sebenarnya daripada memberikan penawaran untuk bentuk mata pisau yang tidak ditentukan.
Untuk pengerjaan mesin presisi pada komponen mesin turbin, perbedaan antara model pengembangan dan perangkat keras yang digunakan memengaruhi material, proses, dan bukti persetujuan yang dibutuhkan. Jelaskan status tersebut sejak awal.
| Item Permintaan Penawaran (RFQ) | Informasi yang Harus Disediakan |
| Definisi produk | Model CAD, revisi gambar, jenis komponen, dan tujuan penggunaan. |
| Bahan awal | Tingkat kualitas, kondisi, bentuk stok, dan siapa yang memasok bahan baku tersebut secara tepat. |
| Geometri kritis | Profil sayap pesawat, titik acuan, antarmuka akar, tepi, dan penampang tipis. |
| Fitur khusus | Lubang pendingin, lorong internal, area yang sulit dijangkau, dan lapisan yang sudah ada. |
| Lingkup penyelesaian | Persyaratan penggilingan, pemolesan, pengkondisian tepi, perawatan, dan pelapisan. |
| Penerimaan | Laporan yang dibutuhkan, kondisi pengukuran, pengujian khusus, dan persetujuan pelanggan. |
| Lingkup pesanan | Kuantitas, ekspektasi pesanan berulang, kebutuhan pengiriman, dan tanggung jawab atas suku cadang yang dipasok. |
Bandingkan proposal dengan persyaratan yang sama. Tanyakan operasi mana yang termasuk, mana yang memerlukan pemrosesan khusus, dan bukti apa yang menyertai bagian yang dikirim. Selesaikan perubahan toleransi atau proses yang diusulkan sebelum produksi, dengan definisi produk yang disetujui diperbarui jika perlu.
Pertanyaan Umum Demo Slot
Bisakah Pemesinan CNC Menggantikan Pengecoran untuk Bilah Turbin?
Hanya jika persyaratan desain dan material memungkinkan. Pemesinan batangan biasa tidak dapat mereproduksi struktur kristal tunggal atau struktur yang mengeras secara terarah yang dibutuhkan oleh beberapa bilah turbin. Pemesinan CNC sering melengkapi pengecoran dengan menghaluskan bagian akar, ujung, dan permukaan tertentu.
Toleransi apa yang dapat dicapai oleh pemesinan bilah?
Toleransi yang dapat dicapai bergantung pada material, geometri, penjepit benda kerja, dan pengendalian proses. Profil sayap, ketebalan, dimensi akar, dan geometri tepi memerlukan spesifikasi terpisah. Kemampuan harus dikonfirmasi berdasarkan gambar dan rencana inspeksi, bukan hanya akurasi posisi mesin saja.
Apa yang Menentukan Biaya Pemesinan Pisau?
Faktor biaya utama meliputi material, kondisi bahan baku, penghilangan material, geometri, perkakas, jumlah pesanan, dan inspeksi. Penggilingan, lubang pendingin, dan pelapisan yang ditentukan menambah operasi lebih lanjut. Bandingkan penawaran harga menggunakan revisi gambar, persyaratan material, cakupan penyelesaian, dan kriteria penerimaan yang sama.
Kesimpulan
Pembuatan bilah memerlukan proses yang menghubungkan bahan baku awal dengan bentuk bilah yang sudah jadi dan geometri pemasangannya. Pemilihan material, penghilangan material secara bertahap, orientasi alat, dan metode penyelesaian yang sesuai semuanya memengaruhi apakah bagian tersebut dapat memenuhi persyaratannya.
Bagi para insinyur dan pembeli, titik awal terkuat adalah definisi produk yang lengkap dan rencana inspeksi yang disepakati. Hal ini mempermudah perbandingan proposal manufaktur dan membantu mencegah penampilan atau jumlah sumbu disalahartikan sebagai bukti kualitas.
TiRapid menyediakan layanan pemesinan CNC untuk suku cadang khusus. Kirimkan gambar dan model CAD Anda beserta material, kondisi bahan baku, fitur penting mata pisau, jumlah, persyaratan penyelesaian, dan harapan inspeksi untuk penilaian spesifik proyek. Sertakan kualifikasi proses yang diperlukan agar ruang lingkup manufaktur dan verifikasi dapat didiskusikan sebelum pemesanan.
















