
Komposit serat karbon banyak digunakan dalam industri kedirgantaraan, otomotif, drone, perangkat medis, dan manufaktur peralatan canggih karena kekuatan tinggi, sifat ringan, dan ketahanan korosi yang sangat baik. Namun, selama proses penggilingan CNC, stabilitas pemesinan material ini jauh lebih rendah daripada logam. Bahkan sedikit kesalahan pengoperasian dapat dengan mudah menyebabkan delaminasi, gerinda, penarikan serat, atau kerusakan termal lokal. Cacat ini tidak hanya memengaruhi kualitas tampilan tetapi juga dapat melemahkan keandalan struktural. Oleh karena itu, diperlukan kontrol komprehensif dari berbagai aspek, termasuk perkakas, parameter, evakuasi serpihan, dan strategi proses.
Mengapa Penggilingan Komposit Serat Karbon Rentan terhadap Delaminasi dan Gerinda?
Untuk mengendalikan cacat pemesinan secara efektif, pertama-tama perlu memahami akar penyebabnya dan melakukan optimasi dari sumbernya.
Ketidakstabilan yang Disebabkan oleh Struktur Susunan Serat
Komposit serat karbon tersusun dari lapisan serat dan matriks resin yang berselang-seling. Orientasi susunan lapisan yang berbeda menunjukkan respons mekanis yang berbeda, yang menyebabkan gaya pemotongan yang tidak merata selama proses pemesinan.
- Rencanakan arah pemotongan dengan benar untuk menghindari benturan tiba-tiba pada bagian tepi.
- Rancang jalur pahat berdasarkan sudut penataan lapisan untuk mengurangi penarikan serat.
Gunakan gerakan alat yang lebih halus di area dinding tipis dan tepi untuk mengurangi konsentrasi tegangan lokal.
Keausan Alat Menyebabkan Penurunan Kualitas Pemotongan
Material serat karbon sangat abrasif, menyebabkan alat cepat tumpul selama proses pemesinan. Hal ini mengubah mekanisme pemotongan dari pemotongan bersih menjadi pengoyakan dan ekstrusi. Oleh karena itu, alat PCD tahan aus tinggi atau alat berlapis intan harus lebih diutamakan. Kondisi alat harus terus dipantau untuk menghindari penggunaan mata pisau yang sangat aus untuk operasi penyelesaian. Sistem manajemen umur alat juga harus dibuat untuk mengurangi ketidakstabilan kualitas yang disebabkan oleh variasi keausan alat.
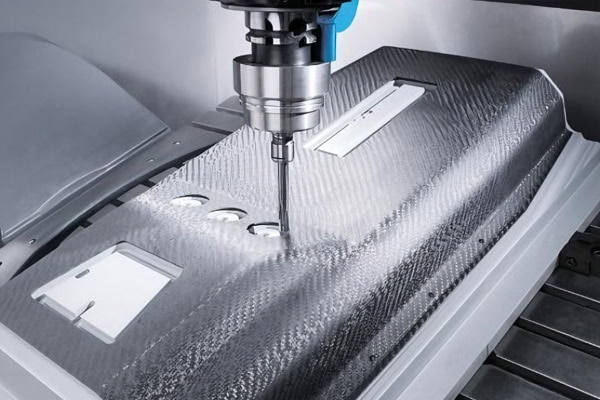
Memilih Alat yang Tepat untuk Mengendalikan Delaminasi dan Gerinda
Performa alat secara langsung menentukan kualitas pemotongan serat dan merupakan faktor kunci dalam mengendalikan cacat pemesinan.
Gunakan Sistem Perkakas dengan Ketahanan Aus Tinggi
Untuk komposit serat karbon, ketahanan aus dan stabilitas tepi harus diprioritaskan. Alat PCD cocok untuk produksi massal siklus panjang dan berkekuatan tinggi, sedangkan alat karbida berlapis intan menawarkan keseimbangan yang baik antara biaya dan kinerja. Mempertahankan ketajaman mata pisau membantu mencapai pemotongan yang bersih daripada merobek serat.
Optimalkan Desain Geometri Alat
Struktur alat secara langsung memengaruhi arah gaya pemotongan dan perilaku kegagalan material.
- Gunakan desain tepi tajam yang sesuai untuk material komposit untuk mengurangi kerusakan serat.
- Sesuaikan sudut heliks dengan tepat untuk mengurangi efek pengangkatan serat.
Gunakan alat khusus untuk lubang, alur, dan struktur berdinding tipis untuk meningkatkan stabilitas pemesinan lokal.
Mengurangi Cacat Pemesinan Melalui Parameter Pemotongan
Berdasarkan pemilihan alat yang tepat, parameter yang dioptimalkan dapat lebih menstabilkan proses pemesinan.
Optimalkan Kecepatan Spindel dan Pencocokan Laju Umpan
Kombinasi parameter yang tidak tepat dapat menyebabkan penumpukan panas atau benturan yang berlebihan.
- Sesuaikan kecepatan spindel dengan sifat material dan spesifikasi alat.
- Pertahankan laju pemakanan yang stabil untuk memastikan pemotongan terus menerus, bukan gesekan berulang.
Bedakan parameter pengasahan kasar dan pengasahan halus untuk menghindari beban berlebihan pada operasi selanjutnya.
Kontrol Kedalaman Pemotongan dan Beban Radial
Volume pemotongan sekali lewat yang berlebihan secara signifikan meningkatkan risiko delaminasi.
- Gunakan strategi penghilangan material lapis demi lapis untuk mengurangi ketebalan secara bertahap.
- Kurangi beban pemotongan di area berdinding tipis untuk mencegah deformasi struktural.
Gunakan toleransi stok yang kecil dalam proses finishing untuk meningkatkan kualitas tepi dan akurasi dimensi.
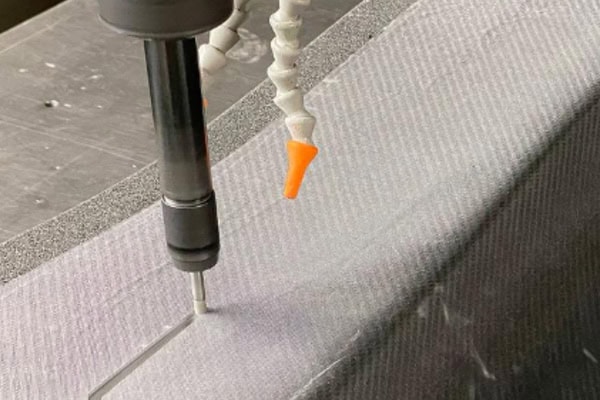
Penguatan Evakuasi Serpihan dan Kontrol Penahan Benda Kerja
Debu dan serpihan serat karbon, jika tidak dibersihkan tepat waktu, dapat memengaruhi stabilitas pemesinan dan keamanan peralatan.
Meningkatkan Efisiensi Pembuangan Serpihan dan Penghisapan Debu
Debu serat karbon bersifat abrasif dan berbahaya, sehingga harus dikendalikan dengan benar.
- Gunakan sistem ekstraksi vakum untuk menghilangkan debu selama proses pemesinan.
- Jaga kebersihan area pemesinan untuk menghindari kontaminasi pemotongan sekunder.
Optimalkan jalur evakuasi serpihan pada alur yang dalam dan struktur tertutup untuk mencegah penumpukan.
Meningkatkan Stabilitas Penjepitan Benda Kerja
Penjepitan yang tidak tepat dapat memperkuat getaran dan deformasi lokal. Oleh karena itu, titik tumpuan harus ditambahkan berdasarkan karakteristik struktural untuk mengurangi getaran dinding tipis. Gaya penjepitan harus didistribusikan secara merata untuk menghindari penghancuran lokal. Untuk bagian yang kompleks atau besar, perlengkapan vakum dapat digunakan untuk meningkatkan stabilitas keseluruhan. Penjepitan benda kerja yang stabil memastikan alat mengikuti jalur yang diinginkan, mengurangi delaminasi dan pembentukan gerinda.
Mencapai Penggilingan Komposit yang Lebih Stabil Melalui Strategi Jalur Alat
Untuk kebutuhan presisi tinggi, mengoptimalkan alat dan parameter saja tidak cukup; jalur pemesinan juga harus dirancang secara sistematis.
Optimalkan Strategi Masuk dan Keluar
Cara memasukkan alat yang tidak tepat dapat menyebabkan beban benturan yang tiba-tiba.
- Hindari terjun vertikal ke dalam material untuk mengurangi guncangan.
- Gunakan jalur landai atau busur untuk secara bertahap meningkatkan gaya potong.
Sisakan kelonggaran finishing pada area kontur kritis untuk mengurangi cacat pada tepi.
Mengembangkan Proses Khusus untuk Struktur Utama
Dinding tipis, lubang, dan tepi merupakan area cacat berisiko tinggi dan memerlukan pengendalian khusus.
- Gunakan strategi pemotongan ringan untuk area berdinding tipis guna mengurangi dampak gaya lateral.
- Tetapkan operasi penyelesaian terpisah untuk lubang dan alur untuk meningkatkan kualitas lokal.
- Gunakan lapisan pengorbanan atau penyangga tambahan bila perlu untuk melindungi struktur tepi yang penting.
Melalui desain proses berbasis zona, konsistensi pemesinan secara keseluruhan dapat ditingkatkan secara signifikan.
Kesimpulan
Delaminasi dan gerinda pada proses penggilingan komposit serat karbon pada dasarnya merupakan hasil gabungan dari kondisi pahat, parameter pemotongan, struktur material, metode penjepitan benda kerja, dan strategi jalur pahat. Hanya melalui analisis pra-pemesinan yang sistematis dan perencanaan proses yang disesuaikan untuk struktur yang berbeda, pemesinan yang stabil dan berkualitas tinggi dapat dicapai. TiRapid menyediakan solusi penggilingan CNC yang disesuaikan untuk komponen komposit serat karbon, membantu pelanggan meningkatkan kualitas tepi dan konsistensi batch sekaligus memastikan akurasi dimensi.
















