
Baja tahan karat banyak digunakan dalam industri permesinan dan umumnya ditemukan pada peralatan makanan, alat kesehatan, suku cadang otomotif, peralatan kimia, dan mesin presisi. Namun, dibandingkan dengan baja karbon biasa, baja tahan karat jauh lebih sulit dikerjakan selama proses pembubutan. Di banyak bengkel, pengerjaan baja tahan karat seringkali menimbulkan masalah seperti keausan pahat yang cepat, hasil permukaan yang buruk, getaran, dimensi yang tidak stabil, dan kesulitan pembuangan serpihan. Jika parameter pemotongan dan pemilihan pahat tidak sesuai, pengerasan kerja dan pengelupasan pahat juga dapat terjadi dengan mudah. Memahami kesulitan umum dalam pembubutan baja tahan karat membantu meningkatkan efisiensi pengerjaan dan kualitas benda kerja.
Mengapa Baja Tahan Karat Sulit Dikerjakan dengan Mesin?
Kesulitan dalam pengerjaan baja tahan karat berkaitan erat dengan karakteristik fisik material tersebut. Dibandingkan dengan baja biasa, baja tahan karat menghasilkan lebih banyak panas dan hambatan pemotongan selama pengerjaan, sehingga menuntut lebih banyak dari alat potong dan kekakuan mesin.
Ketangguhan Material yang Kuat
Baja tahan karat memiliki ketangguhan yang tinggi, sehingga menyulitkan pemecahan serpihan selama operasi pemotongan. Serpihan cenderung membentuk untaian panjang yang berkelanjutan dan mudah melilit alat dan benda kerja.
Efek umum meliputi:
- Evakuasi chip yang sulit
- Peningkatan suhu alat
- Goresan pada permukaan benda kerja
- Stabilitas pemesinan berkurang
Masalah ini menjadi lebih terlihat jelas selama pengerjaan lubang dalam dan pembubutan poros ramping.
Konduktivitas Termal yang Buruk
Baja tahan karat memiliki konduktivitas termal yang lebih rendah daripada baja karbon biasa, sehingga panas hasil pemotongan sulit untuk hilang dengan cepat.
Sejumlah besar panas terkonsentrasi di sekitar:
- Ujung tombak
- Area kontak pemotongan
- Permukaan benda kerja
Situasi ini mempercepat keausan alat dan meningkatkan risiko pengelupasan tepi.
Pengerasan Kerja yang Parah
Baja tahan karat mudah mengalami pengerasan kerja selama proses pemesinan. Ketika alat potong berulang kali bergesekan dengan permukaan benda kerja, kekerasan material secara bertahap meningkat.
Setelah pengerasan kerja terjadi, masalah yang mungkin timbul meliputi:
- Peningkatan ketahanan pemotongan
- Keausan alat lebih cepat
- Permukaan akhir yang buruk
- Ketidakstabilan dimensi
Masalah ini menjadi lebih serius ketika kedalaman pemotongan terlalu kecil.
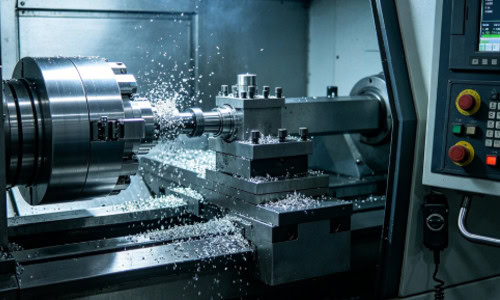
Masalah Umum dalam Pembubutan Baja Tahan Karat
Selama proses pembubutan sebenarnya, baja tahan karat seringkali menimbulkan beberapa kesulitan pemesinan yang khas. Jika kondisi pemesinan tidak disesuaikan tepat waktu, efisiensi produksi dapat menurun secara signifikan.
Keausan Alat yang Cepat
Pemesinan baja tahan karat menghasilkan suhu pemotongan yang tinggi, sementara material itu sendiri memiliki sifat perekat yang kuat. Akibatnya, umur pakai pahat biasanya lebih pendek daripada saat memproses baja biasa.
Kondisi keausan umum meliputi:
- Keausan sisi yang cepat
- Pemotongan ujung tajam
- Keausan berbentuk kawah pada permukaan garu
- Lapisan terkelupas
Keausan pahat menjadi lebih parah selama pemesinan kecepatan tinggi.
Formasi Tepi Terbangun
Selama proses pemesinan baja tahan karat, material mudah menempel pada mata pisau dan membentuk lapisan yang menumpuk.
Situasi ini dapat menyebabkan:
- Sobeknya permukaan benda kerja
- Dimensi tidak stabil
- Suara pemotongan yang tidak normal
- Gaya pemotongan yang tidak merata pada alat
Ketika bagian tepi yang terbentuk terlepas berulang kali, hal itu juga dapat menggores permukaan benda kerja.
Masalah Getaran Parah
Baja tahan karat menghasilkan gaya pemotongan yang relatif besar. Jika kekakuan mesin tidak mencukupi atau tonjolan pahat terlalu panjang, getaran dapat terjadi dengan mudah.
Setelah muncul getaran, masalah umum yang terjadi meliputi:
- Kegelisahan permukaan
- Peningkatan kebisingan pemesinan
- Akurasi dimensi berkurang
- Umur alat diperpendek
Masalah ini menjadi sangat jelas terutama saat melakukan pemesinan poros yang ramping.
Cara Meningkatkan Stabilitas Pembubutan Baja Tahan Karat
Meskipun pengerjaan baja tahan karat itu sulit, penyesuaian pengerjaan yang tepat dapat sangat meningkatkan stabilitas dan kualitas pengerjaan.
Pilih Bahan Alat yang Sesuai
Pemesinan baja tahan karat biasanya memerlukan sisipan dengan ketahanan panas yang tinggi.
Alat-alat yang umum digunakan meliputi:
- Sisipan karbida berlapis
- Sisipan yang dirancang khusus untuk baja tahan karat
- Tingkat sisipan dengan ketangguhan tinggi
Sudut kemiringan sisipan sering dirancang lebih tajam untuk mengurangi hambatan pemotongan.
Optimalkan Parameter Pemotongan
Parameter pemotongan harus tetap stabil selama proses pemesinan baja tahan karat.
Operasi pemesinan biasanya meliputi:
- Mengontrol kecepatan pemotongan
- Hindari kedalaman pemotongan yang terlalu dangkal.
- Mempertahankan pemotongan terus menerus
- Mengurangi gesekan yang tidak perlu saat kendaraan berhenti.
Parameter yang terlalu tinggi dapat menyebabkan pahat mudah patah, sedangkan parameter yang terlalu rendah dapat meningkatkan pengerasan benda kerja.
Meningkatkan Pendinginan dan Evakuasi Chip
Cairan pendingin sangat penting dalam proses pemesinan baja tahan karat.
Pendinginan yang efektif dapat:
- Suhu ujung alat yang lebih rendah
- Mengurangi pembentukan tepi yang menumpuk
- Meningkatkan umur pakai alat
- Meningkatkan kualitas permukaan akhir.
Pada saat yang sama, evakuasi chip harus tetap lancar untuk mencegah chip saling terbelit.
Perbedaan Pemesinan Antar Jenis Baja Tahan Karat
Berbagai jenis baja tahan karat juga menunjukkan perbedaan signifikan dalam kinerja pemesinan. Selama pemesinan sebenarnya, alat dan parameter harus disesuaikan dengan karakteristik material.
Baja Tahan Karat Austenitik
Baja tahan karat austenitik seperti 304 dan 316 adalah yang paling banyak digunakan.
Karakteristik pemesinan meliputi:
- Ketangguhan tinggi
- Kecenderungan kuat untuk tetap menggunakan alat.
- Pengerasan kerja yang parah
- Evakuasi chip yang sulit
Alat potong yang tajam dan kondisi pendinginan yang stabil sangat penting.
Baja Tahan Karat Martensitik
Baja tahan karat martensitik memiliki kekerasan yang relatif tinggi.
Masalah umum dalam proses pemesinan meliputi:
- Keausan alat yang cepat
- Ketahanan pemotongan yang tinggi
- Peningkatan risiko kerusakan pada bagian tepi
Biasanya dibutuhkan alat potong yang lebih tahan aus.
Baja Tahan Karat Feritik
Baja tahan karat feritik umumnya memiliki kemampuan pengerjaan yang lebih baik.
Dibandingkan dengan baja tahan karat austenitik:
- Pengerasan akibat kerja lebih ringan.
- Ketahanan pemotongan lebih rendah
- Evakuasi chip lebih mudah.
Namun, pengendalian suhu alat tetap penting selama pemesinan kecepatan tinggi.
Kesalahan Umum dalam Pembubutan Baja Tahan Karat
Banyak bengkel permesinan menggunakan parameter yang sama untuk baja tahan karat seperti untuk baja biasa, yang seringkali menyebabkan masalah permesinan semakin memburuk.
Kesalahan umum meliputi:
- Kedalaman pemotongan diatur terlalu kecil.
- Melanjutkan pengerjaan mesin dengan alat yang sudah aus.
- Pasokan cairan pendingin tidak mencukupi
- Pemotongan berkecepatan tinggi terus menerus dalam jangka waktu lama
- Gagal menghilangkan serpihan tepat waktu
Beberapa operator sengaja mengurangi kecepatan pemotongan untuk mengurangi keausan pahat, tetapi kecepatan yang terlalu rendah juga dapat meningkatkan pembentukan penumpukan material pada tepi pahat dan pengerasan benda kerja. Pemesinan baja tahan karat membutuhkan kondisi pemotongan yang stabil dan berkelanjutan, bukan penghentian berulang dan gesekan berlebihan terhadap permukaan benda kerja.















