
Ketika banyak pelanggan memilih mesin milling CNC, kekhawatiran terbesar mereka seringkali bukan apakah mesin dapat beroperasi, tetapi apakah komponen akan stabil setelah produksi, apakah pengerjaan ulang akan diperlukan, dan apakah jadwal pengiriman secara keseluruhan akan terpengaruh. Dalam proyek nyata, masalah seperti penyimpangan dimensi, gerinda permukaan, keausan alat, dan penjepitan yang tidak stabil sangat umum terjadi. Jika penilaian awal tidak akurat, hal itu dapat dengan mudah menyebabkan biaya yang lebih tinggi, keterlambatan pengiriman, dan risiko produksi massal. Untuk membuat mesin milling CNC lebih andal, kuncinya bukan hanya melihat spesifikasi mesin, tetapi juga mengidentifikasi masalah terlebih dahulu, menemukan akar penyebabnya, dan mengoptimalkan proses, peralatan, dan manajemen secara bersamaan sehingga risiko dapat dikendalikan sejak awal.
Masalah Akurasi Paling Umum pada Mesin Milling CNC
Masalah akurasi biasanya menjadi hal pertama yang diperhatikan pelanggan, dan juga merupakan risiko utama yang paling mudah menyebabkan pengerjaan ulang dan keterlambatan pengiriman, sehingga harus ditangani terlebih dahulu.
Kesalahan Dimensi di Luar Toleransi
Dimensi yang tidak tepat adalah masalah yang paling mudah dideteksi oleh pelanggan. Masalah ini biasanya terkait dengan pengaturan offset alat, kesalahan pemrograman, kondisi mesin, atau metode inspeksi. Jika tidak dikendalikan sejak dini, masalah ini dapat dengan mudah diperparah selama produksi massal.
- Input koordinat program yang salah dapat secara langsung menyebabkan pergeseran dimensi pemesinan, dan masalah semacam ini seringkali tidak hanya memengaruhi satu bagian—tetapi dapat menyebabkan seluruh batch mengalami penyimpangan yang sama.
- Deformasi termal dan keausan jalur pemandu juga dapat mengurangi konsistensi antar bagian dalam satu batch produksi, terutama setelah proses pemesinan kontinu yang panjang, ketika kesalahan tersebut cenderung menumpuk secara bertahap.
- Jika inspeksi tidak dilakukan tepat waktu, masalah mungkin baru ditemukan setelah seluruh batch produksi selesai, di mana biaya pengerjaan ulang dan kerugian waktu akan meningkat secara signifikan.
Penyimpangan dimensi mungkin tampak seperti masalah mendasar, tetapi seringkali menjadi sumber utama pengerjaan ulang dalam proyek penggilingan CNC.
Kekasaran Permukaan Tidak Memenuhi Persyaratan
Banyak komponen mungkin memenuhi persyaratan dimensi tetapi tetap gagal memuaskan pelanggan karena hasil akhir permukaannya tidak dapat diterima, terutama untuk permukaan cetakan, komponen tampilan, dan permukaan yang saling bersentuhan, yang memiliki persyaratan kualitas permukaan yang lebih tinggi.
- Begitu alat menjadi tumpul, ia dapat meninggalkan bekas alat yang terlihat jelas, menyebabkan pemutihan, goresan, atau alur halus pada permukaan, yang secara langsung memengaruhi penampilan dan kegunaannya.
- Kecepatan pemakanan yang berlebihan atau parameter pemotongan yang tidak tepat dapat menyebabkan bekas getaran, gelombang, atau bahkan gosong lokal pada permukaan, sehingga mempersulit proses pasca-pengolahan.
- Untuk cetakan, komponen tampilan, dan permukaan yang saling bersentuhan, kualitas permukaan tidak hanya memengaruhi tampilan visual tetapi juga akurasi perakitan dan masa pakai.
Jika kekasaran permukaan tidak dikendalikan sebelumnya, biaya pemolesan dan pengerjaan ulang biasanya akan meningkat secara signifikan di kemudian hari.
Deformasi Bagian Mempengaruhi Perakitan
Komponen berdinding tipis, komponen berongga dalam, dan komponen aluminium area luas rentan terhadap deformasi selama proses penggilingan CNC, terutama ketika material memiliki tegangan internal yang tinggi atau strukturnya tipis.
- Gaya penjepitan yang berlebihan dapat menyebabkan deformasi benda kerja. Meskipun mungkin tampak normal selama proses pemesinan, begitu penjepit dilepas, bagian tersebut dapat kembali ke bentuk semula dan melengkung.
- Urutan pengerjaan yang tidak tepat dapat menyebabkan deformasi setelah tegangan internal dilepaskan, terutama setelah penghilangan material dalam area luas, ketika perubahan tegangan di dalam bagian tersebut menjadi lebih jelas.
- Sekalipun bagian yang cacat memenuhi persyaratan dimensi secara individual, hal itu tetap dapat menyebabkan gangguan, celah yang tidak rata, atau kesalahan penempatan selama perakitan.
Masalah deformasi seringkali tidak muncul di akhir proses pemesinan, tetapi baru terungkap selama tahap perakitan.
Masalah yang Disebabkan oleh Peralatan dan Pengaturan Proses
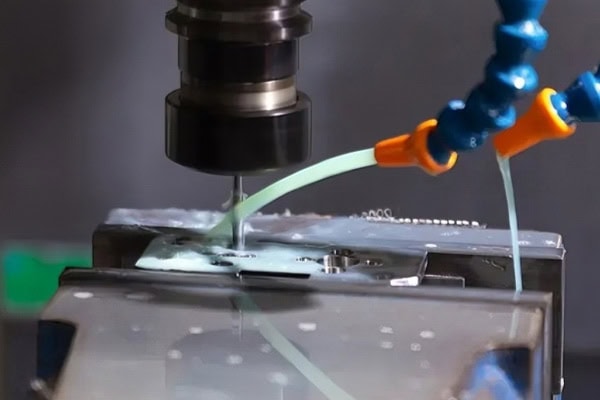
Peralatan dan parameter proses mungkin tampak seperti detail kecil dalam pengerjaan mesin, tetapi sebenarnya hal tersebut secara langsung menentukan efisiensi, stabilitas, dan biaya akhir pengerjaan mesin, sehingga tidak dapat diabaikan.
Keausan Alat yang Cepat
Umur pakai alat yang pendek secara langsung meningkatkan biaya pemesinan dan memengaruhi stabilitas proses. Terutama dalam produksi massal, manajemen alat yang buruk dapat menciptakan serangkaian masalah.
- Jika kekerasan material tinggi tetapi pemilihan alat tidak tepat, keausan akan meningkat secara signifikan, dan masalah seperti pengelupasan, penumpukan material pada mata pisau, dan kinerja pemotongan yang buruk dapat terjadi.
- Kekurangan cairan pendingin atau evakuasi serpihan yang buruk juga akan meningkatkan keausan pahat, karena panas pemotongan tidak dapat dihilangkan tepat waktu dan lingkungan operasi pahat terus memburuk.
- Begitu alat tersebut aus, baik akurasi dimensi maupun kualitas permukaan akan menurun. Dalam banyak kasus, pelanggan tidak melihat masalah pada alat—mereka hanya melihat bahwa kualitas bagian akhir telah memburuk.
Manajemen alat yang buruk adalah salah satu biaya tersembunyi yang paling mudah diabaikan dalam penggilingan CNC.
Perencanaan Jalur Alat yang Tidak Masuk Akal
Desain jalur pahat yang buruk tidak hanya memperlambat proses pemesinan, tetapi juga mudah menyebabkan masalah pada posisi-posisi kritis, terutama untuk permukaan yang kompleks dan struktur rongga dalam, yang membutuhkan akurasi perencanaan jalur yang lebih tinggi.
- Terlalu banyak gerakan pemotongan udara membuang waktu pemesinan, menyebabkan mesin menghabiskan banyak waktu pada gerakan yang tidak produktif, yang secara alami mengurangi efisiensi keseluruhan.
- Transisi jalur yang buruk di tikungan dapat menyebabkan pemotongan berlebihan lokal, penumpukan material sisa, atau perubahan mendadak pada beban pahat, yang memengaruhi stabilitas pemesinan.
- Jika permukaan yang kompleks tidak dioptimalkan dalam jalur pahat, hasil akhir permukaan akan sangat tidak konsisten, dan kemungkinan pengerjaan ulang dan koreksi akan meningkat.
Perencanaan jalur pahat yang masuk akal sering kali meningkatkan efisiensi keseluruhan secara lebih efektif daripada sekadar meningkatkan kecepatan spindel.
Parameter Pemotongan yang Tidak Sesuai
Pengaturan parameter yang salah akan merusak efisiensi dan kualitas, dan bahkan dapat memperpendek masa pakai mesin dan peralatan.
- Jika kecepatan spindel terlalu rendah, efisiensi akan menurun dan siklus pemesinan menjadi terlalu lambat; jika terlalu tinggi, dapat menyebabkan pahat terbakar, menghasilkan panas berlebih, atau memperburuk kualitas permukaan.
- Kecepatan pemakanan yang berlebihan dapat menyebabkan kerusakan alat, goresan, atau pemotongan yang tidak stabil, sementara kecepatan pemakanan yang terlalu rendah meningkatkan gesekan dan justru mengurangi efisiensi.
- Material yang berbeda membutuhkan parameter yang berbeda pula. Satu set parameter tidak dapat digunakan untuk semuanya, karena aluminium, baja tahan karat, tembaga, dan plastik rekayasa memiliki karakteristik pemotongan yang sangat berbeda.
Apakah pencocokan parameter sudah tepat atau belum, secara langsung menentukan apakah penggilingan CNC dapat mencapai produksi massal yang stabil.
Risiko pada Peralatan dan Operasi
Kondisi mesin dan disiplin pengoperasian sama pentingnya. Banyak masalah yang tampaknya kompleks sebenarnya berasal dari proses dasar yang tidak terkontrol dengan baik.
Penjepitan yang Tidak Stabil Menyebabkan Kesalahan
Banyak masalah dalam proses pemesinan bukan disebabkan oleh mesin itu sendiri, tetapi oleh metode penjepitan yang tidak tepat. Hal ini terutama berlaku dalam produksi massal dan pembuatan komponen yang kompleks, di mana masalah seperti itu lebih mungkin diperparah.
- Penempatan benda kerja yang salah akan menggeser semua operasi selanjutnya. Bahkan jika programnya benar, hasil akhirnya mungkin tetap tidak memenuhi persyaratan.
- Jika perlengkapan penjepit kurang kaku, benda kerja dapat bergerak selama pemotongan, terutama di bawah pemotongan berat atau gaya lateral yang kuat.
- Semakin sering suatu bagian dijepit ulang, semakin besar kesalahan kumulatifnya, dan semakin rendah konsistensi bagian tersebut.
Stabilitas penjepitan adalah ambang batas pertama untuk memastikan akurasi penggilingan CNC.
Getaran Mesin Mempengaruhi Kualitas
Getaran dapat menyebabkan permukaan bergelombang, memperpendek umur pahat, dan membuat proses pemesinan menjadi tidak stabil. Banyak masalah kualitas yang sebenarnya berkaitan dengan getaran.
- Jika kekakuan mesin tidak mencukupi, pemotongan kecepatan tinggi lebih cenderung menyebabkan getaran, dan jalur pahat dapat menyimpang dari kondisi ideal.
- Kondisi spindel yang buruk dapat memperbesar kesalahan pemesinan, terutama pada kecepatan putaran tinggi, di mana bahkan kelainan kecil pun menjadi jelas.
- Setelah proses pemesinan yang panjang dan terus menerus, stabilitas termal peralatan juga dapat menurun, dan pergeseran termal akan semakin memengaruhi dimensi dan kualitas permukaan.
Jika getaran tidak dikendalikan dengan benar, banyak masalah kualitas yang tampaknya acak akan terus berulang.
Kesalahan Pemrograman dan Operasional
Bahkan peralatan terbaik sekalipun masih dapat merusak suatu bagian jika programnya salah, oleh karena itu tinjauan program dan disiplin operasional harus diterapkan secara bersamaan.
- Pengaturan sistem koordinat yang salah dapat menyebabkan seluruh bagian dikerjakan pada posisi yang tidak tepat, dan kesalahan seperti itu biasanya memengaruhi berbagai operasi dan mahal untuk diperbaiki.
- Mengoperasikan mesin tanpa simulasi sangat berisiko, karena banyak masalah interferensi, pemotongan berlebih, dan kesalahan jalur dapat dideteksi terlebih dahulu selama tahap simulasi.
- Ketika operator kurang berpengalaman, mereka mungkin mengabaikan alarm, suara abnormal, atau perubahan kondisi pemotongan, sehingga melewatkan waktu terbaik untuk bereaksi.
Kesalahan pemrograman dan pengoperasian seringkali merupakan kesalahan yang paling mudah dihindari, namun juga paling mudah dilakukan.
Cara Mengurangi Masalah-Masalah Ini pada Mesin Milling CNC
Untuk benar-benar mengurangi risiko, Anda tidak bisa hanya memperbaiki masalah setelah terjadi. Sebaliknya, titik kontrol harus diintegrasikan ke dalam tahap desain, produksi percobaan, dan manajemen proses sehingga kerugian dapat dikurangi dari sumbernya.
Lakukan Peninjauan Awal dengan Lebih Menyeluruh
Sebelum proses pemesinan formal dimulai, konfirmasi material, struktur, toleransi, dan persyaratan batch dapat mencegah banyak masalah pengerjaan ulang di kemudian hari dan membuat perencanaan proses lebih tepat sasaran.
- Untuk komponen yang kompleks, disarankan untuk melakukan tinjauan proses terlebih dahulu dan mengkonfirmasi urutan pengerjaan, rencana perlengkapan, dan pemilihan alat di muka untuk menghindari penyesuaian yang sering selama produksi.
- Dimensi-dimensi kritis sebaiknya memiliki metode inspeksi yang telah dikonfirmasi terlebih dahulu, karena dimensi dan persyaratan toleransi yang berbeda sesuai dengan metode pengukuran yang berbeda, dan akan lebih aman untuk menyatukan standar sejak dini.
- Untuk komponen yang diproduksi dalam jumlah kecil, proses pengerjaan uji coba harus dilakukan sebelum produksi penuh agar stabilitas proses dapat diverifikasi terlebih dahulu sebelum beralih ke produksi massal formal.
Semakin detail tinjauan bagian depan, semakin stabil proses penggilingan CNC nantinya.
Pemantauan Proses Tidak Boleh Diabaikan
Pemantauan real-time terhadap alat, getaran, dan perubahan dimensi selama proses pemesinan dapat membantu mendeteksi kelainan tepat waktu dan mencegah masalah kecil berkembang menjadi kerusakan massal. Jika ditemukan keausan alat, alat tersebut harus segera diganti; jika terjadi penyimpangan dimensi, parameter harus segera disesuaikan; jika muncul suara atau getaran abnormal, mesin harus segera dihentikan untuk diperiksa. Pengendalian proses yang baik dapat mencegah banyak masalah massal sebelum masalah tersebut menyebar.
Pilih Mitra Pemesinan yang Berpengalaman
Pemasok yang berpengalaman tidak hanya dapat memproduksi suku cadang, tetapi juga membantu pelanggan menghindari risiko sejak awal. Hal ini sangat penting terutama untuk proyek-proyek kompleks dan pesanan dalam jumlah besar.
- Mereka dapat merekomendasikan proses yang lebih sesuai berdasarkan material yang ada, alih-alih hanya menerapkan parameter umum, sehingga stabilitas lebih mudah dicapai.
- Mereka dapat mengoptimalkan jalur perkakas dan perlengkapan untuk struktur kompleks guna mengurangi masalah yang disebabkan oleh deformasi, getaran, dan kesalahan penjepitan.
- Mereka dapat meminimalkan risiko kualitas sebelum pengiriman, sehingga pelanggan merasa lebih yakin saat menerima suku cadang dan menghabiskan lebih sedikit waktu untuk komunikasi tindak lanjut.
Memilih mitra yang tepat seringkali menghemat lebih banyak uang dan waktu daripada memperbaiki masalah di kemudian hari.
Kesimpulan
Masalah umum dalam penggilingan CNC mungkin tampak tersebar, tetapi sebenarnya semuanya terkait erat dengan kontrol akurasi, manajemen alat, desain proses, dan disiplin pengoperasian. Yang benar-benar dipedulikan pelanggan bukanlah hanya apakah satu bagian dapat dikerjakan, tetapi apakah produksi massal stabil, apakah pengiriman dapat dikendalikan, dan apakah pengerjaan ulang dapat diminimalkan. Hanya dengan mengidentifikasi dan menyelesaikan masalah ini sejak dini, biaya dapat dikurangi dan efisiensi dapat ditingkatkan. Jika Anda mencari dukungan penggilingan CNC yang lebih stabil, TiRapid dapat menyediakan solusi manufaktur profesional dan andal untuk proyek Anda.
















