
Peralatan bubut CNC adalah sistem permesinan otomatis yang menggunakan sistem kontrol numerik komputer untuk mengelola pergerakan mesin dan operasi permesinan. Spindel memutar benda kerja sementara alat potong bergerak sepanjang sumbu yang diprogram untuk menghilangkan material dan menghasilkan geometri yang dibutuhkan. Dibandingkan dengan mesin bubut konvensional, peralatan bubut CNC menggabungkan sistem kontrol numerik, penggerak servo, mekanisme penggantian alat otomatis, perangkat umpan balik posisi, dan fungsi permesinan yang dapat diprogram, memungkinkan proses produksi berjalan terus menerus sesuai dengan program yang telah ditentukan. Mesin bubut CNC tipikal terdiri dari alas mesin, kepala spindel, sistem spindel, chuck, turret alat, alat potong, slide, jalur pemandu, sekrup bola, tailstock, sistem kontrol CNC, motor servo, sistem pendingin, sistem pelumasan, dan penutup pelindung. Mesin yang berbeda mungkin juga mencakup alat yang digerakkan, sub-spindel, kontrol sumbu C, pengumpan batang otomatis, dan peralatan inspeksi dalam proses. Komponen-komponen ini tidak beroperasi secara independen. Mereka bekerja bersama melalui struktur mekanis, sistem kontrol listrik, dan perangkat lunak permesinan untuk membentuk sistem manufaktur yang lengkap. Spindel menyediakan daya putar, chuck mengamankan benda kerja, turret memilih dan memposisikan alat potong, slide dan sekrup bola mengontrol pergerakan alat, dan sistem CNC mengkoordinasikan seluruh proses pemesinan. Memahami komponen dasar peralatan bubut CNC membantu produsen memilih mesin yang sesuai, memelihara peralatan dengan benar, mengidentifikasi potensi kesalahan, dan mengembangkan proses pemesinan yang lebih efisien.
Struktur Mekanis Utama Peralatan Pembubutan CNC
Struktur mekanis peralatan bubut CNC menyediakan fondasi untuk penyangga, pemosisian, transmisi, dan ketahanan beban pemotongan. Selama pemesinan, spindel berputar dengan kecepatan tinggi sementara alat potong bergerak sesuai dengan jalur yang diprogram. Jika kekakuan mesin tidak mencukupi, akurasi pemandu menurun, atau komponen transmisi mengalami kelonggaran yang berlebihan, masalah seperti getaran, penyimpangan dimensi, dan hasil permukaan yang buruk dapat terjadi. Mesin bubut CNC modern umumnya menggunakan struktur mesin yang kaku yang dikombinasikan dengan pemandu, luncuran, dan sekrup bola untuk memberikan pergerakan alat yang stabil. Sistem ini memungkinkan mesin untuk melakukan pembubutan eksternal, pembubutan permukaan, pengeboran internal, pembuatan alur, pembuatan ulir, dan operasi pemesinan lainnya dengan akurasi yang konsisten. Kualitas manufaktur, akurasi pemasangan, dan stabilitas jangka panjang struktur mekanis memiliki pengaruh langsung pada kinerja pemesinan keseluruhan peralatan bubut CNC.
Tempat Tidur dan Alas Mesin
Rangka mesin merupakan salah satu komponen struktural terpenting dari mesin bubut CNC. Kepala mesin, rel pemandu, luncuran, dan ekor mesin dipasang pada atau dihubungkan ke rangka mesin. Rangka mesin harus memiliki kekakuan dan stabilitas yang cukup untuk menahan beban pemotongan dan getaran yang dihasilkan selama pemesinan. Rangka mesin yang kaku mengurangi deformasi struktural dan membantu menjaga hubungan yang stabil antara alat potong dan benda kerja. Beberapa mesin bubut CNC menggunakan desain rangka miring untuk meningkatkan pembuangan serpihan dan memfasilitasi pemuatan dan pembongkaran otomatis serta operasi perawatan.
- Mendukung headstock dan sistem gerak.
- Memberikan kekakuan mesin secara keseluruhan
- Mendukung jalur pemandu dan rel geser
- Mengurangi getaran saat pemesinan
- Meningkatkan stabilitas mesin dalam jangka panjang.
- Mempertahankan akurasi pemasangan
- Meningkatkan distribusi gaya pemotongan
Meskipun alas mesin tidak secara langsung melakukan pemotongan, ia menyediakan fondasi struktural untuk seluruh sistem pemesinan. Pada mesin bubut CNC presisi, stabilitas alas dapat memengaruhi posisi relatif spindel, turret, dan sumbu gerak. Perubahan kondisi pemasangan mesin atau fondasi dalam jangka waktu lama juga dapat memengaruhi konsistensi dimensi, sehingga pemasangan dan perataan mesin yang tepat menjadi penting.
Rel Pemandu, Rel Geser, dan Sistem Sekrup Bola
Rel pemandu dan rel geser mengontrol pergerakan alat secara linier. Arah pergerakan umum meliputi sumbu X dan Z. Sumbu Z umumnya sejajar dengan garis tengah spindel dan mengontrol pergerakan alat aksial, sedangkan sumbu X mengontrol pergerakan radial dan diameter pemesinan. Sekrup bola mengubah gerakan putar motor servo menjadi gerakan rel geser linier dan memberikan posisi yang akurat selama pemesinan.
- Mengontrol pergerakan alat aksial.
- Mengontrol pergerakan alat radial.
- Meningkatkan akurasi posisi
- Mengurangi efek balik transmisi
- Mempertahankan kemampuan pengulangan
- Mendukung pemesinan otomatis berkelanjutan
Kondisi rel pemandu, akurasi sekrup bola, dan pelumasan semuanya memengaruhi stabilitas gerakan. Jika rel pemandu aus atau terjadi kelonggaran berlebihan pada sistem sekrup bola, jalur pahat aktual dapat menyimpang dari jalur yang diprogram. Selama produksi harian, rel pemandu harus dijaga kebersihannya, pelumasan harus diperiksa secara teratur, dan akurasi posisi mesin harus diperiksa sesuai dengan persyaratan perawatan.
Sistem Spindel dan Penjepit Benda Kerja pada Mesin Bubut CNC
Sistem spindel merupakan salah satu sistem tenaga inti pada peralatan bubut CNC. Sistem ini menggerakkan chuck dan benda kerja selama proses pemesinan. Karakteristik utama pembubutan dibandingkan dengan penggilingan adalah benda kerja umumnya diputar oleh spindel sementara alat potong melakukan gerakan umpan terkontrol. Kecepatan spindel, stabilitas putaran, dan kondisi penjepitan benda kerja secara langsung memengaruhi efisiensi pemotongan, kualitas permukaan, dan akurasi dimensi. Chuck atau collet biasanya dipasang di bagian depan spindel untuk mengamankan berbagai jenis benda kerja. Pusat pembubutan canggih juga dapat mencakup kontrol sumbu C, sub-spindel, atau alat yang digerakkan, memungkinkan operasi pemesinan yang lebih kompleks diselesaikan pada satu mesin.
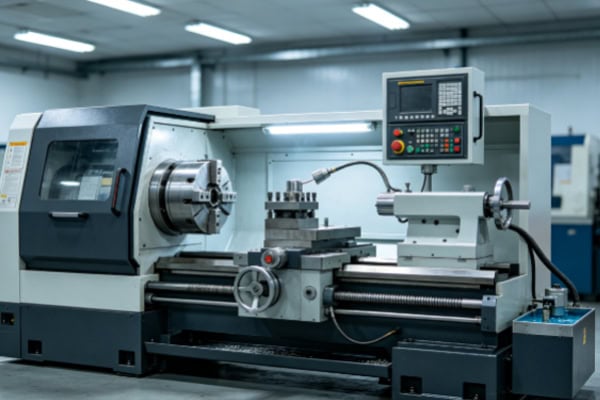
Sistem Headstock dan Spindle
Kepala spindel umumnya dipasang di salah satu ujung alas mesin dan berisi spindel, bantalan, komponen penggerak, dan mekanisme transmisi terkait. Spindel digerakkan oleh motor, sementara sistem CNC mengontrol kecepatan dan arah putarannya sesuai dengan kebutuhan pemesinan. Akurasi spindel sangat berpengaruh pada kebulatan, konsentrisitas, dan kualitas permukaan. Selama pemesinan kecepatan tinggi, keseimbangan spindel dan stabilitas termal juga perlu dipertimbangkan.
Sistem spindel harus memberikan kekakuan rotasi yang cukup sambil mendukung berbagai material dan dimensi benda kerja. Paduan aluminium mungkin memerlukan kecepatan spindel yang relatif tinggi, sedangkan baja tahan karat dan baja paduan biasanya memerlukan kecepatan yang dipilih dengan cermat berdasarkan kinerja alat dan kondisi pemotongan. Pengoperasian spindel yang stabil membantu mengurangi getaran dan mempertahankan kinerja pemotongan yang konsisten.
Chuck dan Collet
Chuck mengamankan benda kerja ke spindel sehingga benda kerja berputar dengan andal bersama spindel. Perangkat penjepit benda kerja yang umum meliputi chuck tiga rahang, chuck empat rahang, dan collet. Chuck tiga rahang cocok untuk banyak komponen putar biasa, chuck empat rahang menyediakan penyesuaian rahang independen untuk pen positioning yang fleksibel, dan collet sering digunakan untuk batang logam dan komponen presisi kecil. Gaya penjepitan harus dipilih sesuai dengan material dan geometri benda kerja. Gaya penjepitan yang tidak cukup dapat menyebabkan benda kerja tergelincir, sedangkan gaya yang berlebihan dapat mengubah bentuk komponen berdinding tipis.
- Mengamankan benda kerja
- Mempertahankan stabilitas rotasi
- Mengurangi kesalahan pengaturan
- Meningkatkan kemampuan pengulangan.
- Mendukung berbagai ukuran benda kerja.
- Memungkinkan produksi massal
Pemilihan metode penjepitan benda kerja yang tepat meningkatkan stabilitas pembubutan CNC. Untuk komponen presisi, metode penjepitan juga harus mempertimbangkan permukaan referensi, toleransi pemesinan, dan kekakuan komponen untuk menjaga posisi benda kerja tetap stabil selama proses pemotongan.
Mekanisme Penahan Belakang dan Pemusatan
Tailstock diposisikan berlawanan dengan headstock dan terutama digunakan untuk menopang benda kerja yang panjang atau ramping. Poros panjang yang hanya ditopang oleh chuck dapat bengkok atau bergetar selama pemesinan. Tailstock yang dikombinasikan dengan center memberikan kekakuan penopang tambahan dan mengurangi deformasi pemesinan. Beberapa mesin bubut CNC menggunakan tailstock yang dapat diprogram yang dapat bergerak dan memposisikan diri secara otomatis, sehingga meningkatkan efisiensi produksi selama pemesinan massal.
- Menopang poros panjang
- Mengurangi getaran saat pemesinan
- Meminimalkan defleksi benda kerja
- Meningkatkan stabilitas pemesinan poros ramping
- Meningkatkan kualitas permukaan
- Meningkatkan konsistensi dimensi
Untuk benda kerja pendek, tailstock mungkin tidak diperlukan. Namun, untuk poros ramping dan komponen panjang, penggunaan tailstock yang tepat dapat secara signifikan meningkatkan stabilitas pemesinan.
Alat Pemotong dan Sistem Penggantian Alat Otomatis
Alat potong merupakan elemen pemesinan langsung pada peralatan bubut CNC. Benda kerja yang berbeda membutuhkan alat yang berbeda untuk pembubutan luar kasar, pembubutan akhir, perataan permukaan, pengeboran dalam, pembuatan alur, pemotongan, dan pembuatan ulir. Mesin bubut CNC modern umumnya menggunakan turret yang dapat menampung beberapa alat potong dan secara otomatis memilih alat yang dibutuhkan sesuai dengan program. Turret berputar untuk memposisikan alat yang dipilih pada posisi pemesinan, mengurangi waktu penggantian alat secara manual dan meningkatkan efisiensi produksi berkelanjutan.
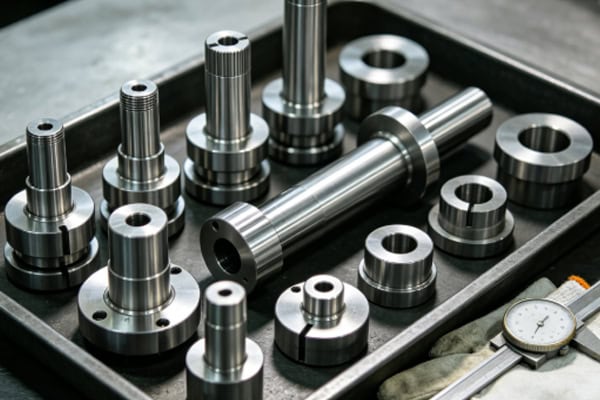
Sistem Penempatan dan Pemasangan Alat
Menara perkakas merupakan komponen kunci dari sistem penggantian perkakas otomatis. Biasanya, menara ini berisi beberapa stasiun perkakas, memungkinkan pemasangan perkakas yang berbeda sesuai dengan konfigurasi mesin. Menara ini tidak hanya harus menyediakan penggantian perkakas yang cepat, tetapi juga mempertahankan posisi perkakas yang akurat dan berulang. Untuk produksi massal, konfigurasi perkakas yang dirancang dengan baik memungkinkan beberapa operasi pemesinan diselesaikan dalam satu kali pengaturan.
- Pasang alat putar eksternal.
- Pasang alat pengeboran internal
- Pasang alat pembuatan alur
- Pasang alat pemisah
- Pasang alat pengulir
- Konfigurasi alat formulir
- Alat pendukung yang tersedia pada mesin tertentu.
Konfigurasi turret yang tepat mengurangi penggantian alat dan waktu tambahan, memungkinkan operasi pengasaran, semi-finishing, dan finishing diselesaikan dengan lebih efisien. Pusat pembubutan yang dilengkapi dengan alat penggerak juga dapat melakukan operasi pengeboran, penggilingan, dan penyadapan, meningkatkan kemampuan pemesinan dari satu mesin.
Alat Bubut dan Sistem Sisipan
Perkakas bubut umumnya terdiri dari pemegang pahat, sisipan pemotong, dan mekanisme penjepit. Pemesinan CNC modern umumnya menggunakan sisipan yang dapat diindeks, dengan material sisipan, lapisan, radius ujung, dan geometri pemecah serpihan dipilih sesuai dengan material benda kerja dan persyaratan pemesinan. Saat memproses baja karbon, ketahanan aus dan stabilitas pemotongan sangat penting. Paduan aluminium umumnya membutuhkan mata pisau yang tajam dan pembuangan serpihan yang efektif. Baja tahan karat membutuhkan keseimbangan antara ketangguhan, ketahanan aus, dan kekuatan mata pisau.
Kondisi pahat secara langsung memengaruhi dimensi komponen dan kualitas permukaan. Seiring ausnya sisipan pahat, gaya pemotongan dapat meningkat dan kekasaran permukaan dapat memburuk. Tim produksi dapat menetapkan standar penggantian pahat berdasarkan jumlah pengerjaan, waktu pemotongan, dan kondisi keausan aktual untuk mempertahankan kinerja pemotongan yang stabil.
Sistem Kontrol dan Penggerak CNC
Sistem kontrol CNC adalah komponen kontrol pusat yang memungkinkan pemesinan otomatis. Setelah operator memasukkan program pemesinan, sistem kontrol menerjemahkan instruksi dan mengkoordinasikan spindel, motor servo, turret, dan sumbu gerak sesuai dengan jalur pahat yang diprogram. Sistem CNC mengelola eksekusi program, pengaturan koordinat, kompensasi pahat, kecepatan spindel, laju umpan, pemantauan alarm, dan penyimpanan program.
Panel Kontrol CNC
Panel kontrol merupakan antarmuka penting antara operator dan mesin. Biasanya mencakup layar, keyboard, tombol fungsi, dan sakelar pengoperasian. Operator dapat menggunakan panel kontrol untuk menjalankan program pemesinan, memodifikasi parameter, mengatur koordinat kerja, memasukkan nilai kompensasi alat, dan memeriksa alarm mesin.
- Memasukkan dan memanggil program CNC.
- Tetapkan koordinat pemesinan
- Sesuaikan kompensasi alat.
- Atur kecepatan spindel
- Atur parameter umpan
- Pantau status mesin.
- Periksa informasi alarm
- Kelola berkas program
Operator harus mengkonfigurasi parameter sesuai dengan dokumentasi mesin dan persyaratan produksi. Pengaturan koordinat yang salah, nilai kompensasi alat, atau pemilihan program dapat menyebabkan kesalahan pemesinan.
Motor Servo dan Mekanisme Penggerak
Motor servo menggerakkan sumbu X dan Z serta sistem gerak lainnya, memungkinkan alat potong bergerak secara akurat sesuai dengan instruksi CNC. Penggerak servo mengatur operasi motor sesuai dengan perintah dari pengontrol CNC, sementara umpan balik posisi memberikan kontrol gerak yang akurat. Respons servo, akurasi pemosisian, dan stabilitas operasional semuanya memengaruhi kinerja pembubutan CNC.
Sistem servo presisi tinggi memungkinkan alat potong mengikuti jalur yang diprogram dengan mulus dan mengurangi kesalahan pemosisian. Untuk ulir presisi, langkah kecil, dan komponen dengan toleransi ketat, pergerakan servo yang stabil memberikan dasar penting untuk pemesinan yang andal.
Sistem Umpan Balik dan Pengukuran Posisi
Sistem umpan balik posisi mendeteksi posisi aktual sumbu mesin dan mengirimkan informasi ini kembali ke pengontrol CNC. Hal ini memungkinkan mesin untuk memantau pergerakan dan meningkatkan akurasi serta pengulangan posisi. Beberapa mesin canggih juga menggunakan encoder spindel untuk menyinkronkan rotasi spindel dengan operasi penguliran.
Jika sistem umpan balik mengalami kerusakan, kesalahan pemosisian, masalah pemesinan ulir, atau penyimpangan dimensi dapat terjadi. Oleh karena itu, sensor umpan balik, kabel, dan sambungan listrik terkait harus disertakan dalam perawatan peralatan secara berkala.
Sistem Bantu dan Struktur Keselamatan
Selain struktur mekanis, spindel, turret, dan sistem kontrol, peralatan bubut CNC membutuhkan sistem pendingin, pelumasan, pembuangan serpihan, hidrolik, listrik, dan keselamatan. Sistem bantu ini tidak secara langsung melakukan pemotongan tetapi sangat penting untuk pengoperasian mesin yang berkelanjutan dan lingkungan pemesinan yang terkontrol. Mesin bubut CNC modern umumnya menggunakan struktur pelindung tertutup yang mengisolasi area pemesinan sekaligus menahan serpihan dan cairan pendingin.
Sistem Pendingin
Proses pemotongan menghasilkan panas yang signifikan. Sistem pendingin mengalirkan cairan pendingin untuk mengurangi suhu benda kerja dan pahat sekaligus meningkatkan pelumasan dan pembuangan serpihan. Pendinginan yang tepat mengurangi risiko deformasi termal dan dapat meningkatkan masa pakai pahat serta kualitas permukaan.
- Mengurangi suhu pemotongan
- Meningkatkan kondisi pengoperasian alat.
- Mengurangi deformasi termal
- Membantu evakuasi serpihan
- Meningkatkan kualitas permukaan hasil pemesinan.
- Memperpanjang umur alat
Berbagai jenis material dan parameter pemotongan memerlukan strategi pendinginan yang sesuai. Pembubutan kecepatan tinggi, pemesinan lubang dalam, dan material yang sulit dikerjakan mungkin memerlukan pengiriman cairan pendingin bertekanan tinggi atau terarah.
Sistem pelumasan
Rel pemandu, sekrup bola, bantalan, dan komponen bergerak lainnya memerlukan pelumasan yang tepat. Sistem pelumasan otomatis dapat memasok pelumas ke lokasi-lokasi penting sesuai dengan interval yang telah ditentukan, mengurangi gesekan dan keausan sekaligus mempertahankan pergerakan yang stabil.
Pelumasan yang tidak memadai dapat mempercepat keausan jalur pemandu dan sekrup bola, sementara pelumasan yang berlebihan dapat menyebabkan kontaminasi dan masalah perawatan. Produsen harus menggunakan jenis pelumas dan jadwal perawatan yang direkomendasikan sesuai dengan spesifikasi pembuat mesin.
Sistem Evakuasi Serpihan
Proses pembubutan menghasilkan serpihan kontinu atau diskontinu, dan sistem evakuasi serpihan akan membuangnya dari area pemesinan. Solusi umum meliputi konveyor ulir, konveyor serpihan tipe rantai, dan berbagai sistem pengumpulan serpihan. Evakuasi serpihan yang efektif mencegah penumpukan serpihan di sekitar pahat dan benda kerja, mengurangi goresan dan gangguan pemesinan.
Saat melakukan pemesinan baja tahan karat, paduan aluminium, dan paduan tembaga, bentuk dan pembuangan serpihan perlu mendapat perhatian khusus. Geometri pemecah serpihan yang tepat, parameter pemotongan, dan peralatan pembuangan serpihan dapat meningkatkan kondisi produksi berkelanjutan.
Pintu Pelindung dan Struktur Keamanan
Mesin bubut CNC umumnya menggunakan pelindung tertutup dan pintu pengaman untuk mengisolasi benda kerja yang berputar dengan kecepatan tinggi, alat potong, serpihan, dan cairan pendingin dari operator. Jendela pengamatan biasanya terbuat dari bahan yang sesuai untuk lingkungan mesin perkakas sehingga operator dapat memantau proses pemesinan. Struktur pelindung harus tetap utuh selama pengoperasian, dan jendela pengamatan yang rusak harus diganti sebelum mesin digunakan kembali.
Penutup pengaman lengkap mengurangi risiko serpihan yang beterbangan, cipratan cairan pendingin, dan pelepasan benda kerja yang tidak terduga, sekaligus menyediakan lingkungan terkontrol untuk pemesinan otomatis.
Pengoperasian Terkoordinasi Komponen Peralatan Pembubutan CNC
Peralatan bubut CNC tidak hanya bergantung pada satu komponen untuk menyelesaikan proses pemesinan. Rangka mesin, spindel, chuck, turret, slide, rel pemandu, sekrup bola, tailstock, sistem kontrol CNC, penggerak servo, sistem pendingin, sistem pelumasan, dan sistem pembuangan serpihan bekerja bersama untuk menyelesaikan proses pemesinan. Setelah pemesinan dimulai, chuck mengamankan benda kerja ke spindel, spindel memutar benda kerja sesuai dengan program, pengontrol CNC mengirimkan perintah gerakan ke sistem servo, sumbu X dan Z menggerakkan alat potong sepanjang jalur yang diprogram, turret memilih alat yang sesuai, sistem pendingin menyediakan pendinginan dan pelumasan, dan sistem pembuangan serpihan menghilangkan serpihan yang dihasilkan selama pemotongan. Hanya ketika sistem-sistem ini beroperasi secara terkoordinasi, pemesinan bubut CNC dapat mencapai produksi yang berkelanjutan, akurat, dan efisien.
Koordinasi Antara Sistem Mekanik dan Elektrik
Struktur mekanis menopang dan mentransmisikan gerakan, sementara sistem kontrol listrik menghasilkan dan mengkoordinasikan perintah gerakan. Sistem-sistem ini harus bekerja bersama secara akurat untuk memastikan bahwa alat potong mengikuti jalur yang diprogram. Kekakuan mesin, akurasi jalur pemandu, kondisi sekrup bola, dan respons servo semuanya memengaruhi lintasan alat yang sebenarnya.
Untuk operasi pemesinan CNC presisi, perawatan peralatan tidak boleh hanya berfokus pada komponen individual. Interaksi antara sistem mekanik dan kontrol juga harus diperiksa. Pengujian akurasi posisi secara berkala, inspeksi spindel, dan pemeriksaan pengulangan turret dapat membantu menjaga kinerja mesin.
Koordinasi Antara Spindel, Alat, dan Parameter Pemotongan
Kecepatan spindel, kondisi pahat, laju pemakanan, dan kedalaman pemotongan saling berkaitan erat. Kecepatan spindel yang berlebihan dapat meningkatkan panas yang dihasilkan dan keausan pahat, sedangkan kecepatan yang kurang dapat mengurangi produktivitas. Laju pemakanan yang berlebihan dapat memengaruhi kualitas permukaan, sementara laju pemakanan yang terlalu rendah dapat meningkatkan waktu pemesinan. Material pahat, material benda kerja, dan kekakuan mesin semuanya harus dipertimbangkan saat memilih parameter pemotongan.
Pencocokan yang tepat dari kondisi-kondisi ini memungkinkan mesin untuk mempertahankan kinerja pemotongan yang stabil sekaligus mengurangi getaran, keausan alat yang tidak normal, dan fluktuasi dimensi.
Integrasi Otomasi dengan Peralatan Pembubutan CNC
Dengan perkembangan manufaktur cerdas, peralatan bubut CNC dapat diintegrasikan dengan pengumpan batang otomatis, sistem pemuatan dan pembongkaran robotik, peralatan inspeksi dalam proses, dan platform manajemen produksi. Pengumpan batang otomatis terus menerus memasok bahan baku, robot melakukan pemuatan dan pembongkaran benda kerja, sistem inspeksi memantau dimensi kritis, dan sistem manajemen produksi mencatat jumlah pengerjaan dan status mesin.
Jenis otomatisasi ini mengurangi operasi bantu manual, meningkatkan pemanfaatan mesin, dan meningkatkan konsistensi produksi batch. Untuk komponen otomotif, suku cadang peralatan otomatisasi, konektor elektronik, komponen hidrolik, poros presisi, dan bushing, pembubutan CNC otomatis telah menjadi solusi penting untuk meningkatkan efisiensi manufaktur.
Komponen dasar peralatan bubut CNC meliputi struktur mesin, sistem spindel, mekanisme penjepit benda kerja, sistem alat potong, sistem kontrol CNC, sistem penggerak servo, dan sistem bantu seperti pendingin, pelumasan, pembuangan serpihan, dan perlindungan keselamatan. Rangka mesin menyediakan fondasi yang stabil, spindel memutar benda kerja, chuck mengamankan komponen, turret melakukan penggantian alat yang cepat, rel pemandu dan sekrup bola mengontrol pergerakan alat, pengontrol CNC mengkoordinasikan operasi pemesinan, sistem servo mengeksekusi perintah gerakan secara akurat, dan sistem bantu menjaga operasi mesin yang berkelanjutan. Mesin bubut CNC yang berbeda mungkin memiliki konfigurasi yang berbeda. Pusat bubut canggih dapat mencakup alat yang digerakkan, sub-spindel, kontrol sumbu C, pengumpan batang otomatis, dan sistem inspeksi dalam proses. Memahami komponen inti ini membantu perusahaan pemesinan CNC membuat pilihan peralatan yang lebih baik, mengembangkan proses pemesinan yang sesuai, dan melakukan perawatan rutin yang efektif. Bagi produsen yang terlibat dalam produksi batch presisi jangka panjang, menjaga setiap sistem dalam kondisi baik dan memastikan koordinasi yang stabil antar komponen sangat penting untuk memaksimalkan akurasi bubut CNC, produktivitas, kemampuan otomatisasi, dan efisiensi manufaktur secara keseluruhan.
















