
Di bidang kedirgantaraan, pengurangan bobot kendaraan, dan peralatan olahraga kelas atas, material komposit semakin banyak digunakan. Namun, salah satu masalah yang sudah lama ada dan sulit diatasi adalah delaminasi saat proses pemesinan. Banyak insinyur menghadapi situasi ini: bahkan ketika parameter tampak benar, masalah seperti pengangkatan serat, robekan resin, atau pemisahan antar lapisan masih terjadi selama pemesinan. Hal ini tidak hanya memengaruhi penampilan tetapi juga melemahkan kekuatan struktural. Terutama dalam pemesinan CNC, jika kontrol proses tidak dikelola dengan baik, delaminasi menjadi lebih jelas. Untuk benar-benar menyelesaikannya, diperlukan optimasi sistematis—mulai dari sifat material dan pemilihan alat hingga strategi pemesinan.
Mengapa Komposit Rentan Terhadap Delaminasi Selama Proses Penggilingan?
Material komposit seperti material yang diperkuat serat karbon dan serat kaca memiliki struktur anisotropik secara inheren, yang merupakan akar penyebab masalah tersebut.
Antarmuka Lemah Ditentukan oleh Struktur Material
Pada material komposit, kombinasi serat dan resin menciptakan antarmuka yang sangat rentan terhadap kegagalan selama pemotongan.
- Serat memberikan kekuatan utama tetapi memiliki daya tahan geser transversal yang lemah, sehingga rentan terhadap kerusakan atau tercabut akibat gaya lateral.
- Resin bertindak sebagai matriks pengikat tetapi memiliki ketahanan panas dan ketangguhan yang terbatas, sehingga rentan terhadap pelunakan atau retak di bawah suhu tinggi lokal atau beban benturan.
- Kekuatan ikatan antar lapisan jauh lebih rendah daripada logam, sehingga delaminasi lebih mungkin terjadi di bawah gaya pemisahan vertikal.
- Ketika gaya pemotongan melebihi kekuatan antarmuka, proses bergeser dari "memotong material" menjadi "merobek struktur," yang menyebabkan delaminasi.
Struktur material itu sendiri menentukan bahwa rentang pemesinan untuk komposit jauh lebih sempit daripada untuk logam.
Masalah Arah Gaya pada Mesin Milling CNC
Selama proses penggilingan CNC, perubahan arah gaya pemotongan secara langsung memengaruhi mode kegagalan, dan material komposit sangat sensitif terhadap arah gaya.
- Penggilingan memanjat dapat mengangkat serat permukaan, menyebabkan robekan dan bulu-bulu halus.
- Laju pemasukan yang berlebihan menghasilkan beban benturan, yang menyebabkan keretakan antar lapisan.
- Keausan pahat mengubah pemotongan dari geser menjadi ekstrusi dan gesekan, sehingga mengubah perilaku kegagalan.
- Peningkatan gesekan menyebabkan kenaikan suhu lokal, yang selanjutnya mengurangi kekuatan resin.
Arah gaya pemotongan dan kondisi alat merupakan faktor dinamis utama yang memengaruhi delaminasi.
Ketidaksesuaian Parameter Proses
Delaminasi sering kali terjadi akibat kombinasi parameter yang tidak tepat.
- Kecepatan spindel yang terlalu rendah menyebabkan beban per gigi yang berlebihan dan konsentrasi tegangan.
- Laju pemberian umpan yang terlalu tinggi menciptakan beban benturan yang merusak matriks resin.
Desain jalur pahat yang tidak tepat menyebabkan pembebanan berulang yang terlokalisasi. - Ketika beberapa faktor bergabung, kerusakan lokal dapat meluas menjadi kegagalan total.
Ketidaksesuaian parameter biasanya merupakan pemicu langsung terjadinya delaminasi.
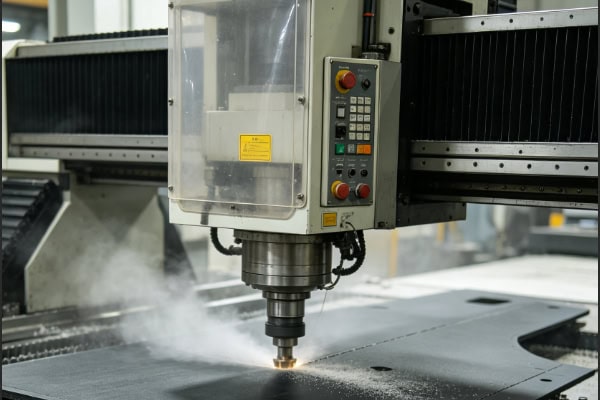
Berawal dari Alat: Langkah Pertama untuk Mengurangi Delaminasi
Alat ini merupakan salah satu variabel paling penting dalam mengendalikan delaminasi, karena secara langsung menentukan apakah material tersebut "terpotong dengan rapi" atau "terkoyak".
Memilih Alat Komposit Khusus
Dalam pemesinan komposit, prioritas harus diberikan pada perkakas yang dirancang khusus untuk material serat daripada perkakas logam serbaguna.
- Peralatan berlapis berlian secara signifikan meningkatkan ketahanan aus, menjaga ketajaman mata pisau dalam jangka panjang.
- Perkakas karbida butiran ultra halus meningkatkan stabilitas mata pisau dan mengurangi sobekan yang disebabkan oleh serpihan mikro.
- Alat heliks tipe geser mengurangi penarikan serat dan delaminasi dengan mengoptimalkan sudut pemotongan.
- Desain struktur khusus memodifikasi jalur pemotongan sehingga material lebih cenderung "terpotong" daripada "terkoyak".
Pemilihan alat yang tepat adalah garis pertahanan pertama terhadap delaminasi dan salah satu langkah yang paling sering diabaikan namun sangat penting.
Optimasi Geometri Alat
Geometri alat secara langsung mengubah mekanisme pemotongan dan dengan demikian memengaruhi perilaku kegagalan material.
- Meningkatkan sudut kemiringan mengurangi ekstrusi dan mendorong aksi pemotongan yang lebih murni.
- Mengurangi sudut heliks menurunkan gaya tarik aksial dan menurunkan risiko pemisahan antar lapisan.
- Mempertahankan ketajaman mata pisau memastikan serat terpotong dengan bersih dan tidak terseret keluar.
- Pengosongan serpihan yang dioptimalkan mengurangi pemotongan sekunder dan mencegah kerusakan permukaan tambahan.
Optimasi geometris tidak hanya memengaruhi efisiensi tetapi juga secara langsung menentukan apakah terjadi delaminasi.
Manajemen Kondisi Alat
Keausan pahat yang tidak terkontrol adalah salah satu penyebab tersembunyi yang paling umum dari delaminasi, yang seringkali menumpuk tanpa disadari. Keausan pahat secara bertahap mengubah pemotongan menjadi ekstrusi, secara signifikan meningkatkan risiko delaminasi. Ujung yang tumpul menyebabkan penarikan serat terus menerus alih-alih pemotongan yang bersih. Hilangnya lapisan meningkatkan gesekan dan panas lokal, mempercepat pelunakan resin. Penundaan penggantian pahat menyebabkan akumulasi risiko, yang akhirnya mengakibatkan delaminasi area luas secara tiba-tiba. Perawatan dan pemantauan pahat sangat penting untuk kualitas pemesinan yang stabil.
Optimasi Parameter Penggilingan CNC: Mengontrol Gaya Pemotongan
Dalam pemesinan komposit, mengendalikan gaya potong lebih penting daripada mengejar efisiensi, karena begitu gaya menjadi tidak stabil, delaminasi hampir tidak dapat dihindari.
Keseimbangan Antara Kecepatan dan Umpan
Kombinasi parameter yang tepat dapat secara signifikan mengurangi dampak pemotongan dan menstabilkan perilaku kegagalan material.
- Meningkatkan kecepatan spindel mengurangi beban per titik pemotongan dan menstabilkan pemotongan.
- Mengurangi laju umpan menurunkan beban benturan sesaat dan mencegah kegagalan antarmuka secara tiba-tiba.
- Penggunaan kedalaman pemotongan yang dangkal dengan beberapa kali lintasan mendistribusikan tegangan dan mengurangi risiko kegagalan pada satu kali lintasan.
- Penghilangan material secara berlapis meningkatkan kontrol dan konsistensi proses.
Keseimbangan yang tepat antara kecepatan dan laju pemasukan membantu menciptakan rentang yang stabil antara efisiensi dan kualitas.
Optimasi Jalur Alat
Desain jalur pahat secara langsung memengaruhi distribusi tegangan dan jalur kegagalan.
- Pemotongan searah serat mengurangi robekan melintang dan meningkatkan integritas permukaan.
- Menghindari belokan tajam mencegah konsentrasi tegangan lokal dan keretakan antar lapisan.
- Desain spiral memastikan pemotongan yang lebih halus dan berkelanjutan.
- Jalur pahat bertahap mengurangi beban benturan dan memungkinkan pelepasan tegangan yang terkontrol.
Desain jalur pahat yang tepat merupakan metode proses kunci untuk mengurangi delaminasi.
Perawatan Khusus untuk Area yang Rentan terhadap Delaminasi
Berbagai wilayah memiliki kekuatan struktural yang berbeda, sehingga pengendalian risiko harus dibedakan. Area tepi harus menggunakan laju pemakanan yang lebih rendah untuk meminimalkan risiko robekan pada titik keluar. Pelat pendukung atau penyangga dapat ditambahkan pada titik keluar untuk menyerap gaya benturan. Pemesinan lubang seringkali memerlukan penyelesaian sekunder untuk memastikan kualitas tepi. Area berisiko tinggi harus memiliki parameter khusus untuk penguatan lokal. Perlakuan yang ditargetkan secara signifikan mengurangi kegagalan lokal dan meningkatkan hasil keseluruhan.

Jadwal Pertandingan dan Dukungan: Faktor Kunci yang Sering Diabaikan
Berbeda dengan logam, komposit memiliki kekakuan yang lebih rendah, sehingga penjepitan dan penyangga secara langsung memengaruhi hasil pemesinan.
Meningkatkan Kekakuan Penjepitan
Penjepitan yang stabil merupakan syarat mendasar untuk mencegah delaminasi.
- Platform vakum memberikan distribusi dukungan yang lebih seragam.
- Blok penyangga lokal mengurangi deformasi elastis di area pemesinan.
- Menghindari bentang lebar yang tidak ditopang akan mengurangi amplifikasi getaran.
- Peningkatan kekakuan memastikan proses pemotongan yang lebih stabil dan terkontrol.
Kekakuan penjepitan secara langsung menentukan apakah terjadi gangguan tambahan selama proses pemesinan.
Mengurangi Getaran dan Deformasi
Desain perlengkapan yang tepat secara signifikan mengurangi ketidakstabilan selama proses pemesinan.
- Penjepitan simetris mencegah distribusi gaya yang tidak merata dan pembengkokan.
- Gaya penjepitan yang terkontrol mencegah kerusakan material dan tegangan internal.
- Menghindari penjepitan yang berlebihan mengurangi deformasi yang disebabkan oleh pelepasan tegangan.
- Tata letak penyangga yang dioptimalkan meningkatkan stabilitas struktural secara keseluruhan.
Getaran dan deformasi seringkali menjadi faktor tersembunyi yang menyebabkan delaminasi, yang secara bertahap terakumulasi selama proses pemesinan atau penggunaan.
Desain Penopang Keluar
Tahap keluarnya alat adalah yang paling rentan terhadap delaminasi dan harus dikontrol dengan cermat. Pelat pendukung membantu menyerap gaya benturan selama proses penerobosan alat. Lapisan pengorbanan mencegah kerusakan atau sobekan pada tepi. Jalur keluar yang dioptimalkan mengurangi kerusakan struktural akibat pelepasan beban secara tiba-tiba. Dukungan lokal yang diperkuat secara signifikan meningkatkan kualitas tepi. Dukungan keluar adalah pertahanan kritis terakhir terhadap delaminasi.
Peningkatan Strategi Proses: Dari Pemotongan ke Fraktur Terkendali
Pemesinan komposit tingkat lanjut yang sesungguhnya bukan sekadar penghilangan material, tetapi pengendalian yang tepat terhadap perilaku kegagalan material.
Pencegahan Lebih Penting daripada Pasca-Pengolahan
Dalam pemesinan komposit, masalah harus dikendalikan dari sumbernya, bukan diperbaiki kemudian.
- Optimalisasi proses harus diprioritaskan di atas metode perbaikan permukaan apa pun.
- Begitu delaminasi terjadi, biasanya tidak dapat dipulihkan dan melemahkan kekuatan struktural.
- Pemrosesan pasca-produksi hanya dapat memperbaiki penampilan, bukan mengembalikan integritas internal.
- Pengendalian sumber adalah satu-satunya cara efektif untuk menjamin kualitas.
Pencegahan jauh lebih penting daripada perbaikan.
Strategi Pemesinan Multi-Tahap
Pemesinan bertahap secara signifikan meningkatkan stabilitas dan konsistensi.
- Proses pengasahan kasar menghilangkan sebagian besar material berlebih secara efisien.
- Penyelesaian akhir menstabilkan struktur dan mengurangi tegangan internal.
- Penyelesaian akhir berfokus pada kualitas permukaan dan integritas tepi.
- Optimasi berlapis mengurangi risiko pemesinan secara keseluruhan.
Strategi bertahap membuat proses lebih mudah dikendalikan.
Pemantauan dan Umpan Balik Online
Pemantauan waktu nyata semakin meningkatkan keandalan dan keamanan.
- Pemantauan gaya potong melacak variasi beban secara real-time.
- Umpan balik status membantu menyesuaikan parameter dengan cepat.
- Deteksi anomali mencegah pemborosan bahan baku yang disebabkan oleh proses pemesinan yang tidak terkontrol.
- Kontrol loop tertutup secara signifikan meningkatkan stabilitas keseluruhan.
Pemantauan online merupakan pengamanan utama dalam manufaktur komposit kelas atas.
Kesimpulan
Delaminasi pada proses penggilingan komposit merupakan hasil dari gabungan efek dari alat, parameter, perlengkapan, dan jalur pahat. Untuk mengatasinya secara stabil, seluruh proses pemesinan CNC harus dioptimalkan secara sistematis, bukan hanya mengandalkan penyesuaian berdasarkan pengalaman. Setelah proses stabil, delaminasi tidak hanya akan berkurang, tetapi efisiensi dan konsistensi pemesinan juga akan meningkat. Jika Anda mencari solusi pemesinan komposit yang andal, TiRapid dapat menyediakan dukungan penggilingan CNC dan optimasi proses profesional untuk membantu Anda mengatasi masalah delaminasi dari sumbernya.















