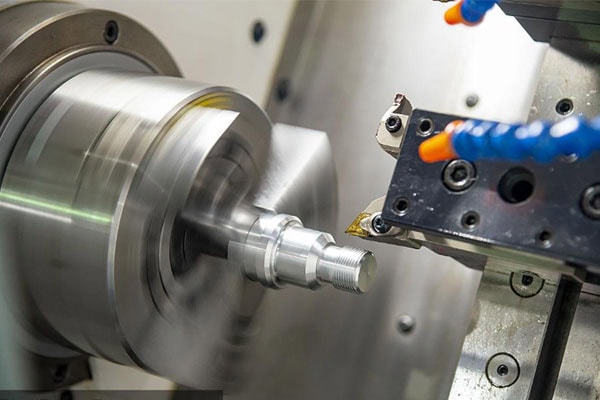
Dalam pemesinan CNC logam, kecepatan potong, laju umpan, dan kedalaman potong adalah tiga parameter kunci yang secara langsung memengaruhi efisiensi pemesinan, umur pahat, akurasi dimensi, dan kualitas permukaan. Banyak masalah pemesinan bukan disebabkan oleh akurasi mesin yang tidak memadai, tetapi oleh kombinasi parameter pemotongan yang tidak tepat. Misalnya, kecepatan potong yang berlebihan dapat mempercepat keausan pahat, laju umpan yang terlalu tinggi dapat menyebabkan getaran, dan kedalaman potong yang tidak tepat dapat meningkatkan beban pemotongan. Oleh karena itu, mencocokkan ketiga parameter ini dengan benar sangat penting untuk pemesinan bagian logam yang stabil dan efisien.
Dapatkan 20% mati
Pesanan Pertama Anda
Butuh suku cadang logam dan plastik sesuai pesanan?
Apa itu Kecepatan Pemotongan, Laju Umpan, dan Kedalaman Pemotongan?
Apa itu Kecepatan Potong?
Kecepatan pemotongan mengacu pada kecepatan relatif antara mata pisau dan material benda kerja, biasanya dinyatakan dalam meter per menit (m/min). Dalam proses penggilingan CNC, kecepatan pemotongan sangat berkaitan dengan kecepatan spindel dan diameter pahat.
Kecepatan pemotongan yang lebih tinggi umumnya dapat meningkatkan efisiensi penghilangan material, tetapi juga dapat meningkatkan suhu pemotongan dan keausan pahat. Oleh karena itu, kecepatan pemotongan yang lebih tinggi tidak selalu berarti efisiensi pemesinan yang lebih baik.
Apa itu Kecepatan Umpan?
Laju pemakanan mengacu pada pergerakan relatif antara alat potong dan benda kerja. Dalam proses penggilingan, laju pemakanan biasanya dipertimbangkan bersama dengan laju pemakanan per gigi dan jumlah mata potong pada alat.
Jika laju pemakanan terlalu rendah, pahat dapat bergesekan dengan benda kerja alih-alih memotong secara efisien, sehingga mengurangi produktivitas. Jika terlalu tinggi, gaya pemotongan dapat meningkat, berpotensi menyebabkan getaran, gerinda, dan kekasaran permukaan yang lebih tinggi.
Apa itu kedalaman pemotongan?
Kedalaman pemotongan mengacu pada ketebalan material yang dihilangkan oleh alat potong selama setiap proses pemesinan. Biasanya, kedalaman pemotongan dipilih secara berbeda untuk operasi pengasaran dan penyelesaian.
Penggerindaan kasar berfokus pada pembuangan material dengan cepat, sehingga kedalaman pemotongan yang lebih besar seringkali dapat digunakan. Penggerindaan akhir lebih berfokus pada akurasi dimensi dan kualitas permukaan, sehingga kedalaman pemotongan yang lebih kecil dan lebih stabil umumnya lebih disukai.
Mengapa Ketiga Parameter Ini Perlu Dicocokkan?
Kecepatan Pemotongan Mempengaruhi Suhu dan Umur Pakai Alat
Seiring peningkatan kecepatan pemotongan, mata pisau bergerak menembus material lebih sering, yang umumnya meningkatkan produksi panas di zona pemotongan.
Untuk material dengan konduktivitas termal yang relatif buruk, seperti beberapa baja tahan karat dan paduan titanium, kecepatan pemotongan yang berlebihan dapat secara signifikan mempercepat keausan alat.
Oleh karena itu, kecepatan pemotongan yang tepat harus dipilih sesuai dengan kekerasan material, material alat, diameter alat, dan kondisi pendinginan.
Kecepatan Umpan Mempengaruhi Gaya Pemotongan dan Kualitas Permukaan
Kecepatan pemakanan berhubungan langsung dengan jumlah material yang dihilangkan oleh setiap mata pisau pemotong. Kecepatan pemakanan yang berlebihan meningkatkan beban pahat dan bahkan dapat menyebabkan komponen berdinding tipis mengalami deformasi.
Di sisi lain, laju pemakanan yang terlalu rendah dapat mencegah pemotongan yang stabil. Oleh karena itu, laju pemakanan harus disesuaikan dengan jumlah mata pisau, karakteristik material, dan tahap pemesinan.
Kedalaman Pemotongan Menentukan Jumlah Material yang Dihilangkan
Kedalaman pemotongan yang lebih besar akan menghilangkan lebih banyak material dalam setiap lintasan, tetapi juga meningkatkan beban pemotongan pada alat.
Jika kekakuan mesin, kekuatan alat, atau penjepit benda kerja tidak mampu menahan beban, kedalaman pemotongan yang berlebihan dapat menyebabkan getaran atau bahkan kerusakan alat.
Oleh karena itu, operasi pengasahan kasar dan penyelesaian akhir biasanya tidak boleh menggunakan kedalaman pemotongan yang sama persis.
Bagaimana Parameter Harus Dicocokkan pada Tahap Pemesinan yang Berbeda?
Pengolahan Kasar: Fokus pada Efisiensi Penghilangan Material
Tujuan utama dari proses peng粗加工 adalah untuk menghilangkan sejumlah besar material berlebih dengan cepat. Jika kekakuan mesin dan kondisi perkakas memungkinkan, kedalaman pemotongan yang relatif besar dan laju umpan yang sesuai dapat digunakan.
Kekasaran permukaan umumnya bukanlah perhatian utama pada tahap ini. Perhatian lebih harus diberikan pada efisiensi pemesinan, beban pahat, dan pembuangan serpihan.
Penyelesaian Akhir: Keseimbangan Efisiensi dan Akurasi
Tahap semi-finishing mempersiapkan komponen untuk operasi finishing akhir dengan menyisakan jumlah material yang konsisten untuk dihilangkan.
Kedalaman pemotongan biasanya lebih kecil daripada saat pengerjaan kasar, sementara laju umpan dan kecepatan pemotongan disesuaikan dengan tepat. Mempertahankan toleransi pemesinan yang seragam membantu mengurangi fluktuasi beban selama penyelesaian dan meningkatkan konsistensi dimensi.
Penyelesaian Akhir: Fokus pada Dimensi dan Kualitas Permukaan
Penyelesaian akhir terutama bertanggung jawab untuk mencapai dimensi akhir, toleransi, dan persyaratan kekasaran permukaan.
Pada tahap ini, kedalaman pemotongan biasanya dikurangi, sementara kecepatan pemotongan dan laju pemakanan disesuaikan sesuai dengan kinerja alat dan hasil akhir permukaan yang diinginkan.
Untuk komponen berdinding tipis, rongga dalam, dan permukaan lengkung yang kompleks, perhatian khusus juga harus diberikan pada getaran alat dan deformasi benda kerja.
Bagaimana Persyaratan Parameter Berbeda Antar Material Logam?
Paduan Aluminium
Paduan aluminium umumnya menawarkan kemampuan pemesinan yang baik dan seringkali dapat diproses pada kecepatan pemotongan yang relatif tinggi. Namun, masalah seperti adhesi pahat, pembentukan gerinda, dan serpihan panjang perlu dikendalikan.
Besi tahan karat
Baja tahan karat umumnya menghasilkan resistensi pemotongan yang lebih tinggi, dan beberapa jenisnya rentan terhadap pengerasan kerja. Oleh karena itu, gesekan yang tidak perlu pada kecepatan pemotongan rendah harus dihindari, sementara panas pemotongan dan keausan alat harus dikontrol dengan cermat.
Paduan Titanium
Paduan titanium memiliki kekuatan tinggi dan konduktivitas termal yang relatif rendah, sehingga menuntut persyaratan yang lebih tinggi pada alat potong dan parameter pemesinan.
Kecepatan pemotongan dan kedalaman pemotongan umumnya perlu dikontrol dengan lebih hati-hati, sementara pendinginan yang efektif sangat penting.
Baja Konvensional
Baja konvensional umumnya menyediakan rentang parameter pemesinan yang relatif luas. Namun, jenis, kekerasan, dan kondisi perlakuan panas tertentu masih dapat memengaruhi parameter pemotongan yang sesuai, sehingga nilai tetap tidak boleh diterapkan pada setiap komponen baja.
Bagaimana Cara Menentukan Parameter Pemotongan CNC yang Tepat?
Mulailah dengan Rekomendasi Produsen Alat
Berbagai material perkakas, diameter, geometri, dan lapisan memiliki parameter pemesinan yang direkomendasikan berbeda.
Dalam produksi sebenarnya, produsen dapat menggunakan rekomendasi kecepatan pemotongan dan laju pemakanan per gigi yang diberikan oleh produsen alat sebagai titik awal, kemudian menyesuaikannya sesuai dengan kondisi mesin dan benda kerja.
Sesuaikan Parameter Secara Bertahap Berdasarkan Hasil Pemesinan
Jika terjadi getaran, suhu pahat yang berlebihan, kualitas permukaan yang buruk, atau pembuangan serpihan yang tidak efisien, parameter pemotongan harus ditinjau ulang.
Daripada menaikkan atau menurunkan satu nilai secara membabi buta, lebih baik mengidentifikasi penyebab spesifiknya dan menyesuaikan parameter yang relevan secara sistematis.
Pertimbangkan Kemampuan Mesin dan Penjepit Benda Kerja
Parameter optimal untuk alat dan material yang sama dapat berbeda antara mesin CNC yang berbeda.
Daya mesin, kekakuan spindel, jarak tumpuan pahat, dan stabilitas perlengkapan semuanya dapat memengaruhi kinerja pemotongan aktual. Oleh karena itu, parameter pemotongan harus dipilih sesuai dengan kemampuan keseluruhan sistem pemesinan.
Kecepatan pemotongan, laju pemakanan, dan kedalaman pemotongan dalam pemesinan CNC logam bukanlah parameter yang berdiri sendiri. Ketiganya bekerja bersama sebagai sistem pemesinan terintegrasi.
Kecepatan pemotongan terutama memengaruhi suhu pemesinan dan umur pahat, laju umpan memengaruhi gaya pemotongan dan kualitas permukaan, sedangkan kedalaman pemotongan secara langsung memengaruhi penghilangan material dan beban pahat.
Dalam proses pemesinan CNC yang sebenarnya, parameter-parameter ini harus disesuaikan dengan material, alat potong, mesin, geometri bagian, dan tahapan pemesinan. Tidak ada satu set parameter pun yang cocok untuk setiap proyek pemesinan CNC logam.
Dengan menemukan keseimbangan yang tepat antara produktivitas, akurasi dimensi, umur pakai alat, dan kualitas permukaan, produsen dapat mencapai hasil pemesinan CNC yang lebih stabil dan andal.
Pengarang
Direktur dan Pendiri Galen
Berkomitmen untuk memastikan kami memberikan layanan terbaik di industri manufaktur.
Simbol penyelesaian permukaan adalah cara ringkas untuk memberi tahu operator mesin, inspektur, dan pemasok bagaimana seharusnya kinerja permukaan yang diproduksi. Keterangan kecil pada gambar teknik dapat mendefinisikan kekasaran, material.
Kepala pancuran semikonduktor mendistribusikan gas proses ke seluruh wafer melalui jaringan saluran dan lubang keluar yang dirancang dengan cermat. Geometri, material, dan kondisi permukaannya memengaruhi seberapa konsisten aliran gas tersebut.
Bilah turbin adalah komponen berbentuk yang membantu mengubah energi dari fluida yang bergerak menjadi tenaga mekanik. Pada turbin gas atau uap, bilah yang berputar bekerja bersama dengan sudu yang diam.
Impeller kompresor adalah komponen berputar berkecepatan tinggi yang mentransfer energi mekanik ke gas dalam kompresor sentrifugal. Bilah-bilahnya mempercepat gas melalui saluran aliran yang dirancang dengan cermat, membantu kompresor dalam menghasilkan aliran gas yang optimal.
Kekasaran permukaan hasil pemesinan menggambarkan puncak dan lembah mikroskopis yang tertinggal pada suatu bagian setelah pemotongan. Ketidakrataan ini mungkin terlalu kecil untuk dilihat dengan jelas, tetapi dapat memengaruhi gesekan, penyegelan,
Bilah turbin terbuat dari material yang dipilih sesuai dengan suhu, beban mekanis, dan lingkungan tempat turbin tersebut beroperasi. Paduan super berbasis nikel umum digunakan pada turbin gas suhu tinggi, sedangkan baja tahan panas digunakan.
Chuck wafer adalah perangkat penahan presisi yang menopang dan mengamankan wafer silikon selama pembuatan, inspeksi, dan pengujian semikonduktor. Tergantung pada desainnya, alat ini menggunakan tekanan vakum, daya tarik elektrostatik,
Proses pemesinan bilah menghasilkan atau menyempurnakan bentuk aerodinamis, fitur pemasangan, dan tepi yang memungkinkan bilah untuk terpasang pada rakitannya dan berinteraksi dengan fluida kerja. Tantangannya adalah mengendalikan hal-hal tersebut.
Pelat yang diproses dengan mesin CNC dapat memenuhi batas ketebalannya namun tetap menimbulkan masalah saat dipasang dengan baut ke dalam suatu rakitan. Permukaan pemasangan yang melengkung dapat meninggalkan celah, mendistorsi komponen yang ditopang,
Bagaimana bilah turbin dibuat? Bilah turbin adalah komponen yang direkayasa secara presisi dan diproduksi melalui persiapan material yang dikontrol dengan cermat, pemesinan CNC, penggerindaan, pemolesan, dan inspeksi kualitas. Tergantung pada desain bilahnya, CNC 5 sumbu
Batas, kesesuaian, dan toleransi menentukan variasi dimensi yang dapat diterima dan hubungan perakitan antara komponen mekanis yang saling berpasangan. Batas menetapkan ukuran maksimum dan minimum yang diizinkan, toleransi menentukan variasi yang diperbolehkan, dan
Pin ejektor adalah komponen cetakan kecil, tetapi memainkan peran utama dalam memastikan apakah bagian cetakan injeksi dapat keluar dari cetakan dengan bersih dan konsisten. Setelah plastik mendingin di sekitar pin ejektor,