
HDPE (High-Density Polyethylene) adalah termoplastik umum dengan ketahanan benturan yang baik, ketahanan kimia, dan penyerapan air yang rendah. Oleh karena itu, HDPE umum digunakan untuk komponen peralatan mekanik, bagian tahan aus, pemandu, pelat pendukung, panel pelindung, komponen wadah, dan berbagai bagian struktural non-logam. Untuk bagian HDPE yang membutuhkan pembuatan prototipe cepat atau produksi dalam jumlah kecil, pemesinan CNC dapat langsung melakukan pemotongan berdasarkan gambar teknik dan model CAD tanpa perlu membuat cetakan injeksi. Hal ini membuatnya cocok untuk produk dengan perubahan dimensi yang sering atau kuantitas produksi yang terbatas. Namun, meskipun HDPE mudah dipotong, bukan berarti dapat langsung diproses menggunakan parameter yang sama seperti paduan aluminium atau bahan logam lainnya. HDPE berbeda secara signifikan dari logam dalam hal kekakuan, konduktivitas termal, dan perubahan dimensi ketika terkena panas.
Selama pemotongan, jika serpihan tidak segera dihilangkan, serpihan plastik dapat berulang kali bergesekan dengan pahat, menyebabkan peningkatan suhu lokal dan mengakibatkan pahat lengket, tepi meleleh, gerinda, atau penurunan kualitas permukaan. Saat mengerjakan bagian berdinding tipis, gaya penjepitan dan gaya pemotongan juga dapat menyebabkan sedikit deformasi benda kerja. Oleh karena itu, saat menggunakan mesin CNC untuk mengerjakan HDPE, perlu dilakukan pengaturan yang wajar untuk verifikasi material, pemilihan pahat, pemasangan benda kerja, parameter pemotongan, penghilangan serpihan, dan pemeriksaan dimensi. Untuk benda kerja HDPE dengan ketebalan, jenis, dan struktur yang berbeda, parameter aktual juga perlu disesuaikan sesuai dengan kekakuan mesin, diameter pahat, dan jalur pemesinan, bukan hanya mengandalkan nilai tetap saja.
Persiapan apa saja yang dibutuhkan sebelum melakukan pemesinan pada HDPE?
Konfirmasikan Kondisi Material dan Persyaratan Suku Cadang
HDPE adalah jenis polietilen, tetapi lembaran atau batang yang sebenarnya digunakan mungkin memiliki tingkatan, dimensi, dan karakteristik pemesinan yang berbeda. Setelah menerima material, nama material, spesifikasi, dan arah pemesinan harus dikonfirmasi, dan bahan baku harus diperiksa untuk melihat adanya perubahan bentuk, goresan, atau cacat lainnya yang terlihat jelas. Untuk bagian dengan persyaratan presisi tinggi, dimensi kritis, toleransi, dan posisi perakitan pada gambar juga harus dikonfirmasi terlebih dahulu. HDPE dapat mengalami perubahan dimensi ketika terkena panas dan tekanan mekanis, sehingga pemesinan tidak boleh hanya didasarkan pada bentuk luar bagian tersebut. Penting juga untuk menentukan dimensi mana yang merupakan dimensi inspeksi kritis.
Sebelum melakukan pemesinan, disarankan untuk memastikan hal-hal berikut:
- Apakah ketebalan dan dimensi bahan baku HDPE memenuhi persyaratan pemotongan;
- Baik bagian tersebut memiliki dinding tipis, alur dalam, atau struktur ramping;
- Apakah diameter lubang, jarak antar lubang, dan dimensi pemasangan memiliki toleransi yang jelas;
- Baik itu pembuatan bevel, fillet, ulir, atau operasi penyelesaian lainnya.
Semakin jelas informasinya, semakin mudah untuk mengendalikan pemrograman dan pemesinan selanjutnya.
Tentukan Metode Pemesinan Sesuai dengan Struktur Bagian
Komponen HDPE umumnya dapat dikerjakan dengan mesin milling CNC untuk menghasilkan fitur-fitur seperti kontur eksternal, lubang, alur, tangga, dan permukaan melengkung. Untuk komponen tipe poros HDPE, pembubutan CNC juga dapat digunakan sesuai dengan dimensi yang dibutuhkan. Jika suatu komponen hanya berisi bidang sederhana dan posisi lubang, pengerjaan CNC tiga sumbu umumnya dapat memenuhi persyaratan. Untuk komponen dengan fitur pengerjaan dalam berbagai arah, jumlah pengaturan dapat dikurangi melalui pemasangan ulang atau penggunaan peralatan multi-sumbu. Struktur yang kompleks tidak selalu berarti harus menggunakan mesin dengan jumlah sumbu yang tinggi. Pemilihan yang tepat harus didasarkan pada dimensi komponen, toleransi, aksesibilitas alat, dan kuantitas produksi.

Alat apa yang sebaiknya dipilih untuk HDPE?
Jaga agar alat pemotong tetap tajam.
Selama pemesinan HDPE, kondisi mata pahat sangat berpengaruh terhadap kualitas permukaan. Pahat yang tajam dapat memotong material secara lebih langsung dan mengurangi gesekan antara pahat dan permukaan benda kerja. Seiring ausnya pahat, gaya pemotongan meningkat, dan serpihan plastik lebih cenderung tertarik dan menempel pada pahat. Gerinda dapat muncul di sepanjang tepi yang telah diproses, dan dalam kasus yang parah, peleburan lokal dapat terjadi. Pahat milling karbida umumnya dipertimbangkan untuk pemesinan HDPE, dengan jumlah alur dan geometri alur yang sesuai dipilih berdasarkan struktur bagian. Untuk lokasi pemesinan yang membutuhkan evakuasi serpihan yang cepat, pahat harus menyediakan ruang serpihan yang cukup.
Cara Memilih Jumlah Alur pada Alat
Jumlah alur pahat memengaruhi ruang serpihan dan laju pemakanan per gigi. Jika serpihan plastik yang dihasilkan selama pemotongan HDPE menumpuk di alur dan tidak dapat segera dihilangkan, gesekan dan panas dapat meningkat. Oleh karena itu, pemilihan pahat tidak boleh hanya berdasarkan diameter. Geometri alur, arah heliks, dan posisi pemesinan juga harus dipertimbangkan. Untuk alur yang dalam, rongga, dan pemesinan kontur jarak jauh, perhatian khusus harus diberikan pada apakah serpihan dapat meninggalkan area pemotongan secara efisien. Beberapa pedoman pemesinan plastik juga menekankan pentingnya menjaga evakuasi serpihan yang baik selama pemesinan HDPE dan merekomendasikan penentuan parameter yang sesuai untuk kombinasi spesifik mesin, pahat, dan material melalui pemotongan percobaan.
Bagaimana Seharusnya Parameter Pemotongan Ditetapkan untuk Pemesinan CNC HDPE?
Parameter pemotongan HDPE tidak dapat ditentukan secara independen dari mesin, alat, dan struktur benda kerja. Alat dengan diameter yang sama mungkin memerlukan kecepatan spindel dan laju umpan yang berbeda di bawah kekakuan mesin, lebar pemotongan, dan kedalaman pemesinan yang berbeda.
Kecepatan Spindel dan Laju Umpan Harus Bekerja Bersama
Selama pemesinan HDPE, jika pahat berputar dengan kecepatan tinggi sementara laju umpan terlalu rendah, pahat dapat tetap bersentuhan dengan material terlalu lama, menyebabkan suhu di area pemesinan meningkat. Oleh karena itu, kecepatan spindel tidak boleh hanya ditingkatkan. Laju umpan per gigi dan laju pembuangan material aktual juga perlu dipertimbangkan. Dalam pemesinan aktual, kedalaman pemotongan yang relatif konservatif dapat digunakan terlebih dahulu untuk pemotongan percobaan. Bentuk serpihan, tepi benda kerja, dan suara pemesinan kemudian dapat diamati sebelum secara bertahap menyesuaikan laju umpan dan jumlah pemotongan.
Gunakan Kedalaman Pemotongan Sesuai dengan Kekakuan Bagian
Untuk blok HDPE padat, jumlah pemotongan yang lebih besar dapat digunakan untuk meningkatkan efisiensi penghilangan material. Namun, untuk lembaran tipis, struktur berdinding tipis, dan bagian yang ramping, jumlah pemotongan per lintasan harus dikurangi untuk meminimalkan deformasi yang disebabkan oleh gaya pemotongan. Pengasahan kasar dan halus juga dapat menggunakan kondisi pemotongan yang berbeda. Pengasahan kasar terutama menghilangkan material berlebih, sedangkan pengasahan halus membutuhkan jumlah material yang sesuai untuk dibiarkan agar pemotongan akhir lebih ringan. Untuk bagian HDPE dengan persyaratan dimensi tinggi, sejumlah kecil toleransi penyelesaian juga dapat dibiarkan setelah pengasahan kasar, diikuti dengan penyelesaian setelah suhu benda kerja stabil. Hal ini dapat mengurangi pengaruh panas dan tegangan pemotongan pada dimensi akhir. Pedoman pemesinan HDPE yang relevan juga merekomendasikan untuk meninggalkan toleransi penyelesaian yang sesuai untuk bagian presisi dan menyelesaikan pemotongan akhir setelah suhu benda kerja stabil.
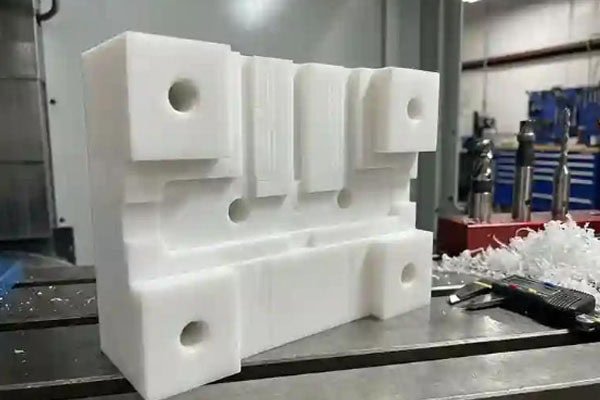
Mengapa Penghilangan Serpihan dan Pendinginan Penting Saat Pemesinan HDPE?
Pemesinan HDPE menghasilkan serpihan dengan tingkat ketangguhan tertentu, dan serpihan plastik yang relatif panjang dapat terbentuk dalam kondisi tertentu. Jika serpihan ini tetap berada di antara pahat dan benda kerja, pemotongan dan gesekan berulang dapat terjadi.
Apa saja masalah yang dapat disebabkan oleh evakuasi chip yang buruk?
Evakuasi serpihan yang buruk dapat mengakibatkan: plastik menempel pada permukaan alat; peningkatan suhu di area pemesinan; gerigi di sepanjang tepi benda kerja; tepi yang meleleh di dalam alur dan lubang yang dalam; dan bekas pemesinan permukaan yang tidak rata.
Oleh karena itu, udara bertekanan, ekstraksi serpihan, atau metode lain dapat digunakan untuk segera menghilangkan serpihan dari area pemotongan selama proses pemesinan. Untuk bagian dengan alur yang relatif dalam, sangat penting untuk memeriksa apakah alat tersebut dapat secara efektif membawa serpihan keluar dari area pemotongan. Saat melakukan pemesinan HDPE, pendinginan udara yang sesuai atau metode bantu lainnya harus dipilih sesuai dengan peralatan pemesinan spesifik.
Bagaimana Seharusnya Benda Kerja HDPE Dijepit untuk Mengurangi Deformasi?
HDPE memiliki kekakuan yang relatif terbatas, terutama saat memproses lembaran tipis, dinding tipis, dan bagian berukuran besar. Jika gaya penjepitan berlebihan, benda kerja dapat tertekan atau bengkok selama proses pemesinan, dan dimensinya dapat berubah setelah penjepit dilepas.
Amankan Benda Kerja dengan Benar
Penjepitan benda kerja perlu memastikan bahwa benda kerja tidak bergerak selama pemesinan sambil menghindari tekanan lokal yang berlebihan dari penjepit. Untuk lembaran tipis, area penopang dapat diperbesar. Untuk benda kerja dengan persyaratan tampilan yang tinggi, permukaan kontak yang lunak dapat digunakan untuk mengurangi bekas penjepit pada permukaan benda kerja. Jika benda kerja memiliki struktur yang relatif kompleks, posisi penjepitan dan urutan pemesinan juga harus direncanakan terlebih dahulu agar gaya pemotongan diterapkan sebanyak mungkin pada area yang ditopang.
Urutan Pemesinan Juga Mempengaruhi Dimensi
Komponen HDPE tidak boleh dikerjakan hanya dengan mempertimbangkan fitur individual saja. Urutan pengerjaan perlu direncanakan sesuai dengan struktur keseluruhan. Misalnya, untuk pelat besar, profil eksternal utama dapat diselesaikan terlebih dahulu, diikuti oleh lubang dan fitur lokal. Area berdinding tipis kemudian dapat diselesaikan setelah struktur utama menjadi stabil. Hal ini dapat mengurangi deformasi yang disebabkan oleh hilangnya dukungan selama pengerjaan.
Pertanyaan yang Sering Diajukan
Mengapa HDPE Meleleh Selama Proses Pemesinan?
Peleburan HDPE biasanya terkait dengan suhu yang berlebihan di area pemesinan. Alat yang tidak cukup tajam, laju umpan yang terlalu rendah, pembuangan serpihan yang buruk, atau waktu diam alat yang terlalu lama di area tertentu dapat meningkatkan panas gesekan. Jika ini terjadi, kondisi alat dan parameter pemotongan harus diperiksa, sementara pembuangan serpihan juga harus ditingkatkan.
Mengapa HDPE Mengembangkan Gerigi Selama Proses Pemesinan?
HDPE memiliki tingkat ketangguhan tertentu. Ketika kondisi pemotongan tidak sesuai, tepi material mungkin tidak terpotong dengan bersih dan malah tertekan oleh alat, sehingga menghasilkan gerinda. Ketajaman alat, arah pemesinan, dan toleransi penyelesaian dapat diperiksa, dan kondisi pemesinan yang lebih sesuai dapat dikonfirmasi melalui pemotongan percobaan.
Mengapa Dimensi Bagian HDPE Berubah Setelah Proses Pemesinan?
Dimensi HDPE dapat dipengaruhi oleh suhu dan tekanan mekanis. Jika panas yang dihasilkan selama pemesinan signifikan atau tekanan penjepitan berlebihan, benda kerja dapat mengalami beberapa perubahan dimensi setelah pemesinan selesai. Untuk komponen presisi, material dapat diproses pada suhu stabil, sementara toleransi penyelesaian dapat dipertahankan setelah pengerjaan kasar.
Bagaimana Anda Dapat Menentukan Apakah Parameter Pemesinan CNC untuk HDPE Sesuai?
Tidak ada satu parameter pemesinan pun yang cocok untuk semua peralatan pemesinan HDPE. Mesin yang berbeda, diameter pahat, jumlah alur, ketebalan material, lebar pemotongan, dan struktur bagian dapat mengubah hasil pemesinan yang sebenarnya.
Sebelum produksi, sejumlah kecil material dapat digunakan untuk pemotongan percobaan sambil mengamati: apakah serpihan dapat dikeluarkan secara terus menerus; apakah terjadi adhesi material yang signifikan pada pahat; apakah muncul gerinda atau tepi yang meleleh di sepanjang tepi yang dikerjakan; apakah terdapat bekas pahat yang jelas pada permukaan bagian; dan apakah dimensi kritis tetap stabil setelah pengerjaan.
Jika serpihan dapat dikeluarkan dengan lancar, tidak ada penempelan material yang jelas pada alat, dan kualitas tepi serta dimensinya memenuhi persyaratan, maka parameter tersebut dapat diterapkan pada produksi formal dengan keyakinan yang lebih besar. Untuk komponen HDPE presisi, pemotongan percobaan dan inspeksi dimensi sangat penting.
Kesimpulan
HDPE memiliki kemampuan pemesinan yang baik, tetapi fleksibilitasnya, perubahan dimensi yang disebabkan oleh panas, dan karakteristik serpihan memerlukan kondisi pahat, parameter pemotongan, dan penjepitan benda kerja yang tepat selama pemesinan. Setelah sepenuhnya memastikan persyaratan material dan gambar, pahat dan metode penjepitan yang sesuai harus dipilih sesuai dengan struktur bagian, diikuti dengan pemotongan percobaan untuk memastikan parameter pemotongan. Selama pemesinan, serpihan plastik perlu segera dihilangkan untuk mencegah gesekan berlebihan antara pahat dan benda kerja. Untuk bagian berdinding tipis dan pelat besar, gaya penjepitan dan urutan pemesinan juga perlu dikontrol untuk mengurangi perubahan dimensi setelah pemesinan. Jika bagian HDPE memerlukan akurasi dimensi yang tinggi, dimensi akhir tidak boleh dinilai hanya berdasarkan dimensi teoritis dalam program CNC. Setelah pengerjaan kasar, pengukuran aktual harus dilakukan, dan penyelesaian akhir kemudian harus diselesaikan sesuai dengan hasil pengukuran untuk meningkatkan kontrol dimensi akhir. Fitur-fitur penting seperti posisi lubang, permukaan yang saling bersentuhan, dan permukaan pemasangan juga harus diperiksa sesuai dengan gambar teknik.
TiRapid menyediakan layanan penggilingan CNC, pembubutan CNC, pemesinan CNC lima sumbu, dan pemesinan presisi, mendukung berbagai kebutuhan pemesinan mulai dari prototipe hingga produksi. Untuk HDPE dan komponen plastik lainnya, solusi pemesinan aktual masih perlu dikonfirmasi sesuai dengan spesifikasi material, struktur komponen, toleransi dimensi, dan kuantitas produksi. Hal ini membantu menjaga kondisi pemesinan yang sesuai antara alat, peralatan, dan material sekaligus memastikan kualitas pemesinan.
















